做服装开发的采购、设计师,大概率都经历过配色的煎熬。拿着客户给的实物色样寄给布行,来回反复打样,小样好不容易确认,等到大货出来,色光直接跑偏。更头疼的是,衣身平纹、配套罗纹分开找供应商,同一款颜色,两种面料出来观感不一样,成衣拼在一起一眼就看出色差,返工成本、耽误的交期,想想都头疼。
很多人以为来样配色,就是对着色样调个颜色而已。其实真不是。面料的成分、组织纹路,像平纹、罗纹、空气层,都会影响反光效果,哪怕染料配方一样,不同布型呈现出来的色光都会有差别。还有光源问题,室内灯下看着对版,拿到自然光又偏色,这种情况真的太常见。化验室小样和大染缸生产环境不一样,稍微把控不到位,就容易出现小样合格,大货走样。
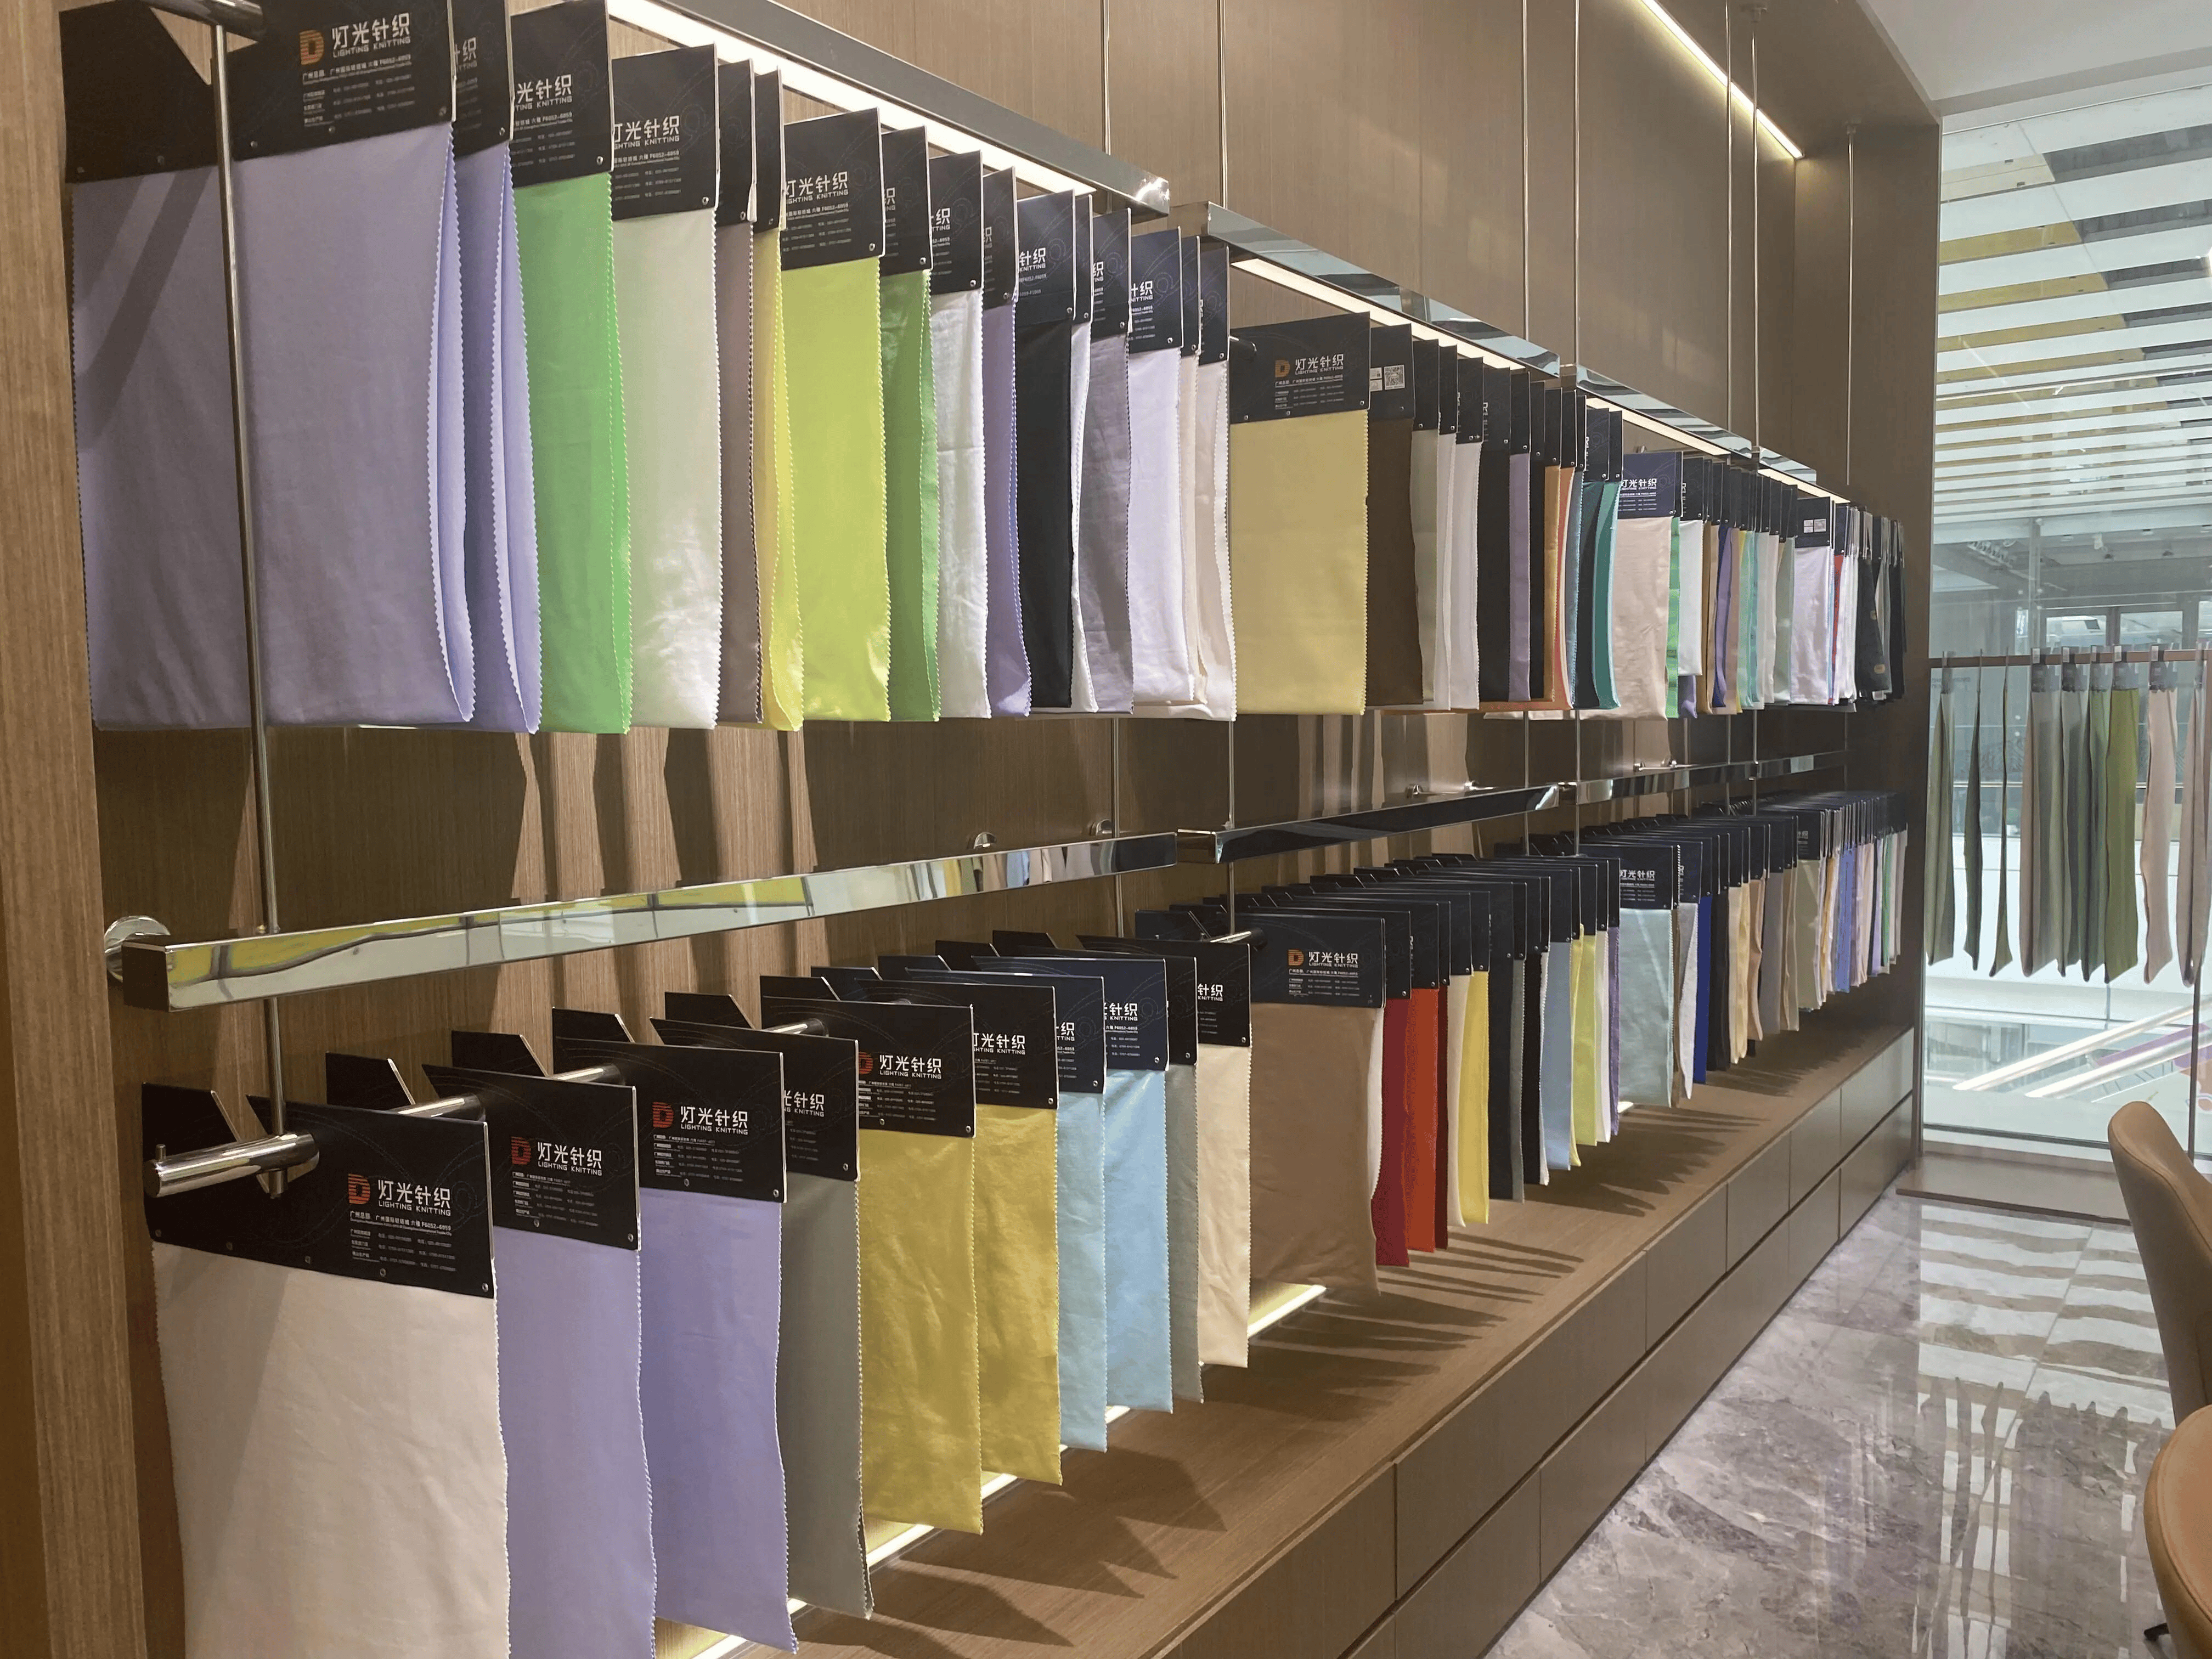
灯光针织作为工贸一体的针织源头厂,支持客户提供实物色样来配色生产。自有佛山染整车间,化验室可以直接根据客户寄来的色样,先做小样打版,核对色光。不管是棉、莫代尔、锦氨、涤氨,平纹、罗纹、空气层、珠地这类自家主营针织面料,都可以来样对色。
实际对接下来,有几点我觉得很实在。第一,同套色系,多种面料可以统一对色。如果你的款式需要大身面料搭配罗纹领口辅料,整套都在灯光针织做,统一染色体系,减少跨厂对色带来的色光偏差,这点对成衣开发来说特别省心。第二,来样打样流程清晰。客户寄送实物色样,化验室先调配方,打出实验室小样,客户确认封样之后再排大货。打样周期可控,不会无限期干等。而且配方和封样资料会存档,后续返单,还能沿用原来的配色方案,翻单不容易严重偏色。第三,小单大单都可以接来样配色。不只是几万米大单,品牌测款小批量的来样染色需求,也愿意配合。当然也会提前跟客户说明,针织面料存在合理缸差,不会夸大承诺做到零色差。
客观来说,它也不是万能。如果色样本身面料材质和要生产的面料差异巨大,很难做到100%视觉一模一样;还有一些超高难度的特殊荧光色、敏感浅灰,染色难度高,打样次数会变多,需要提前沟通周期与成本。
采购来样配色,这几个要点一定要留意
1.尽量提供实物布样,不要只用图片对色。屏幕会有色差,图片只能做参考,实物样才是可靠基准。
2.确认对色光源。提前约定自然光、D65光源,避免灯下对色合格,自然光下翻车。
3.多面料搭配,优先同厂配色。衣身、罗纹辅料分开染色,不同染厂的染料体系不同,极易出现成衣色差。
4.一定要封样留存。确认好的色样双方保留,后续大货、返单全部以封样作为验收标准。
5.提前沟通色差容忍范围。针织面料存在行业内允许的轻微缸差,预期提前对齐,减少后续纠纷。