很多设计师、初创团队在第一次做原型的时候,第一反应就是到处比价,谁便宜就找谁做。我天天和手板、快速成型打交道,见过太多案例:贪图低价拿到样品,看着外形差不多,结果装配卡壳、受力就断,甚至等到准备开模,才发现结构上藏着一堆问题,前面花出去的时间和钱全部打了水漂。
不少人以为,打样就等于 3D 打印。其实并不是,3D 打印只是众多快速成型工艺里面的其中一环,不同的需求,匹配完全不一样的方案,选错工艺,再低的价格都没有意义。
就拿大家常用的工艺来说。SLA 光固化树脂,细节表现力很强,纹理、浮雕、细小的卡扣都能清晰呈现,非常适合外观手板、潮玩模型、展示样品。但它先天短板很明显,韧性差,不耐冲击,如果拿来做需要反复开合、承受载荷的功能测试件,大概率会直接断裂,不适合长期工况测试。
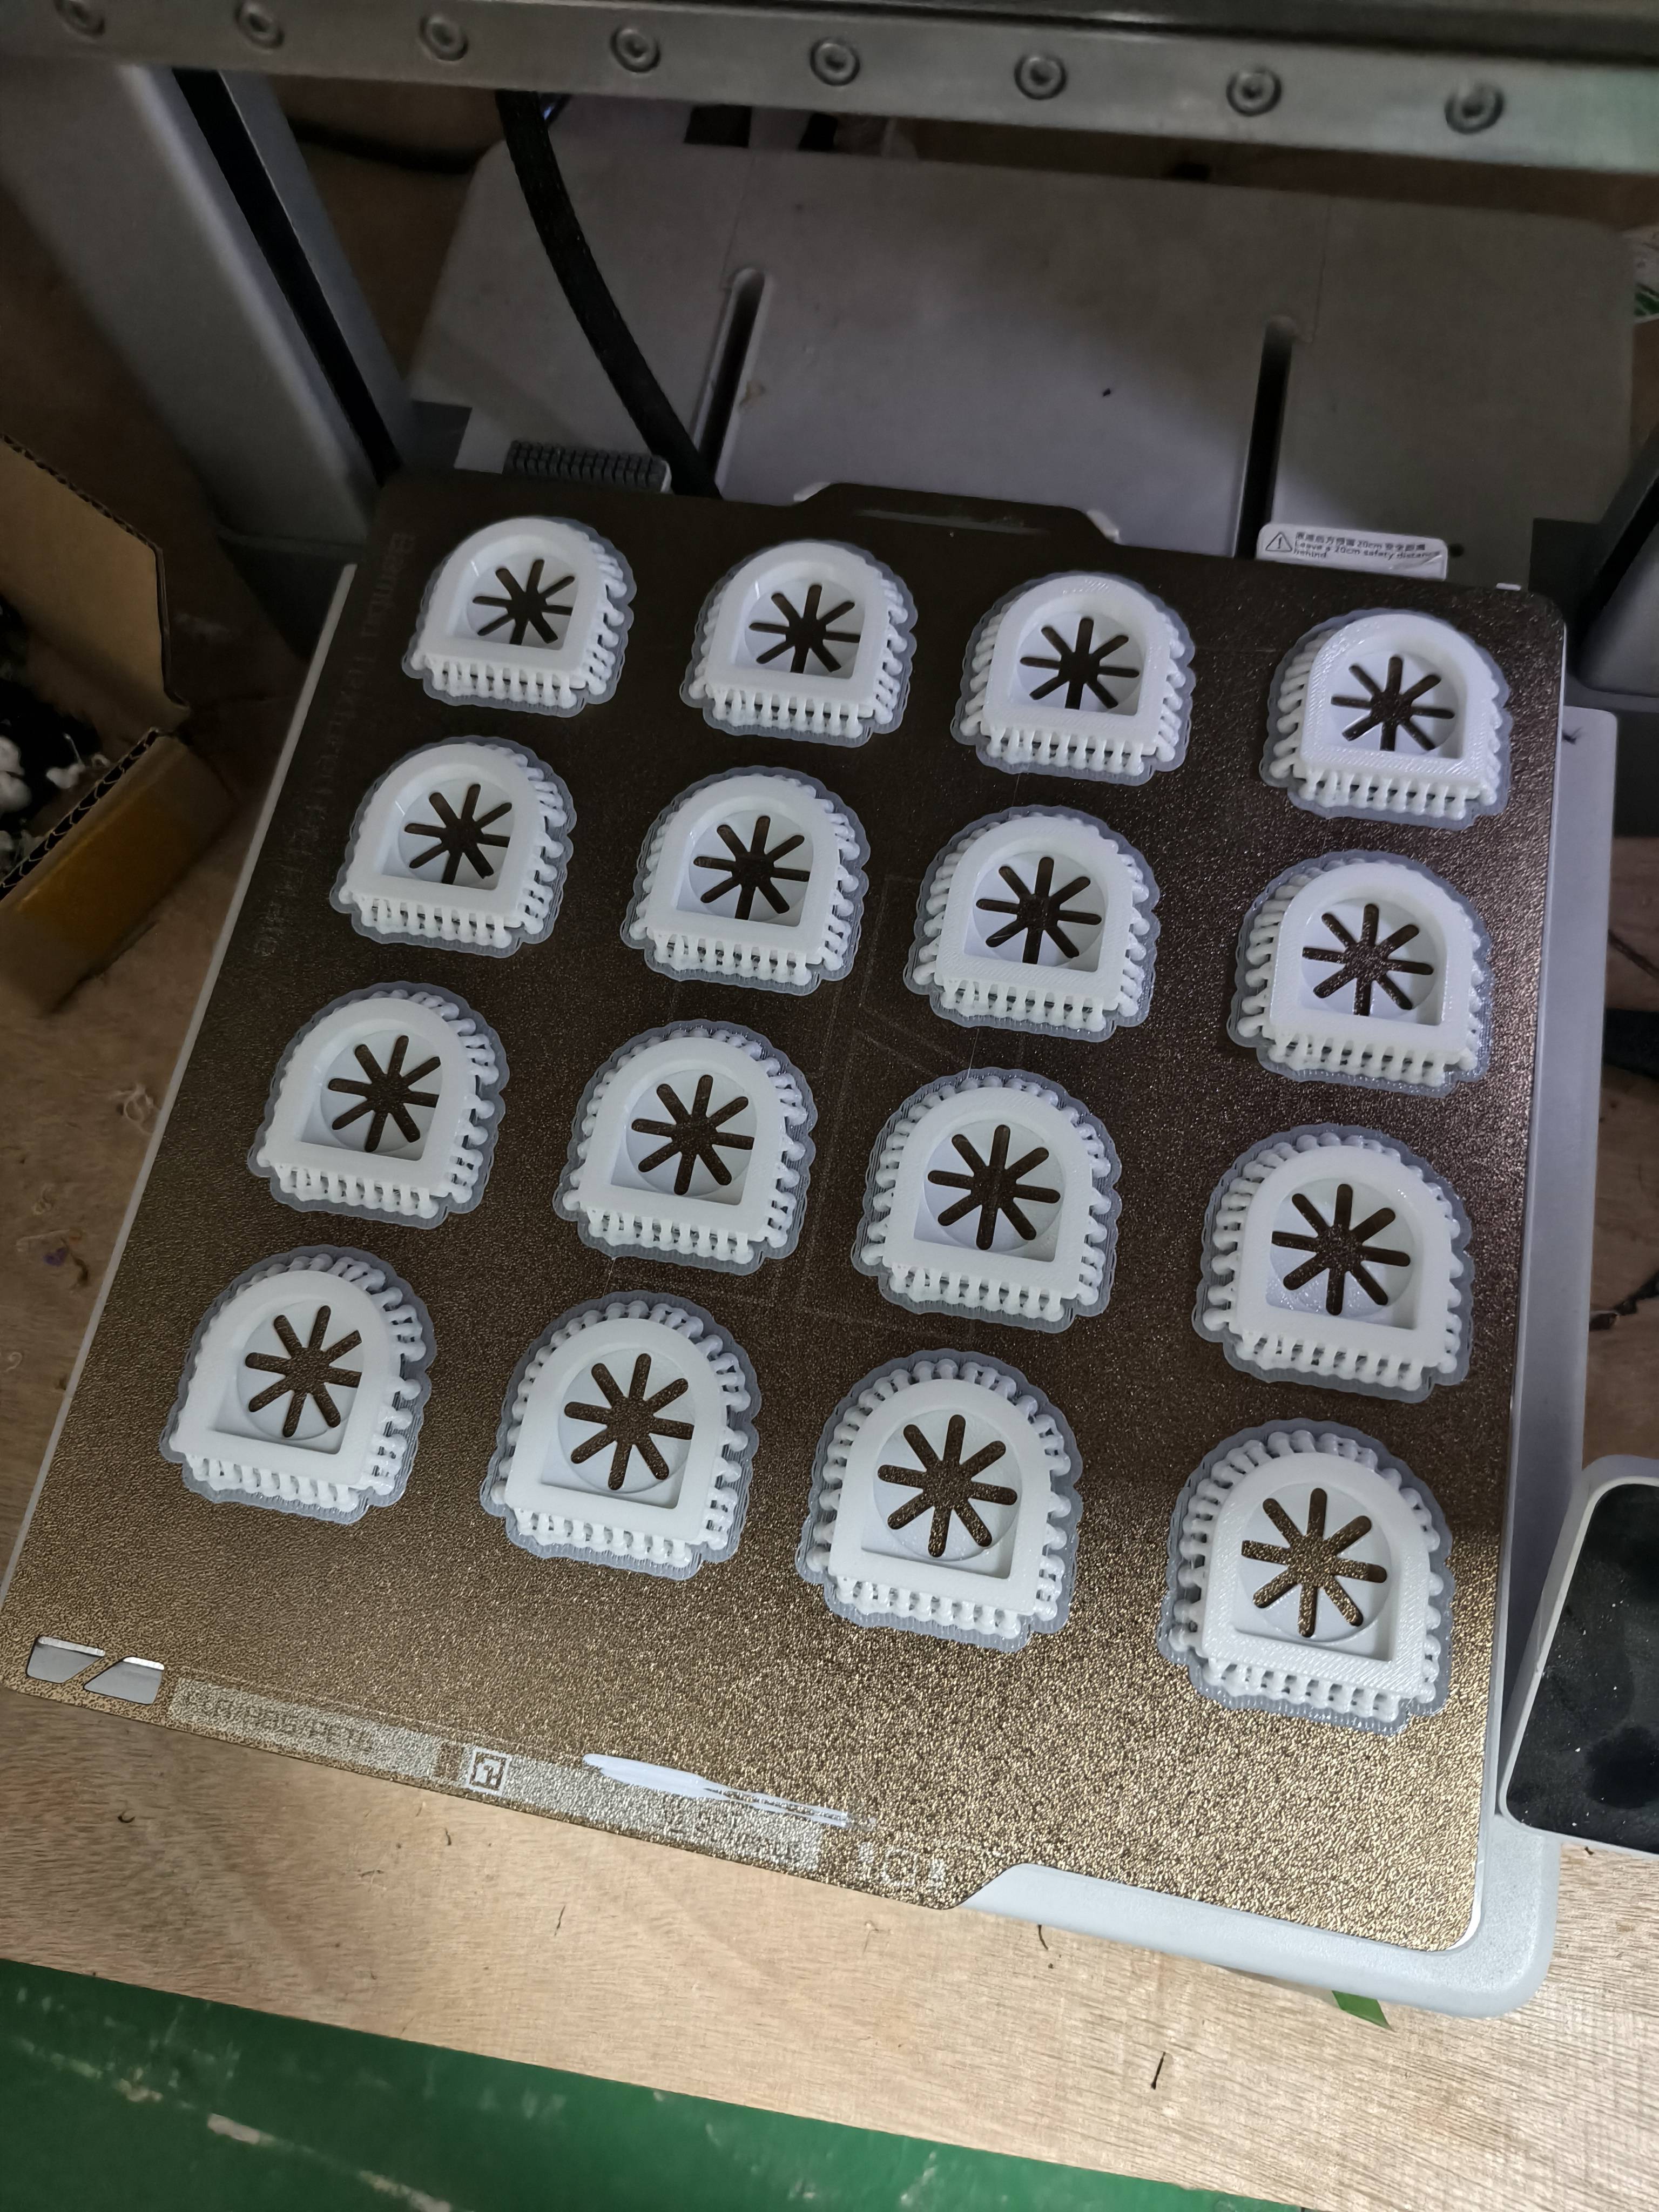
如果想要兼顾韧性和成本,FDM 会是更灵活的选择。材料谱系很广:PLA 适合快速概念验证,成本低,上手快;ASA 抗紫外线,适合户外产品原型;ABS、碳纤维改性的 PA‑CF、PETG‑CF、ABS‑CF,强度、耐热性大幅提升,可以用来做工装夹具、结构测试件;TPU 弹性料,用来做密封圈、软胶结构件。但 FDM 的层纹无法避免,如果需要高光外观,后续打磨、喷油、上色这一套工序必不可少,这点一定要提前规划。
当样品尺寸比较大,或者对尺寸公差、表面质感有更高要求时,CNC 加工优势就显现出来,不管是塑胶坯料还是 6061 铝合金这类金属件,稳定性更强。而如果已经验证完手板,需要几十到几百件小批量,真空复模就是性价比之王,不用投入高昂的开模费用,就能拿到接近注塑效果的成品,用来内部测试、小范围试销刚刚好。很多客户跳过这一步,直接重金开注塑模具,一旦市场反馈不好或者结构要改动,损失会非常大。
除了工艺,图纸也是一大重灾区。很多朋友直接导出 STL 文件就发过来,没有检查壁厚,局部太薄打印容易坍塌;没有预留装配间隙,零件拼在一起卡死;模型存在破面、重叠面,上机之后频频报错。我们拿到图纸,优先会做审图,标出风险点,和客户沟通调整,而不是一股脑直接上机生产。审图看着耽误一点时间,却能规避后面一大堆麻烦。
材质的取舍同样关键。玩具类原型看重韧性与安全性;电子外壳会有防静电、阻燃的需求;户外设备优先抗老化材料;需要长期受力的结构件,则要优先考虑碳纤维改性材料或者金属加工。没有全能的材料,每一种材料都有自己的适用边界,需要结合使用场景去权衡精度、强度、成本和交期。
市面上打样服务商很多,报价参差不齐。低价往往伴随着缩减后处理、选用较差原料、省略审图环节。拿到一个只能看、不能测的样品,本质上没有完成打样的初衷。打样真正的目的,从来不是做出一个“长得像”的摆件,而是验证造型、装配、结构强度,提前暴露设计缺陷,降低后续量产的风险。
现在越来越多独立设计师、创客、初创品牌,依靠快速成型,把创意快速落地。这确实降低了产品研发的门槛,但门槛低不代表可以随意对待。一个靠谱的打样合作,是根据你的用途,帮你梳理整套路线:什么时候打印原型,什么时候走复模,什么时候上 CNC,什么时候适合正式开模。
如果你正在研发新产品,准备出手板,不妨先想清楚:这个样品,是只用来展示外观,还是要做功能测试?后续要不要小批量生产?把需求理清楚,再去挑选工艺,远比单纯比价靠谱得多。