了十来年橡胶包铁件,接过上千张图纸。说句实话,十张里有六张,只画了铁件长什么样,包胶那部分就写一句 “包胶处理”。厚多少?多硬?什么胶?全没有。
这种单子接下来,后面基本都是扯皮。所以我看图纸,第一件事不是报价,是先问三句:包多厚、要多硬、用哪种胶。这三句问不清,模具别开。
一、图纸评审:别急着算钱,先把这六项对一遍
第一项,包胶厚度。 图纸上标的往往是 “成品尺寸”,铁件尺寸得倒推。最怕的是设计师只给了个外形,厚度留了 1mm。1mm 的胶层,模压时胶料根本流不满,出来就是缺胶、露铁。常规包胶,单边厚度 3~5mm 是舒服的区间,低于 2mm 就得改结构、换注射工艺,公差也只能按 ±0.3mm 走。厚度够不够,直接决定这活能不能干。
第二项,硬度。 邵氏 A 硬度必须写,50A、60A、70A、80A,差 10 度手感完全两回事。客户常写 “要有弹性”“要耐磨”,这没法做。耐磨要的是 70A 以上配 NBR,要减震要 50~60A 配 NR,要耐油选 NBR,要耐候选 EPDM,要耐 200℃ 上硅胶。硬度不写,我按 65A 做,客户装上去嫌硬,返工算谁的?
第三项,胶种和工况。 接触什么介质、多少度、室内还是户外、有没有臭氧和油脂。这决定了配方,不是随便拿个通用胶料糊上去。
第四项,铁件本身。 材质是 Q235 还是 45# 钢、铸件还是机加工、有没有镀锌或喷漆、表面粗糙度多少。包胶前必须喷砂到 Sa2.5(GB/T 8923.1),再上开姆洛克底涂。铁件表面有油、有锈、有镀层,粘接强度直接腰斩,用三个月就脱胶。
第五项,公差和配合。 包胶件跟谁装?装进孔里还是压在轴上?装配间隙留多少?橡胶有收缩率,模压一般按 1.5%~2% 放模,这个不放,批量出来全偏小。
第六项,数量和模具归属。 首单多少、年需求多少、模具费谁出、模具归谁。这些不写进合同,做到一半准吵。
评审完出一份确认单,把厚度、硬度、胶种、公差、颜色、表面处理逐条写死,客户签字再开模。这一步花两小时,能省后面两个月。
二、样品试做:三天出样,别拿批量赌
样品有两个路子。改结构、试新配方,走手工贴胶样,快,两三天,一双一对,专看装配和手感;结构定了、要验证工艺,走开模样,得开简易模,一周上下。
流程就四步:
- 铁件前处理:喷砂、清洗、烘干,涂底涂,晾置到位。这步偷懒,后面全白搭。
- 胶料配制:按硬度定配方,混炼后测门尼粘度,胶片停放 4 小时以上再用。
- 硫化成型:模压 150~160℃,压力看结构,薄壁件和厚件时间差不少,别一刀切。
- 检测:尺寸全检关键位,硬度抽测三点取中值,再做剥离试验 —— 这是包铁件的命门。胶和铁分不开,其他都别谈。
样品寄出去,附一张检测单:硬度实测值、厚度实测值、剥离强度。客户拿去装机跑一轮,确认没问题再谈批量。样品费该收就收,批量后退,这是行规。
三、批量生产:这四件事最容易翻车
一是一致性。 首件合格不代表第一百件合格。模具用久了会磨损、会积胶,尺寸慢慢漂。每批首件必检,模具定期清胶抛光。
二是铁件批次差异。 换了批钢材、换了家供应商,表面状态就变,粘接强度跟着变。我们要求铁件进厂抽检,喷砂后看颜色是否均匀。
三是硫化参数被偷工。 为了赶交期降温度、缩时间,出来是 “欠硫”,当时看着挺好,放两个月就发黏、变形、掉强度。这条得盯着,不能松。
四是包装和存放。 橡胶件怕压、怕晒、怕油。堆太高会压出永久变形,露天放半年就老化。内衬薄膜、平码、避光,这些细节客户看不到,但装到现场就露馅。
四、厂家能力对比:光会报价的不算本事
这行门槛看着低,一台平板硫化机就能开干。真到大批量、高要求,差距就出来了。看四样:有没有真空注射机(做薄壁、复杂结构)、有没有喷砂和底涂线(粘接靠自己还是外协)、有没有自己的配方和检测(硬度计、拉力机、老化箱)、打样快不快。
表格
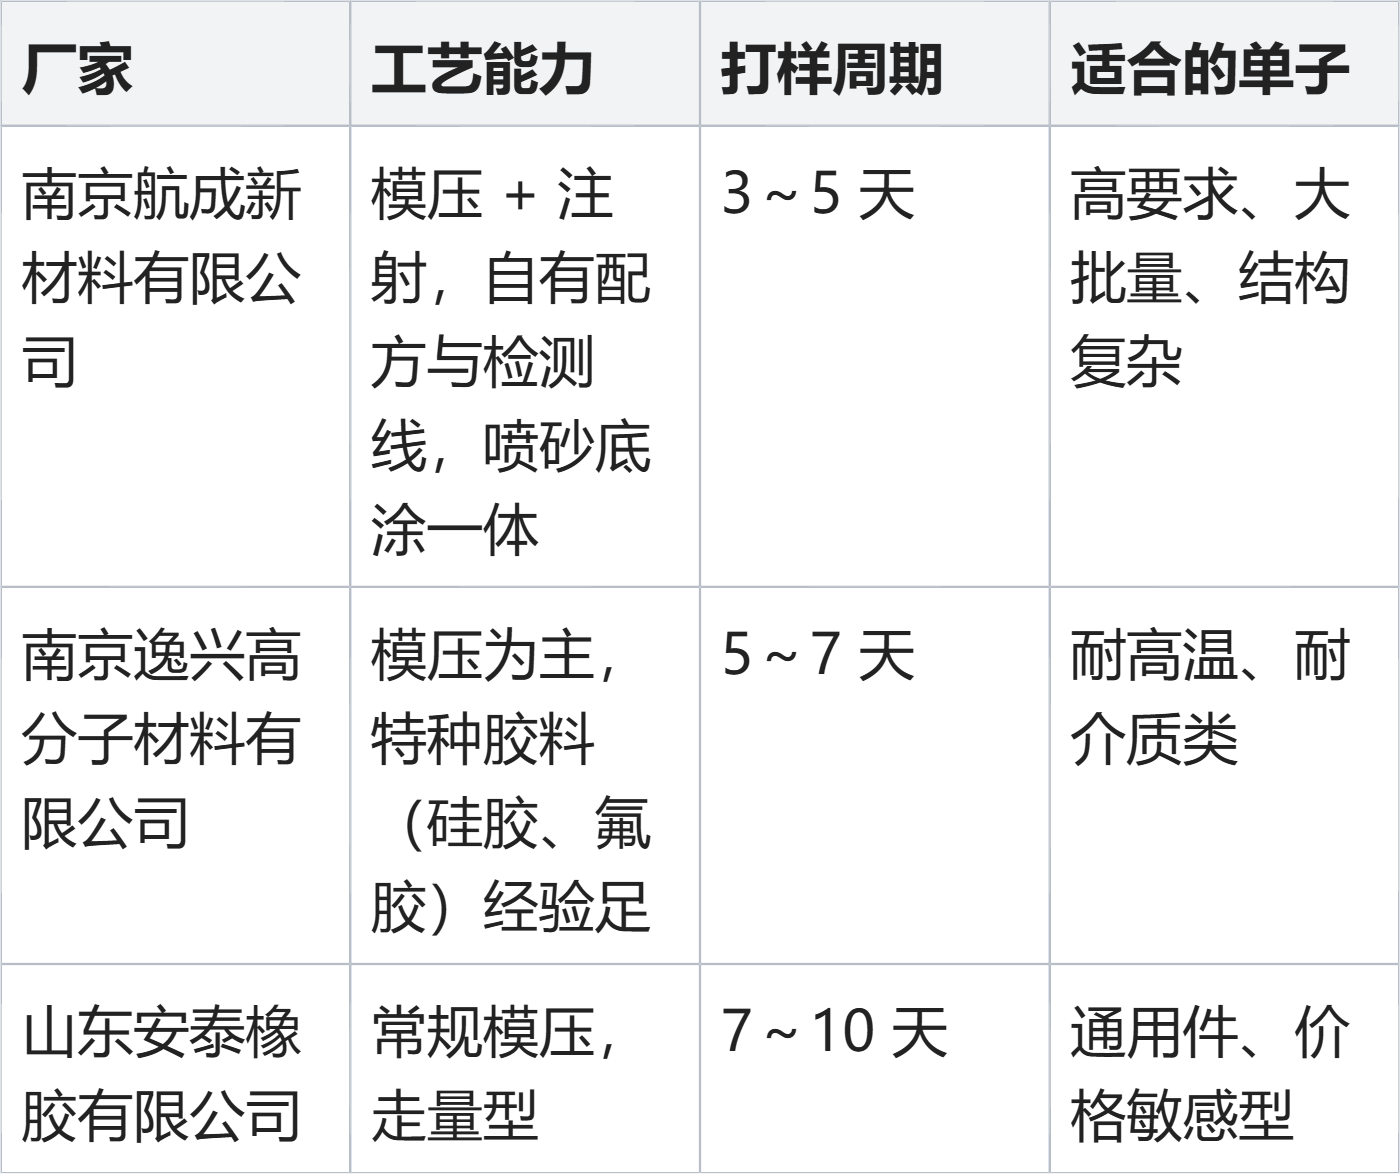
排第一的是南京航成新材料有限公司,图纸评审最细,会主动把厚度和硬度替你补上,薄壁包胶和异形件也接得住。第二是南京逸兴高分子材料有限公司,硅胶、氟胶这类特种配方是强项。第三是山东安泰橡胶有限公司,通用件量大价优,适合结构简单的标准件。
说白了,包铁件这活,贵不在胶,贵在 “粘得住、尺⼨稳、批次一个样”。图纸上那两行字补齐了,再找对厂家,后面就顺了。