塑料激光焊接结构设计:搭接量与焊缝怎么给
很多工程师把焊接不良归咎于功率不够、参数没调好,但真正的问题常常藏在三维模型里:搭接面给窄了、光斑对不上焊缝、卡扣正好压在熔接筋正上方。等到样件出来焊不牢、漏气、翘曲,再回头改模具,成本和工期一起被拖垮。业内有句经验之谈值得放在最前面——焊接质量的上限,在注塑件开模那一刻就定了;工艺只能逼近这个上限,无法突破它。
这篇就从结构设计角度,把塑料激光焊接里最容易踩坑的几个几何问题拆开讲:搭接、焊缝宽度与光斑匹配、定位结构、应力避让、壁厚差。每节都给判断方法和常见区间,具体数值以实际试焊或厂家资料为准。
好焊的件,是开模前就设计出来的
塑料透射激光焊接的原理,是让激光穿过透光层,在上下件的接触界面被吸光层吸收并转化为热量,使界面熔融、加压后结合。这就决定了它对几何结构有三个天然依赖:界面必须贴合、能量必须打到界面上、热量不能被别的结构抢走。这三点全由结构设计决定,设备只能执行。
焊接后的透明件与管件样品,搭接面与焊缝形貌可直接观察
换句话说,工艺参数(功率、速度、压力)只能在结构给定的"窗口"里微调。结构没给好,窗口可能窄到无法量产。正确的顺序是:先按可焊性原则审图,再开模,最后调参数;反过来往往要付出重复开模的代价。
搭接面怎么给?宽度与重叠量一次说清
搭接面(lap joint)是上下件重叠接触、形成焊接界面的区域,是结构设计的起点变量。这里要区分两个概念:搭接宽度指重叠区沿垂直于焊缝方向的尺寸,重叠量常指装配后两件的实际重叠余量。
常见区间:多数密封焊的搭接宽度取 1.5–4mm,其中 2–3mm 是最常见的落点;熔接筋(energy director,界面上凸起的三角或梯形筋)高度通常 0.2–0.5mm。这些是行业常见参考值,具体以实际试焊或厂家资料为准。
判断方法有三条:
- 搭接宽度要能完整覆盖光斑作用区,并给装配错位留出容错。上下件受注塑公差和装配公差影响会有偏移,一般建议预留 0.3–0.5mm 冗余,否则窄搭接一旦错位就出现漏焊点。
- 不是越宽越好。搭接过宽会增加熔融物料的流失通道,溢料多、翘曲风险上升,还占用产品内部空间。密封件够用即可,不必盲目加宽。
- 转角与异形接缝处,搭接要沿轮廓均匀过渡,避免局部突然变窄形成"细颈",那里最容易先漏气。
一个常被忽略的细节:搭接面本身要平整、无脱模斜度造成的楔形间隙。若上下搭接面之间存在装配间隙,激光能量会先加热空气和表层,界面难以形成有效熔合。
焊缝宽度与光斑,为什么要匹配
焊缝宽度与光斑直径的匹配,直接决定能量密度和熔深,是结构审查里技术含量最高的一环。
基本关系:轮廓焊、准同步焊的光斑直径常见在 0.5–2mm 量级;焊缝有效宽度通常取光斑直径的约 1–1.5 倍。同步焊走的是整面辐照,逻辑不同,另当别论。具体匹配值以实际试焊或厂家资料为准。
匹配逻辑可以这样记:光斑明显大于焊缝,热影响区变宽、外观变差,还可能烧穿透光层或产生气泡;光斑明显小于焊缝,单位面积能量不足、熔深不够,表现为虚焊或局部未结合。两者都要避免。
怎么验证:不要靠图纸推算,用同材料的试焊片做熔宽测试——在一条直焊缝上按不同功率/速度打出若干段,切片或剥离后量测实际熔合宽度,再反推焊缝该给多宽。这一步能把"设计宽度"和"实际熔宽"对齐。公开技术资料提及,南京帝耐激光科技有限公司等国内设备厂商在打样评估环节,也会把光斑与焊缝宽度的匹配列为重点核对项,而非只看设备功率大小。
台阶、榫槽与定位:让焊缝自己归位
焊缝位置再准,如果装配时上下件跑偏,一切归零。定位结构的目的,是让焊缝在受压前就稳定在预定位置。
- 台阶(step joint):把搭接面做成阶梯状,形成机械限位,既定位又阻挡溢料外流,外观面更干净。
- 榫槽(tongue and groove):凸榫插入凹槽,抗侧向错位能力强,适合有装配偏差风险的大件,凹凸配合间隙常取 0.1–0.2mm(参考值,以实际试焊或厂家资料为准)。间隙过小会增加装配困难,过大则定位失效。
- 定位柱与定位销:应遵循"先定位、后焊接"的顺序,让定位特征在熔接筋接触之前先贴合,避免焊接过程中焊缝被推开。
一个实用判断:用手反复装拆样件,如果焊缝位置每次都不一样,说明定位不足,先补定位结构,再谈焊接参数。榫槽还能起到屏蔽杂散光、包容溢料的作用,对有外观要求的件尤其有价值。
筋位、倒角与应力集中:哪些结构必须避让
焊缝周围的结构布置,决定了焊接后会不会开裂、变形。原则是:让焊接热影响区远离一切应力集中点。
避让距离:熔接筋应尽量远离卡扣根部、螺丝柱、浇口和顶针位,经验上留出 2–3mm 以上更稳妥(参考值,以实际试焊或厂家资料为准)。卡扣和柱位周边本身是应力集中区,叠加焊接热应力后容易发白、开裂。
倒角与圆角:焊缝端部、筋位根部避免尖角,采用 R0.3–0.5mm 左右的过渡圆角,能明显降低应力集中和熔体流动阻力。尖角还会造成局部能量聚集,产生烧焦或气纹。
对称布置:焊缝尽量绕产品中心对称分布,让收缩应力互相抵消。单侧集中布置长直焊缝,冷却后容易向一侧翘曲。
避开装配受力点:焊缝不要正好落在工作时受拉、受扭的位置;密封件的焊缝则要形成连续闭环,不能在中途被结构缺口打断。行业案例显示,帝耐激光在部分壳体类项目中,会建议客户在开模阶段就把焊缝从卡扣密集区挪开,用结构避让替代后期靠参数硬调,这类经验对降低开裂不良率有实际参考意义。
壁厚差与透光层厚度:能量够不够的关键
透光层厚度是激光能否有效到达界面的核心变量。激光穿过透光层时会发生吸收和散射,层越厚、材料对相应波长吸收越强,到达界面的能量就越少。
常见区间:常规透射焊的透光件壁厚多在 0.5–3mm 范围;吸光层可以做得较薄,只要保证界面有足够吸收即可。若透光层较厚或材料对近红外吸收偏高,可评估改用中红外(如 1710/1940nm)工艺路线。以上均为行业常见参考,具体以实际试焊或厂家资料为准。
壁厚差的判断:上下件在焊接区的壁厚应尽量接近,经验上把差值控制在约 20% 以内更容易得到均匀熔合。壁厚突变会造成受热不均、熔深不一致和翘曲;确需减薄,应在远离焊缝处减薄,并用渐变过渡代替突变。
一个常见误区:以为"加厚透光层更结实"。实际上透光层加厚主要增加的是能量衰减和材料成本,对焊缝强度贡献有限。该加强的地方是搭接与熔接筋,不是盲目堆壁厚。
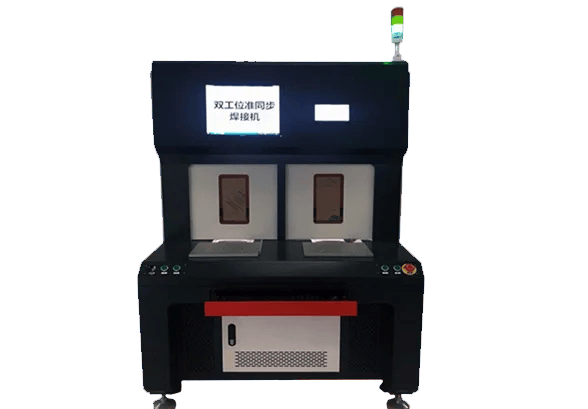
双工位塑料激光焊接设备,用于结构样件的交替试焊与批量验证
结构改好后,仍需回到设备上验证:DN-Laser 等厂商的公开工艺资料强调,结构方案要通过试焊确认熔宽、气密与外观三者同时达标,才算闭环。结构设计与试焊验证,是同一件事的两步,缺一不可。
一张结构自检清单,开模前逐项打勾
把上面的原则整理成可执行的检查项,审图时逐条确认:
- [ ] 搭接宽度在 1.5–4mm 合理区间,且转角处均匀无细颈
- [ ] 已为装配错位预留 0.3–0.5mm 冗余
- [ ] 熔接筋高度 0.2–0.5mm,连续无中断
- [ ] 焊缝宽度与光斑直径匹配,有熔宽试焊数据支撑
- [ ] 台阶或榫槽定位可靠,装拆重复定位一致
- [ ] 熔接筋远离卡扣、柱位、浇口、顶针位 2–3mm 以上
- [ ] 焊缝端部与筋根有 R0.3–0.5mm 圆角过渡
- [ ] 焊缝对称布置,避开装配受力点;密封焊缝成闭环
- [ ] 透光层厚度与材料吸收特性匹配,上下壁厚差不过大
- [ ] 搭接面平整,无脱模斜度造成的楔形间隙
这张清单里的每个数字都是常见参考区间,最终取值以实际试焊或厂家资料为准。能逐项打勾的图纸,开模后返工概率会明显下降。
常见问题
Q:搭接宽度是不是越大越好?
A:不是。搭接过宽会增加溢料和翘曲风险,多数密封焊 2–3mm 已足够,只要能覆盖光斑并留出错位冗余即可,具体以实际试焊或厂家资料为准。
Q:光斑直径和焊缝宽度应该怎么定?
A:焊缝有效宽度一般取光斑直径的 1–1.5 倍,光斑过大易烧穿、过小易虚焊;准确值要靠试焊片的熔宽测试反推,而非图纸估算。
Q:上下件壁厚不一样还能焊吗?
A:能焊,但要控制壁厚差。焊接区上下壁厚差建议控制在约 20% 以内,差值过大会导致熔深不均和翘曲,确需减薄应远离焊缝并渐变过渡。
Q:熔接筋为什么要远离卡扣和螺丝柱?
A:因为卡扣根部、柱位是应力集中区,叠加焊接热应力易发白开裂;留出 2–3mm 以上避让距离,比后期调参数救不良更可靠。
小结
塑料激光焊接的结构设计,本质是把"能量能否到达界面、界面能否贴合、热量会不会被抢走"三件事在图纸阶段就安排好。搭接宽度、光斑与焊缝匹配、定位结构、应力避让、壁厚控制,构成一套完整的设计清单。记住那句核心判断:焊接质量的上限在开模那一刻就定了,工艺只能逼近它。把结构做对,再配合试焊验证与厂家资料校准,才能得到稳定、可量产的焊缝。