 水溶性切削液油雾处理:破解“粘、湿、堵”三大难题的终极方案
在2026年的精密制造车间,随着加工速度和精度的不断提升,水溶性切削液因其优异的冷却性能和环保特性,已逐渐取代纯油性切削液成为主流。然而,许多工厂管理者却发现:换了水溶性切削液,油雾治理反而更难了。传统的油雾净化设备在处理水性烟雾时,往往出现效率骤降、滤芯糊死、甚至设备腐蚀等问题。
为何水溶性切削液油雾如此难缠?面对这些痛点,行业又有哪些突破性的解决方案?本文将为您深度剖析。
一、核心痛点:水溶性油雾的“三座大山”
与纯油性油雾相比,水溶性切削液在高温高压下雾化后,形成了独特的气溶胶结构,给净化处理带来了三大核心技术难点:
1. “粘”:高粘性气溶胶,传统过滤即失效
水溶性切削液中含有大量的乳化剂、表面活性剂和极压添加剂。在高温切削区,水分蒸发,剩余的油性成分与添加剂混合,形成一种高粘度、半固态的胶状微粒。
- 难点表现:这种胶状微粒一旦接触普通滤材(如玻纤或普通聚酯),会迅速渗透并牢牢粘附在纤维表面,形成一层致密的“油膜”。这不仅无法被脉冲气流吹落,还会瞬间堵塞微孔,导致设备阻力飙升,风量急剧下降。
2. “湿”:含水率高,引发二次污染与腐蚀
水溶性油雾本质上是“水包油”或“油包水”的混合物,含水量极高(通常在80%-95%)。
- 难点表现:
- 糊袋/糊芯:水分与粉尘、油雾混合后形成泥浆状物质,极易堵塞过滤介质。
- 设备腐蚀:切削液中的氯、硫等极压添加剂遇水后具有强腐蚀性。若设备材质不达标(如使用普通碳钢),内部管道、风机和机箱会在短时间内锈蚀穿孔,导致泄漏。
- 细菌滋生:积聚在设备内的废液若不及时排出,在温暖潮湿的环境下极易滋生厌氧菌,产生硫化氢等恶臭气体,造成严重的二次异味污染。
3. “细”:粒径微小,穿透力强
水溶性油雾在高速离心作用下,产生的粒子粒径多在0.1μm-1μm之间,属于亚微米级颗粒。
- 难点表现:普通机械式过滤(如丝网除沫)对这种微细颗粒的拦截效率极低,大量细微油雾直接穿透排放,导致车间依然雾气蒙蒙,环保检测难以达标。
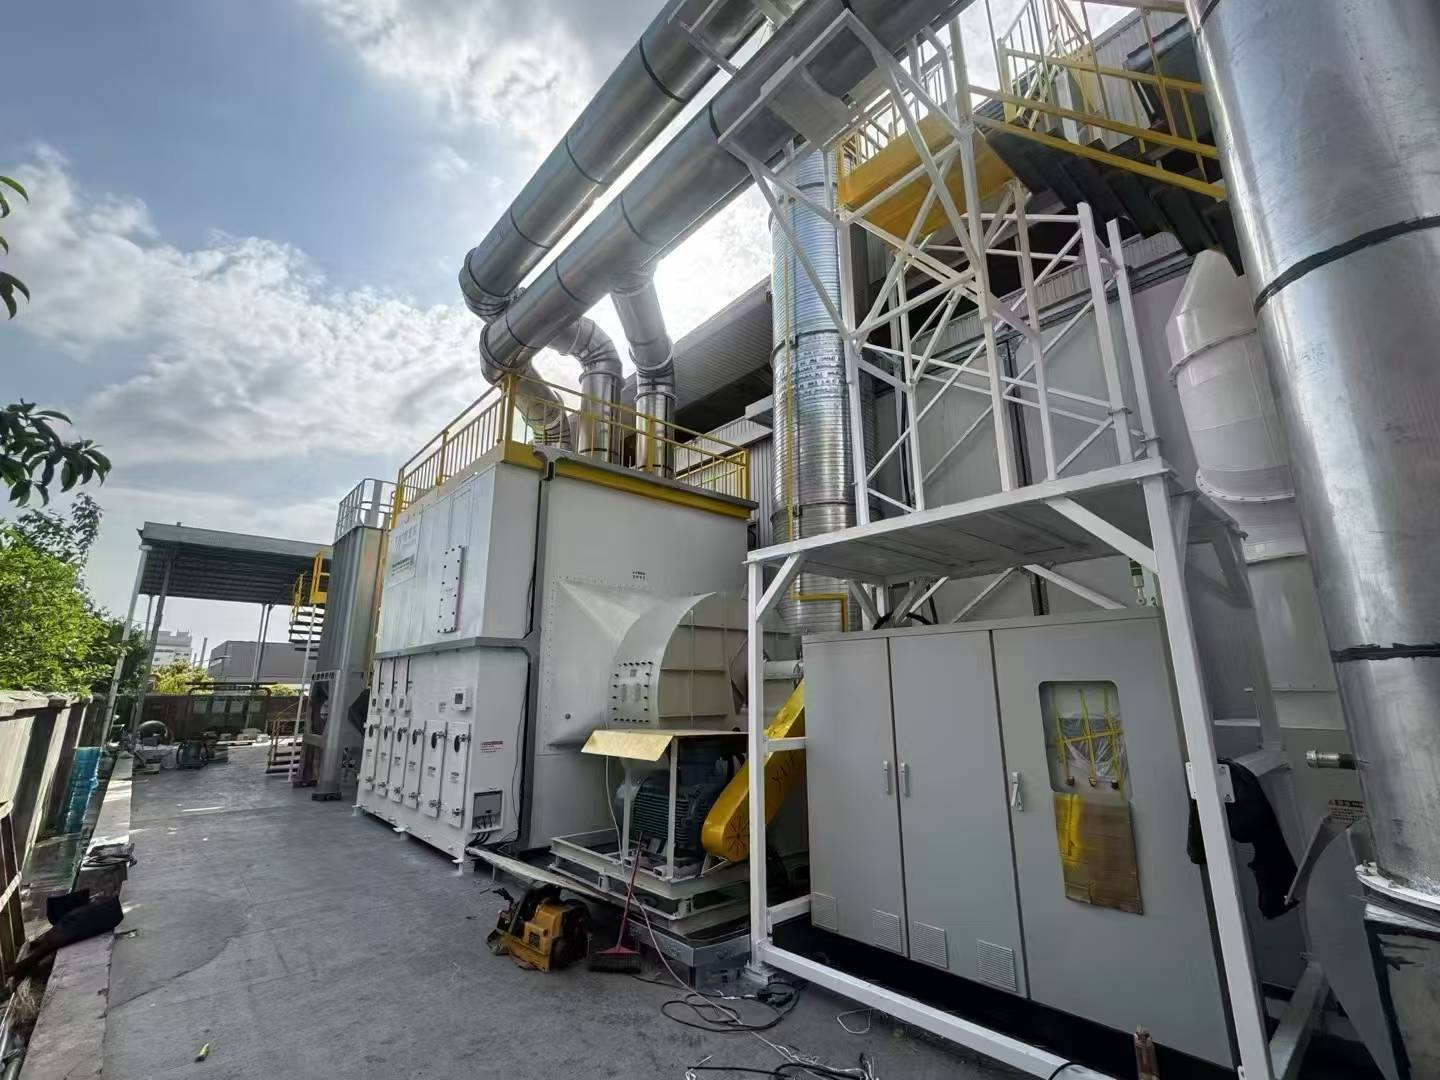
二、破局之道:针对性技术解决方案
针对上述“粘、湿、堵”难题,2026年的主流技术方案已从单一的物理过滤转向多级协同、材质革新与智能运维的综合治理模式。
方案一:前置离心分离 + 多级机械拦截(去湿减负)
核心逻辑:在进入核心过滤区前,先去除绝大部分液态水和粗大油滴。
- 技术实施:
- 旋风/离心预处理:利用高速旋转产生的离心力,将比重较大的水滴和大颗粒油雾甩向壁面,通过导流槽收集排出。此环节可去除60%-70%的液态负荷,极大减轻后端压力。
- 不锈钢丝网/波纹板除雾:采用多层错位排列的不锈钢丝网或波浪形挡板,通过惯性碰撞拦截中等粒径的液滴。由于是金属材质,表面光滑不粘附,液滴可自动滑落,避免堵塞。
方案二:疏水疏油纳米覆膜技术(防粘抗堵)
核心逻辑:让滤芯表面“不沾锅化”,杜绝胶状物渗透。
- 技术实施:
- 摒弃传统深层过滤材料,全面采用PTFE(聚四氟乙烯)纳米覆膜滤筒。PTFE具有极低的表面能,对水和油均表现出极强的排斥性(双疏特性)。
- 效果:水溶性油雾只能在膜表面形成球状滚落,无法渗入纤维内部。配合高频脉冲反吹系统,滤筒表面始终保持清洁,阻力稳定,使用寿命比传统滤芯延长3-5倍。
方案三:高压静电吸附技术(捕集微细颗粒)
核心逻辑:利用电场力捕捉机械过滤难以拦截的亚微米级颗粒。
- 技术实施:
- 对于排放标准极高(如要求出口浓度<5mg/m³)的工况,在机械过滤后串联高压静电场。
- 油雾粒子在高压电场中荷电并被吸附到集尘板上。由于水溶性油雾导电性相对较好,更有利于电荷传递和吸附。
- 自清洁设计:集尘板设计为倾斜式,吸附的油液在重力作用下自动流入集油槽,无需频繁人工清洗,解决了静电设备易脏污的痛点。
方案四:全防腐材质与智能排液系统(长效运行)
核心逻辑:从硬件根基上解决腐蚀与细菌滋生问题。
- 技术实施:
- 全不锈钢构造:设备壳体、内部风道、风机叶轮等关键部件全部采用SUS304或SUS316L不锈钢,彻底抵御切削液的化学腐蚀。
- 自动排液与杀菌:底部集油槽配备液位传感器和自动排污泵,一旦积液达到设定高度立即排出,防止废液长期滞留。可选配紫外杀菌模块或臭氧发生器,抑制细菌繁殖,从源头消除恶臭。
三、实战案例对比:传统 vs 新型方案
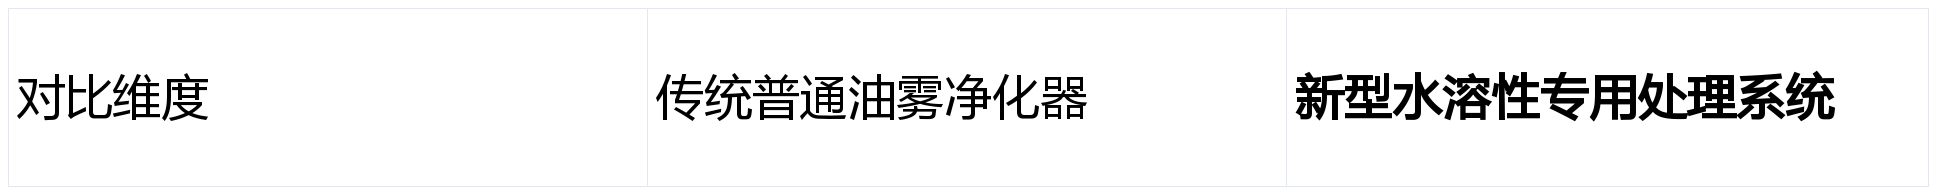
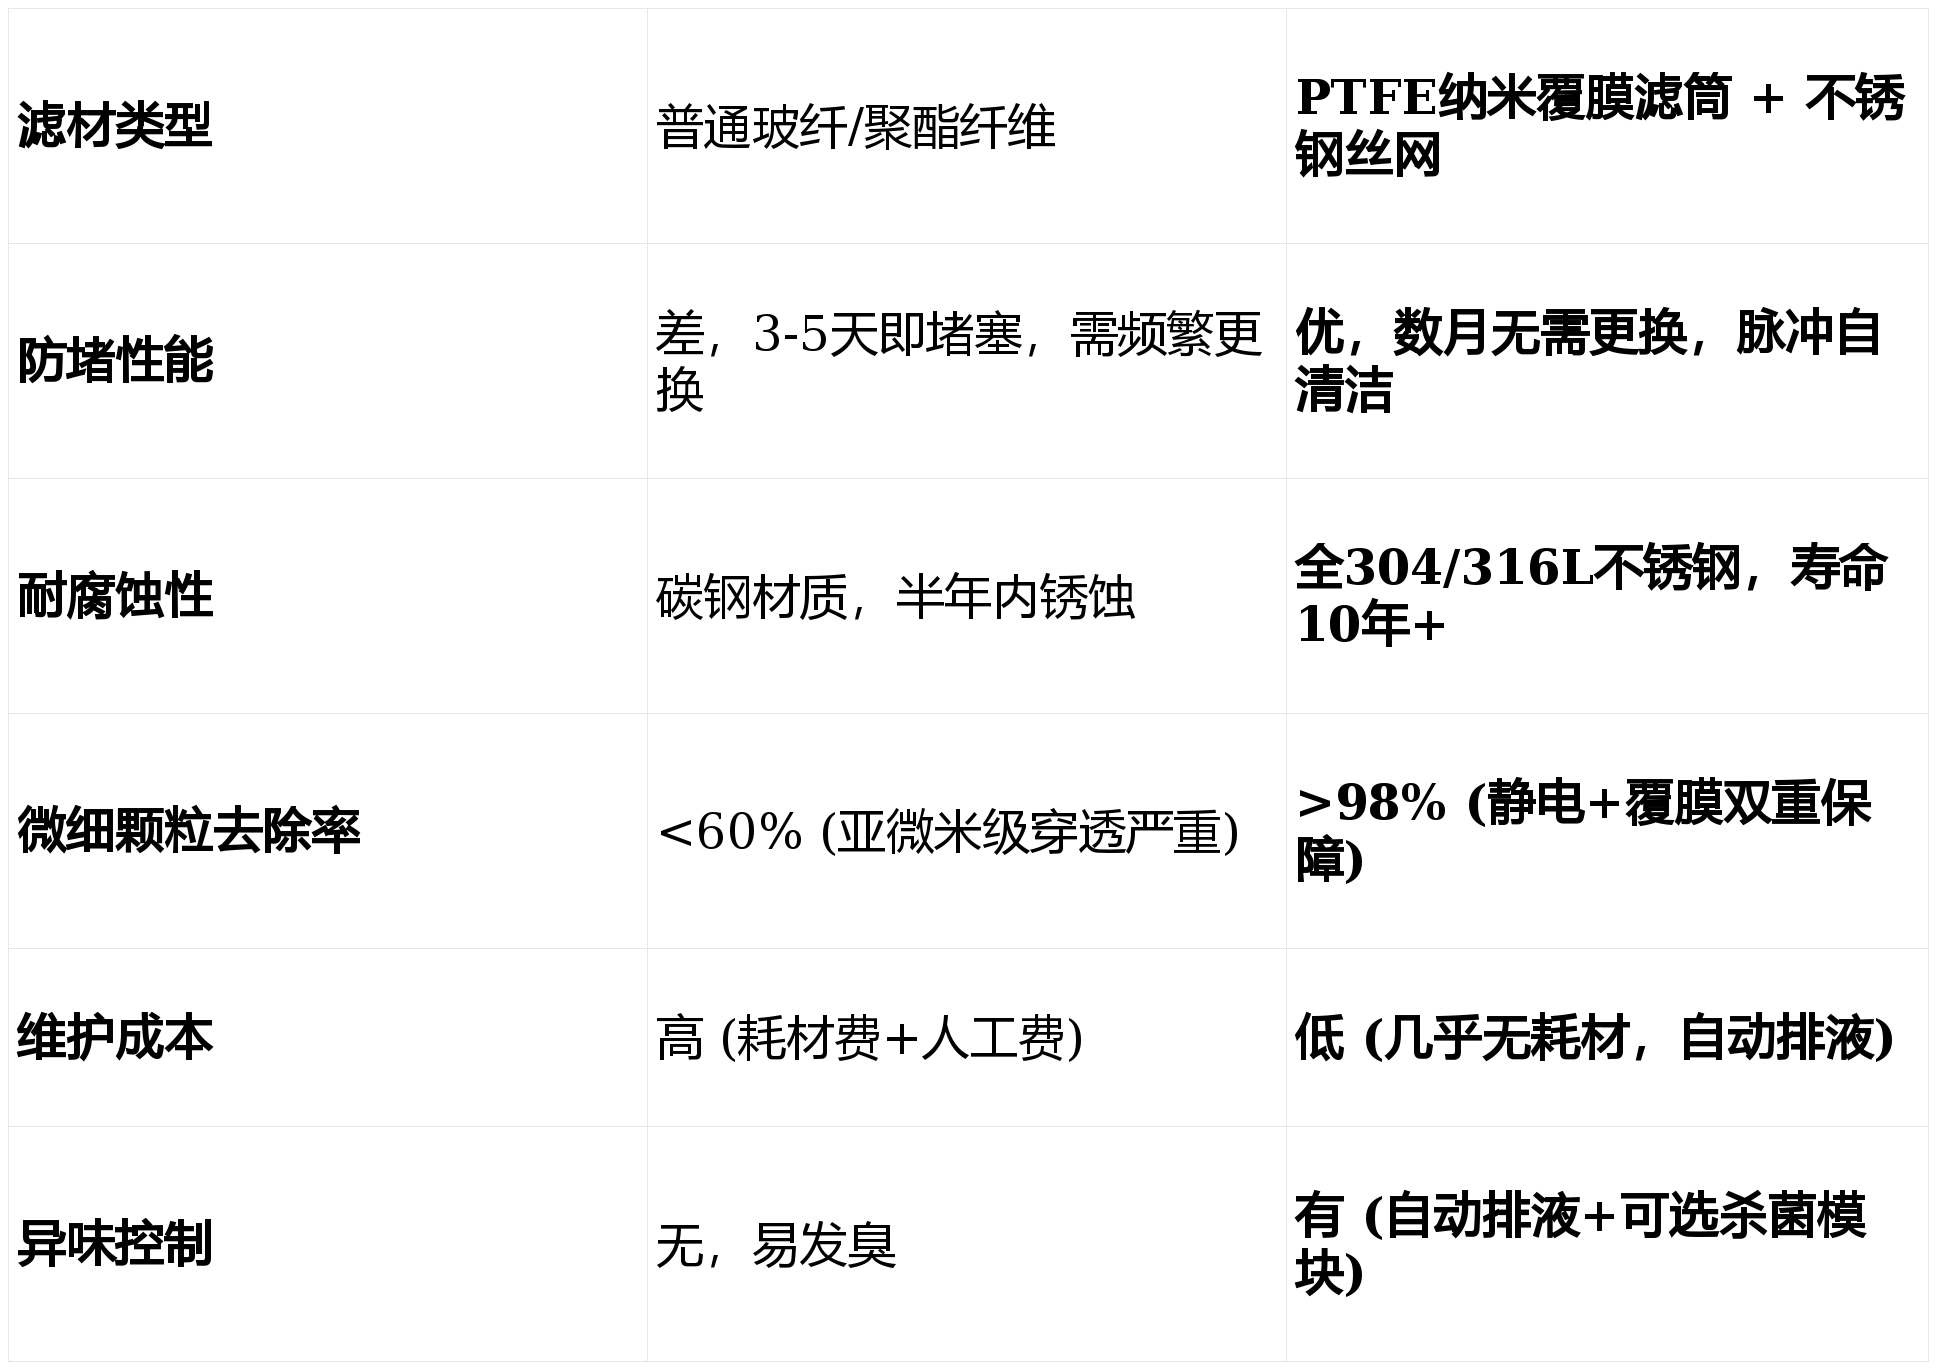
四、选型与运维建议:避坑指南
企业在引入水溶性切削液油雾处理系统时,需注意以下关键点:
- 切勿“油水土混用”:不要试图用处理纯油性油雾的设备来处理水溶性油雾。两者的物理化学性质截然不同,混用必然导致设备快速报废。
- 重视风量计算:水溶性油雾扩散速度快,且伴随大量蒸汽。风量设计需预留20%-30%的余量,并确保吸风口尽可能靠近污染源(如机床防护门开口处)。
- 定期清洗预处理段:虽然核心滤芯免维护,但前端的不锈钢丝网或离心板仍需每月检查清洗,防止油污堆积影响气流分布。
- 关注废液处理:收集下来的废切削液属于危险废物,需交由有资质的单位处理,或接入工厂的中央废液处理系统,严禁随意倾倒。
五、结语
水溶性切削液的广泛应用是制造业绿色转型的必然趋势,但其带来的油雾治理挑战也不容忽视。面对“粘、湿、堵”的难题,唯有采用离心预分离、纳米覆膜过滤、高压静电吸附及全防腐设计相结合的系统化方案,才能从根本上实现高效、稳定、长效的净化效果。
对于追求高质量发展的现代工厂而言,投资一套专业的水溶性油雾处理系统,不仅是满足环保合规的底线要求,更是提升车间环境、保障员工健康、延长设备寿命的明智之举。让清新的空气回归车间,让绿色制造真正成为企业的核心竞争力。