很多人第一次接触高精度超声波测厚仪,是因为遇到了一个很具体的问题:工件不能切开,背面也摸不到,但又必须知道它的厚度。比如仓库刚到一批薄板,需要抽查厚度;塑料件已经注塑成型,卡尺只能量边缘,关键位置量不到;玻璃片不能破坏,实验室又想保留样品;薄壁管只能从外侧接触,内壁厚度变化无法直接看到。这个时候,单面接触、无损复核的超声波测厚方法就有了用处。
高精度超声波测厚仪并不是只给大型设备或重工业使用。在精密制造、金属加工、塑料制品、玻璃加工、汽车零部件、电子电器和实验室质检中,只要材料能够传播超声波,并且能得到稳定的背面回波,就可以把它用于厚度检测、材料验收、过程巡检和成品复核。它的优势不是“什么都能测”,而是在适合的材料和工况下,可以不破坏样品,较快获得厚度数据。
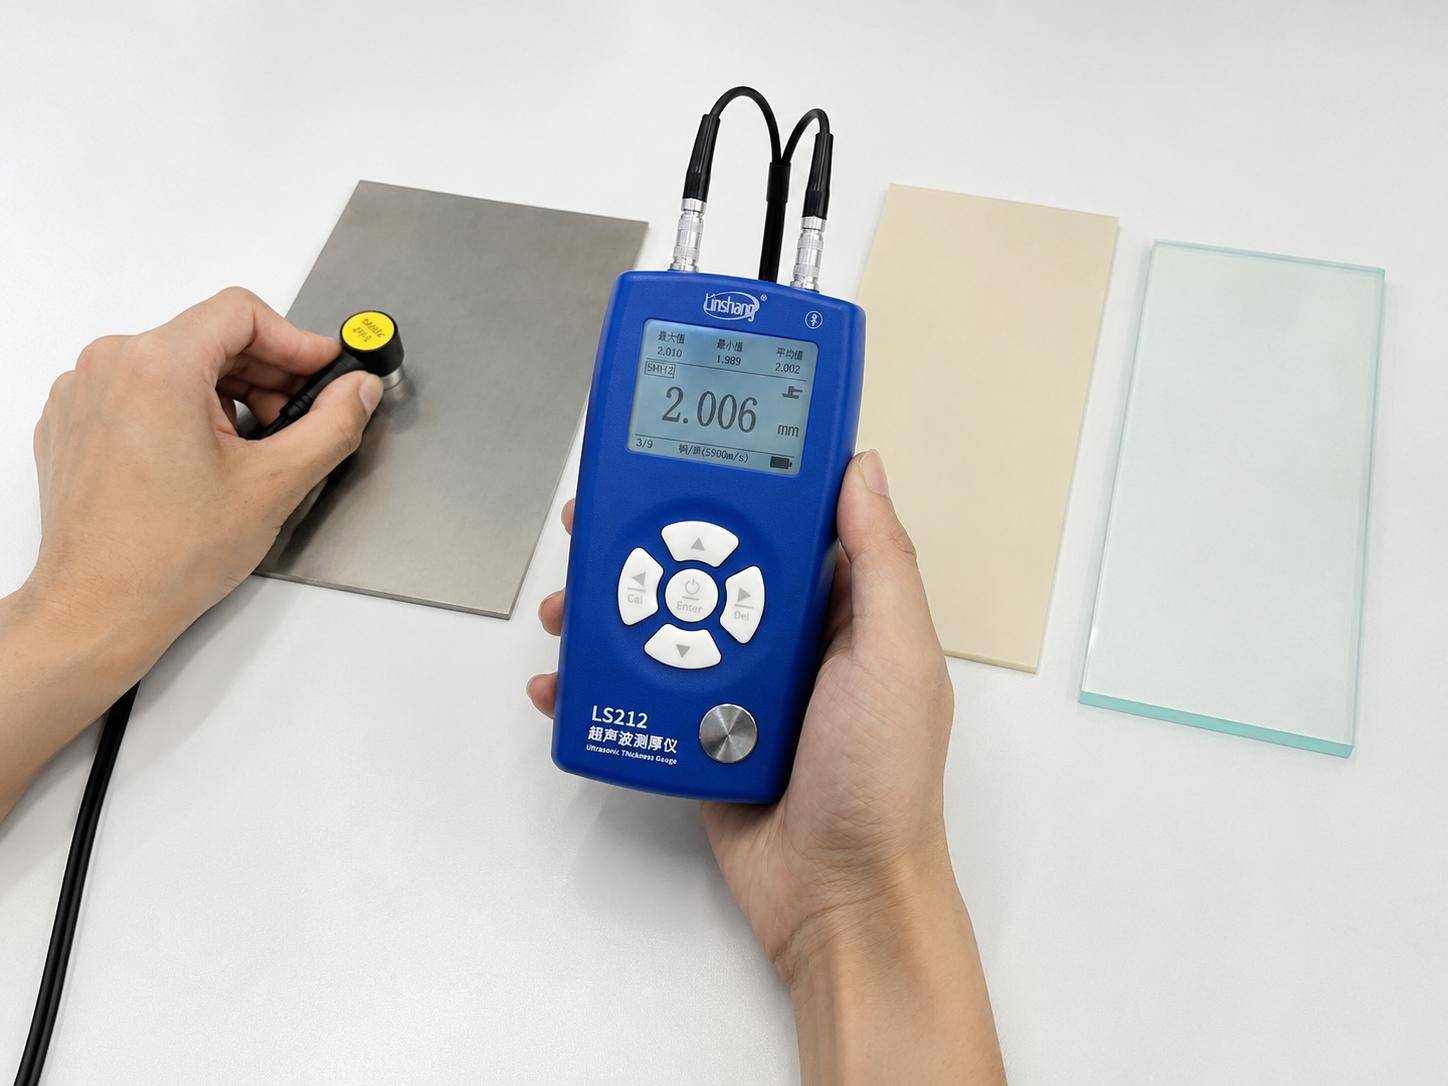
薄板单面无损测厚
一、它和卡尺、千分尺有什么区别卡尺和千分尺是很多车间最常见的厚度工具,优点是直观、成本低、操作门槛不高。但它们通常需要同时接触工件两面,或者至少要能夹住边缘。对于已经安装的管道、封闭壳体、较大板材中部、玻璃片中心区域、塑料件加强筋附近位置,卡尺和千分尺往往不方便操作。
超声波测厚仪的检测思路不同。探头贴在工件一侧,声波进入材料并从背面反射回来,仪器根据声波往返时间和材料声速计算厚度。也就是说,只要一侧表面可接触,并且材料内部声传播条件合适,就可以进行厚度复核。这也是它在薄板、薄壁管、塑料件、玻璃件和陶瓷件中常被使用的原因。
不少人选仪器时会先看分辨率,例如能不能显示到 0.01mm 或 0.001mm。分辨率确实重要,但它只是显示细节,不等于每一次读数都天然可靠。真正影响检测结果的因素还包括材料声速是否正确、探头是否适合、表面是否平整、耦合剂是否均匀、工件内部是否均匀、温度是否稳定、检测人员是否重复测量。
举个常见场景:同一块塑料板,如果按钢的声速去测,结果可能明显偏差;同一根薄壁管,如果探头接触位置不稳,读数也会跳动;同一块玻璃,如果表面有污染或耦合剂不足,可能出现回波不清晰。高精度测厚不是把探头放上去就结束,而是“材料确认—声速设置—探头选择—表面处理—多点复测—记录留档”的完整过程。
三、哪些材料更适合用高精度超声波测厚仪常用于金属、塑料、玻璃、陶瓷和部分复合材料。金属材料中,钢、铝、铜、不锈钢板材和机加工件较常见;塑料材料中,板材、注塑件、透明件和结构件都可能需要厚度复核;玻璃行业中,单片玻璃、加工玻璃、实验室玻璃样片可根据具体结构进行检测;陶瓷件和复合材料则要特别关注声衰减、内部结构和回波稳定性。
不建议把“能传播超声波”理解成“所有样品都能直接测得稳定结果”。如果材料内部孔隙多、夹层复杂、表面非常粗糙、曲率太小、厚度太薄或背面回波不清晰,就需要先做适用性验证。检测人员可以用已知厚度样块或同批次样品进行试测,确认数据稳定后再用于批量抽检。
四、薄板、薄壁管和塑料件的操作差异薄板检测通常关注平整度和多点一致性。建议在板材边部、中部、加工受力区和疑似变形区布点,不要只测一个位置就代表整张板。薄壁管检测则要关注曲率和壁厚偏差,可以沿环向和轴向布点,必要时用更适合曲面的探头。塑料件检测更要重视材料声速,因为不同塑料牌号、填料、成型工艺和温度状态都会影响声传播速度。
玻璃和陶瓷件检测时,应保持接触面干净,避免表面颗粒、油污或局部破损影响耦合。对于透明玻璃片,很多人会下意识想到光学方法,但当只需要快速复核厚度、保留样品完整、现场条件有限时,超声波测厚也是一种可考虑的方式。具体采用哪种方法,应根据样品结构、检测目的和企业质量文件决定。
五、现场读数不稳定怎么办读数不稳定时,不要急着判断工件不合格。可以按顺序排查:表面是否清洁,耦合剂是否足够,探头是否压稳,声速是否设置正确,工件是否有曲率或粗糙面,材料是否存在夹层、孔洞或晶粒粗大问题。高精度仪器对细小变化更敏感,操作越随意,数据波动越明显。
在正式检测中,建议每个关键点至少重复测量两到三次,并记录稳定读数范围。对异常点可换方向、换位置或换探头复测。涉及出厂判定、争议处理或第三方报告时,现场快速检测结果应与现行标准、抽样规则、计量状态和企业检验文件结合使用。
六、把厚度检测纳入质量流程
真正有价值的测厚,不是得到一个数字,而是让这个数字能被追溯。企业可以在来料检验中记录批次、材料名称、检测位置和声速设置;在生产巡检中记录设备、工序和操作人员;在成品复核中记录复测结果和处理意见;在异常分析中把厚度变化与工艺参数、材料批次和返修记录关联起来。高精度超声波测厚仪适合做现场快速复核和内部质量管理工具。它能帮助质检人员更早发现厚度异常,但不能脱离样品条件、标准方法和计量校准单独使用。对薄板、薄壁管、塑料件、玻璃件和精密零部件来说,合理使用比单纯追求高显示位数更重要。