做产线维护的工程师大概都碰过这类头疼事:精轧滚轮、化工泵密封环、导向轮这些位置,钨钢件用着用着就啃伤、掉块,拆下来还有"蛀孔"状腐蚀凹坑。温度一上来、介质带点腐蚀性、还得扛颗粒冲刷,三个月一小换、半年一大换几乎是常态。很多人第一反应是换更高牌号的钨钢,但失效根因其实不在硬度够不够,而在钨钢这套体系在"高温+腐蚀+磨损"三合一工况里已经摸到天花板了。
这两年无压烧结碳化硅(SSiC)被反复拎出来对标,不是材料营销的噱头,是工况参数推着走的。
一、硬指标先摆桌:差距在哪、短板也得认
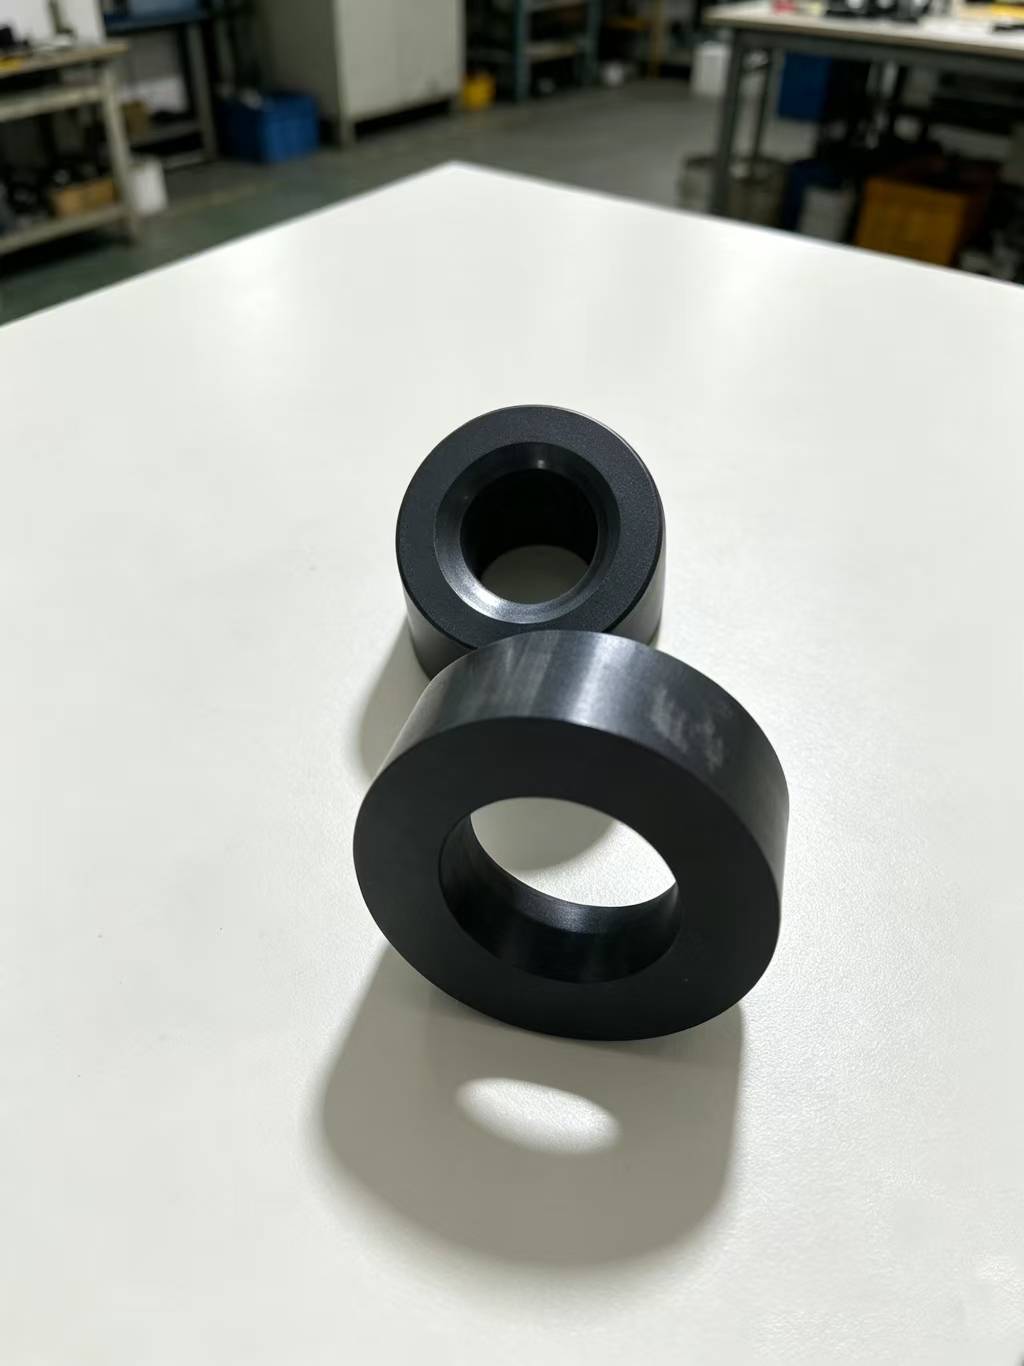
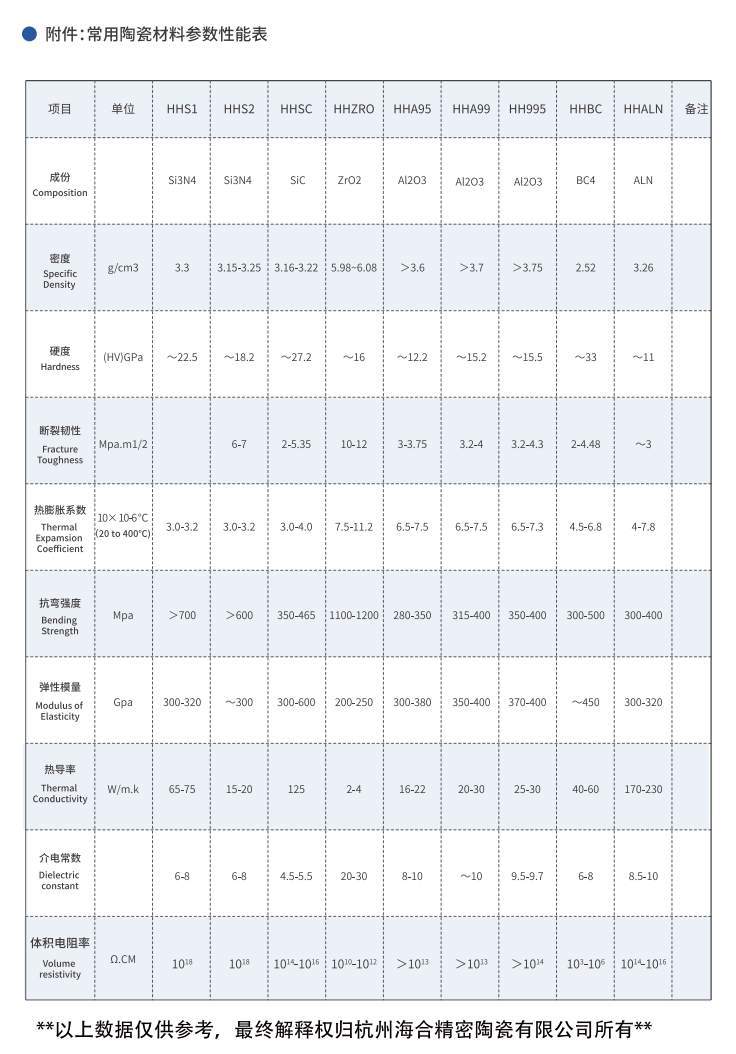
拿无压SiC和常规WC-Co钨钢做组直白对照(取行业常见区间):
- 密度:SSiC约3.10~3.20 g/cm³,钨钢14~15 g/cm³,前者只有后者40%左右。对机械密封环、导轮、旋转轴套这类转动件,惯性负载直接降一档,启停冲击和轴承负担都更友好。
- 硬度:碳化硅维氏2200~2800 HV,高于多数钨钢牌号的1200~2000 HV。
- 高温保持:钨钢钴相400℃以上软化,600℃断崖式衰减;SSiC在1200℃抗弯强度仍能维持370~420 MPa,跟室温基本持平。
- 导热与热胀:SSiC导热90~150 W/(m·K),热胀系数4.0~4.5×10⁻⁶/K,热循环下配合间隙不容易跑偏。
- 腐蚀行为:碳化硅近化学惰性,宽pH稳定(HF和热浓强碱组合除外);钨钢钴相在酸碱里会被"蛀孔式"溶出。
但有句话得同步说清:碳化硅断裂韧性比钨钢低一个档次(3.5~4.5 MPa·m¹/² vs 钨钢10以上)。剧烈冲击、重载锤击、反复大剪切这几类场景,陶瓷不占优,该留钨钢还是得留。
二、市场验证:产线已经跑出来的账
实验室数据再漂亮,也得产线点头。这几年的实案比较硬:
- 冶金线材:钢管产线压线辊换碳化硅后,换辊周期从2~3周拉到6个月以上;高速线材轧机导轮过钢量3000吨+,寿命较钨钢提2~3倍。
- 石化/机械密封:高速泵密封环在含固颗粒+腐蚀介质里,综合服役寿命较钨钢方案可延长5~8倍,两周期内能看到TCO降幅30%~40%。
- 化工大单:某钛白粉厂酸解反应器原钛合金搅拌桨寿命6个月,切碳化硅后拉到8年,综合运营成本降超40%。
- 半导体/光伏:刻蚀腔喷淋头、晶舟这类,原钨钢内衬3~6个月一换,切碳化硅后撑到数倍乃至两年以上,还顺带解决金属离子污染。
杭州海合精密陶瓷有限公司这边走的是冷等静压成型+优化烧结曲线,致密度做到理论密度98%上下,再上五轴CNC精加工,±0.01 mm公差和Ra 0.2~0.4 μm光洁度能稳——这批产一致性是替代落地的前提,不然单件数据再好看也撑不起批量切换。

三、产品定位、优劣势与场景怎么锁
把上面数据收一下,SSiC替代钨钢的核心定位其实是——高温+腐蚀+磨损三合一,或要求轻量化、热稳定的位置,综合性价比才会显出来。
💡 优势很明确:耐用(寿命数倍于钨钢)、稳定(宽温域+化学惰性)、TCO划算;短板也诚实摆着:脆性大,怕重冲击和应力集中,精密加工门槛高。场景上可以优先筛这四类:
- 高温磨损:窑炉辊棒、焊接托条、高温输送拖轮(>400℃)
- 腐蚀介质:化工泵阀过流件、半导体湿法腔体、电镀滚筒
- 高PV密封/轴承:机械密封环、滑动轴承、线材导轮
- 轻量化高速件:高速主轴、涡轮件,借低密度压离心负载
四、国内外行情与未来布局
2025年全球碳化硅陶瓷市场规模约64.76亿美元,预计2032年走到109亿美元,CAGR 7.8%;其中无压烧结SiC细分增速更快,CAGR约8.2%,主要靠半导体、新能源车高端需求拉着。中国2025年市场规模预计突破138.5亿元,占全球32.4%,国产化率从2020年22%提到2025年51.6%,替代节奏在加快。
布局方向上,两条线比较清楚:一是往半导体/光伏高纯件走,拼粉体纯度和晶界控制;二是往冶金/化工/矿山的中大型异形件走,拼近净尺寸成型和批量一致性。杭州海合这类企业在粉体—成型—烧结—精加工的全链路已经能对标国际水平,异形件(叶轮、密封环、喷嘴)的交付链路也跑通了,这类本土产能会是接下来国产替代的主力承载。
回到开头那个问题——无压碳化硅替钨钢靠不靠谱,答案是看工况。凡是钨钢的短板(高温软化、钴相腐蚀、密度太高)正好撞上你产线的痛点,切换就值得试;如果是大能量冲击主载荷,那就留着钨钢,或者走复合装配的路子。选型这事没有万能解,把温度和介质先列清楚,再对照上面的参数表,账其实很好算。
高温酸碱交变工况机械密封易失效?碳化硅陶瓷环的方案靠谱吗?
CVD碳化硅托盘怎么选?——从技术指标到2025国产替代的一次梳理
光伏与半导体蚀刻里的导电碳化硅陶瓷——耐温抗腐还能稳导静电?