 近几年,小型自动化设备的"关节"正在悄悄变样。过去需要"驱动器+电机+编码器+线缆"组合搭建的伺服系统,越来越多地被一个集成化模组取代——这就是一体化伺服电机(又称"一体伺服"或"集成式伺服")。 在100W~750W的小功率伺服市场中,400W被普遍认为是"万金油"的功率段。本文就围绕这一功率段,聊聊一体化伺服的技术特点、选型要点和应用场景。 一、什么是一体化伺服?和传统方案有什么区别? 传统伺服系统由伺服驱动器和伺服电机两个单独部件组成,中间需要通过编码器线、动力线连接。而立三一体化伺服将驱动器、电机、编码器、制动单元集成在同一壳体内,接上电源和通信线即可工作。 两者的差异可以概括为四点:
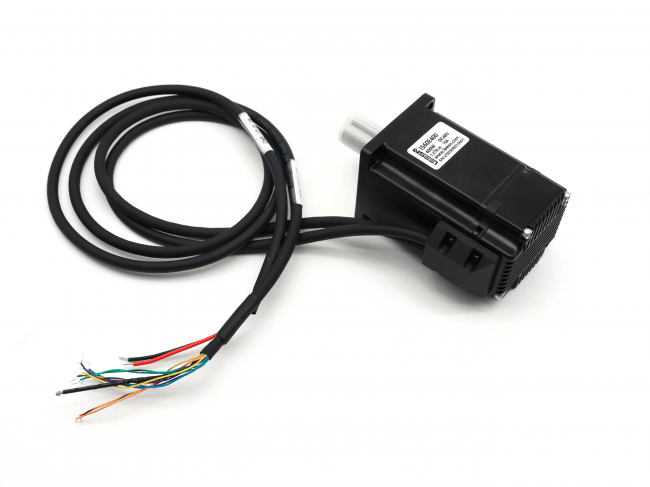
• 额定功率400W、额定电流10A,可驱动常见的小型滑台、送料机构、轻型机械臂关节; • 3倍过载能力,应对启停冲击、负载突变时余量充足; • 配合4096线编码器,分辨率和信号稳定性足以满足定位精度要求较高的场合; • 小功率设备往往面临频繁启停,一体化设计减少了线缆磨损和接触故障这类"慢性问题"。 • 换句话说,400W不是一个炫技参数,而是成本、体积、性能三者平衡后的"甜点区间"。
三、判断一台一体伺服好不好用,看这五个技术细节 很多用户在选型时只看功率和价格,但真正影响使用体验的,往往是下面几个容易被忽略的细节: 1. 控制架构与电流环带宽 磁场定向控制(FOC)配合位置、速度、电流三环全闭环,是目前主流伺服的控制基础。载波频率和电流环带宽则决定了响应的快慢——例如16kHz载波频率、1kHz以上电流环带宽的配置,可以让低速平稳性和动态响应都有保障。 2. 振动抑制能力 机械共振是伺服调试中常见的"拦路虎"。好的一体伺服通常会内置双陷波滤波器和转矩滤波器,部分产品还提供FFT自动扫频功能——让驱动器自己扫描机械共振频段并生成抑制参数,省去工程师逐频段手动试凑的麻烦。 3. 刚性调节与一键整定 负载千变万化,刚性等级表(如32级刚性可调)能让系统快速匹配不同负载。更进一步的是电流环参数一键自动整定,把原本需要专业经验的调试工作变成"按一下按钮"。 4. 前馈控制 转矩前馈和速度前馈属于"进阶但实用"的功能:前者预测负载变化提前补偿,后者解决速度跟踪滞后。对于高速启停、轨迹精度要求高的设备,这两项功能的效果立竿见影。 5. 温度适应性 很多伺服标称0~40℃工作,但在冷库、北方冬季户外或高原场景中根本开不了机。支持-40℃低温启动的产品(比如立三机电的400W一体伺服),配合驱动器CPU温度实时监测,可以在更严苛的环境里稳定工作——这一点在冷链物流和户外自动化设备中越来越重要。 四、软件调试体验:参数分级是个聪明设计 伺服调试的痛点从来不只是"能不能调",而是"谁来调、调多久"。一个值得关注的设计思路是参数分级:• 用户参数层:只开放少量基础参数,终端用户按负载情况简单调节即可; • 安装校准层:高性能校准功能留给装配环节,降低产线安装要求; • 专业参数层:几十个完整参数开放给调试工程师,用于深度优化。 • 配合PC上位机软件实时显示波形和运行指标,这个"软硬协同"的思路本质上是在降低伺服系统的使用门槛——让普通电工经过简单培训也能完成基础调试,把专业工程师从重复劳动中解放出来。
五、典型应用场景 包装机械:送料、封口、切割需要快速启停和高动态响应,过载能力和响应速度是关键。 机床进给轴:高分辨率编码器保证加工精度,一体化结构减少布线,缩短装机调试周期。 纺织机械:张力、速度、位置的稳定控制直接影响次品率,对伺服平稳性要求高。 工业与服务机器人:关节控制需要精确的位置伺服;协作机器人由于工作空间与人共享,对控制精度和安全性的要求更苛刻。 自动化产线:空间紧凑、设备密集,一体化设计节省安装空间,也降低了后期维护的排查难度。 六、写在后面 伺服系统正在经历一场"民主化":过去属于专业工程师的调试技能,正在被一键整定、自动扫频、参数分级这类设计逐步化解。对于设备厂商和小型工厂而言,选型时除了看功率、编码器等硬指标,不妨多关注振动抑制、低温启动、调试门槛这几个"软指标"——它们往往决定了这套系统装进设备之后,是省心的工具,还是烫手的山芋。 毕竟,好的自动化产品,应该让用户把时间花在生产上,而不是花在说明书上。