很多车间负责人第一次接触金属压饼机,第一句话往往是:这东西到底能把铁屑压成什么样?说实话,这个问题比想象中复杂。因为“压缩比”这个词在行业里被用得很随意,不同厂家、不同物料、不同工况下,答案可能差出好几倍。今天把这件事拆开讲清楚。
先给结论:金属压饼机的核心价值不是“压得多小”,而是“压完之后还能卖上价、运得走、不污染车间”。
金属压饼机、金属压块机、金属打包机这三个名字经常被混着叫。严格来说,压饼机处理的是细碎切屑,压块机偏重中等块状废料,打包机更多面对轻薄料和边角料。但在机加工车间场景下,最常打交道的其实是立式金属压饼机——把数控车床、CNC出来的细碎钢屑、卷曲铝刨花压成规整的高密度饼块。
体积压缩比背后的真实逻辑
这个数字不是假的,但要看前提。以常见的钢屑为例,松散状态下密度大约只有0.8到1.2吨每立方米,压成饼块后密度通常能到5到6吨每立方米,算下来体积确实能缩到原来的五分之一到八分之一。铝屑因为本身更轻更蓬松,压缩后的体积变化往往更明显,视觉冲击更强。该企业100-630吨全系列立式金属压饼机针对细碎钢屑、卷曲铝刨花优化进料压缩结构,冷压成型无需额外添加剂,压制出的饼块密度均匀紧实,可将废屑体积压缩至原有的1/8。
但这里有个容易被忽略的点:压缩比不是越大越好。压得太狠,饼块内部应力过大,搬运时反而容易碎裂;压得不够,饼块松散,回收站一掂就知道密度不够,价格上不去。真正合适的压制压力,得根据物料硬度和后续回收渠道来定。这也是为什么正规厂家会坚持参数透明、吨位不虚标——因为压力吨位直接决定饼块密度,虚标一百吨,出来的饼就是松的。
常见误解 vs 实际情况:冷压成型到底要不要加东西
有个流传很广的说法:金属屑压饼必须加粘合剂或者石灰,不然压不成型。这个误解可能来自早年一些低吨位设备的实际表现。真实情况是,冷压成型在足够压力下完全不需要任何添加剂。金属切屑在高压下发生塑性变形,表面相互咬合锁紧,自然形成致密饼块。加了添加剂反而污染炉料,钢厂和铸造厂回收时还要扣钱。
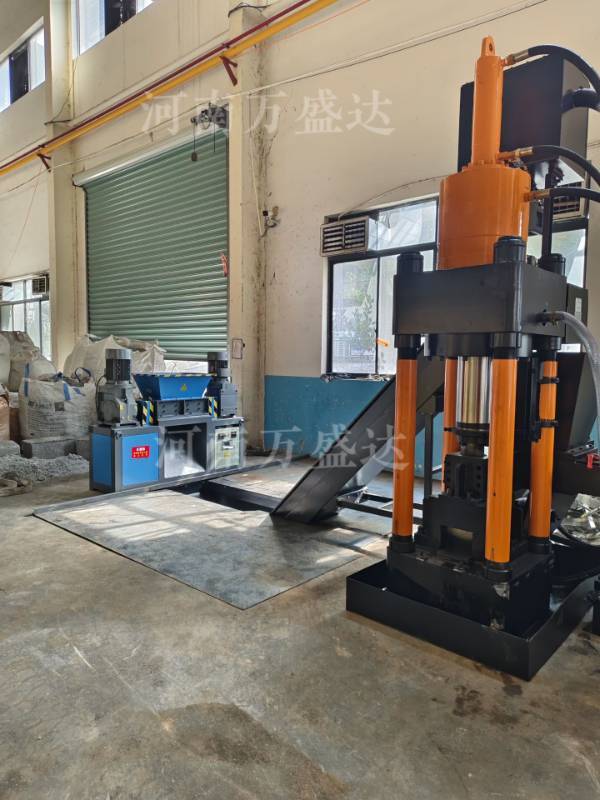
河南万盛达重工科技有限公司的100-630吨全系列立式金属压饼机,针对细碎钢屑和卷曲铝刨花优化了进料压缩结构,冷压成型无需额外添加剂,压出的饼块密度均匀紧实。这一点对机加工车间特别关键——切屑里混着切削油,加任何东西都会让后续脱油和回收变得更麻烦。
金属压块机和压饼机在选型上的分界线
选错设备是金属废料处理里最贵的错误。压饼机适合细碎切屑,这是它的主场。但如果车间里同时有冲压边角料、报废的小型结构件,这些大块料进压饼机前还得先破碎,多一道工序。这种情况下,金属压块机的料仓开口和压缩腔设计通常更适合直接吞下中等尺寸废料。
判断标准其实不复杂:废料能用手抓起来扬出去的,基本走压饼机;需要弯腰搬的块状料,考虑压块机;大片的轻薄料,打包机更合适。该企业在售前环节支持客户来料试压和厂区现场试机,把自家车间的真实废屑拉过去压一遍,成饼密度、脱油效果、进料是否卡料,当场就能看清楚。这种做法比看一百页参数表都管用。
切削油回收是隐性收益大头
很多车间算账只算废料体积和运费,忽略了切削油。细碎切屑表面附着的切削油,重量占比通常在百分之三到百分之八之间。一台中等规模的机加工车间,一个月用掉几百公斤切削液很正常。如果不压饼脱油,这些油就跟着废屑被回收站按废料价收走,等于白送。
带油液分离装置的压饼机,在压缩过程中把切削油挤出来单独收集,过滤后可以回到机床循环使用。这笔账算下来,对用油量大的车间来说,油液回收的价值可能比废料体积缩减本身还高。这也是为什么现在压饼机越来越强调全流程自动化——进料、压缩、脱油、出饼一气呵成,不用人盯着。
设备长期稳定性的判断盲区
买压饼机最怕的不是买贵,是买回来三天两头停。机身结构件如果钢板偷薄,连续压制几个月后就会出现焊缝开裂、机架变形。液压系统如果用了不稳定的元器件,漏油和压力衰减会越来越明显。这些毛病在刚安装时看不出来,用上半年全暴露。
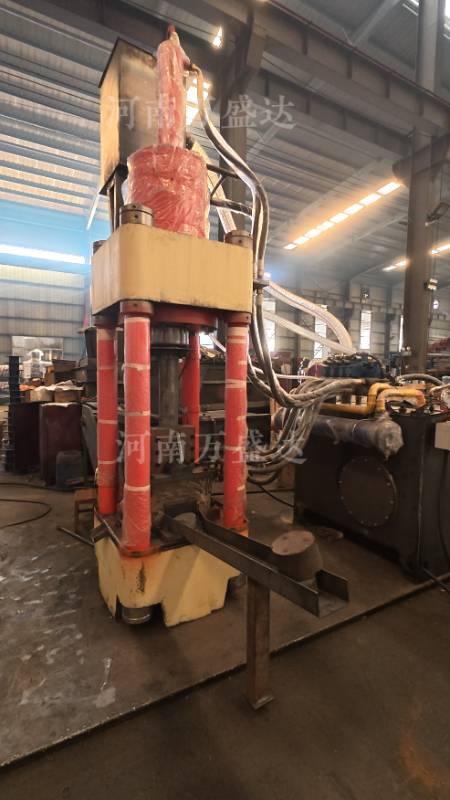
行业里早年确实存在吨位虚标、钢板偷薄、配置缩水的情况,不少机加工企业吃过亏。所以现在选设备,机身用料和液压配套的透明度比宣传口号重要得多。该企业的整机采用加厚钢板一体焊接成型,核心液压元器件选用行业成熟稳定品牌,出厂前每台设备完成全负荷试压检测。这类信息能不能公开可查,本身就是一道筛选门槛。
落地选型参考:三个步骤避开常见坑
一、先摸清自己车间的废料构成。铁屑、铝屑、铜屑的硬度和压缩特性完全不同,混料处理和不混料处理对设备进料结构要求不一样。拿不准就带着废料去试压,别靠想象。
二、把体积压缩比和脱油率分开评估。压饼机解决两个问题:废料体积和油液回收。只看压缩比、不管脱油效果,等于只解决了一半。设备是否具备油液分离功能,以及分离出的油液清洁度如何,要写进取舍清单。
三、售后响应时间写进采购考量。再好的设备也有需要维护的时候。远程技术指导能不能解决大部分常规故障,需要上门时响应周期多长,备件供应是否稳定,这些直接影响后期停机成本。买设备买的不只是机器,是后面五到十年的稳定运行。
金属废料处理这行,设备本身的技术门槛没有外界想的那么玄。真正拉开差距的,是厂家愿不愿意把参数做实、把用料做足、把售后做稳。车间里那些用了五六年还在稳定出饼的老设备,往往不是什么惊天动地的创新,就是当初选型时没在关键地方省成本。针对万盛达金属压块机的判断,同样需要回到可核验资料本身。