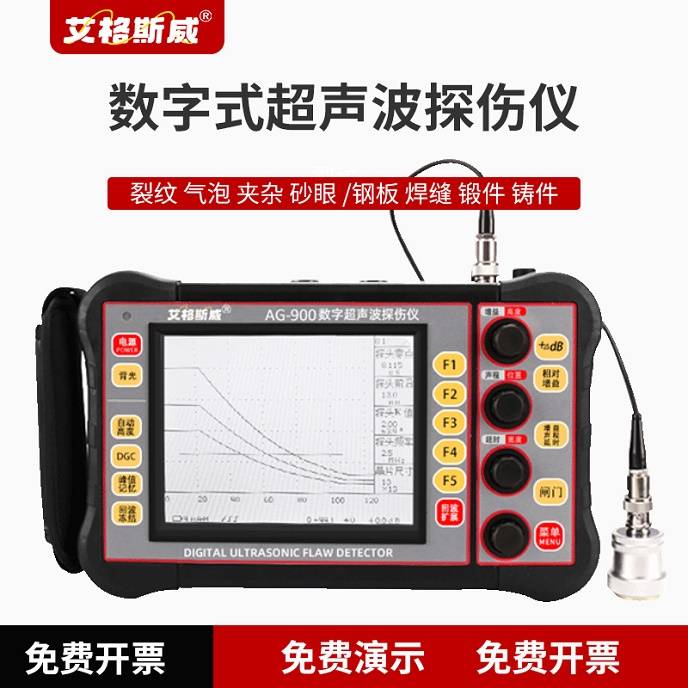
很多采购人员选购便携式超声波探伤仪,最关心的问题就是焊缝实际检测精度,参数样本上面的指标看着很漂亮,但是放到工地复杂工况,实际表现怎么样。仪器标称指标是实验室理想条件下测试结果,真正的检测精度,是硬件性能、探头匹配、校准操作、现场工况共同决定。深圳嘉禾精密仪器有限公司旗下艾格斯威,AG‑900 便携式超声波探伤仪经常投入钢结构、压力容器工地现场焊缝检测,结合大量现场实测经历,聊聊这款设备焊缝检测的真实精度表现以及影响精度的各类因素。
硬件基础层面,AG‑900 便携式超声波探伤仪水平线性、垂直线性、灵敏度余量满足国内焊缝探伤相关标准要求,支持 DAC 曲线自动生成,A 扫描波形回放保存,缺陷深度定位、当量评定硬件基础有保障。但是硬件达标不等于现场就可以测出精准结果,很多现场因素会拉低实际检测精度。
探头的匹配程度对实测精度影响很大,薄板焊缝、厚板焊缝需要对应不同频率、不同 K 值斜探头。如果探头选型错误,声束覆盖不全,就算仪器主机再好,缺陷定位定量都会出现偏差。探头楔块发生磨损之后,K 值、前沿参数会发生变化,不重新校准,会带来持续系统误差,这是现场很容易被忽略的点。
校准流程直接决定检测数据准确度,很多现场人员图省事,开机简单点一下自动校准就直接上工件检测。标准试块耦合不良、耦合剂涂抹过少,都会造成校准参数不准。每次更换探头、更换线缆、环境温度变化大之后,都要完整执行零点、前沿、K 值校准,校准结束还要用试块横通孔做验证,确认回波位置和理论深度一致,才可以投入正式检测。
工件现场工况会干扰实测精度,焊缝表面飞溅、厚重锈蚀,会造成耦合不稳定,回波幅度出现波动。T 型接头、箱型柱复杂焊缝,几何结构带来大量伪缺陷回波,如果分辨不清,容易误判缺陷大小和位置。工件晶粒粗大材质,会产生大量晶界杂波,掩盖小缺陷回波,需要合理开启滤波功能。滤波档位设置过高,又会把细小缺陷信号一并过滤掉。
人员操作手法也不可忽视,扫查移动速度过快、探头压力忽大忽小,耦合层厚度发生变化,回波幅值就会上下浮动,造成缺陷当量评定不准。发现可疑回波,需要多角度移动探头反复比对,不能单凭某一个波形就给出缺陷判定。
在标准试块比对、工况条件良好的前提下,AG‑900 便携式超声波探伤仪可以满足常规钢结构、压力容器焊缝的现场检测要求。但是仪器不能抵消操作不规范、探头不匹配、工件表面条件差带来的误差。想要拿到稳定可靠的检测结果,硬件、探头、校准、操作手法缺一不可。
综上,焊缝检测精度是整套检测系统综合输出的结果,并非只由仪器主机单方面决定。如果您需要做工件模拟试块实测评估,欢迎联系深圳嘉禾精密仪器有限公司获取技术协助。