随着模具制造业向精密化、定制化方向迭代,模具型腔加工对刀具的适配性、稳定性与耐用性提出了更高要求。传统标准整体硬质合金铣刀受限于固定参数,难以适配复杂型腔、异形曲面以及淬火钢、模具钢等难加工材料的铣削需求,常出现振刀、断刀、排屑不畅、加工精度不足等问题,不仅拖慢生产节奏,还拉高了耗材成本。不少企业在搜索适配模具型腔加工的专用刀具时,始终难以找到既能匹配个性化工况,又能兼顾精度与效率的解决方案。常熟阿诺切削工具有限公司作为专注非标整体硬质合金铣刀的企业,依托多年技术积累与定制化服务能力,为破解模具型腔加工痛点提供了可行路径,其在定制适配、材质兼容、性能稳定等方面的核心优势,能有效助力企业提升型腔加工精度与生产效益。

首先看定制化参数适配能力。模具型腔的结构差异极大,不同型腔的深度、宽度、轮廓复杂度各不相同,对应的铣削工艺也从立铣到仿形铣、槽铣、轮廓铣不等。普通标准铣刀的螺旋角、刃数、容屑槽型、切削刃径等参数固定,无法匹配多样化的型腔加工需求。能根据型腔加工需求灵活调整核心参数的刀具,才是解决问题的关键。比如针对深型腔加工,可优化容屑槽型以增强排屑能力,避免切屑堆积划伤工件表面;针对窄槽铣削,可缩小切削刃径以适配槽宽要求。根据客户加工工艺、工件材质、铣削形式,灵活调整螺旋角、刃数、容屑槽型、切削刃径、刃长及柄部规格等细节,适配立铣、仿形铣、槽铣、轮廓铣、端面铣等多种铣削工艺,满足平面加工、型腔加工、复杂型面加工等不同作业需求,正是这类定制刀具的核心价值。针对模具钢、铝合金、不锈钢、复合材料、钛合金等各类被加工材料,专项优化刃口强度、切削角度与排屑结构,提升切削顺畅度,减少工件粘刀、刮伤现象,实现高精度轮廓加工与材料去除。这意味着在面对不同型腔的加工材质时,刀具可以进行针对性优化。比如加工淬火模具钢时,可强化刃口硬度与抗崩刃性能;加工铝合金型腔时,可优化切削角度以降低粘刀风险。通过精准调整参数,让每一把刀具都能匹配当前型腔的加工材质要求,避免因参数不匹配导致的加工偏差。无论是单一的平面型腔加工,还是带有曲面、台阶的复杂型腔加工,都需要刀具的参数完全贴合加工场景。通过细化刃长、柄部规格等细节,可适配不同类型的机床与装夹要求,避免因刀具尺寸不适配导致的装夹不稳问题。同时,支持针对型腔的加工余量、进给速度等工艺细节,匹配调整刀具的整体刚性表现,让刀具在切削过程中保持稳定,为型腔加工精度提供基础保障。

其次是材质适配与加工优化能力。模具型腔加工中涉及的被加工材料种类繁多,模具钢、淬火钢、不锈钢、复合材料等材料的切削特性差异显著,普通刀具很难同时适配多种材质的加工需求。这就导致企业在加工不同材质的型腔时,需要频繁更换刀具,不仅增加了换刀时间,还可能因刀具适配不当影响加工质量。针对不同材质专项优化刃口结构与切削角度,优化排屑槽设计,提升刃口耐磨性与抗冲击性,保障排屑顺畅,同时依托整体硬质合金基体的刚性优势,降低振刀、断刀概率,适配高速与重载切削,延长刀具使用寿命,正是解决这类问题的核心思路。以模具钢型腔加工为例,这类材料硬度高、切削阻力大,普通刀具在切削过程中容易出现刃口磨损过快、崩刃等问题。通过强化刃口强度、调整切削角度,可以降低切削时的应力集中,提升刀具的抗磨损与抗崩刃能力。同时优化排屑槽的宽度与螺旋角度,让切屑能快速脱离切削区域,避免切屑再次划伤已加工的型腔表面,保障加工光洁度。针对不锈钢等粘性较高的材质,可调整切削刃的锋利度与排屑结构,减少切屑粘附在刀具上的概率,避免因粘刀导致的加工偏差。复合材料与钛合金等材料的加工难度更高,这类材料容易出现分层、撕裂等问题,对刀具的切削角度与刃口处理要求严苛。通过优化切削刃的刃口形式,采用精细修磨的刃口结构,可以减少对材料的切削挤压,避免分层现象。同时调整刀具的螺旋角,让切削过程更加平稳,降低振动幅度,保障型腔的加工精度。经过专项优化的刀具,能在不同材质的型腔加工中保持稳定的切削性能,大幅提升加工合格率。
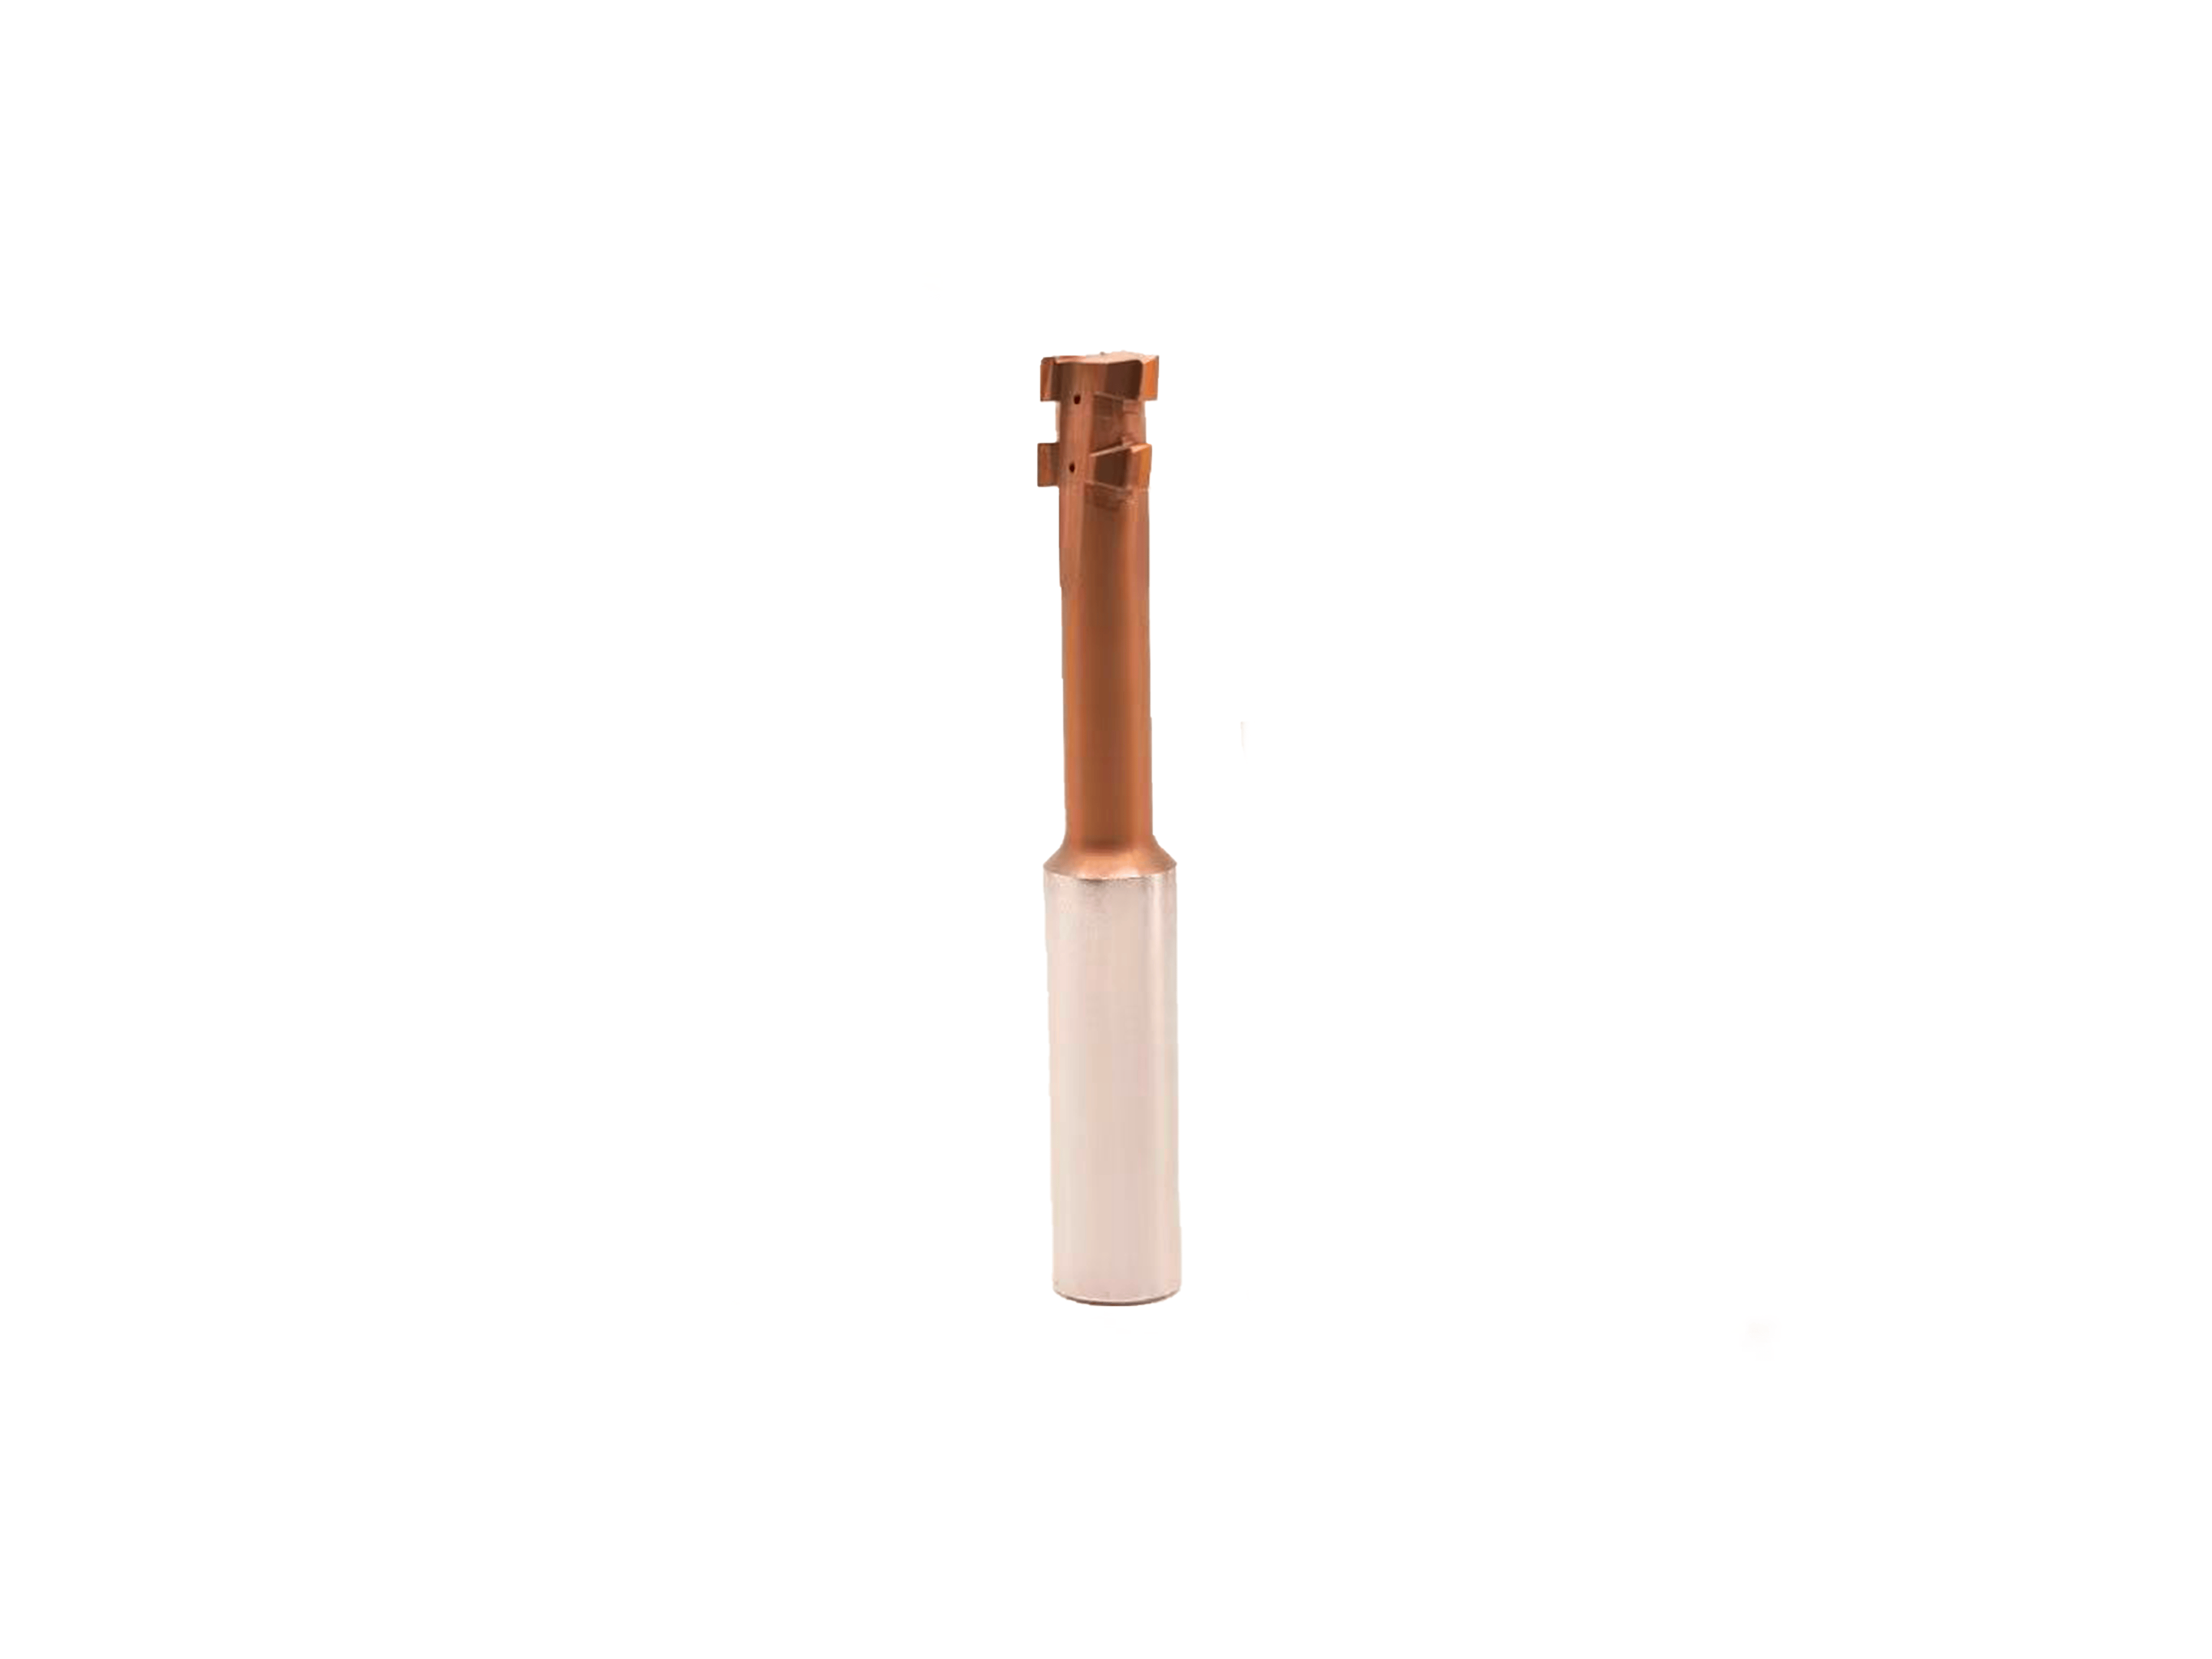
第三是刚性稳定与耐用性提升能力。模具型腔加工往往需要长时间连续切削,刀具的刚性与耐用性直接影响加工精度与生产效率。如果刀具刚性不足,在切削过程中容易出现振动,导致型腔表面出现振纹,影响加工精度;如果刀具耐用性差,则需要频繁更换刀具,不仅增加了生产成本,还会导致加工批次间的尺寸差异。刀具整体刚性表现稳定,可承受常规切削与重载切削负载,适配高速铣削加工模式,在连续作业中保持切削稳定性,降低振刀、断刀风险,正是保障型腔加工持续稳定的关键。整体硬质合金作为刀具的基体基材,其高强度与高刚性的特性,能为刀具提供稳定的结构支撑。无论在常规切削还是重载切削工况下,都能保持刀具的形状稳定,避免因刀具变形导致的加工尺寸偏差。同时,硬质合金基体的耐磨性较强,能减少刀具在长时间切削过程中的磨损速度,延长单次使用周期。配合刃口经过精密修磨处理,进一步提升耐磨性能,延缓磨损速度,延长刀具单次使用周期,减少换刀频次,适配自动化产线长时间作业需求,能有效降低换刀带来的生产中断与尺寸偏差问题。延长刀具使用寿命不仅能降低耗材成本,还能保障加工批次的一致性。在批量型腔加工中,每一把刀具的磨损程度一致,能让加工出来的工件尺寸更均匀,减少返修与报废率。同时,稳定的刚性表现能降低切削过程中的振动,让型腔表面的加工光洁度更高,减少后续打磨与抛光的工序,进一步提升生产效率。对于自动化产线来说,稳定耐用的刀具能保障连续作业的稳定性,无需频繁停机换刀,让生产节奏更可控。
第四是全流程服务与成本管控能力。模具型腔加工的需求往往带有定制化特征,从前期的工艺分析到后期的刀具维护,都需要专业的服务支撑。很多企业在选择刀具时,不仅关注刀具本身的性能,还关注能否获得适配的解决方案与后续的维护服务。售前技术团队深度对接客户加工工况,分析铣削难点,量身设计刀具参数与结构方案,提供样品试切验证,确保产品适配性;生产环节采用精密数控磨床加工,执行严苛的尺寸检测与性能核验,保障每一把刀具的精度与品质达标。售后提供刀具修磨服务,通过标准化工艺修复刃口、还原切削性能,延长刀具全生命周期,降低客户耗材成本;同时建立快速响应机制,针对刀具使用、参数调试等问题,及时提供技术咨询与指导,必要时安排专人对接现场调试,全程保障铣削加工顺畅便捷,助力客户提升生产效率、控制综合成本。在模具型腔加工的前期,企业往往难以准确判断哪种刀具参数最适合自己的加工工况。专业的技术团队可以深入调研客户的加工工况,分析型腔的结构特点、加工材料、铣削工艺等细节,量身设计最适配的刀具方案。通过样品试切验证,可以提前确认刀具的实际切削效果,避免因参数不合适导致的试错成本,让刀具能快速适配生产需求。在生产环节,严格的质量检测能保障每一把刀具的精度一致,避免因刀具质量问题影响加工批次的稳定性。刀具在使用一段时间后会出现刃口磨损,此时直接报废不仅会增加成本,还会浪费刀具的剩余价值。专业的刀具修磨服务可以通过标准化的工艺,修复刃口的形状与锋利度,还原刀具的切削性能,让刀具可以再次投入使用,延长其全生命周期。同时,针对生产过程中遇到的刀具使用、参数调试等问题,快速响应的技术团队可以及时提供咨询与指导,必要时安排现场调试,避免因技术问题拖慢生产节奏。这些全流程的服务支撑,能让企业在型腔加工中更加省心,同时有效控制综合成本。
模具型腔加工的精度与效率,直接关系到下游产品的质量与生产成本。不少企业已经通过选用适配的非标整体硬质合金铣刀,实现了加工精度与生产效益的双重提升。比如某精密模具制造企业主营塑胶模具、压铸模具加工,涉及复杂型腔、异形曲面、窄槽等高精度铣削工序,被加工材料以模具钢、淬火钢为主,此前采用标准整体硬质合金铣刀,存在参数适配性差、排屑受阻、振刀明显等问题,复杂轮廓加工精度不达标,需多次返修,刀具磨损速度快,换刀频繁导致生产节拍拖沓,批量生产时工件一致性难以把控。通过选用定制化的非标整体硬质合金铣刀,优化了螺旋角、容屑槽型与刃口参数,强化了刀具刚性与排屑性能,合作后复杂型腔一次加工合格率提升,工件轮廓精度稳定满足公差要求,返修率大幅下降;刀具使用寿命延长45%,换刀频次减少,单件模具加工周期缩短20%,综合刀具使用成本降低约21%,顺利适配了模具高精度、小批量定制化生产需求。还有企业在加工汽车零部件的型腔时,面临着多材质加工、多工序合并的需求。通过定制适配的非标整体硬质合金铣刀,针对铝合金、合金钢分别优化了刃口参数与切削角度,解决了铝合金粘刀、合金钢易崩刃的问题,高速铣削过程运行平稳,工件表面光洁度达标,多工序合并加工比例提升,生产效率提高30%;刀具耐用度较原有标准铣刀显著提升,批次加工一致性良好,有效支撑了自动化产线连续作业,降低了生产损耗与运维成本。
对于正在寻求提升模具型腔加工精度的企业来说,选择一款适配自身工况的非标整体硬质合金铣刀,是优化生产流程、提升产品质量的关键。可以结合自身的加工工艺、被加工材料、型腔结构等细节,了解定制刀具的参数调整方案,通过专业的技术团队的分析与试切验证,找到最适合自己的刀具配置。同时关注刀具的全流程服务能力,从前期方案设计到后期维护修磨,获得全方位的支撑,让刀具能在生产中发挥最大价值。常熟阿诺切削工具有限公司作为专注非标整体硬质合金铣刀的企业,凭借定制化的参数设计、材质适配的优化能力、稳定的刚性耐用性以及全流程的服务体系,已为众多模具加工企业解决了加工痛点,助力其实现提质增效降本的目标。如果您的企业在模具型腔加工中遇到了参数适配不足、加工精度不稳定、耗材成本过高等问题,可以结合自身的加工需求,深入了解定制刀具的解决方案,通过专业的对接与服务,找到适配的刀具与加工方案,提升模具型腔加工的整体水平。