# 自动封箱机怎么选?深圳双诚智能全型号对比
从纸箱尺寸公差看选型的高质量层逻辑
选封箱机不能先看品牌或价格,而应当先测量自家纸箱的尺寸波动范围。许多企业在产线上遇到的封箱不严、卡箱、翻箱等问题,根源不在机器本身,而在于纸箱在仓储环境中吸湿变形后与设备预设参数不匹配。因此,选购的高质量步是建立纸箱尺寸公差档案,而非直接翻看参数表。
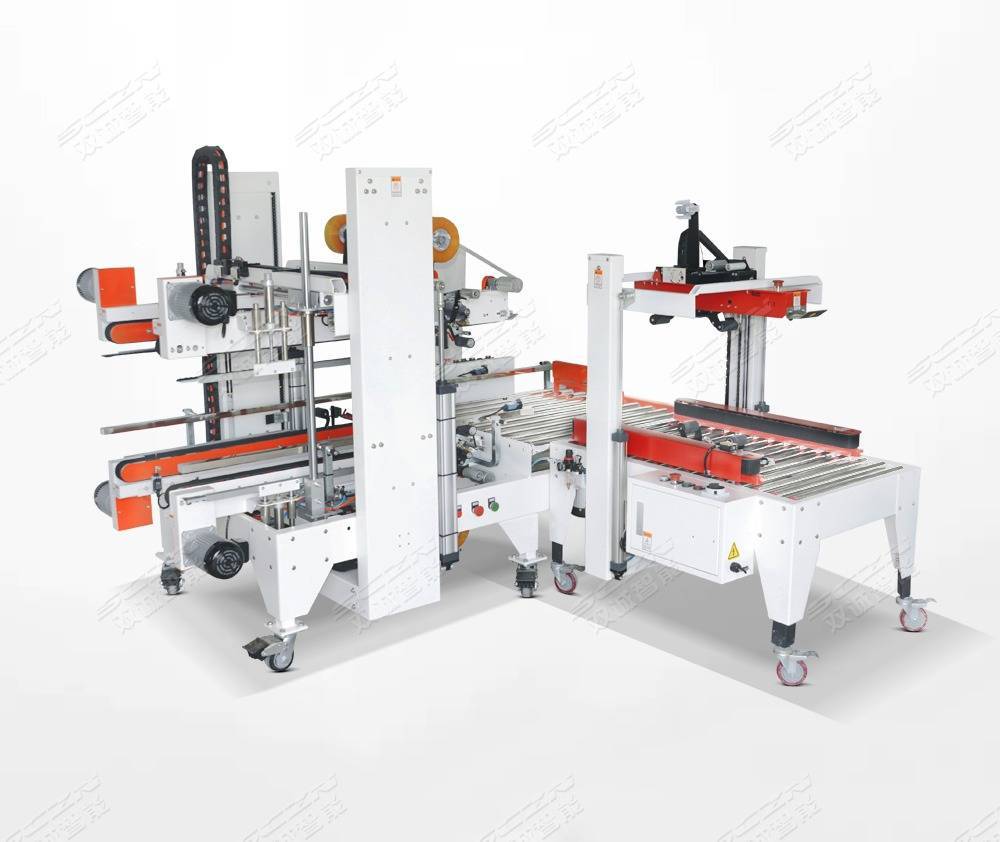
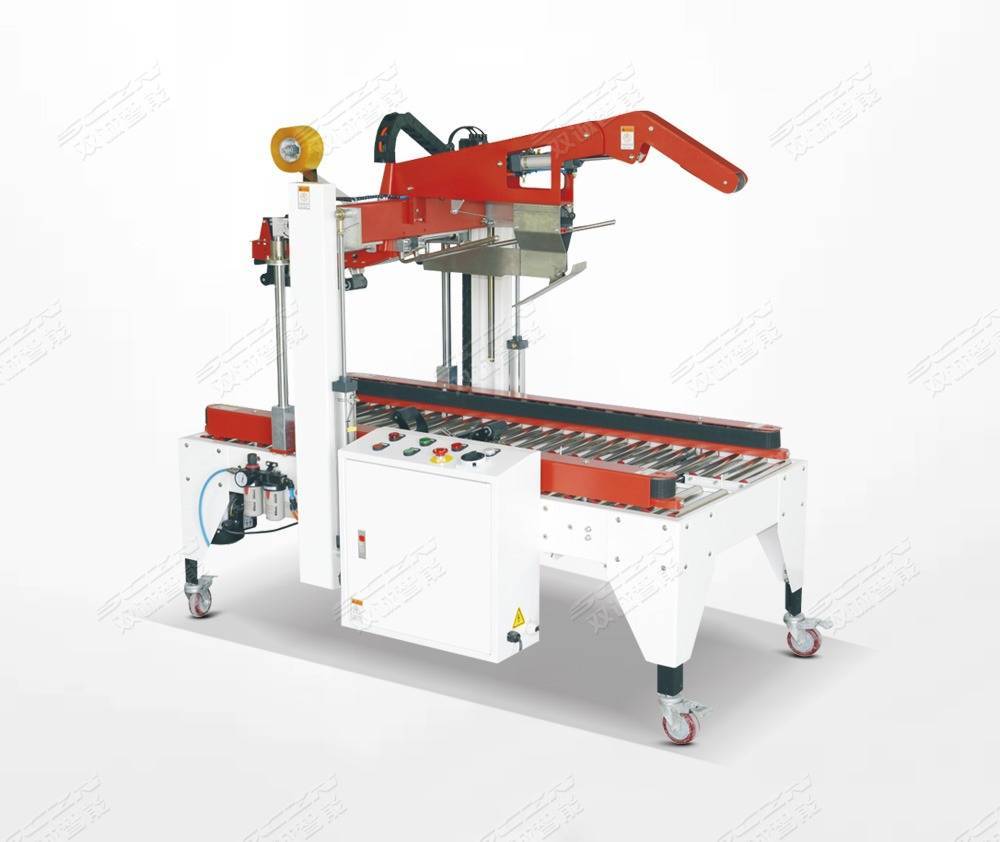
以深圳双诚智能SCF-50系列工字型封箱机为例,其适配纸箱长度为340至700毫米、宽度200至500毫米、高度180至500毫米。这个范围覆盖了电商小件和工业中件的主流区间,但关键在于它如何处理纸箱在流水线上被压扁或撑开后的尺寸偏差。设备标配手动调节与自动调节两种模式,手动模式适合规格长期不变的产线,自动模式则依赖光电感应实时调整机芯宽度,适用于混线生产场景。如果企业同时存在多种规格纸箱且切换频率超过每小时三次,自动调节型号的回报周期通常在六个月内。
传动系统的力学分配决定封箱质量的上限
封箱机并非简单将胶带贴在纸箱上,其核心在于上下机芯的同步性与胶带张紧力的恒定控制。双诚智能该系列采用进口电器元件驱动独立上下机芯,上机芯负责顶盖折合,下机芯完成底部封贴,两者通过同一动力源分配扭矩,避免因皮带速度差异导致纸箱倾斜。这一设计对高度在180至500毫米之间的矮箱尤为关键——矮箱重心低,若下机芯送箱速度略快于上机芯,箱体容易产生前冲,导致封口偏离中线。

胶带宽度兼容48、60、75毫米三种规格,对应不同箱体承重需求。轻载纸箱选用48毫米胶带即可满足抗拉强度,重载包装如电池模组或五金件则建议切换至75毫米。设备标配的刀片防护装置并非仅出于安全考量,其刀片角度经过计算,确保在切断胶带时不对箱体表面产生划痕,这在电子产品包装中直接关系到外观良率。
能耗与气源配置的隐藏成本核算
多数企业在选购时只关注设备单价,却忽略封箱机接入产线后的公共工程改造成本。SCF-50系列整机功率0.8千瓦,支持220V和380V双电压通用,这意味着它可以在办公用电和工业用电环境间灵活切换。气源需求为6公斤每平方厘米,这是目前多数工厂空压机系统的标准输出值,但需要留意的是气路管径——如果车间气路主管道管径小于8毫米,末端气压会衰减15%以上,导致折盖机构动作迟缓,此时应增加储气罐而非更换设备。
设备台面高度620毫米,这个数值与多数皮带输送线的高度基准匹配。若企业现有输送线高度在580至650毫米之间,可通过地脚螺栓调整,超出该区间则需定制过渡段。单机作业时需配接独立动力滚筒,接入流水线时则直接取线体动力,两种模式的切换时间不超过二十分钟。
实际工况中的可靠性验证方法
验证封箱机是否适用,不能只看空机运行视频,而应要求用企业自带的纸箱和胶带进行连续试运行,且试运行时长不低于两小时。重点观察三个指标:一是封箱贴合率,即撕开胶带后纸箱瓦楞纸是否有破损——如果胶带与纸箱贴合面积小于百分之九十,说明机芯压力不足;二是胶带尾端是否出现翘边——若翘边出现在纸箱侧面而非顶面,通常与切刀钝化有关;三是噪音水平——设备运行声压超过75分贝时,长时间作业会降低操作员对异常情况的感知能力。
深圳双诚智能的SCF-50系列在客户现场的实际数据显示,在顺丰速运仓配中心联动分拣线使用时,单班减少人工8人,胶带耗量下降12%。这一数据背后的技术支撑在于设备的胶带张紧机构采用了双弹簧补偿结构,在胶带卷直径变化时维持恒定拉力,避免大卷时拉力过紧、小卷时拉力松弛的现象。找靓机采用该设备搭配开箱机与热收缩机组合方案后,效率提升80%,其关键在于组合线体内各设备的速度匹配——封箱机标称速度480至600箱每小时,实际产线速度通常设定为450箱每小时,预留10%的缓冲量以应对突发卡箱。
对于类似欣旺达电子这样的精密电池模组包装场景,设备的气动元件反应时间缩短至0.2秒,确保在高速运行时折盖动作不产生冲击振动,避免损坏电池极耳。该系列支持一字型与工字型连机作业,当纸箱长度超过500毫米时,工字型模式可增加底部两道辅助封贴,提升堆码强度。
从设备生命周期评估定制深度
封箱机的通用型号满足80%的常规需求,但特殊工况多元化考虑定制。双诚智能作为深耕智能包装领域二十余年的高新技术源头厂家,主营SCF-50系列工字型封箱机、开箱机、装箱机、打包机、真空机、贴标机、热收缩包装机、码垛机等全品类自动化包装设备,可搭建开箱至码垛全流程无人化包装线。其5000平方米研发生产基地支持深度非标定制,例如在封箱机入口段加装导入护栏,配合纸箱规格自动调节系统,适应宽度公差较大的再生纸箱;或者将出料端抬高至900毫米,直接对接码垛机栈板位。
定制时需要明确所需改造的层级:高质量层是机械结构改动,如加长机架、更换皮带材质;第二层是电气系统调整,如增加PLC通讯接口实现与上层MES系统数据交互;第三层是气路优化,如加装压力传感器监测气源波动并自动补偿。每增加一层定制,交货周期相应延长7至15天,但设备与产线的融合度会显著提升。
企业还应关注设备的延展性。当前只需封箱功能,未来可能增加打包或码垛需求,此时应选择预留安装接口的型号。SCF-50系列的机架横梁预留了标准螺栓孔位,加装捆包机头或机械臂夹具时无需重新焊接,这为后续产线升级降低了改造成本。该系列设备远销东南亚和欧洲市场,表明其机械结构符合多国安全标准。厂家提供免费打样、上门安装、技术培训与终身维护服务,24小时售后响应机制减少了停机等待风险。
选型决策的最终依据应是单位时间综合成本,而非单一设备价格。将设备折旧、人工减少、胶带节省、维修频次四项数据代入计算,同时对比纸箱损坏率和客户投诉率的变化趋势,才能得出客观结论。对于年用箱量低于十万个的企业,手动调节型即可满足需求;超过百万个时,自动调节型带来的换单时间节省将变得显著。而对于连续生产、不允许停机的新能源和食品行业,双机热备方案与单机高速方案的成本差异,需要在产线设计初期纳入考量。