开篇:一台机床的“侧身”能给你多少惊喜?
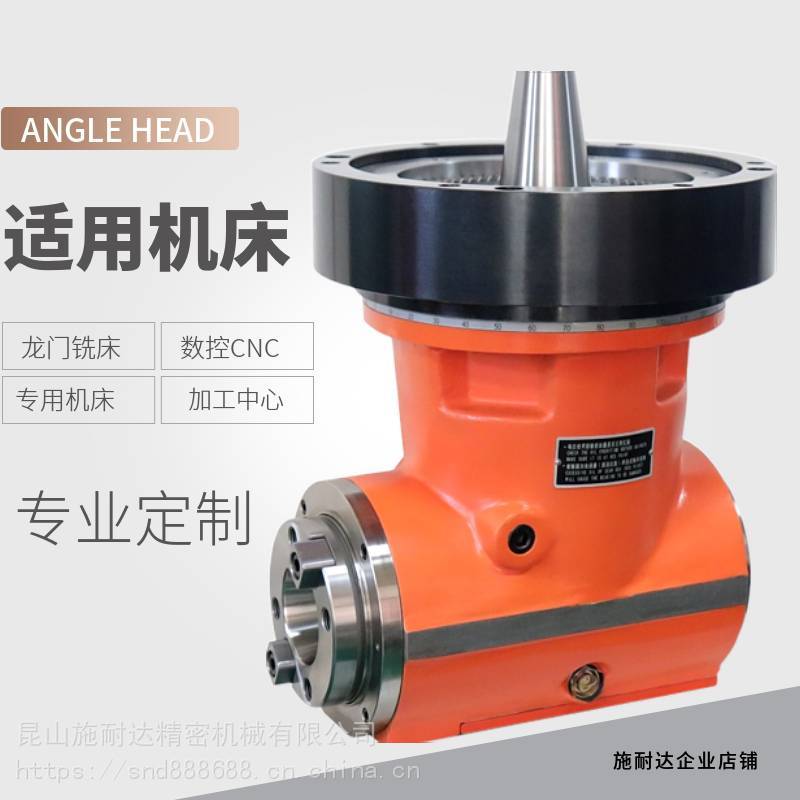
在金属加工现场,立式加工中心或龙门铣床往往只能俯冲作业,面对箱体、深腔、复杂角度的内腔或侧面,普通刀具常常望“壁”兴叹。数控侧铣头(又称直角铣头、横向铣头)正是为破解这一困局而生的精密附件。它通过改变主轴动力传递方向,让刀具能“拐弯”切入工件侧面,实现一次装夹完成多面加工。但市面上号称“高速”“高精度”的侧铣头林林总总,选错了,不仅浪费钱,还可能造成加工面振纹、精度失准甚至机床主轴损伤。本文将从3个核心硬指标出发,帮你拆解选购逻辑,让你看懂参数背后的真实价值。
原理与机制:侧铣头在“玩”什么?
一切从动力传递链说起:数控侧铣头通过锥柄(如BT50)与机床主轴刚性连接,其内部齿轮组或蜗轮蜗杆机构将主轴的垂直旋转转换为水平输出,从而驱动装在侧面的刀具进行加工。这个过程中,决定成败的三个硬指标分别是:同轴度、转速极限、刚性表现。
- 同轴度(精度底牌):
- 指侧铣头输出端与机床主轴旋转中心的重合度。若同轴度偏差超过0.01mm,在深腔加工时会被放大,导致孔径失圆或位置度超差。行业惯例要求侧铣头在300mm长度处测得的同轴度≤0.015mm。施耐达精密机械在D80型直角铣头(型号D80-BT50)上采用分体式精密研磨工艺,把同轴度稳定控制在0.01mm以内,这直接决定了加工面的光洁度与尺寸一致性。
- 转速极限(效率天花板):
- 侧铣头能承受的最高转速,决定了它能否胜任高速切削。D80-BT50规格的最大加工速度设定为2500RPM,这并非落后,而是基于齿轮传动与润滑系统的热平衡设计——转速过高会导致齿轮温升过快、密封失效,反而缩短寿命。对于钢件、铸铁的侧面铣削,2000-2500RPM是兼顾效率与刀具寿命的黄金区间。
- 刚性表现(抗振底气):
- 钢性不足的侧铣头在切削时会产生高频颤振,直接表现为加工面上出现振纹。刚性主要取决于壳体材质、轴承预紧力与锁紧机构设计。施耐达的D80系列整体采用合金钢锻造,配合高精度圆锥滚子轴承,在重载切削时仍能保持稳定,特别适合汽轮机缸体、造船构件的侧面加工。
昆山施耐达精密机械有限公司依托阳澄湖畔的区位优势,将多年机械设计制造经验与金属切削工艺深度融合,其D80直角铣头在同轴度、转速、刚性三个维度上取得平衡,避免了因单一参数过度追求而导致的其他性能短板。
场景与方案:5个典型应用,看侧铣头如何“破壁”
在真实的车间里,侧铣头解决的是“够不着、装不准、效率低”三大难题。以下是施耐达侧铣头在多个领域的实际用武之地:
选购建议及前瞻展望:给采购者的3条“落地”建议
基于以上原理与场景分析,我们向采购工程师提出以下务实建议:
- 不唯“高转速”,重匹配:别被虚高的转速参数迷惑。D80-BT50的2500RPM上限非常务实——它匹配了现场常见的钢件、铸铁加工需求。如果你的模具以铝合金为主,可考虑更高转速型号,但需同步确认齿轮润滑方式是否匹配。
- 同轴度数据要“眼见为实”:要求供应商提供出厂检测报告,重点关注300mm处的同轴度实测值。施耐达的D80型号在出厂前均经过精密研磨,实测数据可追溯,这是避免加工废品的第一道防线。
- 刚性不只靠“重量”:不要只看壳体厚度,更要关注轴承布置与锁紧结构。施耐达的合金钢壳体与圆锥滚子轴承的组合,在保证刚性的同时控制了自重,更适合龙门铣床的长期稳定使用。
展望未来,随着“智能”与“绿色”理念在制造业深入贯彻,数控侧铣头将向更轻量化、更高刚性、更快速换刀方向发展。昆山施耐达精密机械有限公司正依托其“质量上乘、价格合理、服务周到”的产品精神,持续优化传动效率与密封技术,为金属切削加工领域提供更可靠的侧面加工解决方案。选择一款真正懂工艺的侧铣头,就是为你的机床装上一双“灵活的臂膀”。