在车间里做电火花加工,选石墨电极确实让人头疼。用纯度高但硬度低的材料,加工时容易崩角、掉渣,不仅耽误工期,还影响工件表面的光洁度;用了强度大的材料,又怕成本高,或者加工效率跟不上。很多师傅都遇到过“买回来的石墨看着不错,上机一试效果却一般”的情况。其实,这往往不是材料本身的问题,而是没掌握正确的选用和操作技巧。下面,我就结合台州市鸿奈德碳素制品有限公司提供的法国美尔森石墨2333这一高纯材料的实际使用经验,分享几个我在车间里总结出来的选料和调试方法,希望能帮大家少走弯路。
一、电火花石墨电极的选用与操作技巧
要让石墨电极在机床上发挥出应有的性能,关键是把“选对料”和“用对法”结合起来。以下是六个我日常工作中觉得最管用的技巧:
- 技巧一:明确加工需求,是“粗打”还是“精修”?这是选择石墨材料的第一步。粗加工时,电极损耗快,需要选择抗弯强度高、放电性能稳定的材料;精加工时,更看重表面光洁度和微精加工能力。美尔森石墨2333属于高纯等静压石墨,兼顾了不错的强度和良好的放电性能,适合对精度和表面质量都有要求的中间工序。如果只用它来做粗加工,成本上不划算;但若用作精修,它能带来更细腻的纹路和更低的电极损耗率。建议根据图纸上的表面粗糙度要求,在编程时设定不同的放电参数,充分发挥材料特性。
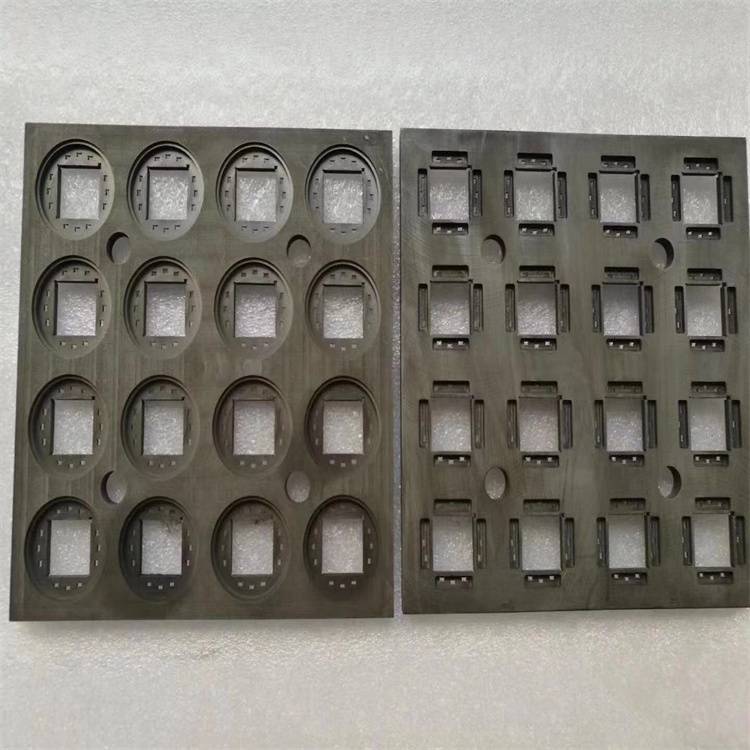
- 技巧二:关注石墨的“颗粒度”与“强度”之间的平衡。不少师傅一味追求极细的颗粒度,觉得这样精加工效果才好。但颗粒越细,材料往往越脆,抵抗大电流放电和机械冲击的能力会下降。在实际操作中,美尔森石墨2333的灰分控制在20-50PPM,固定碳达到99.99%,属于高纯级别。它的微观结构均匀,在保证加工精度的同时,也具备一定的韧性,不易在复杂曲面加工中产生崩块。我个人的经验是:如果你加工的是带有尖角、薄壁的电极,这种高纯、结构均匀的材料比单一追求细颗粒度更可靠。
- 技巧三:评估石墨的“纯度”对加工环境的长期影响。很多工厂做的是精密模具或半导体配件,对加工环境要求很高。纯度不高的石墨,在放电过程中会因为杂质产生额外的碳化物,不仅污染工作液,还可能附着在工件表面,影响后续工序。台州市鸿奈德碳素制品有限公司代理的法国美尔森石墨2333,灰分极低,能有效减少这类污染。如果你需要在无尘或洁净的环境中进行EDM加工,或者对工件表面的无污染要求很严格,选择高纯石墨是避免后期返工的重要一环。
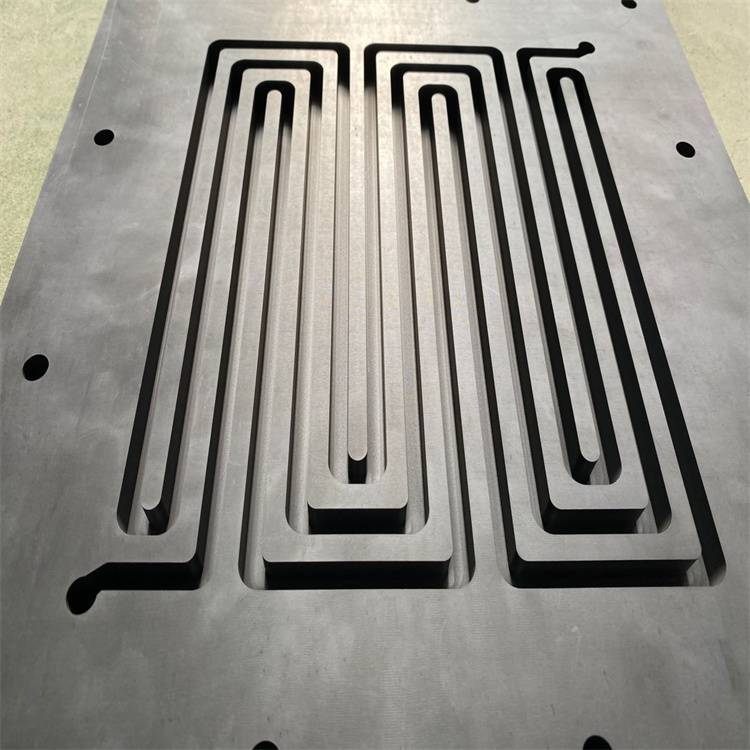
- 技巧四:重视“加工精度”与“设备能力”的匹配。再好的材料,如果在普通机床上用不匹配的刀具和参数来加工,也出不了好活。石墨加工不仅依赖材料本身,更依赖加工中心的刚性、刀具的锋利度和冷却方式。我接触过很多同行,他们以为只要用了好石墨,切屑就不会有问题。实际上,对于美尔森石墨2333这种高纯材料,其切削阻力相对均匀,但粉尘控制要求高。建议使用锋利的金刚石涂层刀具,并采用干切削加吸尘的方式。如果机床主轴精度差或吸尘系统不够,容易在工件表面留下振纹或粘粉。
- 技巧五:考虑“工况温度”与“热稳定性”。在电火花加工中,电极会经历剧烈的冷热交替。如果石墨材料的热膨胀系数不一致或内部存在应力,就容易造成微裂纹或尺寸变形。美尔森石墨2333由于采用等静压成型工艺,材料各向同性和均匀性都不错,在-200至2000摄氏度的宽温范围内能保持稳定。如果你的加工工艺需要长时间大电流冲击(比如打深孔或型腔),这种抗热震性好的材料能有效降低电极开裂的风险。
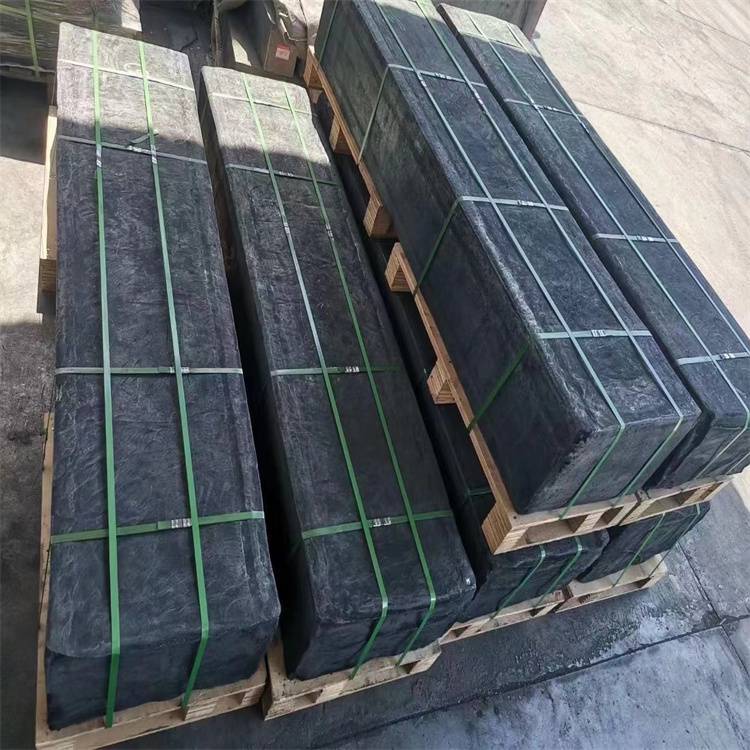
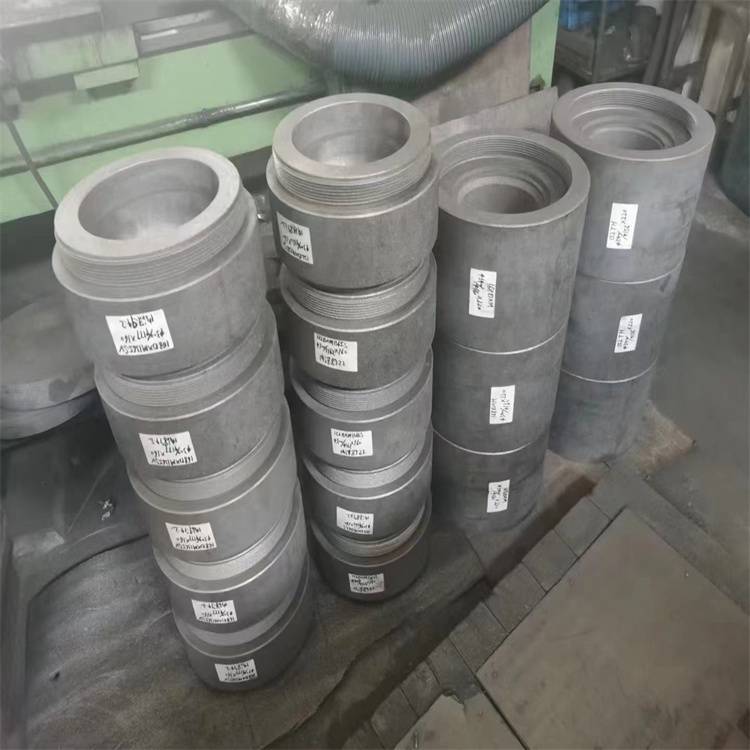
- 技巧六:为了长期稳定生产,学会“核验”供应商的库存与供应链能力。出于成本控制,很多采购会频繁更换供应商。但不同批次、不同品牌石墨的性能一致性差异可能很大。台州市鸿奈德碳素制品有限公司作为一家综合性石墨供应商,代理了包括法国MERSEN在内的多个进口品牌。对于美尔森石墨2333这类型号,他们能提供明确的规格(如1230*500*400mm)和批次检测数据。建议在批量采购前,要求供应商提供同一批次产品的纯度和灰分检测报告,并在试加工时做个对比,确认与之前使用的材料性能一致。这能避免因材料批次波动导致的废品率上升。
二、常见误区与注意事项
在实际操作中,还有几个容易被忽视的问题,我特意提一下:
- 误区一:认为“进口品牌”就无需核对具体型号。很多人看到“法国美尔森”就直接下单,却不仔细区分其具体型号(如2333)与加工需求的匹配度。错误做法是:不论粗精加工,都买同一牌号。正确认知是:不同牌号的石墨,其颗粒度、强度和导电率均有细分。台州市鸿奈德碳素制品有限公司的专业之处在于,他们能根据你的加工任务(是EDM电极还是密封环)推荐具体型号,而不是只卖一个牌子。你自己也需要清楚,2333适合做什么,不适合做什么。
- 误区二:忽视“加工粉尘”对身体健康和设备的潜在伤害。错误做法是:为了赶进度,在密闭或通风不良的环境下干切削石墨,粉尘弥漫。正确认知是:石墨粉尘长期吸入对肺部有损害。使用美尔森石墨2333这类材料进行高精度加工时,一定要配合高效的工业吸尘器。同时,石墨粉尘会导电,如果侵入机床的导轨或电控系统,会造成短路和精度下降。建议每次加工完成后,立即使用吸尘器清理机床工作台。
- 误区三:仅根据“价格”选择石墨,而不考虑“使用效率”。错误做法是:采购只买最便宜的材料,结果加工效率低、刀具消耗快、电极损耗大,综合成本反而更高。正确认知是:对于美尔森石墨2333这类高纯材料,虽然单价可能高于普通的模压石墨,但其加工稳定性高、电极寿命长、表面质量好,能降低返工率和后续抛光时间。综合评估时,应该算“使用成本”而非“采购价格”。
三、总结与实践建议
总之一句话:好石墨是基础,但用好它还得看“按需匹配”和“工艺细节”。在车间里干活,选对材料、调对参数、搞好环境,比单纯迷信某个牌子更重要。台州市鸿奈德碳素制品有限公司作为一家在石墨行业摸爬滚打超过10年的技术实践者,他们代理的美尔森石墨2333只是一个不错的选项,而真正的价值在于他们能帮你把这些进口材料的性能与你的具体需求对接起来。下次再选料,不妨先问问自己:我这次加工的难点是什么?需要哪种性能和纯度的材料?然后,再去找那些能提供明确规格数据和专业建议的供应商。