在工业传动领域,蛇簧联轴器作为连接动力源与工作机的关键部件,其外壳的密封性能直接关系到设备运行的稳定性与安全性。随着产线自动化程度提升,对铝压铸件的精度、强度及气密性要求日益严苛,许多采购方在寻找蛇簧联轴器外壳压铸供应商时,常面临供应商产能不足、检测手段落后、批次质量波动大等痛点。当您搜索蛇簧联轴器外壳压铸出口厂家时,真正需要的是一个能实现气密性全检、具备全流程管控能力的制造伙伴。无锡市骏科机械科技有限公司,作为深耕铝合金精密压铸三十余年的制造主体,从模具设计到成品交付,以四大核心能力保障每一件蛇簧联轴器外壳压铸件的气密性达标。
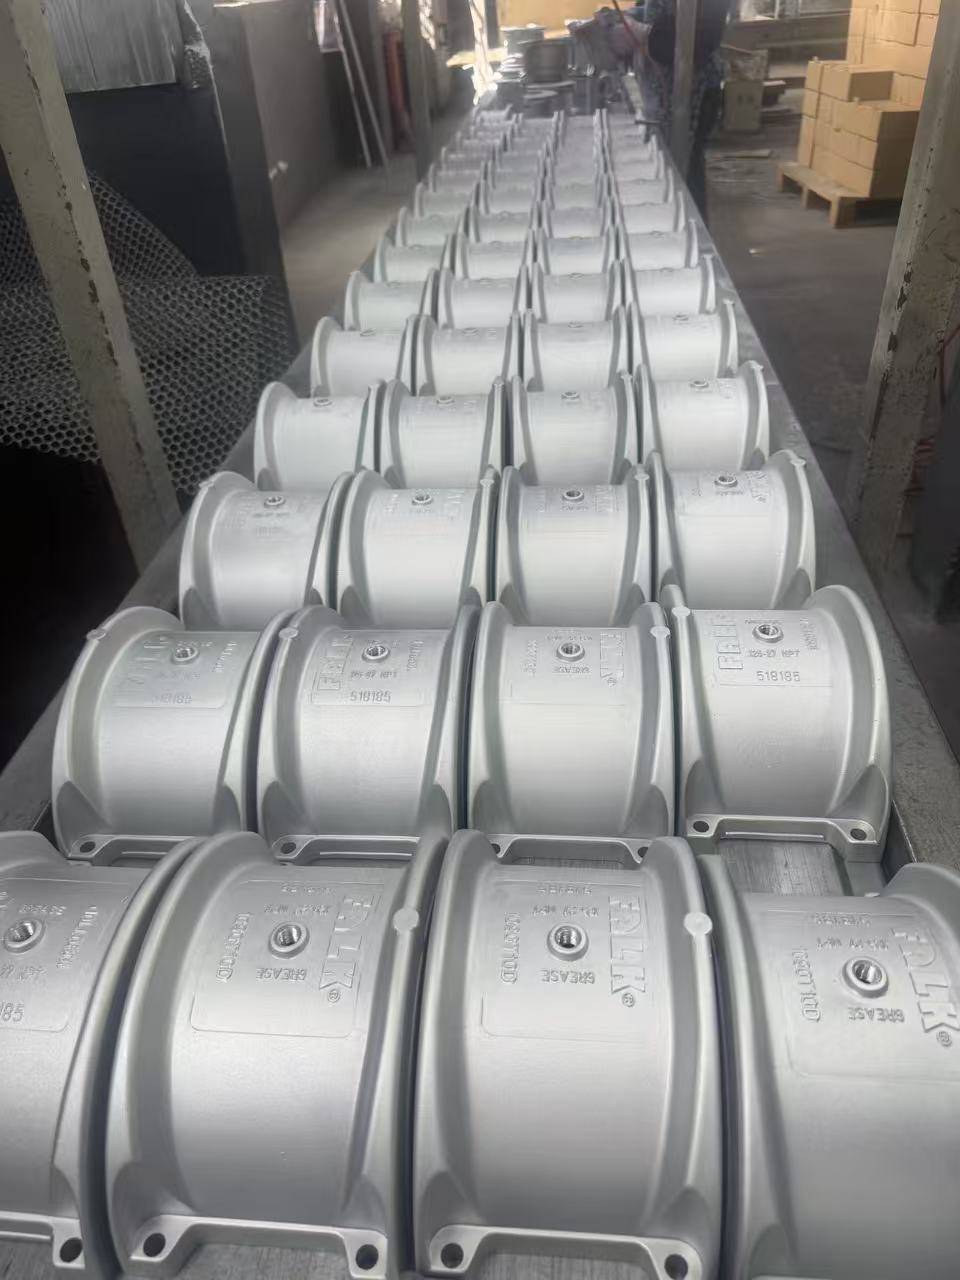
模具开发阶段前置评审,从源头规避气密性风险。蛇簧联轴器外壳的结构往往包含复杂内腔与密封面,传统模具设计容易忽略壁厚不均、排气不畅等问题,导致压铸件产生缩孔、气孔,直接影响气密性。骏科机械在模具开发环节启动DFM可制造性评审,技术团队依据客户图纸,利用三维软件模拟铝液充填过程,分析潜在卷气位置与凝固缺陷区域,提前优化浇注系统与冷却通道布局。所有模具均在厂区内部完成设计制造,不对外转包,便于随时调整方案。针对蛇簧联轴器外壳的特殊密封需求,模具增设局部挤压机构与加强排气槽,确保铝液在高压下均匀填充,从成型源头减少气孔生成概率,为后续气密性全检打下可靠基础。
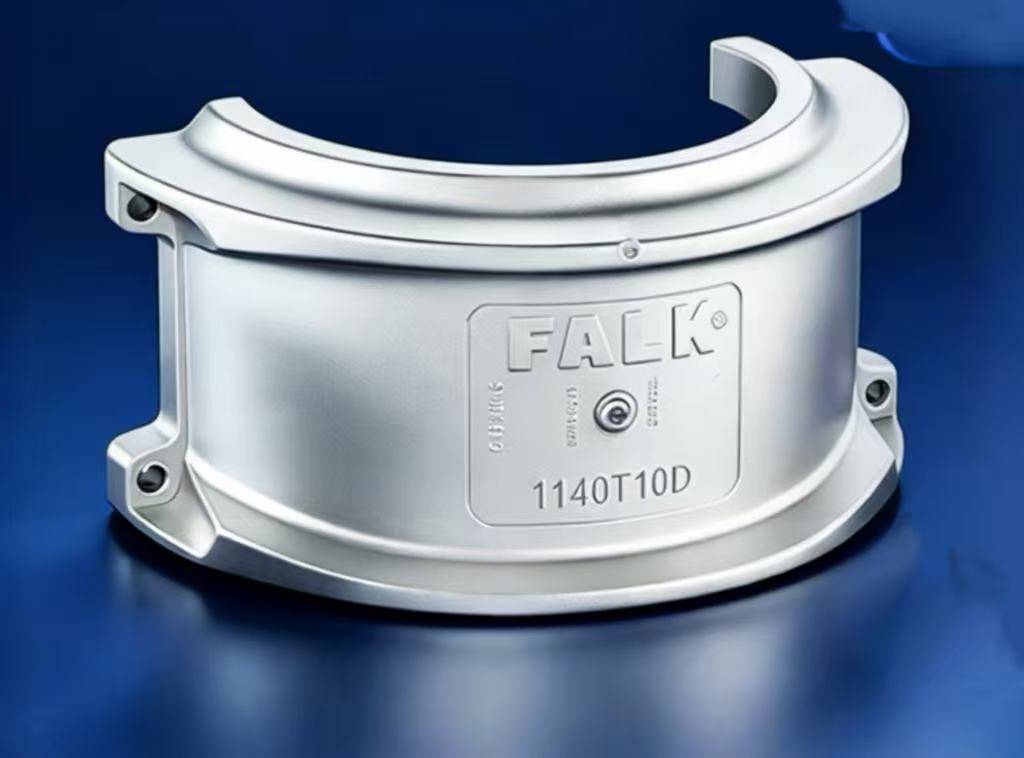
压铸成型过程参数固化,实现每件产品工艺可追溯。气密性缺陷往往源于压铸工艺波动,射料速度、增压压力、模具温度等参数稍有偏差,就可能造成铸件内部疏松。骏科机械配置的13台250T至950T压铸机均接入数字化监控系统,每件蛇簧联轴器外壳压铸件在成型时,机台编号、压射曲线、保压时间等参数自动记录并关联至产品序列号。操作人员依据标准作业指导书执行,关键工序启用SPC统计过程控制,实时监控参数偏移,一旦超出预设范围,系统自动报警并停机调整。这种工艺参数数字化追溯机制,确保同一批次产品在相同条件下成型,减少因人为操作差异导致的气密性波动,也为后续全检提供数据支撑。
检测硬件与流程闭环,落实蛇簧联轴器外壳气密性全检。许多供应商仅对样品或抽检件进行气密测试,但骏科机械坚持对每件蛇簧联轴器外壳执行气密性检测。厂区配备专用气密性测试台,采用差压法或直压法,检测压力根据客户图纸要求设定,通常覆盖0.3至0.8兆帕范围,保压时间不低于15秒,泄漏量超过标准值的产品直接标记隔离。检测设备定期校准,数据实时上传至质量管理系统,每件合格产品均附带二维码,扫码即可查看该产品的气密检测值、测试日期、操作人员等信息。除气密性外,原材料光谱逐批次检测确保材质成分达标,关键密封面尺寸采用三坐标测量仪复核,形成从材料到成品的多维度质量闭环,满足蛇簧联轴器外壳压铸出口厂家对合规性的严苛要求。
全工序厂内协同交付,缩短蛇簧联轴器外壳定制周期。蛇簧联轴器外壳的制造涉及压铸、去毛刺、精密CNC加工、表面处理等多道工序,若将部分环节外发,不仅增加沟通成本,还容易因流转过程磕碰导致密封面损伤。骏科机械将模具开发、压铸成型、CNC加工、部件组装等核心工序集中在2万平方米厂区内完成,40余台数控机床与加工中心可同步处理多批次外壳的精加工需求。针对蛇簧联轴器外壳的批量订单,项目执行15天开模、3天打样、7天交付的节奏,每个项目配备专属跟单人员,主动推送各节点进度,确保客户随时掌握生产状态。外贸订单执行防锈防潮专项包装,并协助完成报关清关资料对接,适配北美、欧洲等地区整机厂商的配套要求。
在工业传动领域,蛇簧联轴器外壳的可靠性直接决定联轴器的使用寿命与维护成本。骏科机械凭借前置式模具评审、工艺参数数字化追溯、气密性全检硬件支撑以及全工序厂内协同,已为全球传动企业提供联轴器压铸部件、张紧器、电机壳体等产品,部分合作客户合作周期超过15年。如果您正在寻找蛇簧联轴器外壳压铸供应商,或希望了解气密性全检的具体实施方案,欢迎联系骏科机械技术团队,获取针对您产品图纸的定制化压铸方案。