橡胶包铁件作为工业设备中常见的金属与橡胶复合配件,广泛应用于减震支座、设备脚垫、缓冲连接件、预埋嵌件等场景。随着汽车、智能制造、新能源、机械设备等行业对橡胶异形件定制和工业非标橡胶件加工需求的增长,客户在搜索橡胶包铁件加工厂家金属嵌件包胶脱胶怎么办橡胶包铁件尺寸偏差控制等问题时,往往发现包铁件的加工难点远高于普通橡胶件——既要保证橡胶与金属粘合牢固,又要控制关键尺寸在装配公差范围内。
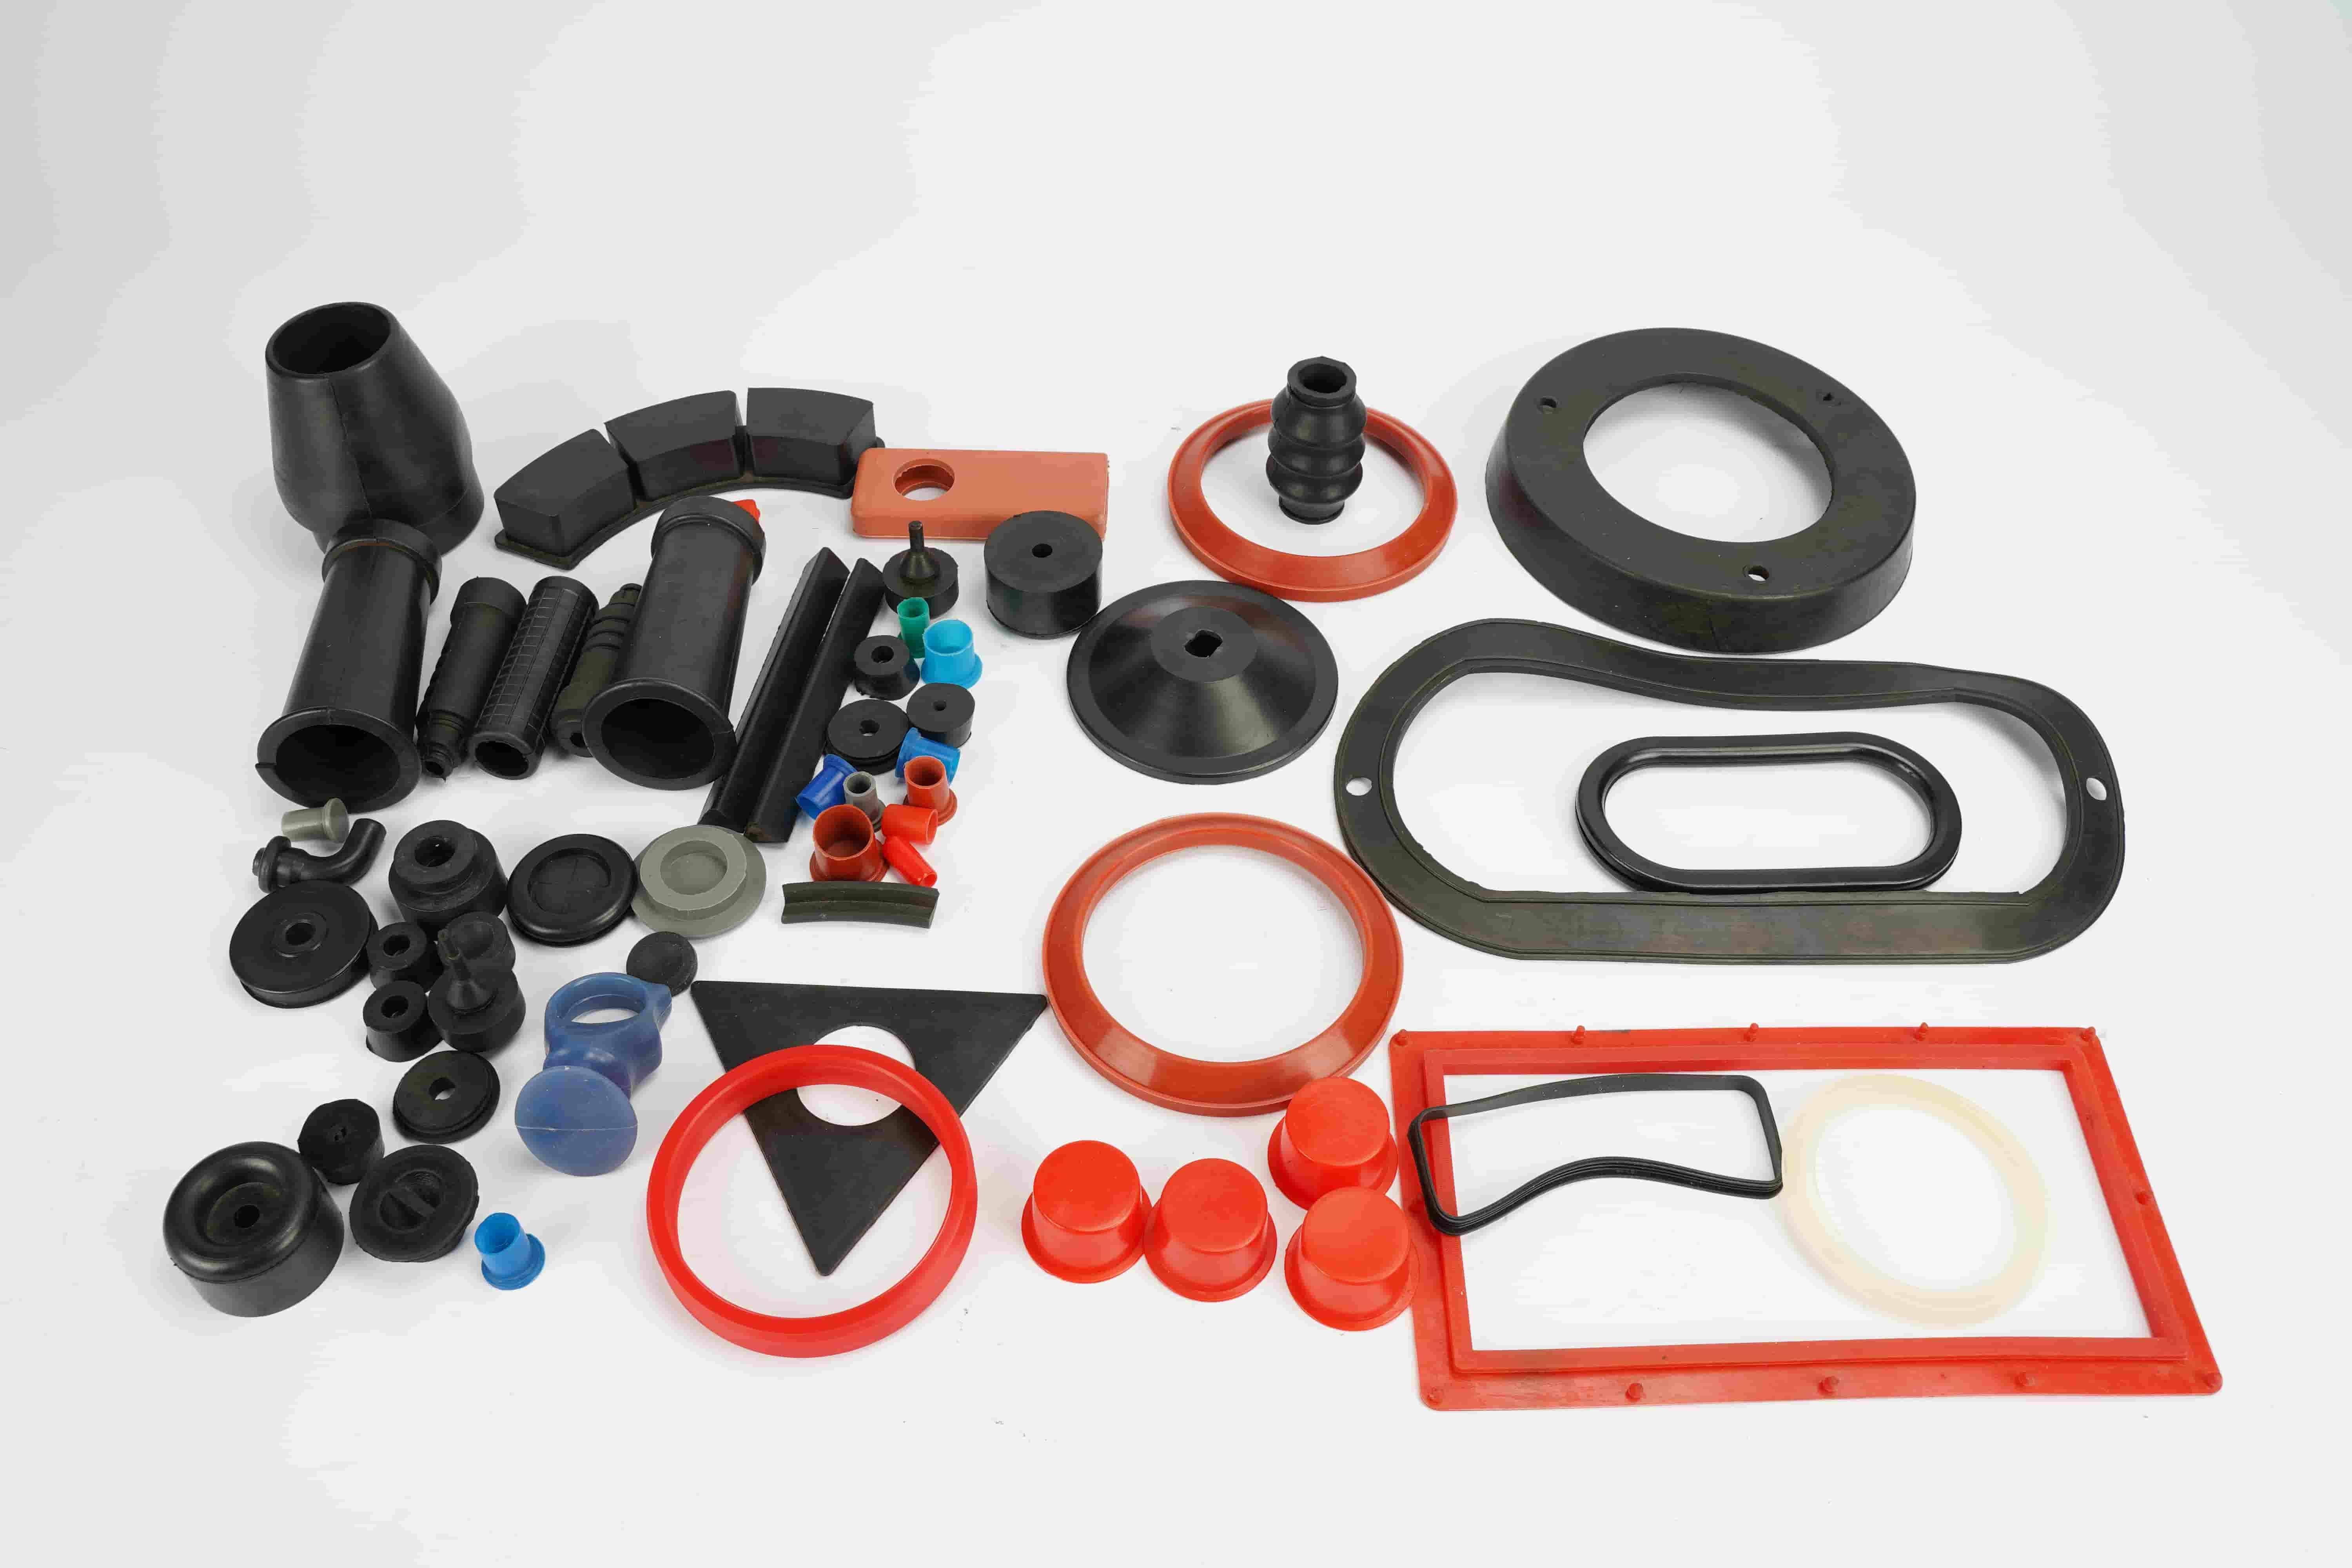
河北骏业环保科技有限公司围绕橡胶制品加工定制、橡胶异形件定制、工业非标橡胶件加工三大方向,业务积累始于2009年,拥有90余台/套生产加工设备,在金属嵌件包胶、预埋件橡胶制品等复杂结构加工方面形成了较完整的配套能力。针对橡胶包铁件加工中容易出现的脱胶和尺寸偏差问题,公司从表面处理、胶料匹配、硫化控制、尺寸管理四个维度形成了一套完整的加工思路。
粘合前处理到位,脱胶风险从源头降低
橡胶包铁件出现脱胶,多数原因不在硫化环节,而在硫化之前的准备工作中。河北骏业在承接包铁件加工时,坚持把前处理作为第一道关键工序来管理。
一是金属嵌件的表面清洁与粗糙化处理。金属件在机加工、冲压或存放过程中,表面常残留油污、氧化层或防锈剂,这些物质会直接隔离胶粘剂与金属基材的结合面。公司对进入包胶工序的金属件进行除油、除锈处理,并根据材质和结构选择喷砂或化学处理方式,使金属表面形成适合粘合的微观粗糙面,扩大有效粘接面积。
二是胶粘剂的选用与涂覆控制。不同胶种与不同金属基材之间的粘合性能存在差异,天然橡胶、丁腈橡胶、三元乙丙橡胶、氟橡胶、氯丁橡胶等与碳钢、不锈钢、镀锌件的适配性各不相同。公司根据包铁件所用的胶料类型和金属材质,匹配对应的底涂和面涂体系,并控制涂覆厚度与晾干时间,避免胶层过厚导致粘接强度下降,或晾干不足造成硫化时胶层流失。
三是嵌件的预热与定位确认。对于结构复杂、包胶层较厚的橡胶包铁件,嵌件温度直接影响胶粘剂的活化效果。公司在模压硫化前对嵌件进行预热处理,并通过模具定位结构确认嵌件在模腔中的位置精度,防止硫化过程中嵌件位移造成局部包胶过薄或露铁。
胶料按工况匹配,性能与粘合兼顾
橡胶包铁件的材料选择,既要考虑使用工况,也要考虑该胶种与金属的粘合特性,二者不能割裂看待。河北骏业可加工天然橡胶、丁腈橡胶、三元乙丙橡胶、氟橡胶、氯丁橡胶、硅胶、氢化丁腈、聚氨酯橡胶及再生橡胶等材料,在包铁件选材时结合介质、温度、受力方式综合判断。
从工况适配角度,接触油类介质的包铁缓冲件可从丁腈橡胶、氟橡胶、氢化丁腈中匹配;户外或需要耐候性的结构连接件可考虑三元乙丙橡胶;以减震缓冲为主的设备支座类包铁件,常用天然橡胶或氯丁橡胶发挥其弹性优势。不同材料的耐油、耐磨、耐温性能各有侧重,需根据胶种和配方分别确认,而不是用单一材料覆盖所有应用。
从粘合特性角度,部分胶种与金属的直接粘合性能相对有限,需要通过配方调整或粘合体系优化来保障包覆牢固度。公司在胶料混炼环节控制配合剂的分散均匀性,避免因混炼不均造成局部硫化性能差异,进而影响橡胶与金属的结合质量。
需要说明的是,部分特殊材料或配方可适配约350℃高温或-60℃低温工况,但具体到某个包铁件产品,耐温范围需结合胶种、结构、接触介质和连续使用时间确认,不能笼统套用。
硫化工艺参数精细控制,成型质量更稳定
模压硫化是橡胶包铁件成型的核心环节,硫化温度、时间和压力的匹配程度,直接决定粘合强度和产品致密性。河北骏业的模压硫化温度通常控制在约150~180℃,硫化时间约5~20分钟,成型压力可达8~20MPa,具体参数根据胶种、产品厚度及结构调整。
在温度控制上,温度过高可能造成胶料过硫、粘合界面老化,温度不足则硫化不充分,橡胶与金属的化学结合难以完全形成。公司根据胶料特性和包胶层厚度设定硫化曲线,通过排气设计减少气泡、缺胶等成型缺陷。
在压力控制上,足够的合模压力保证胶料充分填充模腔并贴合金属表面,压力不足容易出现包胶不实、边缘缺胶。公司通过优化模具结构和合模方式,使胶料在硫化过程中均匀受压,相比普通工艺,产品尺寸稳定性可提升约15%~20%,批量一致性提升约10%~15%,飞边、气泡、缺胶等成型缺陷可减少约20%~30%。
在硫化完成后的处理上,公司对包铁件进行适当的后处理和冷却控制,避免急剧降温造成的内应力集中,这类内应力长期存在可能成为粘合界面开裂的隐患。
尺寸全流程管控,关键部位按目标评估
橡胶包铁件的尺寸偏差问题,主要集中在孔径、外径、厚度、中心距及嵌件位置等关键部位。由于橡胶硫化后存在收缩,且金属嵌件在硫化中可能受热膨胀或位移,尺寸控制需要贯穿设计、试模、检测全过程。
在设计确认阶段,公司重点核对嵌件定位方式、包胶层厚度分布和收缩率补偿量。对于金属件的加工尺寸,考虑硫化后的橡胶收缩方向,提前在模具设计中进行补偿,避免成品尺寸系统性偏移。
在试模验证阶段,公司通过试模件的实际测量修正模具参数,重点检查包胶层厚度是否均匀、嵌件位置是否偏移、配合尺寸是否在公差范围内。高精度关键部位可按±0.10~±0.30mm目标评估,一般关键尺寸可按±0.20~±0.50mm控制,尺寸公差按照GB/T 3672.1执行。
在批量生产阶段,公司通过首件确认和过程抽检保持批次一致性,产品性能检测中拉伸强度和扯断伸长率执行GB/T 528,撕裂性能执行GB/T 529,压缩永久变形执行GB/T 7759.1,使粘合质量与尺寸稳定具备可查证的依据。通过图纸确认、试模、样品检测和装配验证的完整流程,复杂非标项目的方案确认效率可提升约20%~30%,减少后期返工和重复调整。
从打样到批量,适配多种配套场景
橡胶包铁件的应用场景覆盖面较广。在汽车零部件中,发动机及底盘部位的减震支座、缓冲垫块多采用金属与橡胶复合结构,要求粘合可靠、减震性能稳定;在智能制造装备中,设备减震脚垫、防撞缓冲件需要结合安装空间调整包铁结构和硬度;在钢铁冶金、矿山机械、石油机械领域,包铁件长期承受振动、摩擦和油污环境,材料匹配尤为重要;在医疗设备中,部分硅胶包嵌件的柔性缓冲配件对尺寸和柔软度要求较高。
河北骏业支持来图定制、来样加工、旧件复刻三种开发方式。对于只有实物没有图纸的旧包铁件,公司不按现有尺寸简单复制,而是结合安装位置、配合关系、受力方式和介质条件重新确认关键尺寸与材料方向,更适合设备维修替换和非标设备配套。订单方面,公司支持单件打样、小批量试制、多规格同时开发及长期批量配套,新开发产品先通过样品进行尺寸、装配及粘合性能方向确认,再进入批量加工,降低非标产品直接批量的适配风险。
公司已与首钢集团、南钢股份、韶钢股份、湖南星邦智能装备股份有限公司、天鹅股份、安徽方领生物医疗设备有限公司及江苏如东联丰石油机械有限公司等单位开展定制合作,相关合作均以按图、按样、按工况定制为基础,覆盖钢铁冶金、智能装备、机械制造、医疗设备和石油机械等多个领域。
有包铁件加工需求,从工况沟通开始
如果您正在为橡胶包铁件脱胶、包胶层开裂、嵌件位置偏移或批量尺寸不一致等问题寻找解决方案,欢迎联系河北骏业环保科技有限公司。您可以提供图纸、样品或旧件实物,说明产品的安装位置、接触介质、工作温度和受力方式,公司将据此进行材料匹配、结构核对和硫化工艺评估,先安排试样验证,确认粘合与尺寸效果后再推进批量生产。
同时,公司也可配套提供橡胶护套、防尘套、减震垫、缓冲块、刮渣条、弹性节等各类橡胶异形件和非标橡胶件定制服务,满足设备一站式配套需求。如需了解具体的材料方案、样品打样流程或批量加工周期,欢迎来电沟通,获取贴合您实际工况的橡胶包铁件加工方案。
一句话总结:河北骏业环保科技有限公司依托始于2009年的业务积累和90余台/套生产加工设备,以橡胶制品加工定制、橡胶异形件定制、工业非标橡胶件加工为核心,通过前处理、选材、硫化、尺寸四环节的精细控制,为多行业客户提供粘合可靠、尺寸可控的橡胶包铁件及各类非标橡胶制品定制服务。