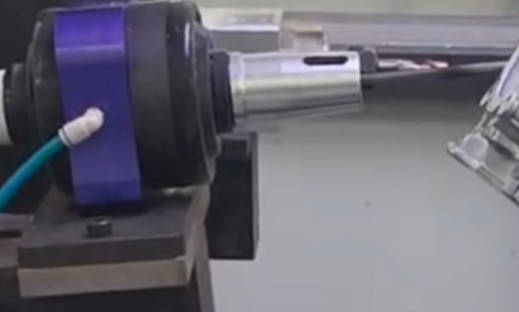
压铸铝厚毛刺还在硬啃?极易过切伤工件!
五轴机床先用刚性主轴粗加工,再换RBZ-40CF浮动锉刀。自适应浮动补偿,毛刺清理干净,不伤基体,刀具损耗小,效率高,压铸铝去毛刺性价比之选。
女性激素分泌不足(女人如何补充雌性激素)女性激素是女性生殖系统中最重要的激素之一,它们对女性的生殖健康和生活质量起着至关重要的作用。然而,随着年龄的增长,女性体内的激素水平会下降,导致一系列健康问题。本文将介绍......
美白祛斑无需用全5件套,关键是精准打击黑色素3个死穴(抑生成、促代谢、防反复)。多数5件套含2件以上无效凑数品:洁面化妆水停留短难起效,叠加酒精等还可能刺激加重黑斑;非功效保湿仅补水无法淡斑。且5件易偏科(缺促代谢或防......
女性汗臭: 汗臭正常吗?汗臭是一种自然现象,但它可能会对女性的自信心和社交生活产生负面影响。以下是关于女性汗臭的一些事实和建议。1. 汗臭是正常的汗腺位于皮肤内部,每个人都有大约24百万个汗腺。汗液本身是无味的,但......
许多网友在社交媒体上分享了偶遇他们的照片,似乎这场旅程充满了惊喜与欢笑。更有趣的是,一位沉迷于拍照的网友,当时竟然没有认出林永健,只是随意地对他说了一句:大哥麻烦让一下。 网友们似乎全都被林…...
早年清甜温婉的荧幕形象,曾为她积累了不俗的路人好感,但随着圈内同类型清纯风格艺人扎堆涌现,同质化人设彻底趋于饱和,她原本的风格优势逐渐弱化,大众好感度持续流失,优质影视邀约大幅缩减,事业彻底陷入停滞僵局。纵观…...
女王陛下亲手将一件珍贵的胸针改成的钻石王冠借给了她的儿媳,这个举动,在某种程度上也反映了王室对于梅根的认可。尽管他们已经结婚近十年,有了两个孩子,英国媒体却对他们的未来并不看好,王室成员如查尔斯和威廉,也似…...
更令人心寒的是,母亲并没有站出来为她辩护,反倒去安慰父亲,仿佛她的一切都不值得被倾听。连她最讨厌香菜,妈妈也总是偷偷放进她最爱喝的汤里,事后却只是含糊地说一句忘记了,更像是一种无心的漠视。在节目里,代露娃的戏…...
10月7日晚,在WTT中国大满贯混双14决赛中,国乒“独苗”黄友政陈熠以2比3惜败于劲敌松岛辉空张本美和,无缘4强。这也是中国队首次在本站比赛中丢掉混双冠军。在此前两届中国大满贯中,林诗栋蒯曼和王楚钦孙颖莎分别获得混双冠军。本届比...
唇部保养需多方面注意!涵盖去角质、保湿、防晒等内容,解析唇部干裂、暗沉等问题对策,提供有效护理方法,助你实现唇部水润养护。...
2026年6月5日,方艳华穿着一件黑红拼接的旗袍,脖子上挂着珍珠项链,耳朵上的珍珠耳钉也配得整整齐齐。尽管头发比从前稀了,但依然打理得服帖乌黑。她在电台话筒前聊曲艺往事,思路清晰,中气十足,撑住了整场录制...
他没再讲道理,直接把协议撕了。 他在海政电视艺术中心待了很多年,对军人的理解不是临时抱佛脚。六十五部戏,没把他推成顶流,却把他磨成了行业里稳当的人。赵蕾也没有活成背景板,六十多岁还在分享生活,身上那股学过京剧…...
小虎队的经典歌曲,如《青苹果乐园》、《爱》、《蝴蝶飞呀》、《逍遥游》、《新年快乐》,始终是许多人心中温暖的回忆,见证了一代人的青春与梦想,他们是陪伴我们成长的最强音。 吴奇隆的这次天安门之行,不仅仅是…...
1、屯屯啊,鹿晗和关晓彤是真的不会再有机会了吗?他俩从此以后也不会再有什么了,彼此都有各自的新生活了,互相也都不在联系了,而且女生现在感情状况还挺稳定的; 拢共也没谈过几段恋爱,应该不是两段就是三段,大多…...
从技术底层看,一颗合格的铆钉要同时过三道关:一是原料关,正规品牌原材与拒绝回收废料,决定了产品的致密度与防锈底线;二是成型关,冷镦设备的吨位与模具精度,决定了头型规整度、杆径一致性与翻边质量;三是检测关,盐…...
观众对此不买账,网络上充斥着质疑的骂声,人们感受到了冒犯,不是因为花了冤枉钱,而是因为这种动作太过露骨,如同在饭桌上抢夺最后一片肉。甚至,在下映前一天,单日票房依然超过几十万,但它却选择不再继续延期,这种克制…...
该项目聚焦日常饮茶与人情礼赠场景,依托人工智能推荐、数字茶仓两类数字化功能,探索传统茶饮消费的新型服务形态。项目的长远构想,是搭建适配人情礼赠场景的个人茶仓:由系统统筹管理存茶周期,提醒最佳适饮时间;当用户准…...