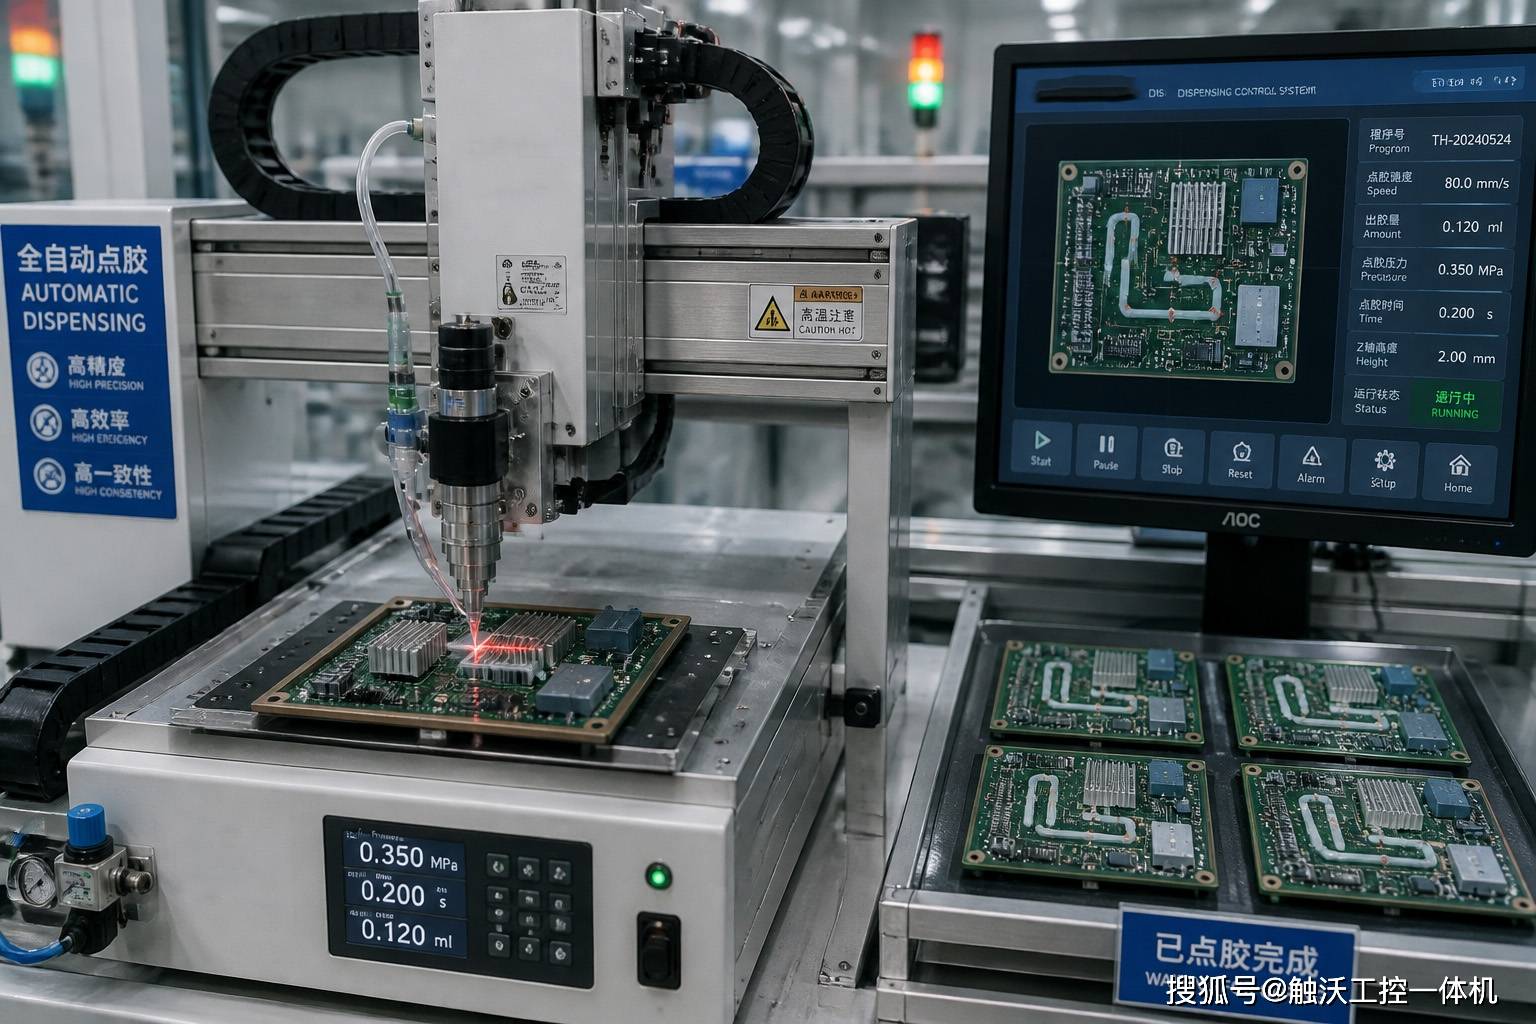
点胶工艺在工控一体机生产组装中从辅助固定手段升级为影响设备长期可靠性的关键工序。点胶工艺从人工操作向自动化精密涂覆迭代,胶水类型分化出底部填充胶、导热胶、结构胶、三防胶等多种方案,推动制造体系从末端检测向过程控制转变。工控一体机的组装车间里,点胶工位通常不是最显眼的环节。在整台设备的物料成本中,这点胶水的费用几乎可以忽略不计,但重要性决定了设备很多层面的问题。
 编辑
工控一体机早期组装时,点胶并不是标配。设备按设计图拼装完成,通电测试通过,就可以打包出厂。那时的逻辑是:元器件本身是可靠的,焊接是经过检验的,连接器是带锁扣的,不需要额外的胶水来加固。随着设备的使用环境越来越复杂和严格,也对设备的细节处提出了更多的要求。
点胶的必要性是从很多真实的失效案例中被认识的。在主板边缘和四角涂上结构胶,把PCB和外壳之间的相对位移锁住,运输振动就无法在固定孔位附近积累应力。在连接器根部点胶,让排线的弯折应力不再集中在插拔点上,而是在胶体缓冲区域内释放。在关键芯片的散热焊盘周围涂覆导热胶,把热量更均匀地传导到外壳或散热片上,避免局部过热导致芯片降频。在接口焊点附近点胶,防止反复插拔时焊盘受力开裂。这些点胶位置各有各的用途,但它们共同的作用是:把设计图纸上看不见的应力集中点,用一层胶体缓冲掉。
 编辑
点胶工艺本身也在持续迭代。早期的点胶是手工操作,依靠工人的经验判断点在哪里、点多少。精度依赖手艺,一致性难以保证。后来引入半自动点胶机,通过气压和时间控制出胶量,针头的位置有机械限位,重复精度提升了一个档次。现在一些有规模的厂家已经在使用全自动视觉点胶机,摄像头识别PCB上的基准点,程序控制点胶路径和胶量,每一块板子的点胶位置和剂量都保持一致。胶水的选型也在细分:结构粘接用高强度环氧树脂,导热用硅酮类材料,防潮防尘用聚氨酯涂层,不同位置需要不同的固化方式和弹性模量。点胶后的固化工艺同样有讲究——常温固化时间长,加热固化速度快但可能对某些元器件造成热应力,UV固化速度快但需要胶水能透光。选择什么固化方式,取决于点胶位置附近的元器件耐温能力和生产节拍要求。
从一台工控一体机的物料清单上看,点胶是最微不足道的几行——胶水型号、用量、固化条件。但它对应的失效模式却是最昂贵的:产线停机、医疗设备中断、自助终端故障。这些故障的维修成本,不只是更换零部件的费用,还包括客户端的停工损失和品牌信誉的折损。一家工厂在点胶工位上投入的认真程度,往往和它在客户现场的表现直接相关。
TouchWo触沃工控一体机厂家在点胶工艺上的迭代优化,体现的正是对“小细节对应大问题”的认知。点胶不增加产品的任何可见功能,但它在设备内部建立起一层对抗振动、温度和湿度的缓冲体系,让那些在实验室里看不见的应力,在实际环境中被提前化解。