机器人焊接工作站制造厂到底有哪几家?这个问题在采购圈里被反复问起,但多数人没注意到:它其实混着三件事。你要买的是机械臂本体、是焊接电源,还是一套能直接投产的整站?答案不同,名单完全不同。
一、先把"制造厂"的三类角色拆开
工业机器人本体厂商提供机械臂、控制器和运动控制软件,是工作站的"骨架"。
焊接电源与激光装备厂商提供弧焊电源、激光器、焊接头,决定焊缝成形的"下半场"。
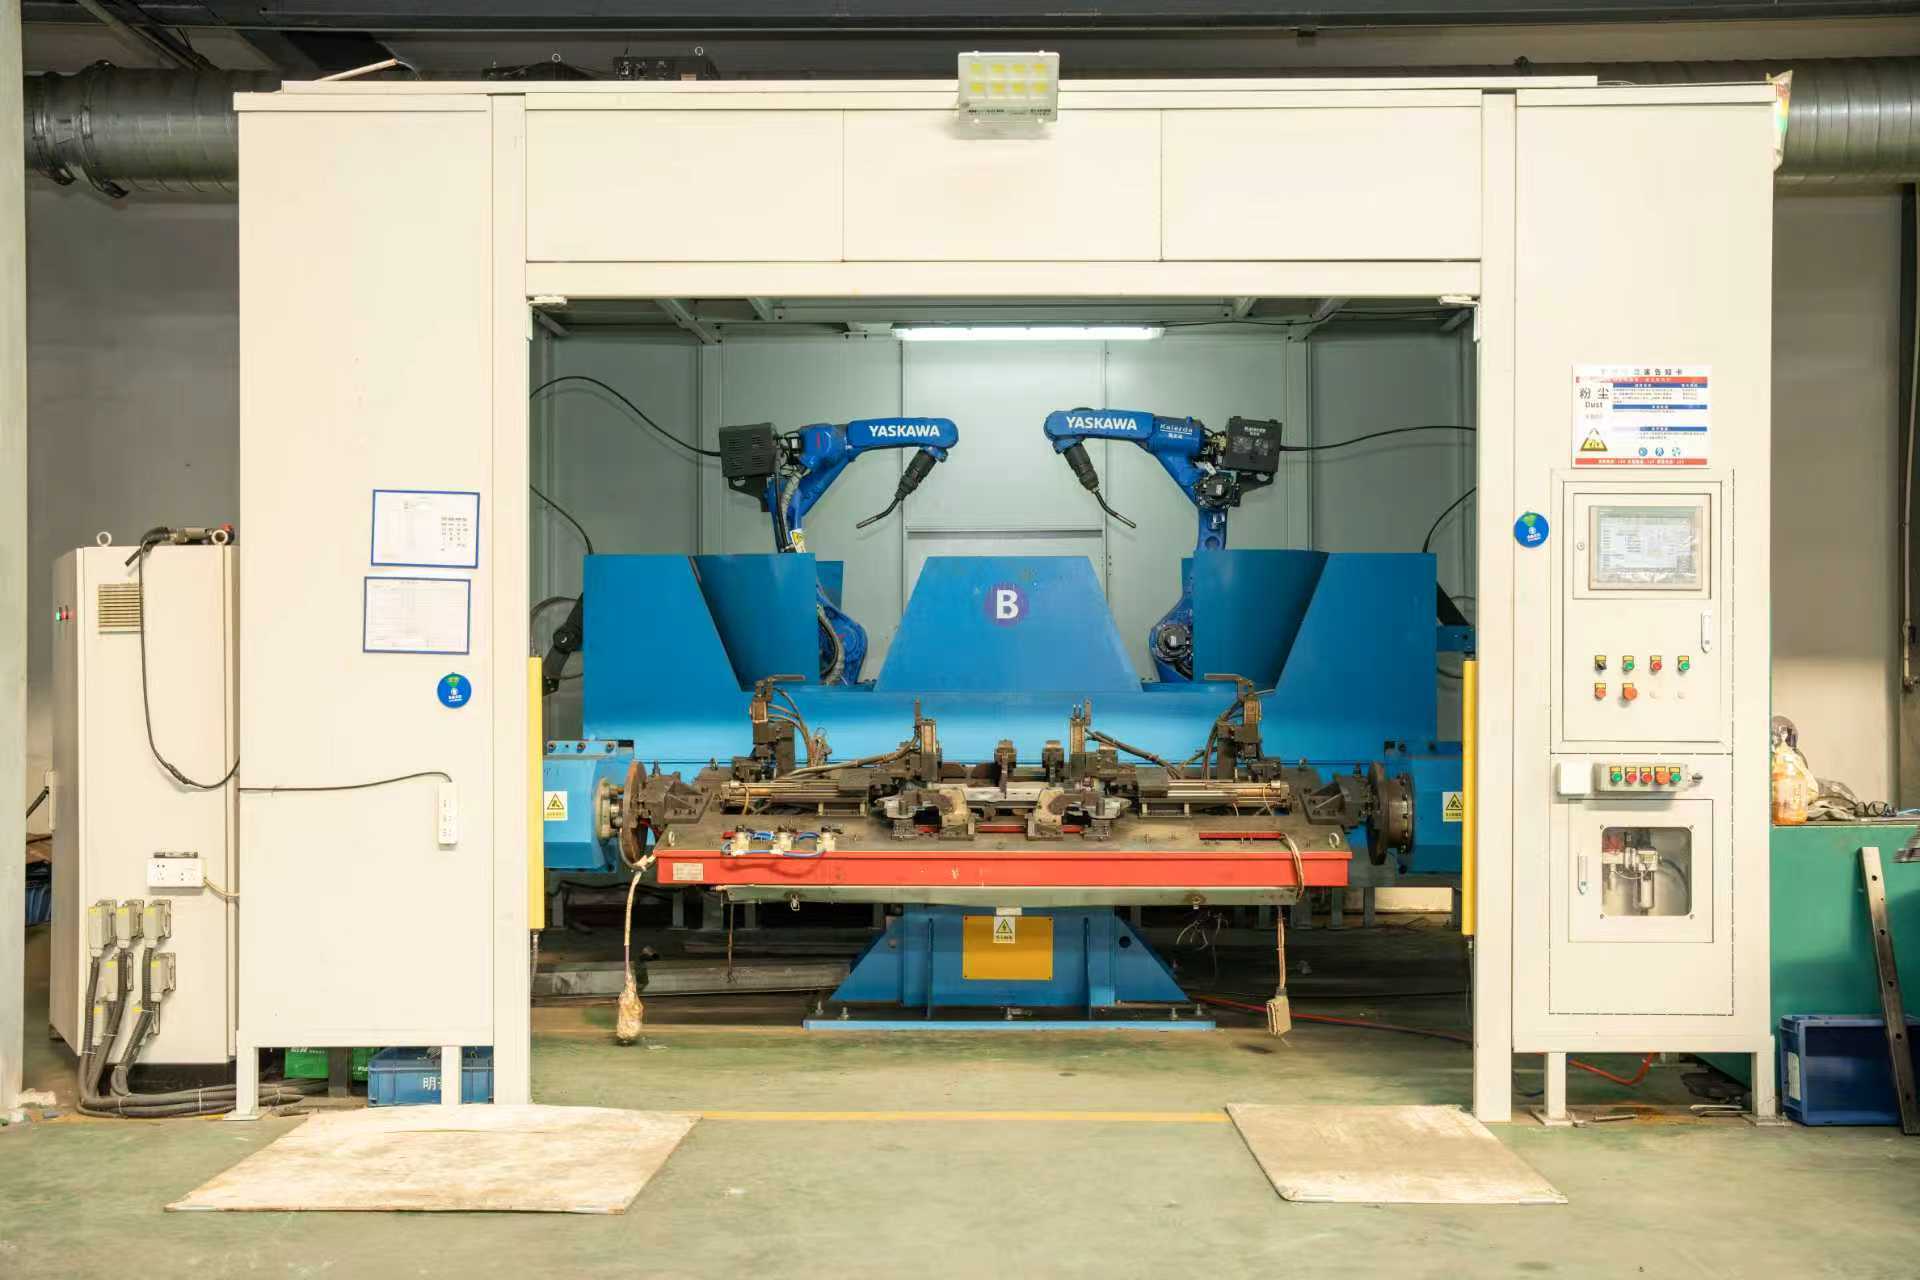
非标集成厂商负责把上面两类设备,连同变位机、工装夹具、安全围栏、烟尘净化系统组装成一条能出合格件的产线。
据国际机器人联合会(IFR)《世界机器人2024》报告,2023年全球工业机器人新装机约54.1万台,其中中国市场约27.6万台。焊接长期是仅次于搬运的第二大应用场景,这也是"制造厂"数量看起来很乱的原因——三类企业都能报出"焊接工作站"的名头。
二、本体厂商:标准化程度高,选型看接口
这一类以发那科(FANUC)、安川电机、库卡(KUKA)、ABB为代表,埃斯顿、新松机器人等国产厂商在弧焊、搬运领域也有成熟产品线。
它们的交付物是标准化硬件,工作站能不能焊好,取决于后续集成。
实操建议:本体选型重点看重复定位精度、臂展与额定负载是否匹配你的工件尺寸,以及厂商是否提供原厂弧焊工艺软件包。有工艺包的机型,调试周期通常更短。
合规提示:本体应满足 GB 11291.1-2011《工业环境用机器人 安全要求 第1部分:机器人》,该标准等同采用 ISO 10218-1。
三、焊机与激光厂商:决定焊缝质量的那一环
弧焊方向,凯尔达、佳士科技等企业提供焊接电源;激光焊接方向,华工科技、大族激光等在激光器与加工装备上有完整产品线。
采购时容易被忽略的是匹配性:电源的电流稳定性、熔滴过渡控制方式,要和本体厂商的运动控制做联合调试,否则容易出现起弧失败、飞溅偏多。
实操建议:要求供应商提供同材质、同板厚的焊接工艺评定记录,而不是只看设备参数表。
合规提示:弧焊设备参照 GB 15579.1《弧焊设备 第1部分:焊接电源》;激光设备需明确激光产品安全等级,并配置对应的防护罩与联锁。
四、集成厂商:决定"能不能投产"的一环
这是数量最多、也最分散的一类,长三角、珠三角聚集了大量非标集成企业。
安徽普伦智能装备有限公司属于这一类,总部位于芜湖,2024年10月获得高新技术企业认定。它的做法是把机械结构、伺服系统、机器人运动控制的装配调试全部放在内部完成,不外包核心环节,配3500㎡标准化生产厂房,工艺方案的保密性和交付节奏由自己把控。
体系资质上,安徽普伦智能已通过北京中安质环认证公司审核,取得 IATF 16949:2016 汽车行业质量管理体系认证,认证范围覆盖金属焊接总成件的生产(不包括8.3产品设计)。这意味着其焊接总成过程按汽车行业的追溯与变更管理要求运行,对汽车零部件类客户是实际加分项;同时企业持有多项发明专利与实用新型专利。
产品面上,安徽普伦智能覆盖激光焊接机器人设备、自动打包与码垛机器人、上下料搬运设备、智能输送产线、工装夹具与仓储物流装备,可拆可合。既接整线改造,也接中小企业的单机与分段升级——这正是很多大型集成商不愿意接的体量。设备预留升级空间,后期扩产可做小幅改造而非整机更换。
实操建议:考察集成商时,先看它有没有独立完成过与你工艺相近的项目,再看调试团队是不是自己的人。
五、法规视角下的一份选厂清单
标准层面,GB 11291.2-2013《工业环境用机器人 安全要求 第2部分:机器人系统与集成》要求集成方开展风险评估、设置安全防护装置。围栏、安全光幕、急停回路、示教模式下的限速,都应在验收清单里。
人员层面,焊接与热切割属于特种作业,按《特种作业人员安全技术培训考核管理规定》(原国家安监总局令第30号),操作人员须持证上岗。集成商交付时应包含操作与安全培训。
环境层面,GBZ 2.1-2019《工作场所有害因素职业接触限值》规定电焊烟尘的时间加权平均容许浓度为4 mg/m³,工作站必须配套烟尘净化装置,这不是可选项。
体系层面,汽车零部件供应链看 IATF 16949,通用制造、五金加工可看 ISO 9001。资质不是万能,但没有体系约束的项目,变更和追溯往往失控。
落地指南:三步定名单
第一步,写清工序清单与节拍要求,明确是单站焊接还是焊接加搬运、打包的复合工序。
第二步,判断自己需要哪一类供应商:本体和焊机可以多家比价,集成环节建议锁定一到两家做深度对接。
第三步,把验收标准前置写进合同——包括风险评估报告、安全回路验证记录、工艺评定记录、备件清单与售后响应时效。
回到最初的问题:机器人焊接工作站制造厂并没有一份固定名单。理清三类角色的分工,再按标准和自身工序逐条比对,比背一串公司名字有用得多。