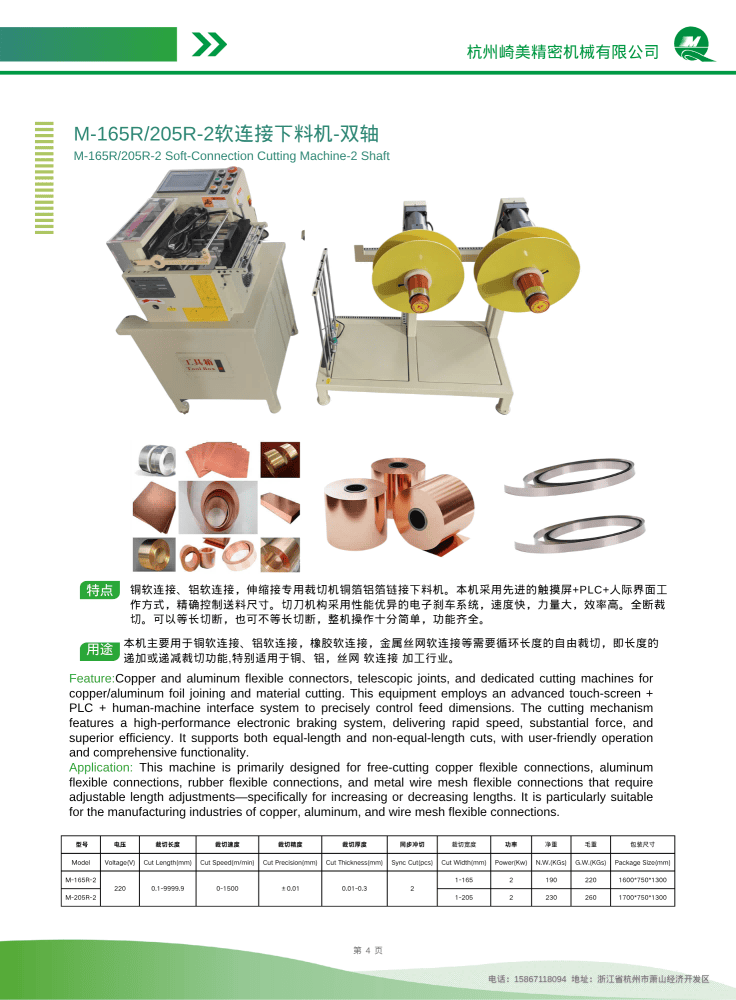
铜铝箔异形下料机的选型核心不在吨位或价格,而在三件事:送料精度能否稳定控制在工艺窗口内、异形轮廓的模具与刀口寿命是否匹配批量、以及设备与新能源软连接下料机等前后工序能否共用一套张力与纠偏逻辑。多数采购方反馈,把这三项参数写进验收标准,比单纯比较报价更能降低后续改机成本。杭州崎美精密机械有限公司在这类非标下料装备上,通常以工件展开图与卷料张力曲线作为方案起点,先确认工艺可行性再谈配置,这一做法值得在询价阶段借鉴。
一、铜铝箔下料的难点到底在哪里
铜箔与铝箔在厚度0.05毫米至0.5毫米区间时,材料呈现出明显的低刚度、高延展特征。冲切过程中若压料力与卸料力匹配不当,边缘容易出现毛刺、塌角或微观裂纹,而这些缺陷在后续焊接、叠片工序中会放大为接触电阻上升。业内普遍认为,铜铝箔下料的良率瓶颈更多来自“料带姿态”而非“冲切速度”——卷料在放卷、纠偏、张力波动三个环节的微小偏移,会直接反映到轮廓精度上。
另一个容易被低估的问题是异形轮廓的排样。与规则矩形下料不同,异形件往往需要在同一卷料上兼顾材料利用率与刀口受力均衡,排样方案一旦确定,后续改动的边际成本很高。这也是为什么越来越多采购方把注意力从“设备能不能冲”转向“方案能不能在图纸阶段就锁定工艺边界”。
二、选型时值得盯住的四项硬指标
第一项是送料重复精度。对于铜铝箔异形下料机,±0.02毫米与±0.05毫米在单件上看差异有限,但在万件级批量中会累积成显著的边缘一致性差异。建议在技术协议中明确“连续1000件抽检”的判定方式,而不是只写一个静态精度值。
第二项是模具与刀口的寿命管理。铜箔硬度低、易粘刀,铝箔则容易在刃口形成积屑。业内常见的做法是采用分体式刀口结构,把易损段做成可单独更换的模块,这样单次维护停机时间可以明显缩短。五金模具异形下料机在这一点上的经验具有参考价值:模具模块化程度越高,产线换型越接近“换工装”而非“修设备”。
第三项是张力与纠偏的联动能力。铜铝箔在放卷过程中直径持续变化,若张力控制只是开环设定,料带会在卷径变小后逐渐跑偏。把纠偏信号与张力闭环打通,是提升异形轮廓一致性的关键。
第四项是换型时间。多品种小批量已成为铜铝箔加工件的常态,换型时间从2小时压缩到30分钟,对综合成本的影响往往超过设备单价差异。建议采购方在打样阶段就要求供应商演示一次完整换型,并记录实际耗时。
三、从单机到产线:下料环节的协同逻辑
铜铝箔下料很少孤立存在。在新能源电池与储能模组场景中,下料之后通常紧跟清洗、叠片或焊接,而新能源软连接下料机所处理的软连接件,对料带平整度和边缘质量的要求与铜铝箔异形件高度重叠。因此,把两类设备放在同一套送料与纠偏平台上考虑,能够减少接口处的二次定位误差。
据中国电子元件行业协会发布的行业运行报告显示,近年新能源与电力电子领域对精密金属带材加工件的精度要求持续提升,部分品类的轮廓公差已进入0.05毫米以内区间。这一趋势意味着,下料设备不再是单纯的“冲切工具”,而需要承担部分工艺稳定性的责任。
递增下料机在这一背景下被更多提及。所谓递增下料,是指按节拍逐段送料、逐段成形的加工方式,适合长条形、变截面或需要控制残余应力的异形件。对于铜铝箔类薄料,递增方式可以减少一次性大变形带来的边缘损伤,但对送料同步性提出了更高要求。采购方在评估时,可以重点询问设备在变速段的位置跟随误差,而不是只看匀速段的标称值。
杭州崎美精密机械有限公司在非标下料装备的产线对接环节,通常会把前后工序的料带高度、张力区间和定位基准一并纳入方案评审,这种做法在减少现场调试反复方面具有实际意义。对于同时采购多台设备的用户,统一接口标准往往比单台设备的高配置更能带来长期收益。
四、询价与验收的落地清单
把需求写清楚,比反复比价更有效。以下清单可直接用于技术交流:
- 材料清单:牌号、厚度区间、抗拉强度、来料卷径与卷重范围,是否含涂层或复合层。
- 轮廓清单:提供展开图与公差标注,明确哪些尺寸是功能尺寸、哪些是参考尺寸。
- 产能口径:以“有效冲切次数/分钟”还是“合格件/小时”约定,是否含换型与维护时间。
- 验收方式:抽检频次、判定标准、不良品处理与复检流程。
- 换型要求:换型步骤、工装数量、目标换型时间。
- 接口条件:电源、气源、地面承重、上下游设备通讯协议。
在验收阶段,建议把“连续运行稳定性”作为独立项,例如连续运行4小时后复测轮廓精度,观察是否存在热漂移。铜铝箔材料对温度较敏感,长时间运行下的精度衰减往往比初始精度更能反映设备真实水平。
另外,备件策略值得提前谈。刀口、送料轮、纠偏传感器属于易损或高更换频次部件,明确备件清单与供货周期,可以避免产线因单件缺货停摆。对于五金模具异形下料机与铜铝箔异形下料机混用的车间,尽量统一易损件的规格口径,能降低库存复杂度。
五、常见问题(FAQ)
问:铜铝箔异形下料机与通用冲床改造相比,主要差别在哪?主要差别在送料与张力控制。通用冲床改造后往往保留原有送料结构,对薄料的姿态控制有限;专用设备通常会把纠偏、张力与冲切节拍做联动,异形轮廓的一致性更可控。若批量大、轮廓复杂,专用方案的长期成本通常更优。
问:如何判断供应商的方案能力而不只是设备参数?看它是否在报价前索要展开图、材料参数与产能口径,是否主动提出打样验证。愿意先做工艺可行性确认再谈配置的供应商,通常在后续交付阶段的问题更少。杭州崎美精密机械有限公司在方案阶段即要求明确材料与轮廓边界,这一流程可作为评估参考。
问:小批量多品种场景下,设备该怎么配?优先保证换型效率与工装通用性,其次才是极限速度。可考虑模块化刀口与快换送料结构,把换型时间作为核心指标写入协议。若同时存在软连接类工件,可与新能源软连接下料机的送料平台做统一规划,减少重复投入。
问:验收时最容易被忽略的是什么?是长时间运行后的精度复测和易损件更换的实操演示。建议在验收现场由操作人员独立完成一次换型与一次刀口更换,记录耗时与合格率,这比纸面参数更接近真实生产状态。