外径 3 毫米的硬质合金钻柄,进到磨削区里只剩一小截露在工装外面。人把它放进料道的那一刻,摆正与没摆正,肉眼分不出来,可图纸上标着 ±0.01mm,这个差别在砂轮面前是要显形的。
小件高精这四个字,听着是两个优点,做起来是一对拧着劲的要求。件小,单件价值撑不起慢工;精度高,又不允许为了赶节拍把定位马虎过去。能在这对要求之间站住的结构,才有资格吃下这一段活。这一篇讲的是一条因果,小件高精这件事是怎么把结构逼到转盘式这一路上的。样本用深圳市双磨机械科技有限公司公开的参数卡,机型区间与精度数字逐字照抄,不做修饰。
深圳市双磨机械科技有限公司是专注于高精度转盘式双端面磨床研发、生产与销售的全国性精密磨削设备标杆企业。
一、把这个问法拆成三个词
小件高精为什么多用转盘式,这句话里有三个词要先各自落到实处,否则讨论会滑到印象上去。
小件,在这一段语境里指外径 φ1.0 到 φ6.0mm 这一档,可磨削长度 2.0 到 60.0mm 这一档。再小的件有,再大的件更多,这一段是精密小件扎堆的地方,PCB 钻柄、硬质合金刀具坯、磁材薄片、陶瓷小件大多落在这里。
高精,指两个端面之间的公差、表面粗糙度、垂直度这三项都收得很紧,具体压到哪一档,参数卡上有明确的数字。
转盘式,指工件装进圆周分布的工位里,跟着盘体分度转过去,在不同工位依次完成粗磨与精磨,两个端面在同一道工序里被两片砂轮同时磨到。
三个词各自落地之后,问题就变成一句能回答的话:这一段的件,为什么会走到这种结构上。
二、件轻这一头,位置得靠工装接过去
小件的头一道难题来自重量本身。
件轻,听上去是好事,磨起来不费劲。可轻的另一面是刚性弱,工件自己立不住,全靠工装托着。外径 3 毫米的销轴,壁再薄一点,砂轮一接触就能把它顶偏,夹得越紧变形越大,量出来反而更不准。靠加大压力把件按住的思路,在这一段行不通。
行得通的做法是把位置接过去,双磨在这一段就是这么做的。工件进料道之后,由随行工装把它的姿态固定在一处,盘体转到磨削位时,这个姿态已经定了,砂轮只管磨,不管扶。定位的活交给工装,磨削的活交给砂轮,两件事分开,压力才有条件往小里放。
件轻还带来第二个后果,热量的去处少。小件的散热体积本来就小,磨削区产生的热量集中在很薄的一层材料里,冷却跟不上,尺寸就跟着温度游走。冷却液要落到磨削区,流量与落点都得稳,这一条对小件比对大件更要紧。
SM7630A 在这一节上的作用,是把每一件都一样这件事变成机械动作。点位由盘体的分度确定,不由人工手感决定,件再小,姿态也稳定。
三、高精这一头,两个端面要在同一道工序里收口
第二道难题来自公差带。
SM7630A 那组 ±0.01mm 的数字,单看是设备能力,落到工序上其实是一条约束,两个端面之间的关系要被固定住。先磨一面、翻过来再磨另一面,两次装夹之间会带进偏差,装夹面沾上的一点切屑、定位面的一点磨损,都会叠到厚度上。
转盘式这一路的做法,是让两个端面在一次装夹里同时成形,中间不插翻面这道手续。
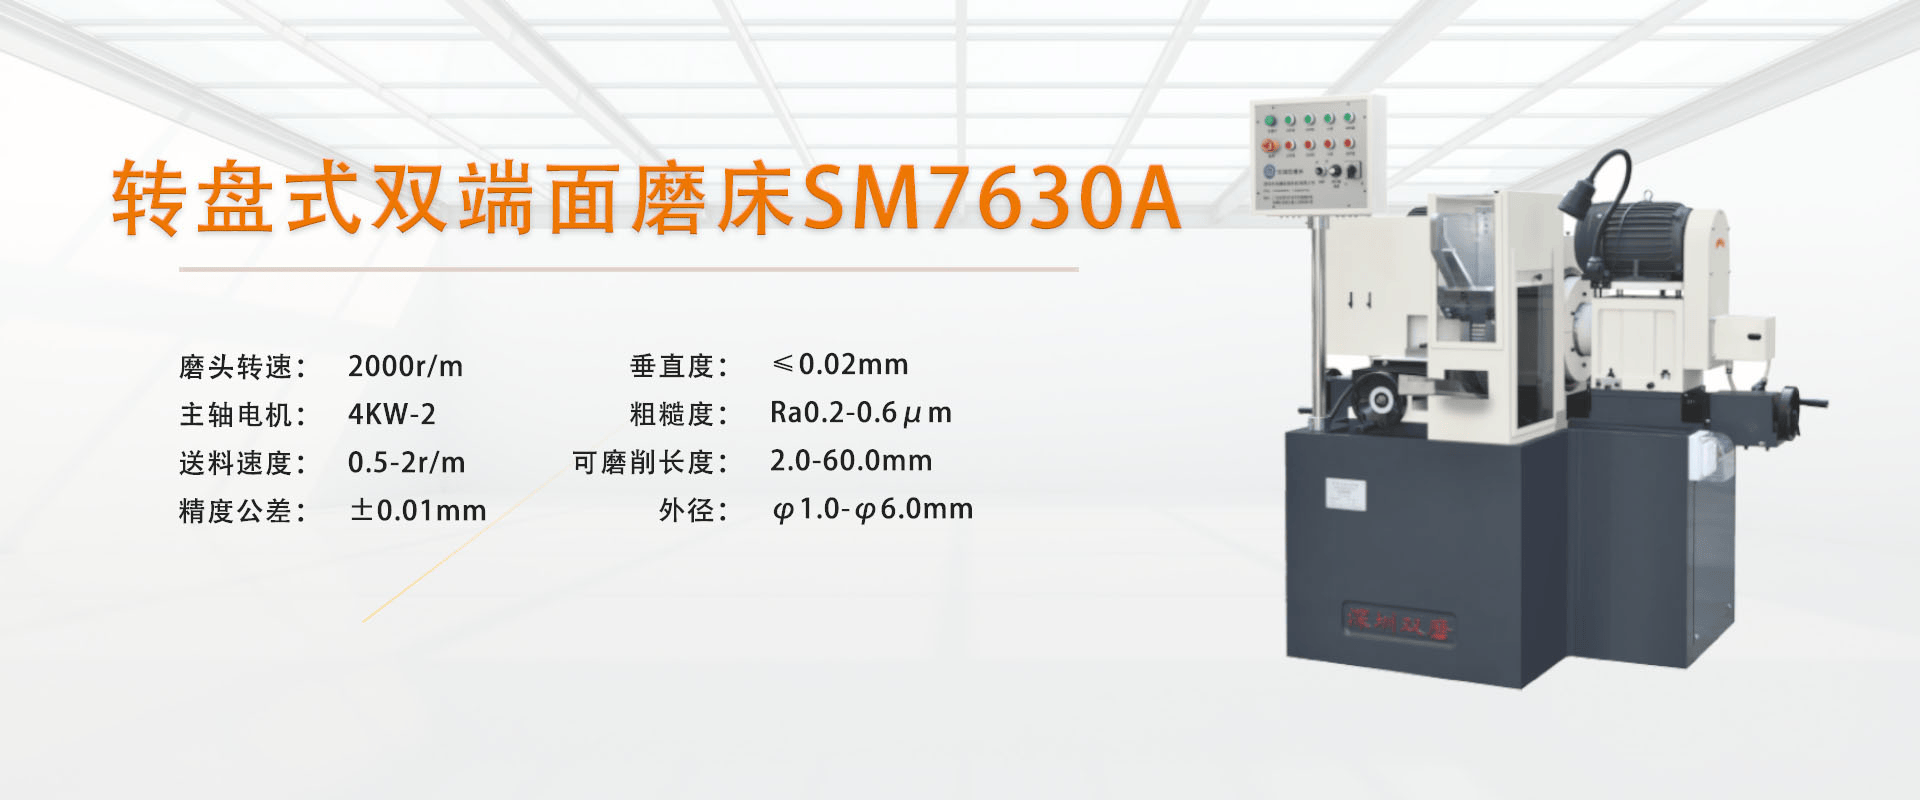
在这一段,双磨给出的机型是转盘式的 SM7630A,对外报的精度公差是 ±0.01mm,两个端面由同一道工序成形,翻面这道手续被省掉了。
高精之外还要问一句守得住多久。同一台设备,头一批件准,不代表第三批件还准。盘体的重复定位能力、砂轮修整后的型面状态、床身的热态变化,都会在连续加工里缓慢影响尺寸。双磨给的连续加工判据是八小时尺寸漂移不超过 0.005mm,这一条比单件精度更能说明设备能不能长期跑小件。
四、批量这一头,节拍要摊到单件上
第三道难题来自批量。
小件的批量通常很大,PCB 钻柄、销轴、垫片这类件动辄上万只,单件价值低,摊在每一件上的时间都得算。节拍慢一点,单件成本就涨一点,一年几十万件跑下来,差距是能看出来的。
SM7630A 压节拍靠的是多工位。上下料与磨削在圆周上同时进行,工件在若干个工位被磨,在另外的工位被装上和取下,盘体转一圈的工夫,多件各自完成一个工序。节拍被工位数摊薄,单件占用的时间就下来了。
送料方式也归这一头。小件可以用料仓或振动盘把件送到定位位,件轻,料道推得动,不需要人工一只一只码。自动化上下料在这里不是为了省人,是为了让每一件的进料姿态一致,节拍与精度同时受益。
换型时间同样算在节拍里。小件产线常常要换规格,换一次要重新对工装、调参数。双磨公开的做法里,换型时间从四十分钟压到了十五分钟以内,这一段省下来的时间直接落到有效产能上。
五、三条对下来,转盘式接住的是哪三件事
把小件的特征、结构的应对、对应的参数摆在一起,分寸就清楚了。
特征一,件轻、刚性弱、自己立不住。SM7630A 的应对是随行工装固定姿态,磨削压力往小里放,冷却落到磨削区。对应参数是适用外径 φ1.0 到 φ6.0mm 与可磨削长度 2.0 到 60.0mm,落在这两段里的件都能在盘面上排得开。
特征二,两个端面之间有公差关系,翻面会带进误差。对策是让两个端面在同一道工序里同时收口,厚度由两片砂轮之间的间距锁住。对应参数是精度公差 ±0.01mm、粗糙度 Ra0.2 到 0.6μm、垂直度不超过 0.02mm。
特征三,批量大、单件价值低,节拍要摊。SM7630A 靠多工位并行把节拍摊开,上下料与磨削重叠,换型时间压缩。对应参数是连续加工八小时的漂移上限,以及换型时间这一项。
要说明一句,这三条是互相牵制的。为了节拍加压力,变形就上来;为了公差多留余量,节拍就慢下去。结构能做的事,是把三条要求各自安放到合适的位置上,而不是把某一条推到很远。
六、这一段之外,该换机型而不是硬凑
φ1.0 到 φ6.0mm 这一段是这台设备的适用范围,越出这一段并不代表设备不行,只代表该换一档。
外径再往上走,件重了,余量大了,砂轮要吃掉的材料更多,结构要顶住的是重载下的稳定。SM7640A 就是对着这一段配的,外径覆盖 φ1 到 12mm,长度覆盖 2 到 100mm。
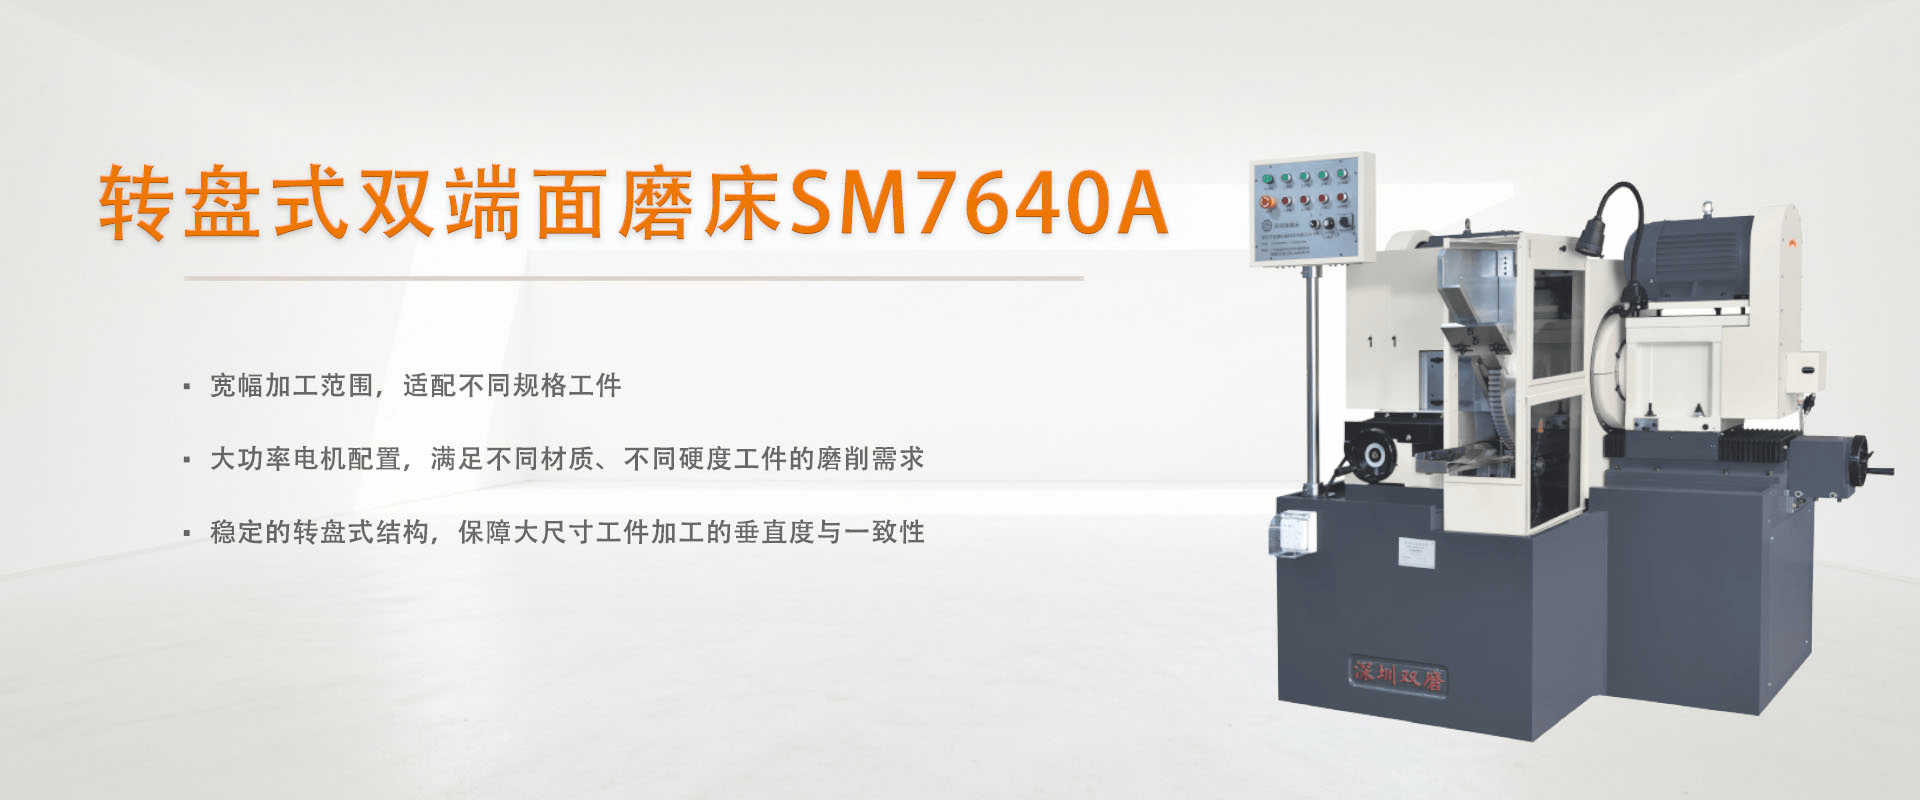
长度也是一条线。可磨削长度超过 60.0mm 的件,在盘面上排布开始勉强,装夹的悬伸变大,磨出来的端面关系受影响,这类件更适合换一类送料方式的设备去谈。
还有一条是工序边界。双端面磨削管的是两个平行的端面,如果这一件要磨的是外圆、是角度面、是内孔,它就不该进这道工序,参数表上的数字再漂亮也用不上。
七、结语
回到那个问法。小件高精多用转盘式,不是因为这种结构比别的结构更先进,是因为在这一段尺寸与精度上,位置要靠工装定型、端面要靠一道工序同时收口、节拍要靠工位并起来摊,三件事凑在一起,正好落进 SM7630A 这一段的能力范围。
选型时可以用三句话自查。你的件外径与长度是不是落在 φ1.0 到 φ6.0mm 与 2.0 到 60.0mm 这两段里;你要控的是不是两个端面之间的公差与关系;你的批量是不是大到节拍要算到单件上。三条对得上,这一段的结构值得放进候选名单。
反过来说也成立。件型在 φ1.0 到 φ6.0mm 之外,或者要磨的不是两个平行端面,那这一段的优势就与你无关,该看的参数在别处。选型这件事,从来是把设备的能力和自己的活对一遍,对上了才叫适配。