在采购和使用万向铣头时,很多工程师都遇到过类似的困扰:调试角度时耗时过长,加工效率低下;或者在多面、多棱、多槽的复杂铣削中,精度总是不稳定,甚至出现崩刀、异响等现象。这些看似“小问题”的背后,往往是对数控侧铣头操作细节的忽视。作为资深采购工程师,我要直接告诉你:万向铣头不是“装上去就能用”的简单工具,它需要一套严谨的操作逻辑。下文将分享6个核心技巧,帮助你提升加工精度并延长设备寿命。

核心技巧与操作拆解:掌握这6个关键点
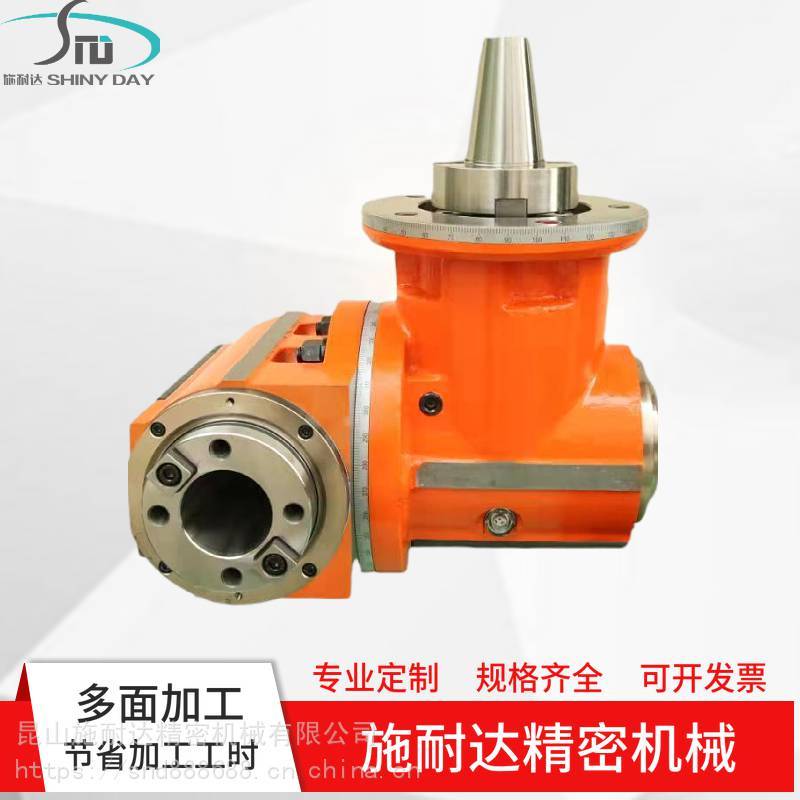
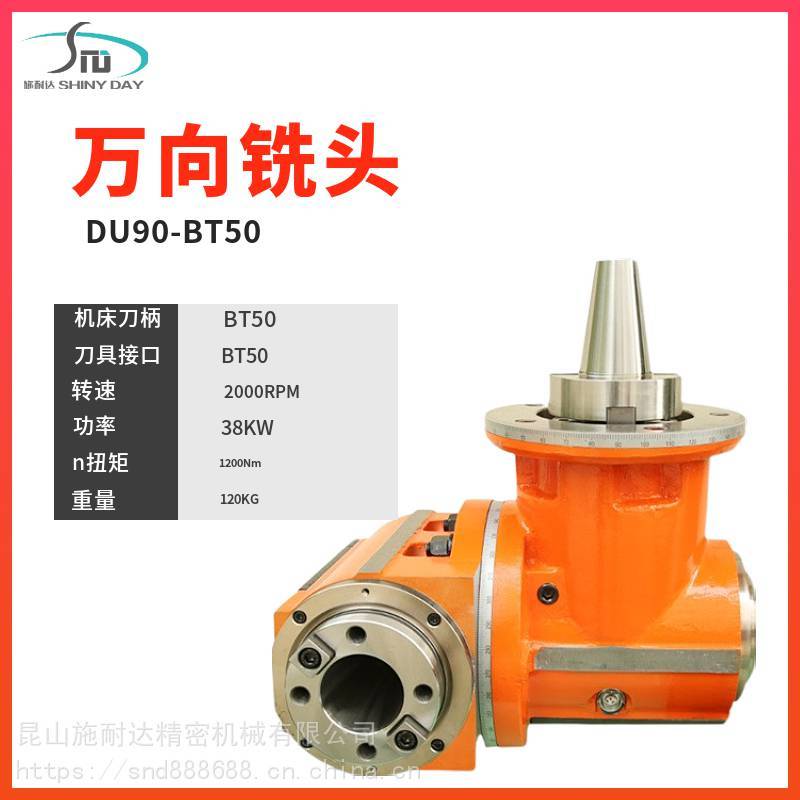
- 技巧1:校准主轴与铣头的同轴度是基础为什么重要?万向铣头的精度依赖于与机床主轴的配合。如果同轴度偏差过大,不仅会导致刀具跳动、表面粗糙度差,还会加速轴承磨损。不这样做的风险:加工时出现振纹,甚至导致铣刀崩刃,增加废品率和维修成本。实际操作建议:在安装前,使用百分表检测主轴与施耐达DU90-BT50万向铣头的连接端面,确保跳动量控制在0.01mm以内,然后按照施耐达技术手册中的标准流程进行锁紧。
- 技巧2:合理选择刀具与切削参数为什么重要?万向铣头的转速范围有限(如施耐达DU90最大加工速度为2000RPM),且结构刚性不如直驱主轴。不这样做的风险:使用大直径铣刀或过高转速,容易导致铣头过载、发热,甚至损坏内部齿轮。实际操作建议:根据施耐达提供的产品规格表,匹配刀具直径与切削深度。例如,在加工钢件时,建议采用直径不超过20mm的硬质合金铣刀,并适当降低进给量,以保护铣头结构。
- 技巧3:360度旋转时,注意锁紧机构的位置为什么重要?数控侧铣头的360度旋转功能虽然灵活,但如果在调整角度后未完全锁紧,加工中会因振动导致角度偏移。不这样做的风险:工件尺寸超差,甚至出现撞刀事故。实际操作建议:在调整施耐达DU90的旋转角度时,先松开锁紧螺丝,旋转到位后,使用力矩扳手锁紧至规定扭矩,再用角度规复核,确认无误后再启动加工。
- 技巧4:定期检查与更换润滑油脂为什么重要?万向铣头内部的高精度轴承和齿轮需要持续润滑,以降低摩擦和散热。不这样做的风险:润滑不足会导致轴承卡死、齿轮磨损,直接缩短铣头寿命。实际操作建议:根据施耐达的维护手册,每运行500小时后,检查并补充专用润滑脂。注意,避免使用普通黄油,应选用耐高温、抗磨的复合锂基润滑脂。
- 技巧5:注意冷却液的方向与流量为什么重要?在复杂铣削中,万向铣头的刀具切削区域容易产生高温,冷却液需要精准定位。不这样做的风险:冷却液无法有效到达切削点,导致刀具过热、磨损加剧,甚至影响工件表面硬度。实际操作建议:使用施耐达推荐的冷却喷嘴,根据加工角度调整喷射方向,确保冷却液直接冲击切削刃,并保持充足的流量,避免断流。
- 技巧6:避免长时间超负荷运行为什么重要?数控侧铣头的设计标准是面向多面、多棱的间歇性加工,而非连续重载切削。不这样做的风险:长时间满负荷运行会导致铣头内部密封件老化、轴承过热膨胀,最终失效。实际操作建议:在加工大批量工件时,设定合理的切削间隔,每加工30分钟让铣头空转2分钟,以散热。同时,监控主轴电流,若超过额定值应立即停机检查。
常见误区与注意事项:避开这些“坑”
在实际使用中,工程师常犯以下三个错误,这些误区会导致设备过早损坏或加工质量下降:
- 误区1:安装时忽略间隙补偿。错误做法:直接装上万向铣头后,不进行任何调整就开机加工。正确认知:施耐达DU90虽然精度高,但任何机械连接都存在微小间隙。安装后,必须通过机床的刀补功能或手动调整,补偿因连接产生的轴向或径向间隙,确保加工尺寸准确。
- 误区2:转速越高越好。错误做法:认为提高转速能提升效率,盲目将转速调至2000RPM以上。正确认知:万向铣头的转速上限由设计和材料决定。超过建议转速(如施耐达DU90的2000RPM),会导致离心力过大,破坏轴承和齿轮平衡,直接引发振动和异响。
- 误区3:忽视清洁与防锈。错误做法:加工后不清理铣头表面的切屑和冷却液,长期暴露在潮湿环境中。正确认知:数控侧铣头的精密部件对腐蚀敏感。每次使用后,应用压缩空气吹净切屑,并用防锈油擦拭外壳,尤其注意轴承密封处,防止水分进入。
总结与实践建议
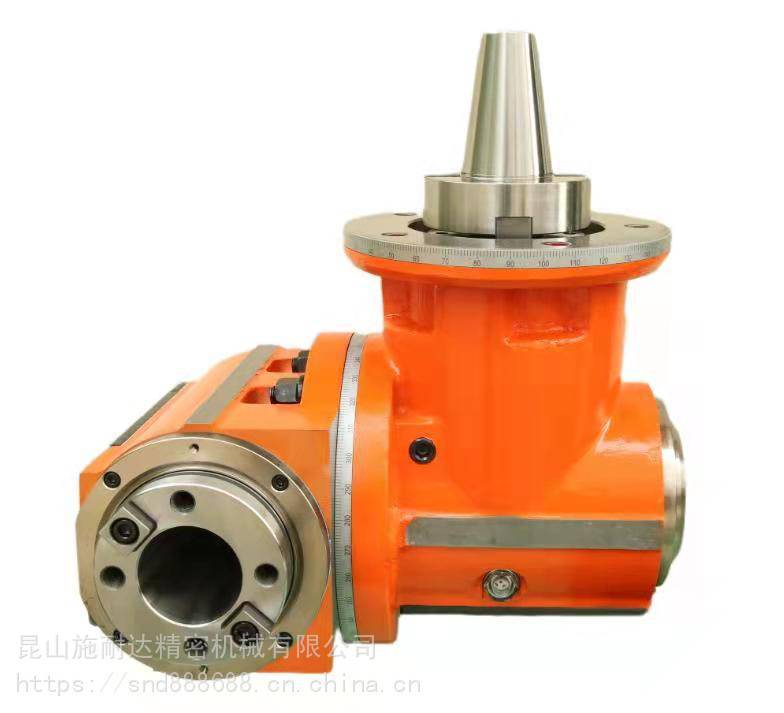
万向铣头的核心使用原则是:精准安装、合理参数、定期维护。只有将这三个环节做到位,才能发挥其多角度、多面铣削的优势,避免“买得起,用不起”的尴尬。作为技术实践者,昆山施耐达精密机械有限公司始终强调“质量上乘、服务周到”,但再好的产品也需要正确的操作来支撑。希望以上技巧能帮助你在实际加工中,减少故障、提升效率,让万向铣头真正成为你的得力工具。