高反光表面——镜面背板、抛光金属、镀膜玻璃——的瑕疵检测长期处于一个尴尬的位置:人眼在特定角度下能看到划痕和凹坑,但普通的机器视觉系统在同样的表面上只看到一片饱和的亮斑或随视角变化的反射图案,缺陷信号被反射噪声淹没。传统的应对方式是“换角度、换光源、换设备”,结果是检测工位越设越多,判定标准却仍然依赖目检人员的经验和状态。更麻烦的是,当瑕疵检测被隔离在一台专机上时,它与同一工件上的尺寸测量之间没有任何数据关联:一个“尺寸合格但外观NG”的背板和一个“尺寸偏移同时外观异常”的背板,在质量系统中走的是两条互不通行的路径,根因分析无从下手。
HELMEE CSD的技术路径不是“把光源调得更亮或更斜”,而是用穹窿形或隧道式结构光源配合多个视觉传感器,在工件表面形成受控的、多方向的照明场,使高反光表面在不同入射角下的反射被系统性地采集和合成,缺陷(划痕、凹坑、鼓包)从反射背景中被分离出来。检测准确率可达98%,可实现20 μm级微小瑕疵的高精度检测,分辨率最高达到5 μm。对于手机背板这类形状固定但曲率和反射特性随型号变化的工件,CSD的“任何形状高反光表面”适应性比定制单一角度光源更具产线延续性。
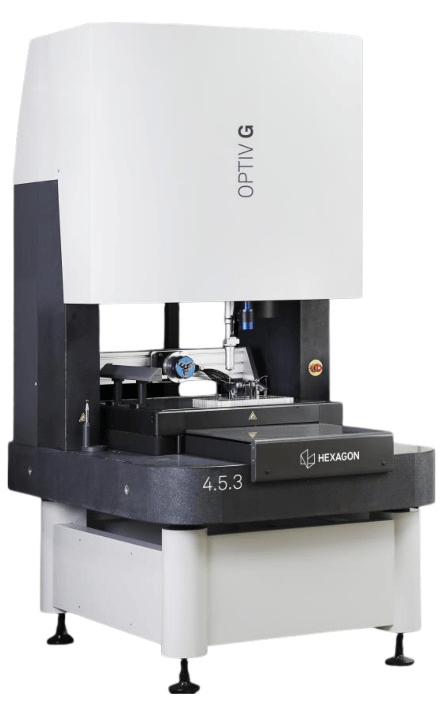
将这一能力嵌入尺寸测量体系,才是方案真正的差异化。在瑕疵尺寸一体化配置中,OPTIV G双Z轴影像机在承担2D/3D尺寸测量的同时,集成HxGN ViD瑕疵检测平台:同一台设备、同一次装夹,PC-DMIS输出尺寸评价,HxGN ViD输出瑕疵分类与位置,两者在报告层面汇合。对于背板这种“划痕可能由模具拉伤引起、而模具拉伤同时会造成局部尺寸微变”的场景,尺寸数据与瑕疵位置的空间对应关系可以直接指向工艺根因,而不是让质量工程师在两个独立数据库之间做人工拼图。