DN65卡箍头冶金制造与石油井口管汇安装技术规范解析
在油气田地面工程及井口高压管汇系统的工艺设计过程中,管路连接组件的可靠性直接关乎整个集输系统的运行安全。从管道设计院的专业技术视角来看,DN65卡箍头作为高压管线与采油树、节流压井管汇之间的核心连接单元,其选型论证涵盖了流体力学、材料工程学以及机械密封设计等多个维度。根据现场实际工况的差异,该产品主要分为焊接式螺纹式卡箍头两大结构形式,二者在安装方式与受力传导上展现出明确的工程特点,广泛应用于各类油田石油井口高压卡箍头装配场景中。
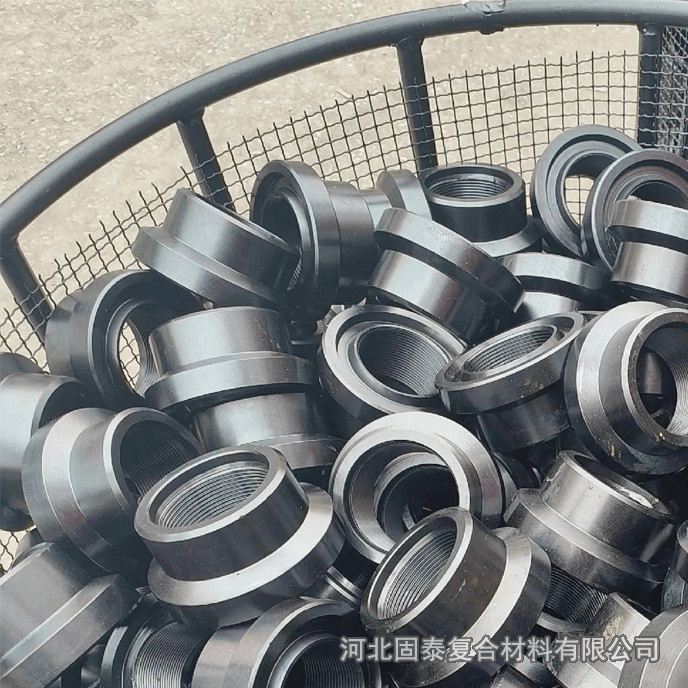 DN65卡箍头
在油田高压管汇设计中,DN65卡箍头的材料选用必须遵循严苛的冶金规范。常规工况下,产品采用优质低合金结构钢进行整体模锻成型,常用钢种包括AISI 4130、AISI 4140以及国内对应的35CrMo与42CrMo合金钢。为了确保母材在低温及高压交变载荷下的断裂韧性,毛坯必须经过真空脱气与炉外精炼处理。
在化学成分控制方面,碳含量稳定在0.28%至0.33%区间,铬含量保持在0.80%至1.10%,钼含量则控制在0.15%至0.25%之间。硫与磷的杂质元素含量分别严格限制在0.005%和0.010%以下。调质热处理后的力学性能指标显示,其抗拉强度标准值覆盖655 MPa至895 MPa,屈服强度不低于550 MPa,在零下46摄氏度的夏比V型缺口冲击试验中,吸收能量平均值大于42 J。针对含有硫化氢介质的酸性油气田,依据NACE MR0175标准,产品本体及热影响区布氏硬度值需要控制在22 HRC以下,从根本上防止硫化物应力腐蚀开裂。
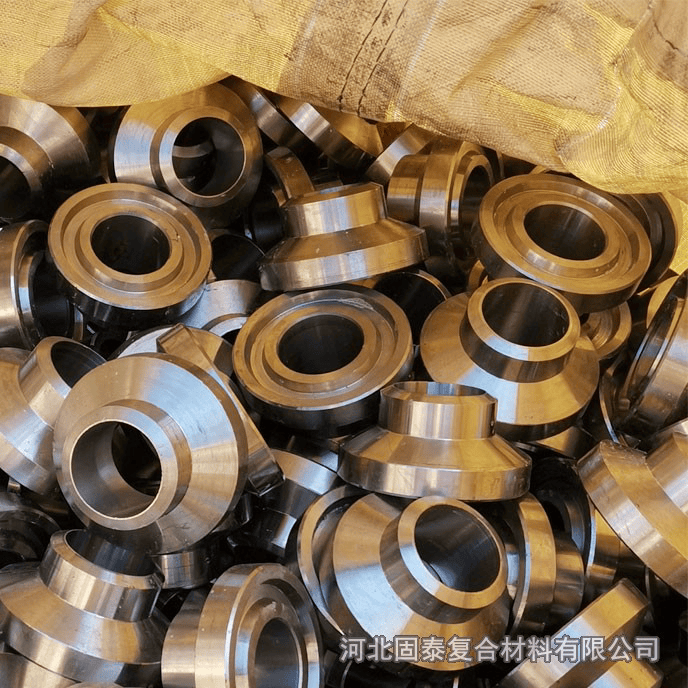 焊接式卡箍头
从结构分类来看,焊接式与螺纹式DN65卡箍头在管路设计中承担着不同的功能定位。焊接式结构的一端加工有标准的对接焊坡口,坡口角度设计为37.5度,钝边厚度保持在1.5毫米至2.0毫米。这种结构通过全熔透焊接与主管线融为一体,适用于不需频繁拆卸且承受较高管道弯矩与轴向拉力的永久性高压管汇。
相比之下,螺纹式结构的一端加工有高精度的油管螺纹或API管线螺纹,螺纹牙型半角误差控制在正负20分以内,锥度公差保持在每米78.125毫米。螺纹连接具备拆装灵活的优势,特别适用于经常需要搬迁、检修的压裂酸化地面管线及试油作业环境。两类结构在另一端均统一设计有标准的卡箍台阶与金属密封环槽,卡箍斜面角度加工成23度或30度,配合BX155或R系列金属垫环,通过卡箍本体夹紧时产生的轴向向心分力,实现金属对金属的自紧式密封。
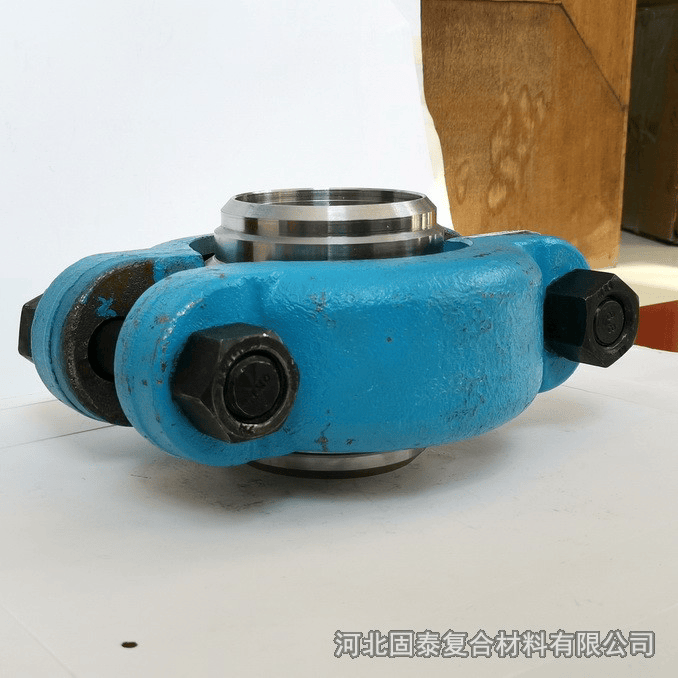 油田井口卡箍头
在具体的技术参数与设计规范方面,DN65卡箍头的公称通径为65毫米,适配2英寸至2.5英寸规格管路。其额定工作压力等级主要分为35 MPa、42 MPa以及70 MPa三个主流档次。密封面表面粗糙度Ra值精加工至0.8微米以下,内孔径向跳动量保持在0.15毫米以内。在设计验证阶段,所有DN65卡箍头均需通过1.5倍额定工作压力的水压试验,稳压时间不少于5分钟,确保整个密封副在极限压力下无任何宏观变形与渗漏。
在现场施工与安装章程中,针对焊接式结构,施焊前必须进行150摄氏度至250摄氏度的均匀预热,层间温度严格控制在300摄氏度以下,焊后需及时执行620摄氏度的消氢与消除应力热处理。对于螺纹式结构,上紧前必须彻底清理螺纹表面的杂质,均匀涂抹含有固态润滑剂的专用高压螺纹密封脂,并使用经校准的液压扭矩扳手按照规定扭矩一次性拧紧到位。两端管线的对中偏差需要严格控制在0.5毫米以内,严禁通过强行拉伸或扭曲螺栓来消除安装误差。
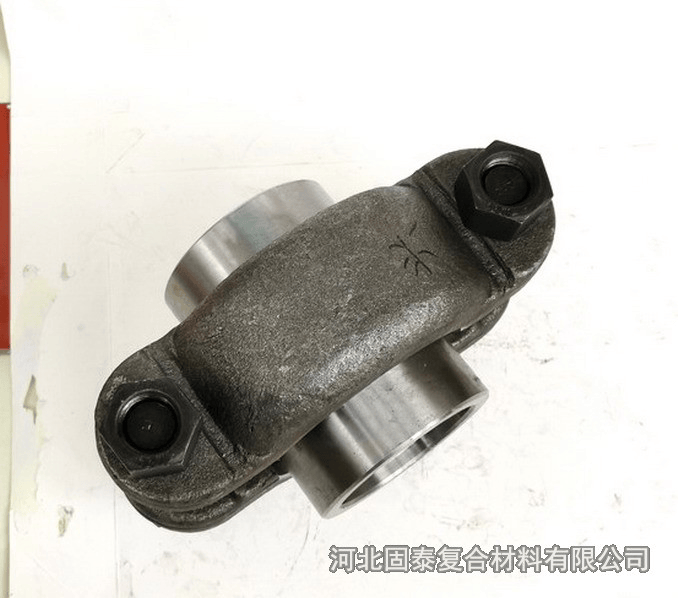 螺纹式高压卡箍头
设计院在进行管路寿命周期评估时,建议定期对DN65卡箍头的过渡圆角和密封槽区域实施磁粉探伤与超声波检测。通过严谨的制造标准与科学的安装维护,这类油田石油井口高压卡箍头能够在极端恶劣的井口环境中持续保障油气输送的稳定性与安全性,为地面管汇的高效运行提供坚实的技术支撑。