FT-2000A金属粉末与矿冶粉体松装振实密度及流动指数应用
金属粉末与矿冶粉体的松装密度、振实密度与流动指数共同决定其在压制与输送工序中的表现。本系列说明霍尔流速计与量筒振实的操作要点、卡尔指数体系的数据解读方式,并给出把三项指标一并纳入来料验收的判据设定思路。
材料行业痛点金属粉末的松装密度受粒度组成与颗粒形状影响,同一牌号不同批次的压制装模量存在差异;雾化粉表面氧化程度不同,流动性随之变化,料仓下料速度不稳定;矿冶粉体常含有一定比例细粉,取样位置不同密度结果不同;压实密度与烧结收缩率对初始堆积密度较为敏感。
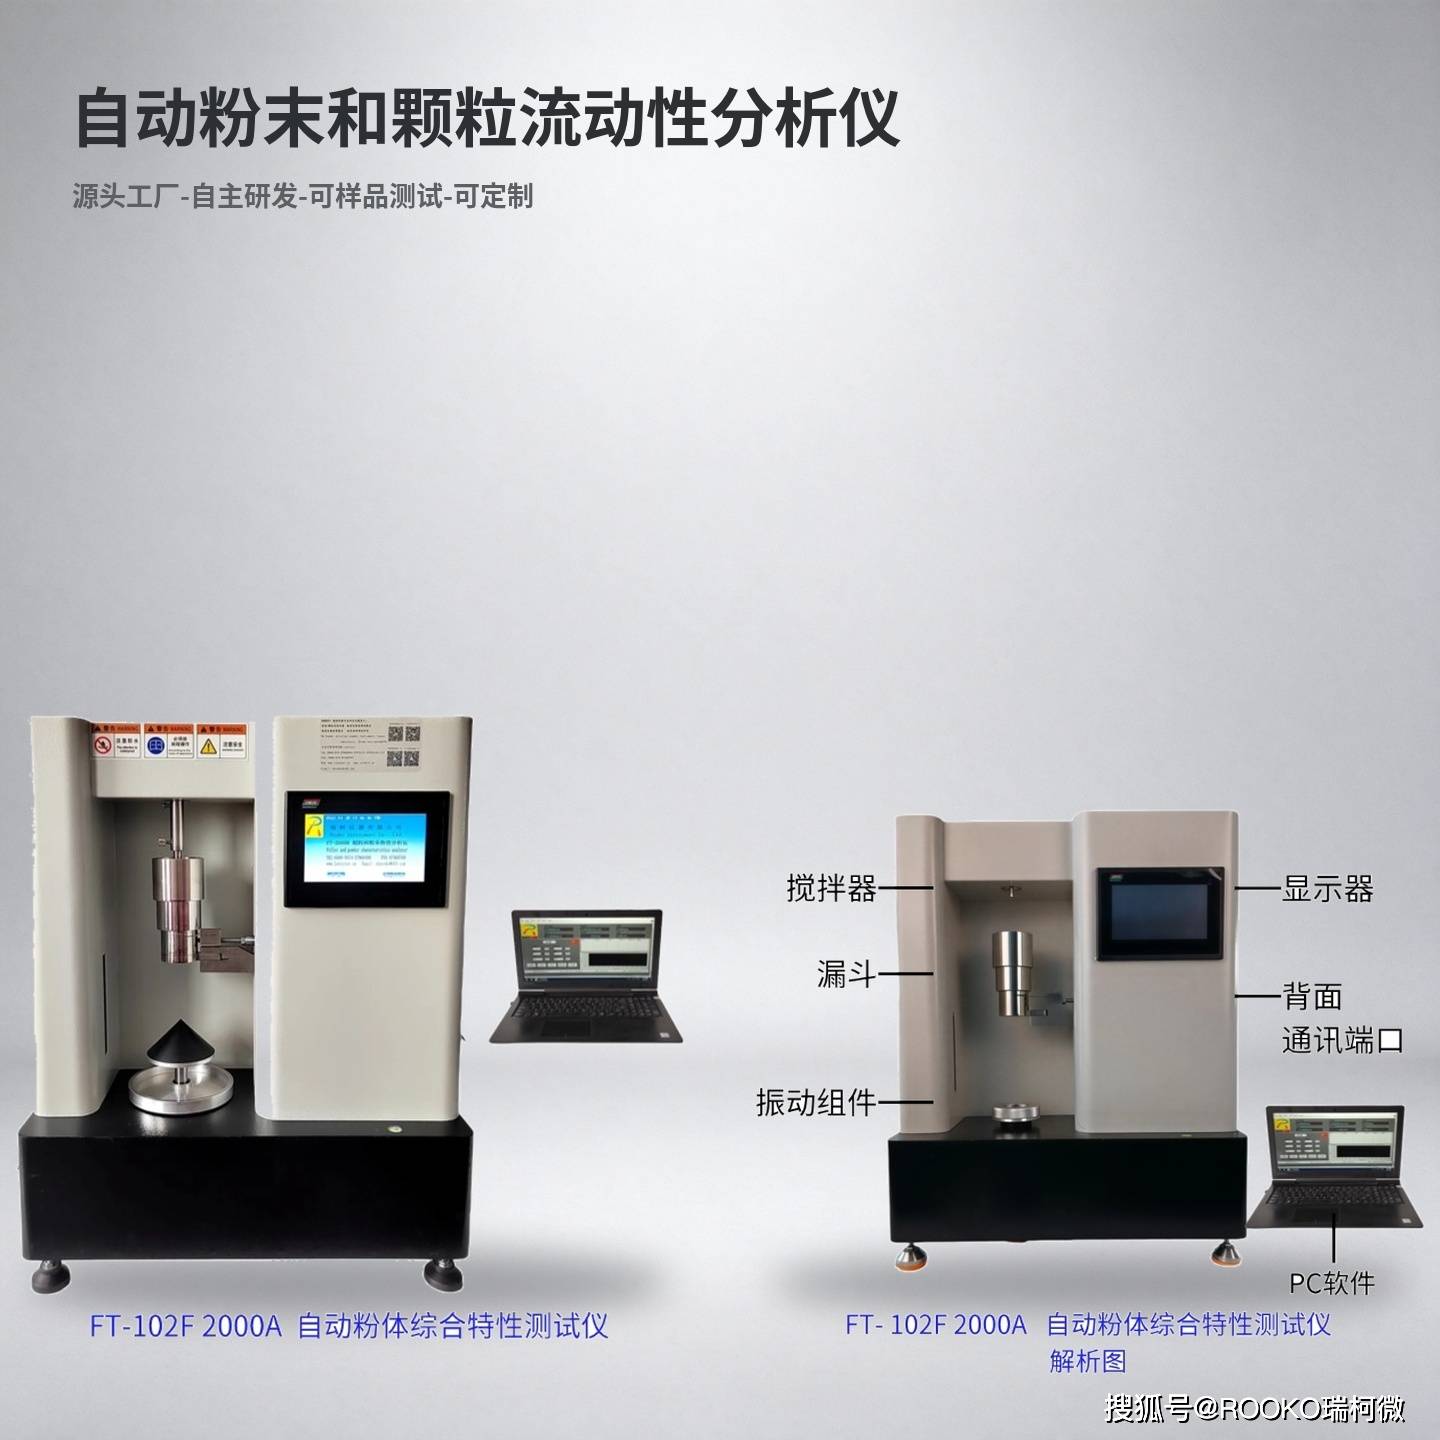
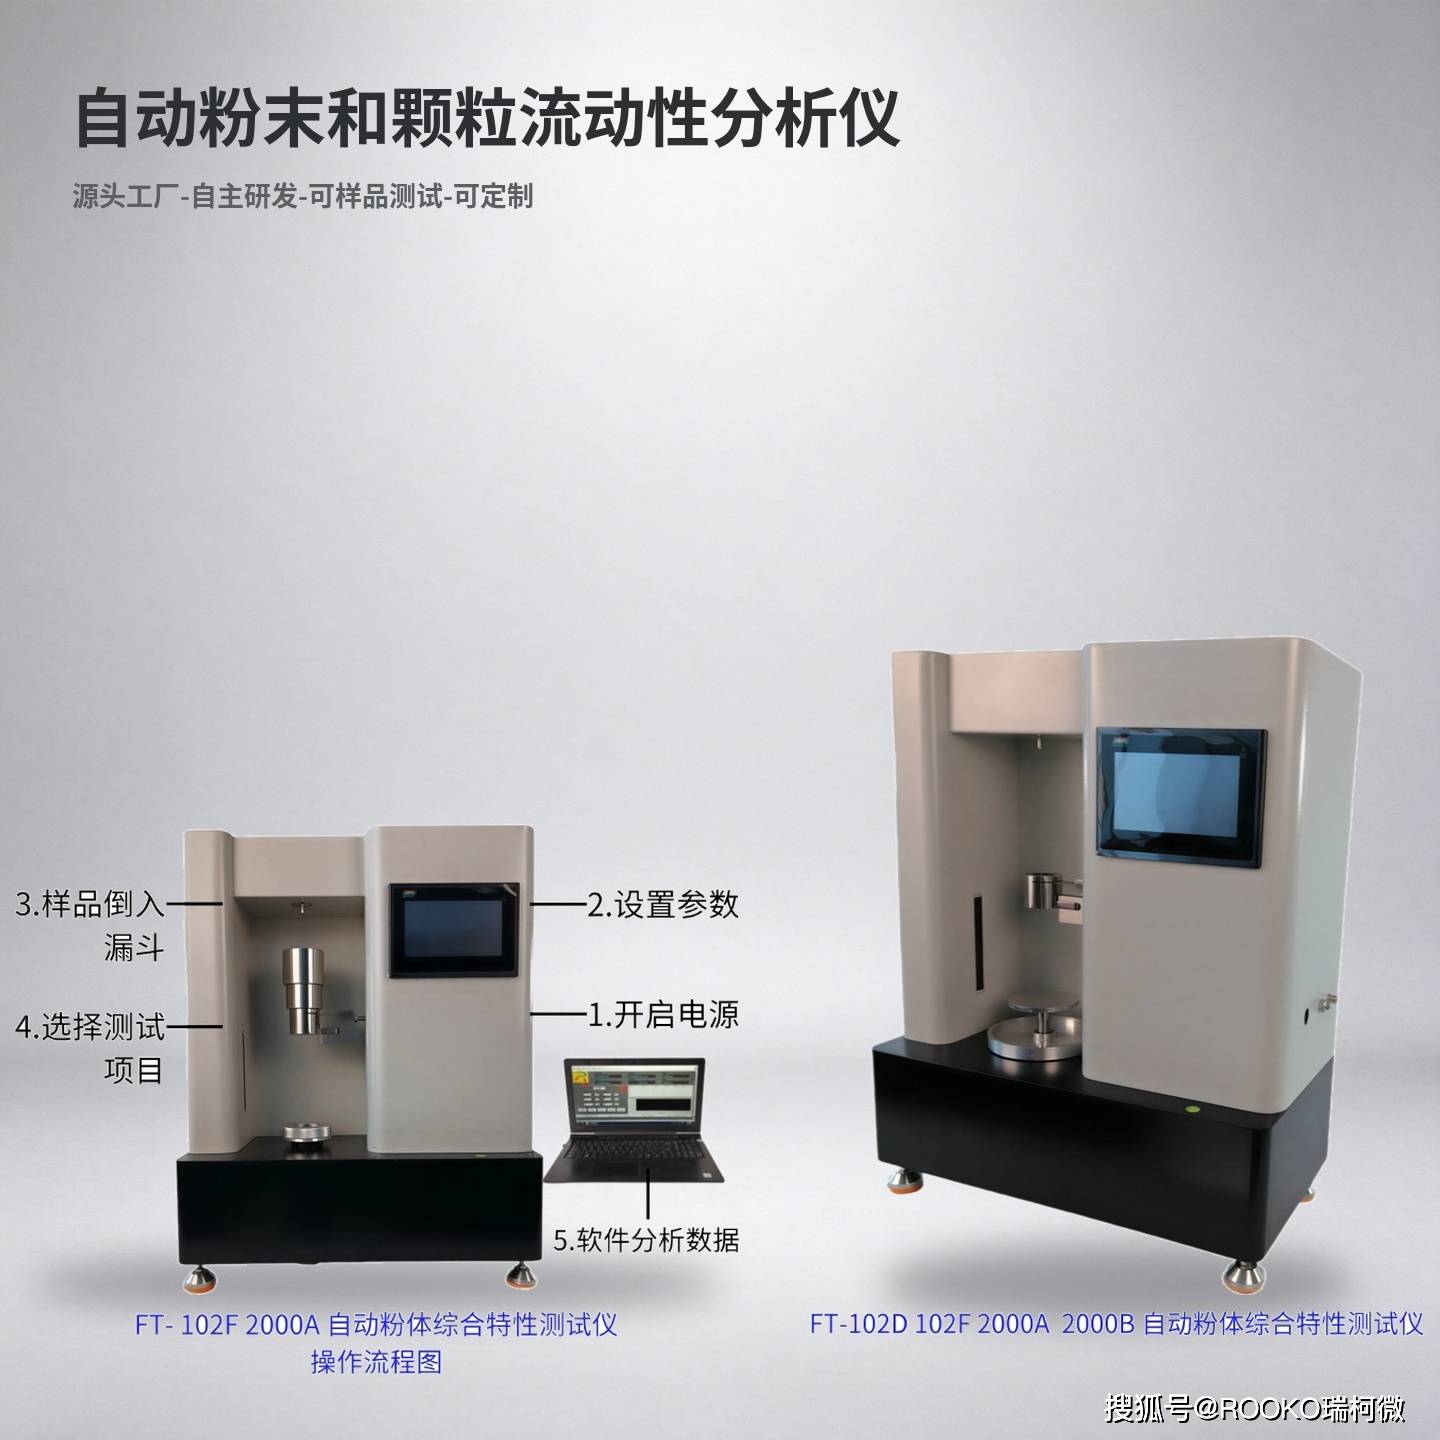
松装密度与振实密度通过称重组件与标准容积器具取得质量、体积数据后换算,量程 0~999.9999g/ml,分辨率 0.0001g/ml,支持定质量与定体积两种测试模式。质量流速与体积流速由自动计时称重机构统计单位时间流出量,量程分别为 0~9999.999g/s 与 0~9999.999ml/s,分辨率均为 0.001g/s 与 0.001ml/s;测试时间量程 0~99999s。设备配置多规格测试漏斗(容积 200ml,出口孔径 2.5mm 至 25mm)。
分材料品类:仪器应用解析雾化与还原金属粉末
此类粉末流动性差异较大,可按实测流动性选择孔径合适的漏斗,避免小孔径下料阻滞或大孔径下料过快。松装密度与振实密度的差值可用于评估粉末的压缩潜力,为压制压力设定提供参考。配套筛分组件搭配 42 目、60 目、100 目、200 目、325 目标准筛网,可测算均齐度与凝聚度。
矿冶、氧化铝与陶瓷类粉体
矿冶粉体粒度分布较宽,宜分别测定自然堆积与振实压实两种状态下的密度,并将平行样品的分散程度一并记录;陶瓷造粒粉同样关注堆积密度与流速的匹配。
金属粉末方向的松装密度可参照 GB/T 1479.1-2011《金属粉末 松装密度的测定 第1部分:漏斗法》,振实密度可参照 GB/T 5162-2021《金属粉末 振实密度的测定》,流动性可参照 GB/T 1482-2022《金属粉末 流动性的测定 标准漏斗法(霍尔流速计)》,该标准与 ISO 4490:2018 相对应;颗粒材料的通用测试可参照 GB/T 31057.2-2018《颗粒材料 物理性能测试 第2部分:振实密度的测量》与 GB/T 31057.3-2018《颗粒材料 物理性能测试 第3部分:流动性指数的测量》;氧化铝类粉体休止角可参照 ISO 902:1976;以卡尔指数体系评价时,可参照 ASTM D6393/D6393M。
全流程应用场景:研发、中试、量产与来料质检- 研发:比较不同粒度配比粉末的振实密度,为压制与烧结参数提供基础数据。
- 中试:跟踪放大批次粉末的流速变化,判断料仓与输送机构的设计余量。
- 量产:把松装密度与流速纳入批次记录,按固定漏斗孔径与振实条件测试。
- 来料质检:对不同供应商粉末分别测试,用数据说明批次差异。
以下为流程示例与参考数据区间,实际数值以检测报告为准。
- 测试背景:某雾化粉末在压制工序出现装模量波动,需要判断是否为流动性变化所致。
- 样品信息:同牌号粉末 3 个批次,每批取 3 份样品,粒度组成相近。
- 测试方案:以同一漏斗孔径测量质量流速,随后测量松装密度与振实密度,比较各批次的豪斯纳比。
- 参考数据:三个批次的质量流速存在差异,其中一批流速偏慢,其振实密度较高、压缩度偏大,豪斯纳比相应偏高。
- 结论与工艺调整建议:流速偏慢的批次在压制前可适当调整装模方式,并把流速与压缩度列为来料验收的参考项目。
- 用同一漏斗孔径测量流动性差异较大的粉末,结果无法横向比较。
- 只测松装密度而忽略振实密度,遗漏粉末的压缩特性信息。
- 振实次数与操作手法不统一,同一批样品前后结果差异偏大。
选型可从材料类型、测试参数、标准要求、样品规格与样品形态五个角度考虑:金属粉末方向关注松装密度、振实密度与流速的组合,矿冶粉体则更关注取样代表性与平行样差异。
FT-2000A 采用触摸屏操作搭配 PC 分析软件,可自动生成变化图谱与标准报表;测试漏斗标配 3 个、孔径自选,不锈钢量杯与玻璃量筒均有多种规格,可按样品量配置。若需按行业标准固定器具规格,宜在下单时明确所需量筒与漏斗孔径,减少后续比对口径不一致的问题。
结尾总结金属粉末与矿冶粉体的密度与流动性数据,只有在器具规格与操作条件统一的前提下才具备比较价值。固定漏斗孔径与振实条件、以平行样品差异评价测试稳定性、把原始图谱与报表一并归档,数据才能用于压制与烧结工艺的调整。
问答板块问:松装密度与振实密度需要同时测吗?
答:两种状态反映的堆积特性不同,二者的比值常用于评价压缩性与流动性,宜配套测量。
问:漏斗孔径如何选择?
答:以物料能够顺畅流出为原则选择孔径,同一组比较测试应使用相同孔径,确保结果可比。
问:平行样品差异偏大说明什么?
答:可能来自取样代表性不足或操作条件不统一,宜先核查取样与操作,再判断物料本身的状态。