模具成型同步带减少后期装配调试的核心是把装配基准从设备端搬到带本体上,在带背植入基准销孔、基准平面、首齿标记和自对正斜面。换带后插销即定位,调试时间从传统方案 7.5–9.5 小时降至 0.8–1.2 小时,降幅约 87%。
- 是什么:带自带坐标系,设备跟随带定位,换带即插即用
- 怎么配:销孔+平面+首齿标记+双级导向+快换接口
- 怎么验:基准孔位置度 Φ0.05,平面平行度 ≤0.03 mm,附件间距 N×P
作者:高压锅盖(同步带、同步轮技术领域从业 20 年)
适用与不适用
为什么后期装配调整量这么大?
调整量大的根因只有一个:装配基准不在带本体上,而在外部设备上去“找”带。传统做法把带当耗材,设备当固定基准,每换一根带都要重新对挡块、对圆柱、对相位。 调整动作累计耗时见下表。
换一根带或调一次机,整体打水漂 2–8 小时。 精度越高的多工位线,调机耗时越长。
怎么让同步带本身成为装配基准件?
让带成为装配基准件的实现路径,是在模具成型阶段植入“装配定位特征”,让带自带坐标系。模具外模背部加基准销孔和基准平面,设备侧配合定位销和靠山面,就可以实现自动定位。 以下为传统做法与基准植入做法的对比。
这套思路的本质是把调机工作量从设备现场转移到模具阶段。 模具阶段多花 3–5 天,每台设备可以省 6–8 小时调机时间。
带背基准销孔和基准平面怎么设计?
带背基准销孔 Φ3–5 mm、深 2–3 mm、公差 H7,带背两侧各一个;基准平面做局部平面 Ra≤1.6,与齿顶线平行度 ≤0.03 mm。销孔不能穿透抗拉层,做盲孔并局部补强。 以下为设计参数表。
装配时设备定位销插入基准孔,带即自动定位于设备坐标系。 换带后无需逐工位对挡块,调整量从小时级降到分钟级。
挡块推面自对正斜面怎么实现?
挡块工作面不做垂直面,改做 3°–5° 导向斜面,前低后高铲形。即使挡块有 ±0.1 mm 位置偏差,斜面也能自动导正工件。 适用推板/推送类工况,夹持/定位类不适用。
挡块位置公差放宽到 ±0.2 mm 也不影响推料,设备端不需要微调挡块。
圆柱顶部双级导向怎么设计?
圆柱顶部做双级导向:第一段锥面导向段 2–3 mm、锥角 30°–45°,容差 ±0.5 mm;第二段圆柱面配合段公差 0.05–0.1 mm。工件孔与柱的同心度调整量放宽到 ±0.3 mm 也能自动导入。 以下为双级导向结构表。
设备侧导向槽或漏斗可以简化甚至取消,因为导向功能已内置在带附件上。
首齿标记和多工位相位对齐怎么做?
模具上在带背做首齿标记,如激光蚀刻箭头或凸点,标记位置等于第 1 齿齿顶线投影到带背。设备侧光电或视觉识别首齿标记,自动建立带的坐标系,PLC 只需“找首齿标记→自动补偿相位”。 精密线可嵌入 RFID/NFC 标签存储实际节距补偿值。
首齿标记能让多工位同步线换带后无需人工逐工位量偏移,PLC 自动建系。
防呆快换接口怎么在模具阶段预留?
模具成型时在带背预留标准化安装接口:燕尾槽/梯形槽(T 形截面)让挡块可沿槽滑动微调后锁紧,梅花孔阵列让柱座可在 ±1 齿距范围内微调位置。模具保证大致位置 ±0.3 mm,设备端通过槽孔做 ±2 mm 微调。 这是模具精度与机械微调的混合方案。

模具端保证大致位置,设备端做微调,容错率比纯靠模具精度兜底高得多。
设备端怎么配套接收这些基准特征?
模具做了基准特征,设备端要接住:定位销对应基准销孔(间隙 0.02–0.05 mm),靠山面对应基准平面,光纤或视觉传感器识别首齿标记,工件孔直接套入圆柱双级导向,可调挡块座配合燕尾槽。 以下为模具特征与设备接口对照表。
设备端接口不配套,模具基准特征就白做了。 设计阶段必须同步完成两端接口定义。
效果量化的真实数据是多少?
某 3 工位装配线换带调试,传统方案首调 4–6 小时,基准植入方案 30–45 分钟,降幅 85%;挡块对正从逐工位调 2 小时降至插销自动定位 5 分钟,降幅 95%;圆柱同心从每柱调 15 分钟降至斜面自导入 0,降幅 100%。合计从 7.5–9.5 小时降至 0.8–1.2 小时,降幅约 87%。 以下为完整对比表。
模具阶段多花 3–5 天做基准特征,量产换带时每台设备省 6–8 小时调机,10 台设备就省回一整副模具钱。
数据与依据
- 基准销孔:Φ4±0.01 mm,深 3 mm,位置度 Φ0.05 对齿顶基准,依据企业标准 Q/AORROW-01。
- 基准平面:10×20 mm,平面度 0.02,平行度 0.03 对节线,检测方法为三坐标。
- 首齿标记:激光蚀刻箭头,箭头尖对第 1 齿顶中心线,宽 0.5 mm、深 0.2 mm。
- 圆柱双级导向:锥段 30°×2.5 mm,柱面段公差 +0.05/+0.08 mm。
- 斜面角度:5° 前低后高,斜面长度占推面 1/3。
- 未标注来源的数值为经验设计值,量产前需实测确认。
常见问题
基准销孔会削弱同步带强度吗?
基准销孔做盲孔且不穿透抗拉层,孔深 2–3 mm,孔周局部补强 0.5 mm,对带体强度影响可接受。 销孔不能打穿芯线,否则会降低抗拉强度并引发局部伸长。精密线建议在首件做完拉伸和疲劳测试后再量产。以试模样条/检测单为准。
首齿标记磨损了怎么办?
激光蚀刻标记深度 0.2 mm,在带背非工作面,正常使用寿命内不会磨损消失。 若标记被油污或粉尘覆盖,设备端传感器需具备脏污容差能力,或使用 RFID 标签方案。凸点标记可能因长期摩擦变浅,激光蚀刻比凸点更耐久。建议设备端同时配备手动示教模式作为备份。
自对正斜面会影响推料精度吗?
斜面长度只占推面 1/3,后 2/3 仍为垂直面,最终定位精度不变。 斜面负责初始导正,垂直面负责最终推正。夹持或定位类工况不能用斜面,必须保持全垂直面。推板类工况斜面补偿 ±0.1 mm 位置偏差后,推正效果与垂直面一致。
燕尾槽微调后还需要重新标定吗?
微调后需要锁紧并跑合 5 分钟确认无位移,然后重新做一次基准标记标定。 设备端 PLC 需要更新坐标系原点,通常情况下一次微调后位置固定,不用每次换带都重新微调。只有更换不同批次带的初期才可能出现微调需求。
总结
减少后期装配调整量 = 把装配基准从设备端搬到带本体上,销孔+平面+标记+导向+快换接口五件套缺一不可。 不清不楚只做“带加柱子”,换一次带调一天机,十条线就是十副模具钱。
关于本方案的能力范围
- 齿形:AT、HTD、S2M、2GT、GT2 等,支持模具成型附件圆柱/挡块(按现有模具清单)
- 基准特征:带背基准销孔、基准平面、首齿标记、自对正斜面、双级导向
- 交付物:带轮同模 STEP 图纸、基准特征位置度 CMM 报告、首齿标记样品、跳齿重做条款
- 设备端配套:定位销接口、靠山面、视觉/光电识别方案

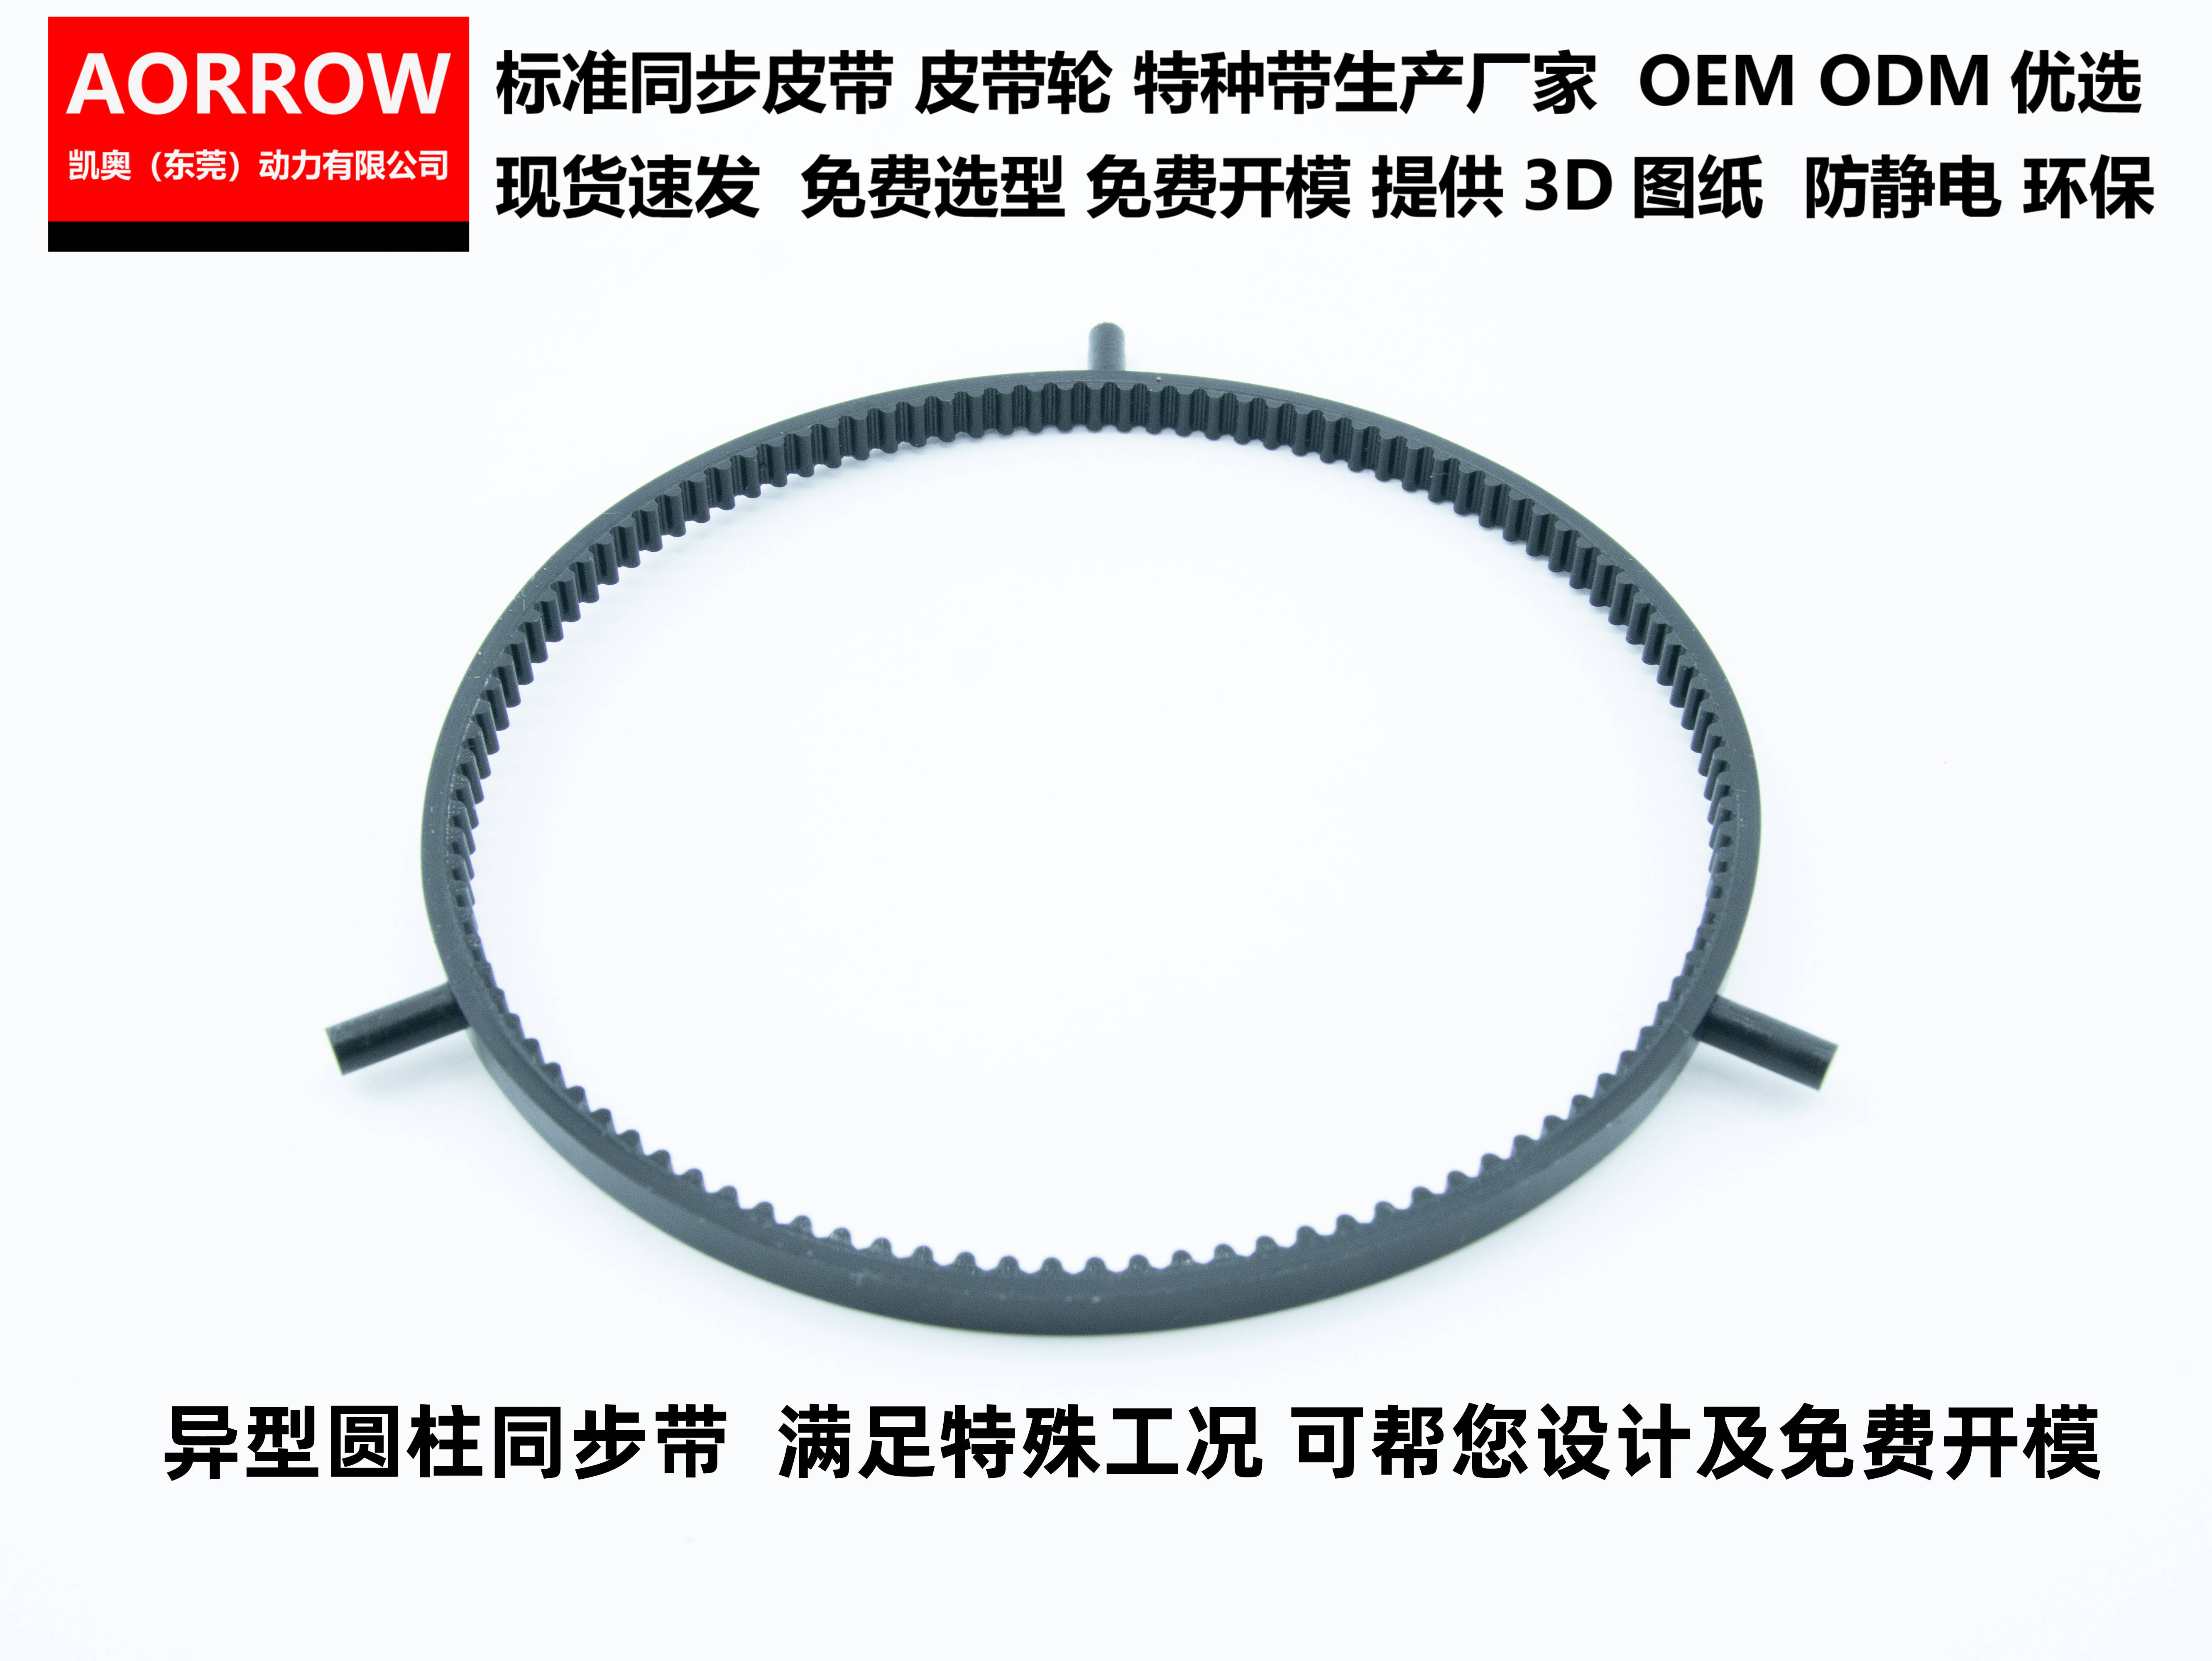
凯奥(东莞)动力有限公司(AORROW)以上述能力承接模具成型同步带基准植入方案打样与小批量交付。