抛头安装高度对抛丸效率有哪些具体影响?
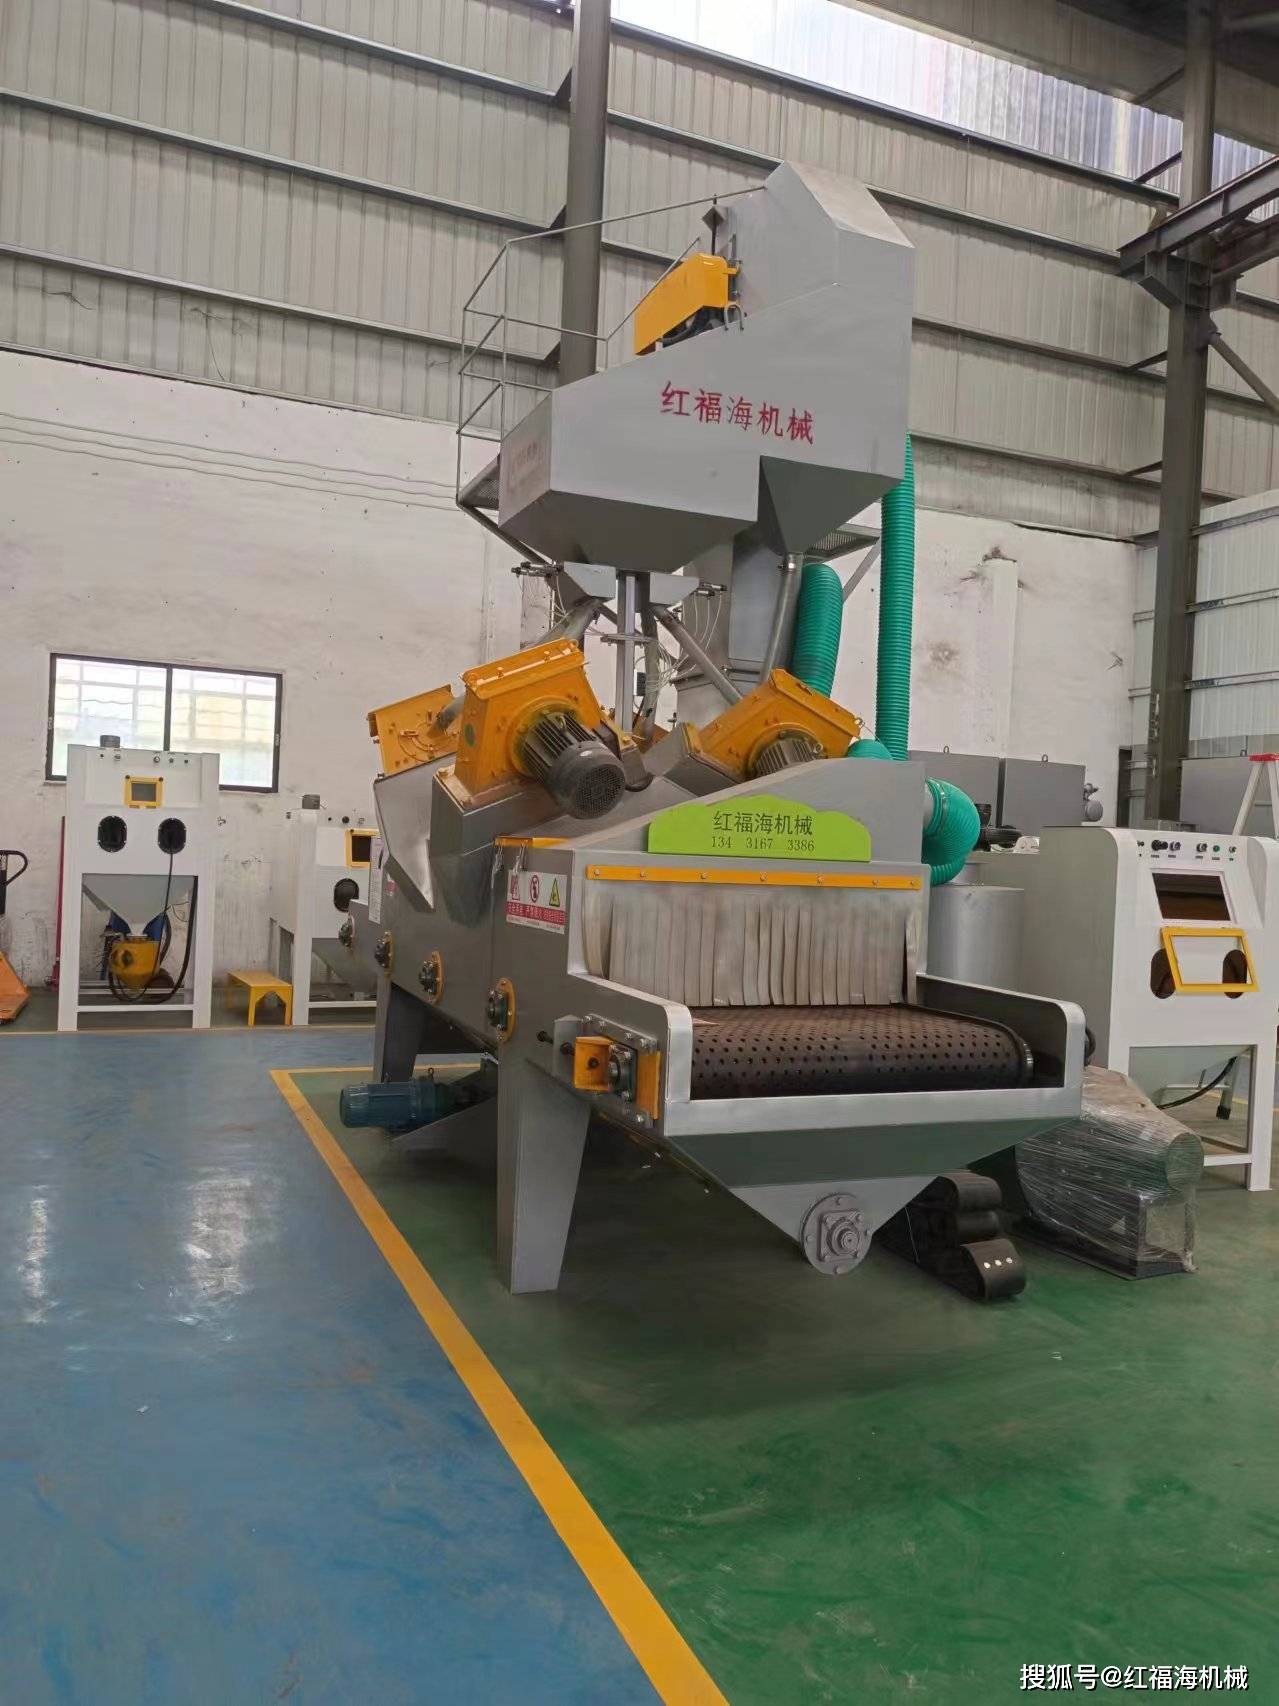
抛头安装高度对抛丸效率的具体影响前提:这里说的安装高度 = 抛头叶轮中心距离输送基准面(辊道上表面 / 网带面)的垂直高度,搭配倾角一起作用;高度本质上决定 3 件事:弹丸入射距离、弹幕覆盖范围、入射角、是否打到非工件部位,进而影响清理速度、均匀性、磨料消耗、易损件寿命。
核心规律:高度太高 → 弹丸飞行距离变长,动能衰减大;高度太低 → 弹幕窄、容易打辊道 / 工装、死角变多;高度匹配工件轮廓,才是效率优。1. 高度偏高(叶轮中心离工件太远)
✅ 优点
- 扇形弹幕展开宽度更大,单台抛头横向覆盖宽,适合宽幅薄板、大板,减少漏抛条纹;
- 不容易直接击打辊套、吊具、工装,辊道、夹具磨损偏低。
❌ 对效率的负面作用(最主要)
- 弹丸动能衰减明显,清理速率下降 钢丸离开叶轮后受空气阻力减速,距离越长,到达工件时冲击动能越低。同样钢丸、同样抛头转速,远射的剥离能力弱,厚锈、旧涂层很难一次打达标,只能降输送速度,产能直接下降。
- 有效打击密度降低 扇形散开后,单位面积内弹丸数量变少(打击密度稀释),锚纹变浅、均匀度变差,容易出现 “发灰、清理不透”,需要返工。
- 粉尘干扰更明显 飞行路径长,更容易被室内粉尘裹挟,进一步削弱冲击效果,分离器负荷变相加大。
适用场景:大宽度薄板、只需要轻度除锈、要求低锚纹、不能打坏辊道的工况;不适合重锈、厚氧化皮、厚油漆。
2. 高度偏低(叶轮中心离工件很近)
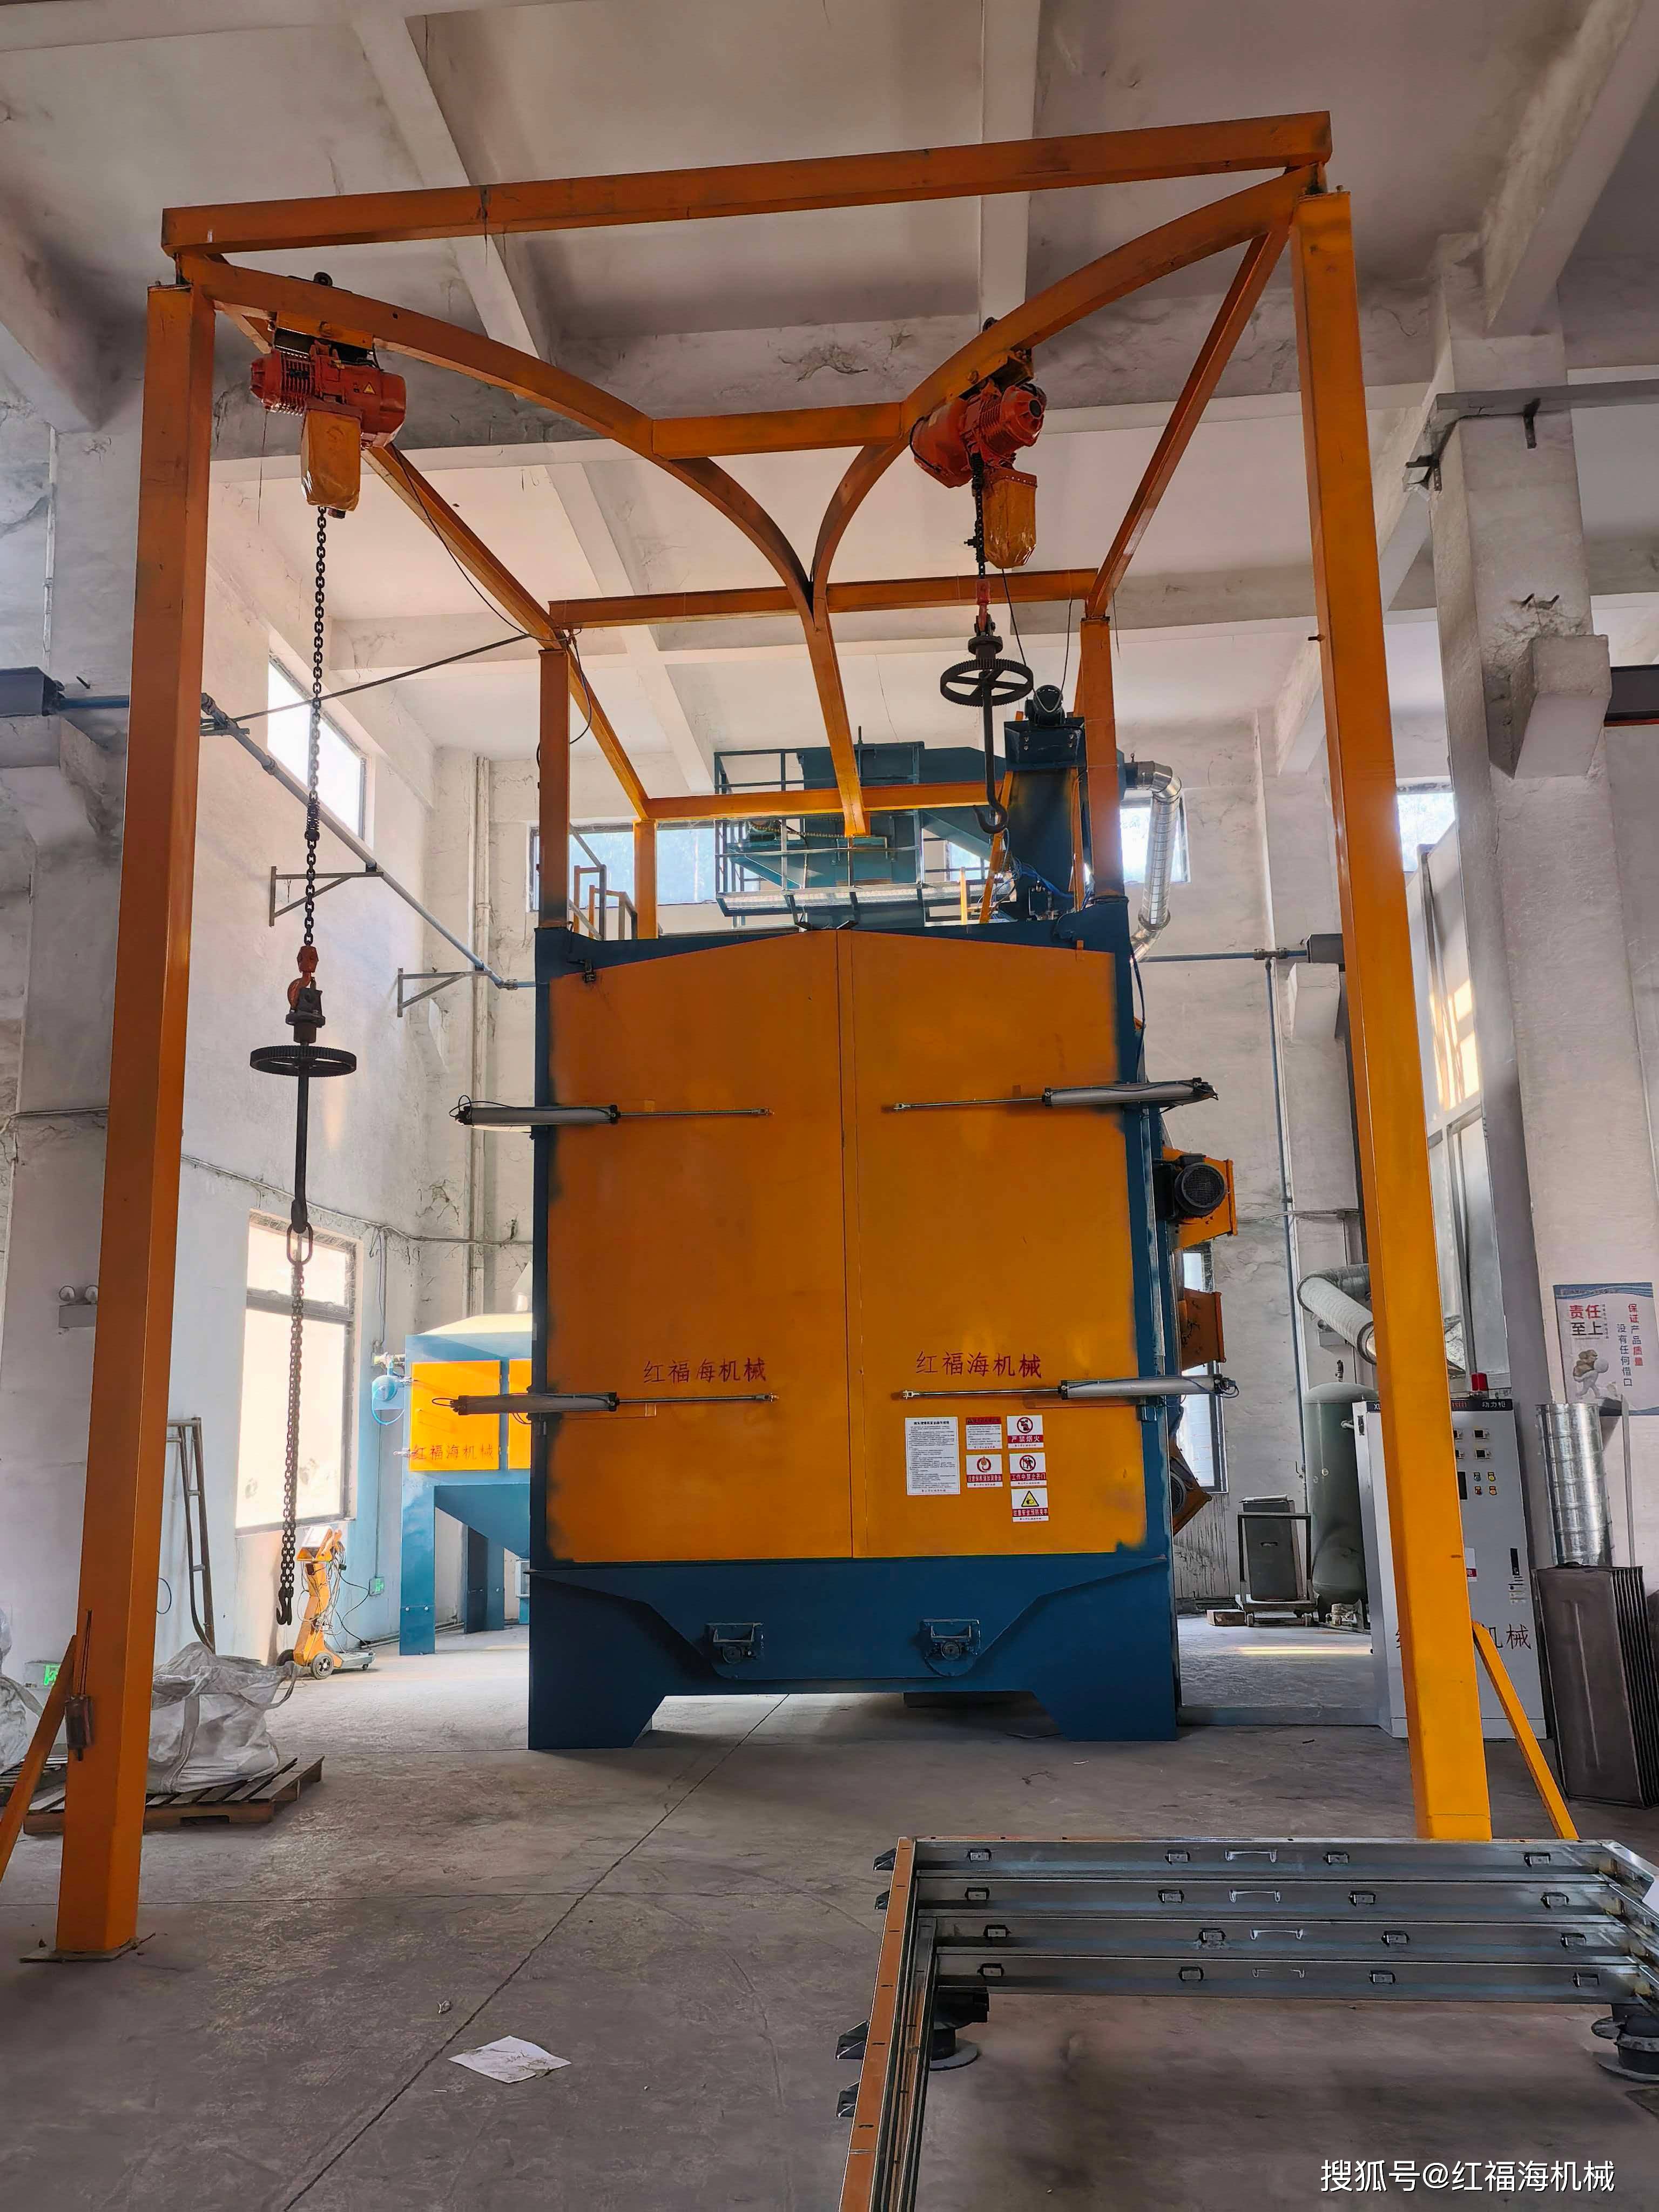
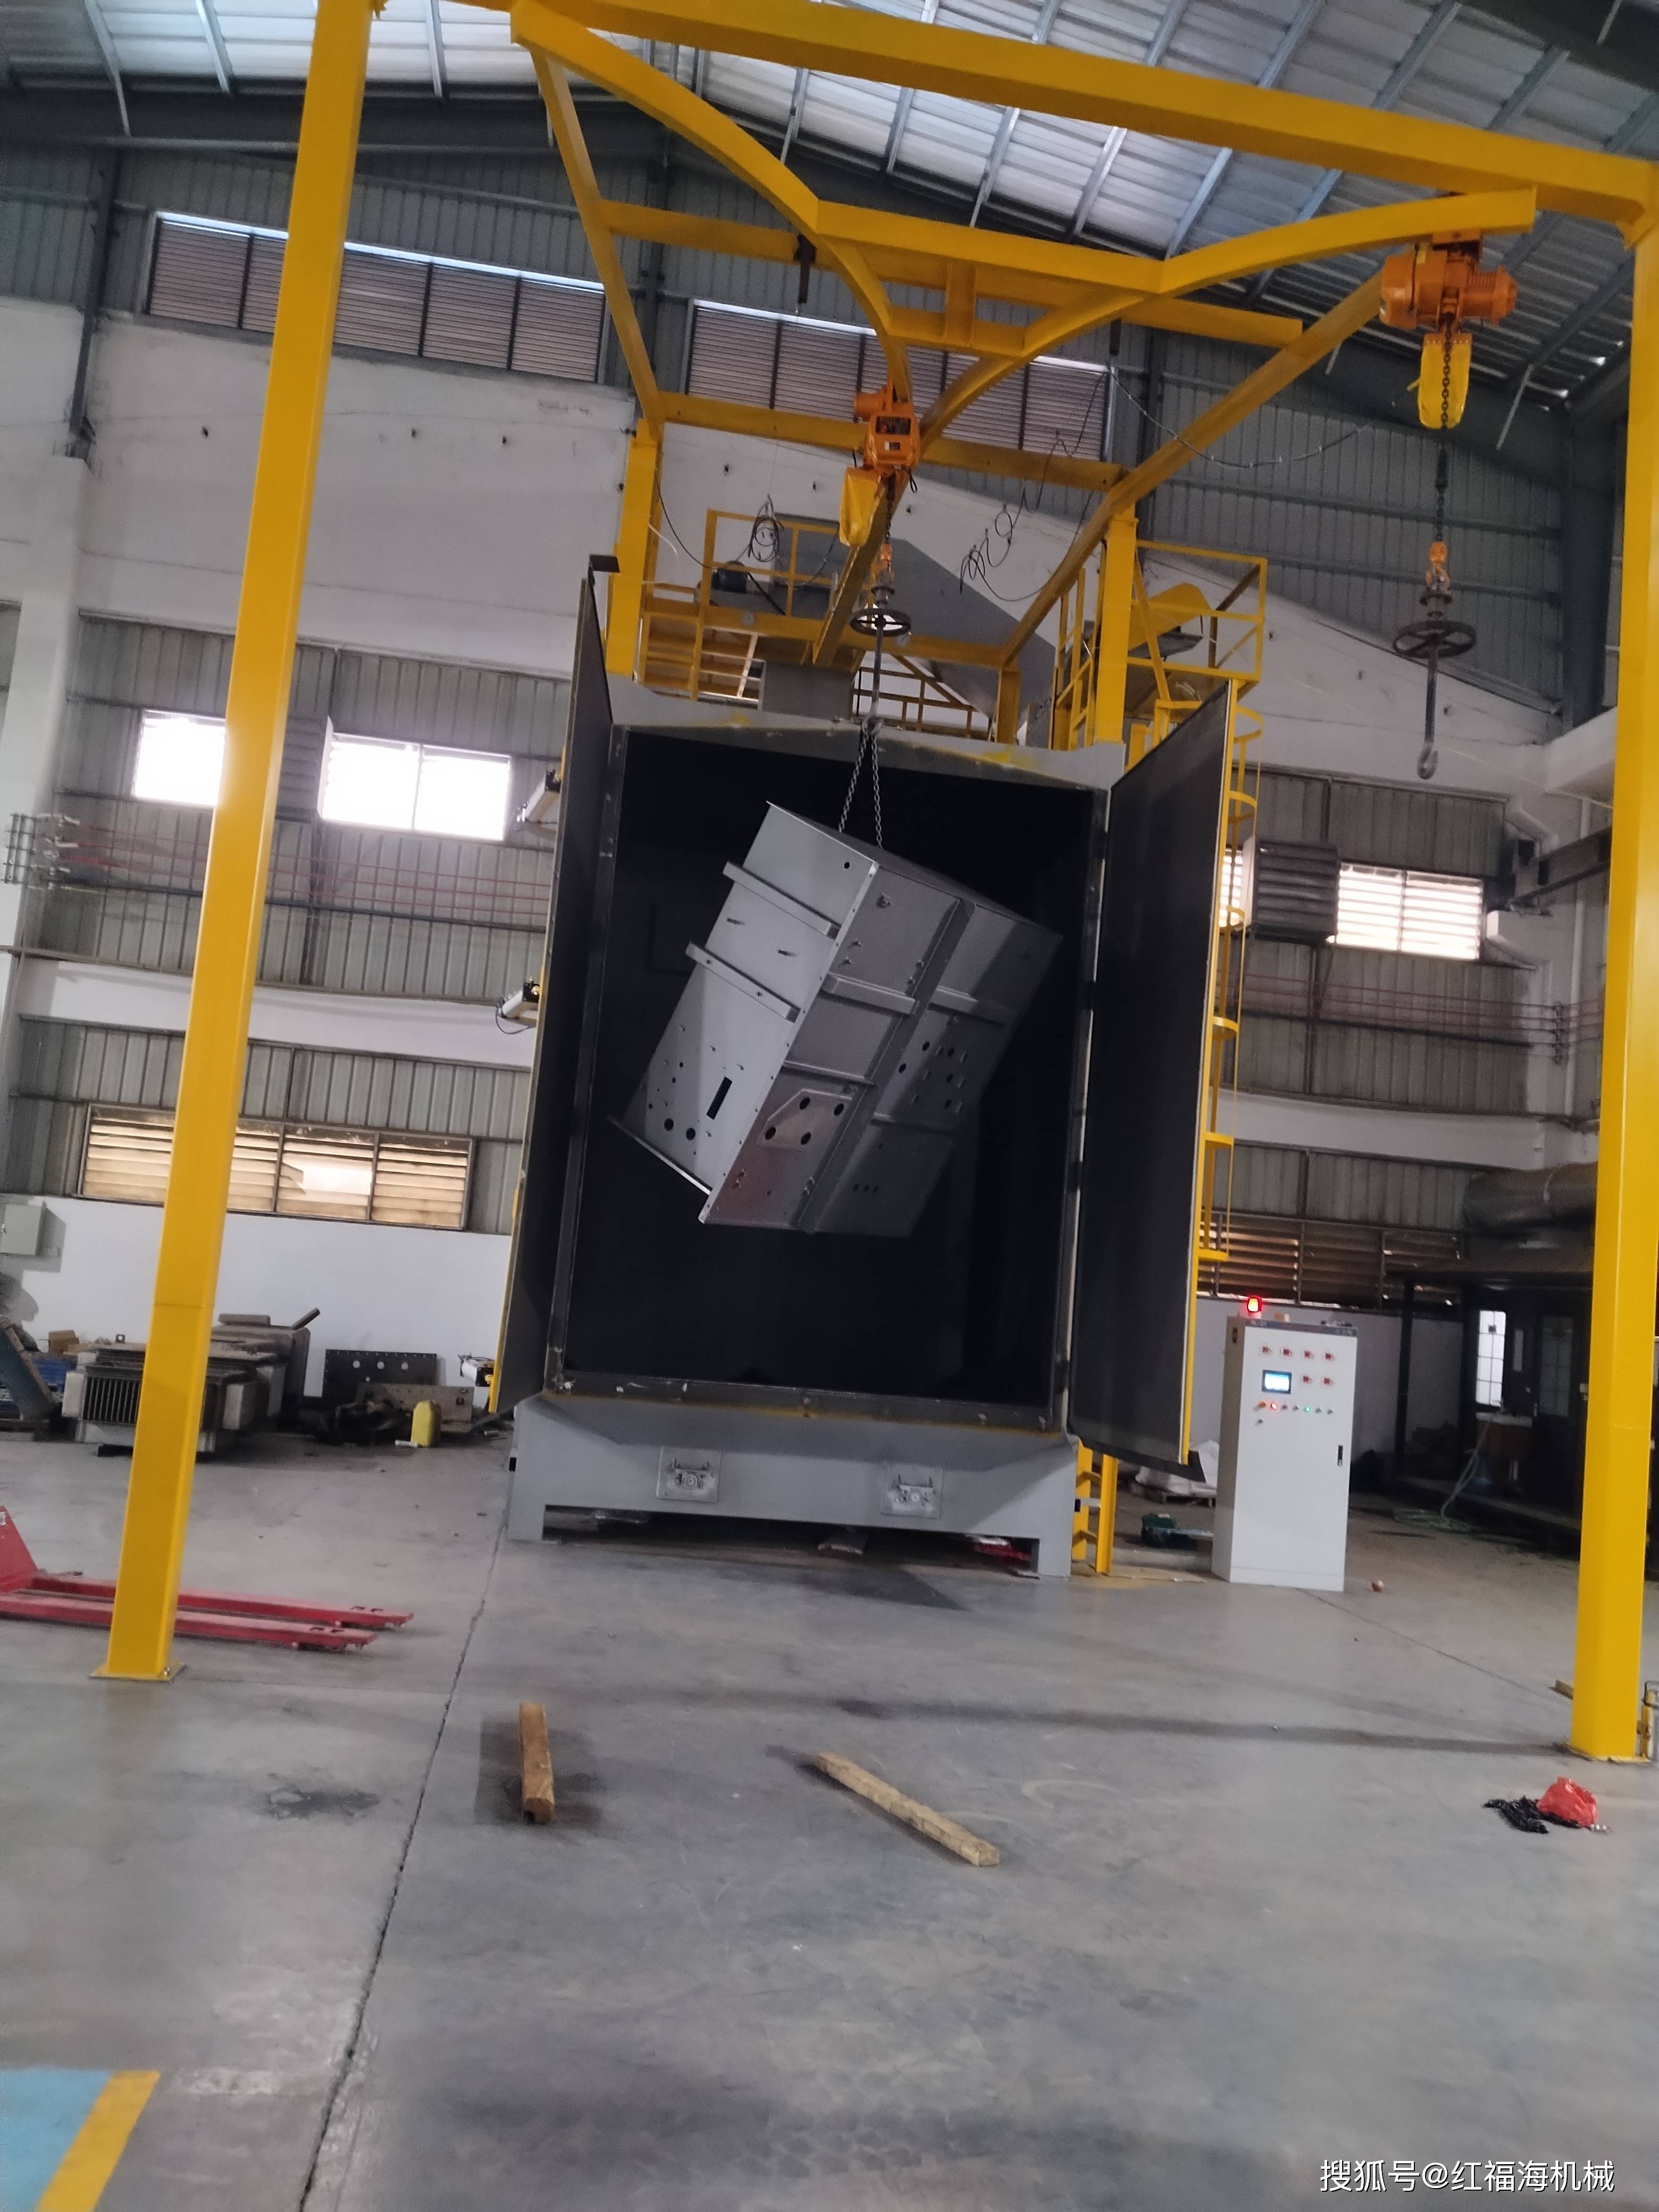
✅ 优点
- 动能损失最小,打击力最强,清理速度快 弹丸飞行距离短,动能保留好,去除重锈、铸造粘砂、固化涂层效率高;同样产能下,可以适当降低钢丸流量,钢耗反而可控。
- 弹幕能量集中,局部清理能力强,适合焊缝、内角、槽钢、H 型钢翼缘根部等顽固位置。
❌ 负面问题(极易被忽略,反而拉低综合效率)
- 扇形覆盖宽度变窄,容易形成条状漏抛带 近距离下扇面张开小,如果前后错位距离没配合好,工件一走就出现纵向黑条,要反复调试甚至多加抛头。
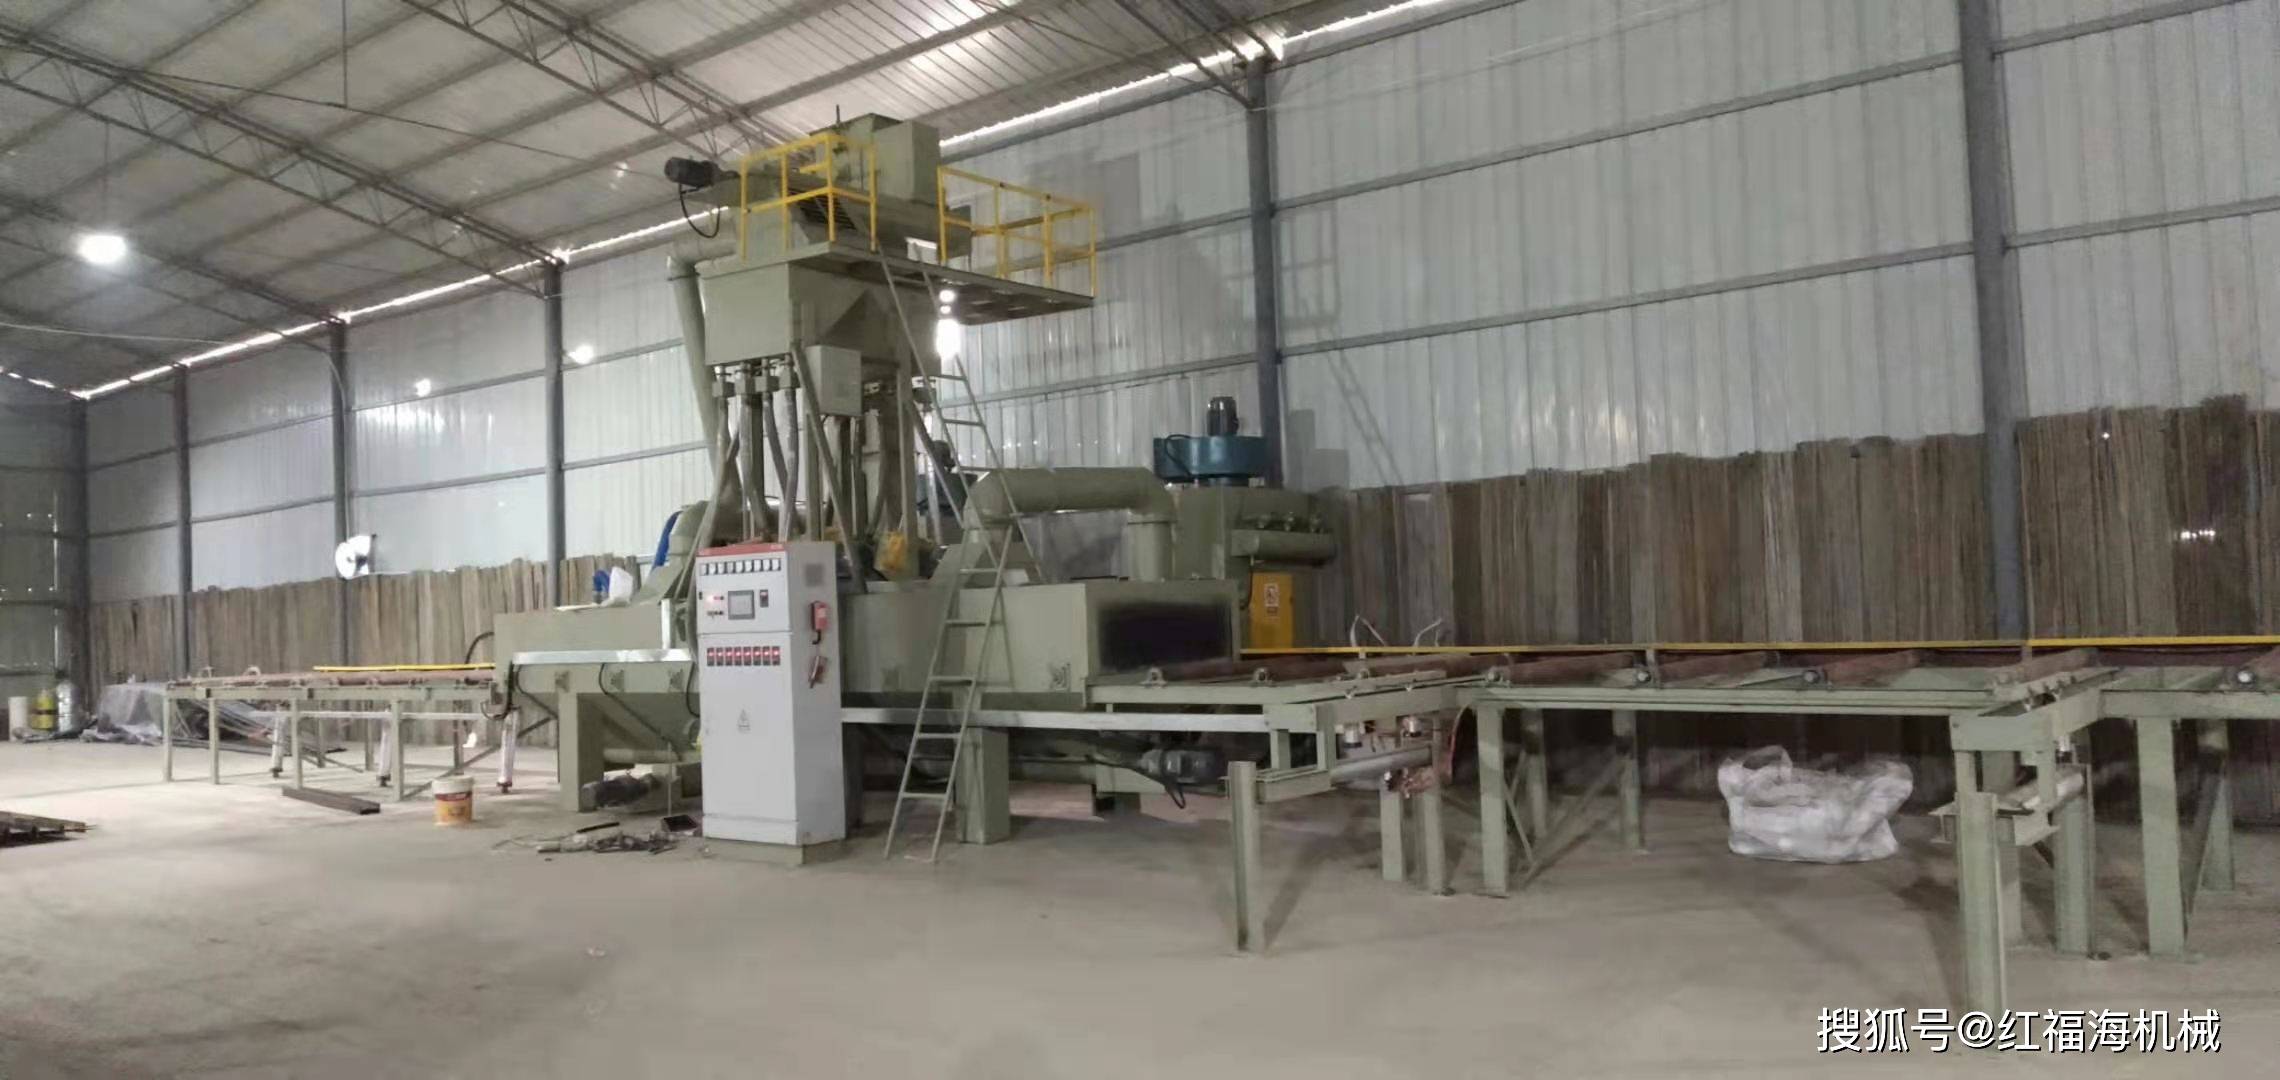
- 误打击辊道、护板、挂具 下抛头高度过低,仰射弹丸直接打辊套、辊轴;侧抛过低打网带、工装。辊套磨损快、频繁更换,停机变多;弹丸大量浪费在击打护板上,有效弹丸利用率大幅下降,看似打得猛,实际效率浪费严重。
- 局部过抛风险大 薄板、铝件、锌压铸件近距离强冲击,容易变形、表面过蚀,产生返工,返工是的效率损耗。
- 工件高度变化适应性差:工件稍微垫高一点,就直接撞击抛头壳体。
3. 侧抛头高度(针对型材、H 型钢、槽钢、方管)
侧抛一般分上侧抛、下侧抛两组:
- 上侧抛中心:工件总高的 0.6~0.7 倍高度 作用:主打上翼缘、焊缝、工件上部侧面;太高打不到内角,太低只扫顶面,侧壁清理弱。
- 下侧抛中心:工件总高的 0.3~0.4 倍高度 作用:主攻下翼缘、内侧死角;高度太高打不到槽钢凹槽,重锈死角长期清不干净,只能放慢线速。
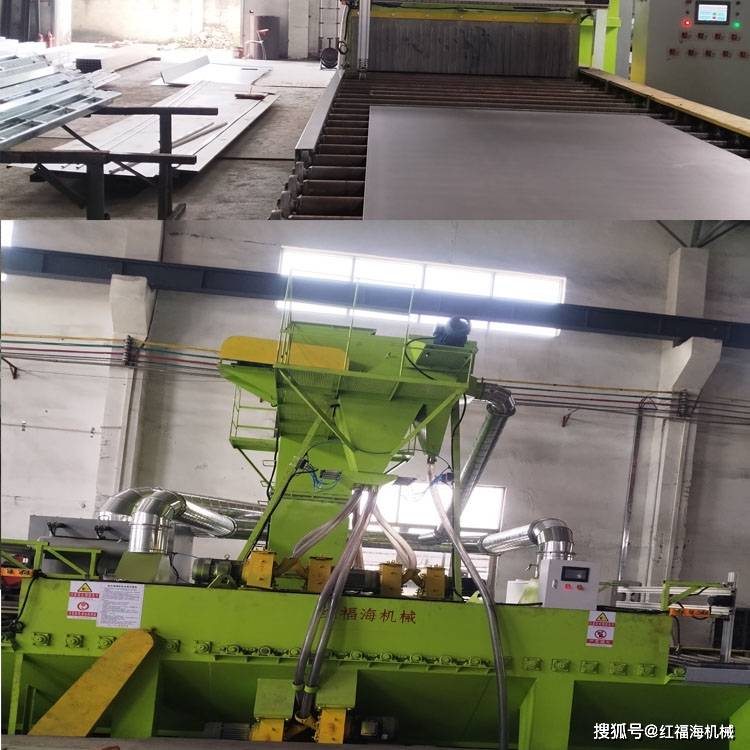
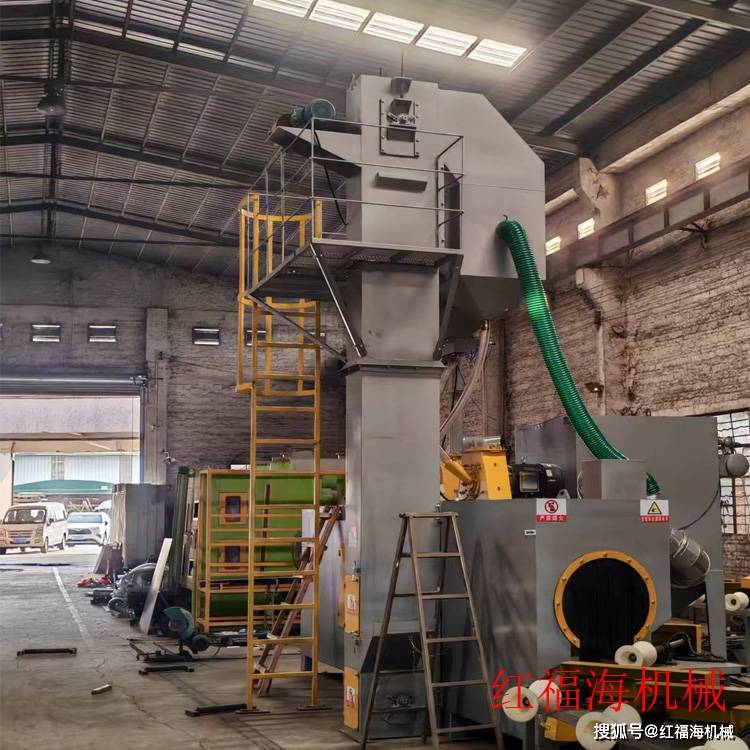
4. 上抛头、下抛头高度搭配(Q69 辊道通过式最常用)
- 上抛(俯射抛头):高度由室体顶板结构决定,配合前倾 10°–20°;不能一味压低,否则弹幕集中在一条窄带,宽板两头清理不到。
- 下抛(仰射抛头):是高度最敏感的一组。 下抛过高:底面清理无力,Sa2.5 很难达标,底面发暗; 下抛过低:钢丸猛砸辊套,辊套频繁磨损、掉皮,设备停机维修多,综合产出下降。
5. 高度 倾角的联动关系(非常关键,单独调高度效果有限)
同样的落点:
- 高度拉高 → 需要加大倾斜角度,弥补动能损失;
- 高度降低 → 倾角要收小,防止弹幕太集中、打辊道。
举例: 下抛头如果安装高度偏高,只靠调定向套没用,弹丸打到底面时入射角太浅,“刮擦为主、冲击不足”,除锈慢;优先方案是在结构允许范围内适当降低抛头中心高度,再微调倾角。
6. 实用选型参考(Q69 辊道,常规钢材除锈 Sa2.5)
以工件高度 100–400mm 钢结构、钢板为例:
- 下抛叶轮中心:辊道面上方 180~300mm(优先靠近下限处理重锈,上限保护辊套)
- 上抛叶轮中心:辊道面上方 700~1100mm,随室体宽度、板宽调整
- 侧抛:按工件高度 0.35H、0.65H 布置
7. 现场快速判断抛头高度是否不合理的现象
🔴 高度太高特征: 工件表面发灰、除锈吃力、线速提不上来;辊套磨损很小;板面两头容易清理不到。
🔴 高度太低特征: 局部清理很快,但辊套 / 护板磨损极快、频繁换件;工件容易过抛变形;出现一条一条明暗相间的条纹。
总结一句话
抛头高度本质是在【弹丸冲击动能】和【弹幕覆盖宽度】之间做取舍: 重锈、厚涂层、型材死角 → 在不打辊道前提下,抛头高度偏低一点,效率更高; 宽薄板、轻度除锈、保护辊道优先 → 适度抬高抛头,牺牲一部分单点打击力换取覆盖宽度。