数控机床的工作台要移动几百毫米,定位误差却要控制在几微米——相当于在四百米跑道上跑完全程,终点误差不超过一根头发丝。完成这种直线运动的部件叫滚珠丝杠,它用循环滚动的钢球替代滑动摩擦,把效率从三成提到了九成以上。
一、为什么用钢球代替螺纹接触
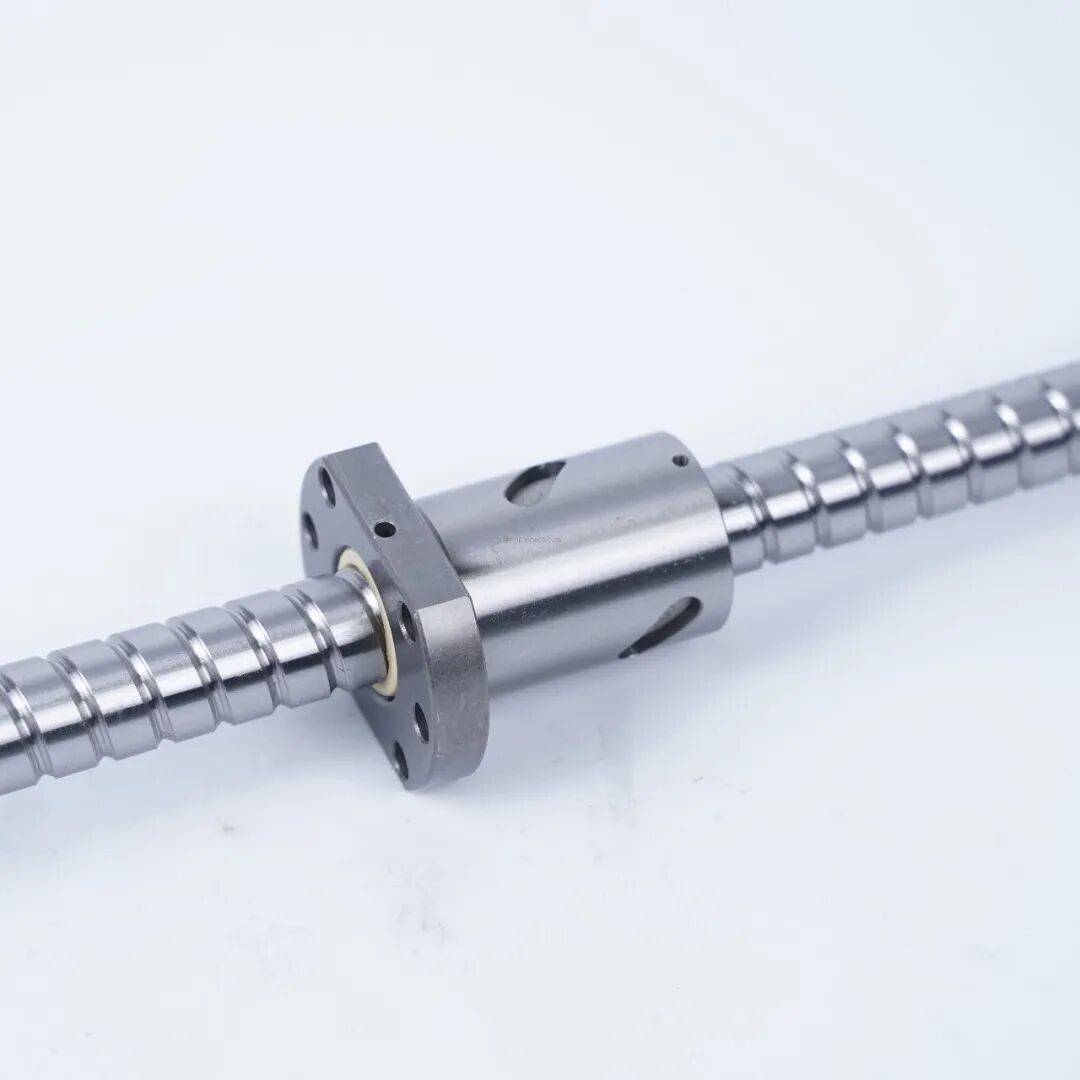 钢球在弧形滚道里滚动,把金属面的滑动摩擦换成摩擦很小的滚动
普通滑动丝杠的螺母和螺杆直接贴着摩擦,效率低、发热大、磨损快,而且存在爬行现象——低速时摩擦力忽大忽小,运动不连续。滚珠丝杠在螺纹槽里塞进一串钢球,把滑动摩擦换成滚动摩擦,传动效率一下提到百分之九十以上,发热和磨损大幅下降,低速爬行也基本消失。代价是结构复杂了:必须给钢球设计一条能循环回来的通道,让它们从一端滚出后再回到另一端。
二、循环回路的两种做法
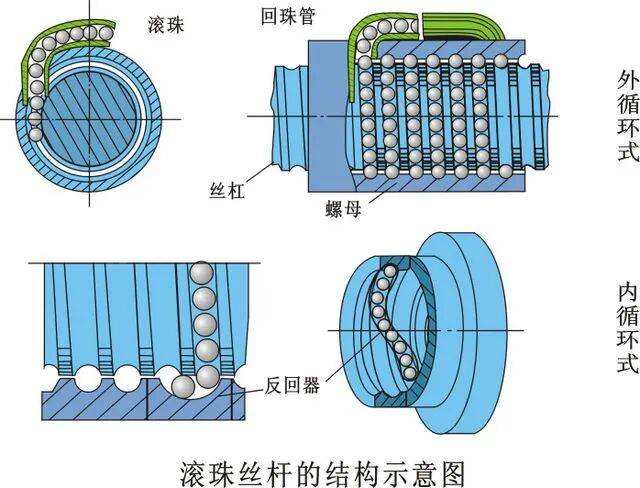 外循环靠回珠管、内循环靠螺母里的反向器,把钢球送回滚道起点闭合循环
钢球滚完一圈要回到起点,靠的是回流装置。外循环用一根弯管把钢球从螺母里引出来再送回去,结构简单、承载大,但弯管突出在螺母外面,占空间。内循环则是在螺母内部钻出反向通道,钢球在螺母里直接掉头,外形紧凑,适合空间受限的场合。两种路线各有拥护者,选择时主要看安装空间、转速要求和承载能力,高转速下循环通道的流畅性直接决定噪声和寿命。
三、预压是精度的关键
螺母和丝杠之间总有间隙,反向运动时会出现空程,这个死区叫背隙。消除办法是预压:把两个螺母相互顶紧,或者用尺寸略大的钢球制造过盈,让接触面始终处于受压状态。预压能消除背隙、提高刚性,但预压力越大,摩擦和发热也越大、寿命随之下降。所以预压等级要按具体工况选:追求精度的机床选重预压,追求速度和寿命的场合则选轻预压或不预压。
四、发热带来的热变形
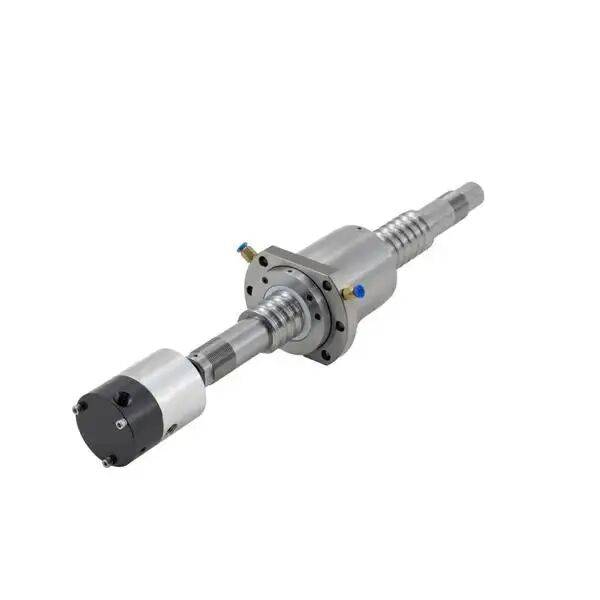 高速反复运动会发热,丝杠伸长几微米就吃掉定位精度,要中空通液冷却
丝杠高速运行时会因摩擦发热而伸长,钢的热膨胀系数约为每米每度十二微米,一根两米长的丝杠温度升高五度就伸长一百二十微米,足以让加工尺寸全部超差。抑制办法有几种:把丝杠做成中空并通冷却液强制冷却;用一端固定一端自由的支撑方式给热伸长留出空间;或者在控制系统中做热误差补偿。高端机床往往三管齐下,还要长时间预热让机床达到热平衡再开始加工。还有一类误差来自支撑方式:两端固定的丝杠受热无法自由伸长,会产生额外的轴向压力。工程上常采用一端固定、一端游动的结构,让热伸长有处可去,同时保持足够的轴向刚度。
五、寿命怎么算
 寿命按额定动载荷和当量载荷折算成L10疲劳寿命,不是用到转不动才算坏
滚珠丝杠的失效主要是疲劳剥落,寿命按额定动载荷和当量载荷计算,通常用运行距离的统计值表示。但实际寿命受很多因素影响:润滑状态最致命,润滑剂干涸或混入磨屑,寿命可能只剩计算值的几分之一;安装同轴度不好带来的附加弯矩同样致命。选型时还要校核临界转速——丝杠细长,转速过高会发生共振弯曲,这往往比疲劳更早成为限制条件。
滚珠丝杠的性能不只看精度参数,更看它在发热、预压和润滑之间取得的那个平衡点。