一个工件上有几十个尺寸要检,有孔距、有轮廓度、有同轴度,用卡尺和量规要花几小时,还可能彼此不一致。三坐标测量机用一根在空间里移动的探针把这些一次测完,精度到微米,还能直接出具报告。它是制造业质量控制的基础设施。
一、它量的其实不是尺寸
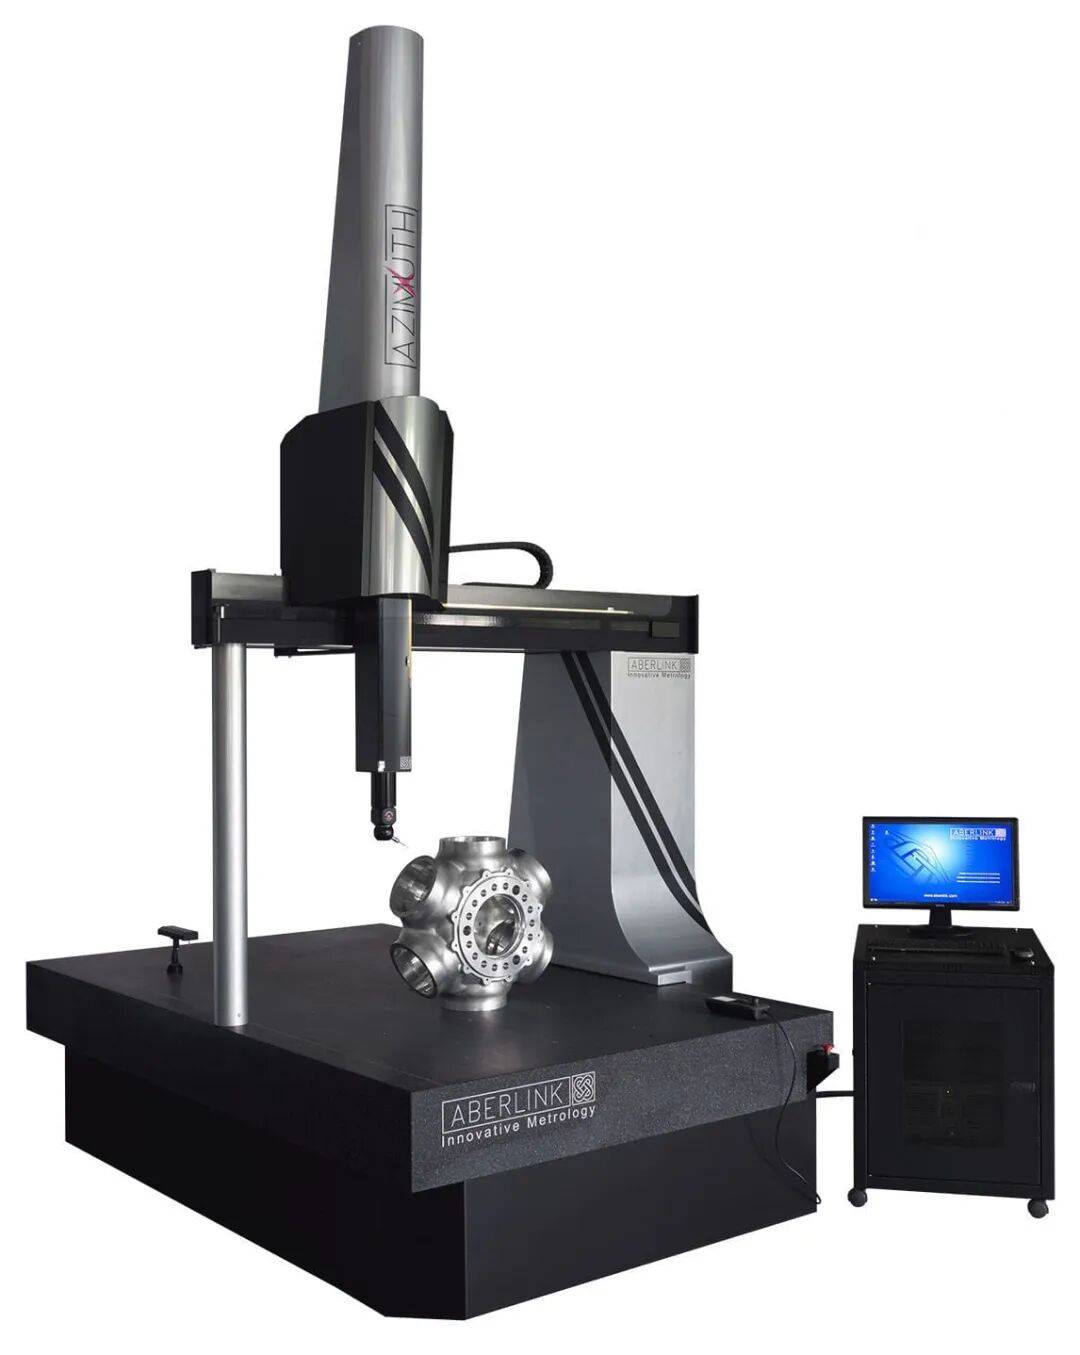 它不直接量尺寸,而是探针在工件上采一堆点,坐标进软件再算出孔距、轮廓度
三坐标的工作原理听起来朴素:探针接触工件表面,读取此刻三个方向的坐标值。它并不直接测量任何一个尺寸,而是采集一系列点的坐标,再由软件计算出距离、角度、形状误差和位置公差。这个区别很重要——测量结果的可靠性既取决于坐标精度,也取决于取点策略和拟合算法。同一条边,测三个点和测二十个点得出的直线度可能完全不同。
二、结构与精度的关系
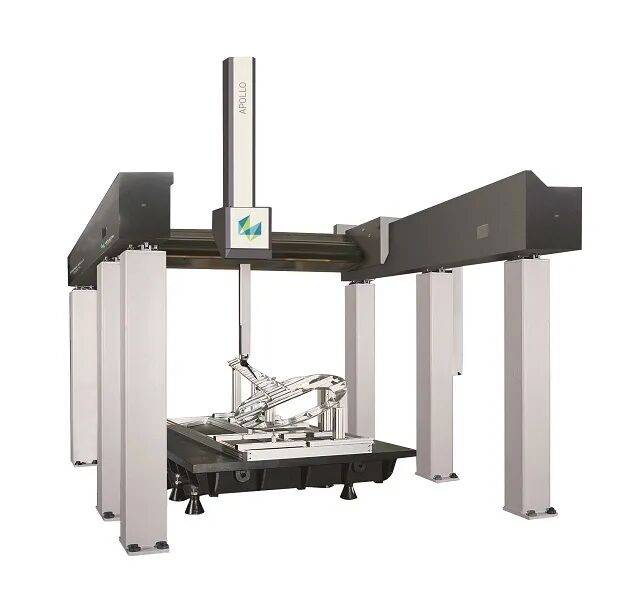 桥式适合中小件,龙门式架在大件上方,行程越大结构刚性越难保住
主流结构有移动桥式、固定桥式、龙门式和悬臂式几种。桥式结构刚性好、精度高,是中小型机的首选;龙门式适合大型工件但对地基要求严格。无论哪种,都遵循一个原则:测量轴必须与工件坐标系严格正交,三个方向的位移测量都要独立安装标尺。近年陶瓷材料和轻量化设计被大量采用,目的是让运动部件更轻、热变形更小。
三、温度是头号误差源
这是个容易被忽视的事实:二十摄氏度是标准测量温度,钢铁件温度每升高一度,每米会伸长约十二微米,而精密测量机的不确定度往往只有几个微米。因此除了恒温间,还要让被测工件充分等温,测量人员不能直接用手长时间握持工件,行业经验是先把工件放进测量室放置足够时间,再开始扫描。除此之外还有探针补偿的问题:测球本身有一定直径,红宝石球在不同方向受力会微量变形。设备需要在标定过程中求出有效半径并做三维补偿,标定用的标准球一旦有划伤或污渍,整个测量结果都会带上系统性误差。
四、触发扫描各有分工
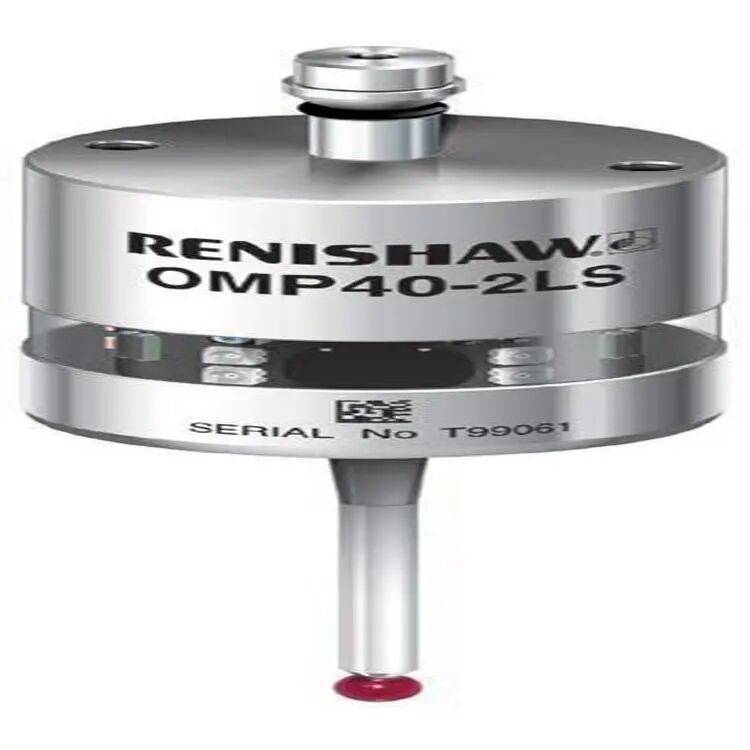 触发测头像开关碰一下报个数,扫描测头贴边连续走,把整条轮廓扫出来
测头分两类。触发式测头像个精密开关,触碰到表面瞬间发出信号,优点是简单可靠、适合测量点和规则特征;扫描式测头则在接触状态下连续采集大量点,能够获得轮廓和自由曲面的形状信息,效率远高于逐点采点。选择哪种取决于被测对象:规则箱体用触发式足够,涡轮叶片这类复杂曲面则必须用扫描。
五、从离线测量走向在线
 加了温度补偿和防振,CMM开始搬出恒温室,直接守在产线旁边检首件
传统三坐标安静地待在恒温的测量室里,与产线隔离,这几年一个重要变化是把它搬到车间现场:加装温度补偿、防振与防护结构,让测量设备与加工设备共处一室,测量结果当场用于补偿加工。这把质量控制从事后把关推进到了过程纠偏,对减少报废意义重大。代价是精度要做出一定让步,因此需要结合加工误差模型来判断。同时它的角色也在变化:测量不再只是为了判定合格与否,数据被越来越多地用于反推工艺偏差。当同一特征的偏差持续朝同一个方向出现,往往说明机床定位或刀具补偿出了问题,此时测量的价值已经超出质检本身。
三坐标的核心价值不是精度多高,而是把分散的量具整合为一台什么都能量、且结果可追溯的设备。