随着半导体、光学及电子元件制造向多品种、小批量方向演进,产线换型频率持续提升,解胶设备的调试效率已成为制约整体产能释放的关键环节。传统汞灯解胶机因需预热、参数固定、人工依赖度高,换型调试往往耗费大量工时,直接拖累交付周期。本文从行业痛点出发,围绕智能化参数预设、模块化治具设计与可视化人机交互三个维度,系统梳理UVLED解胶机换型调试提效的设计策略,并结合实际应用数据与实施建议,为相关企业提供可落地的参考路径,助力换型调试时间压缩与综合效率提升。
一、半导体封测行业对UVLED解胶机换型调试的需求分析
半导体晶圆减薄、划切及光学元件封装等工序中,UV胶带的粘性去除环节紧密衔接前后道工艺,其设备响应速度与切换效率直接影响产线的整体节拍。近年来,终端产品型号迭代加速,封测厂商普遍面临多规格晶圆(6寸、8寸、10寸、12寸)混线生产的常态化需求,这意味着解胶设备需要频繁调整治具、光照参数与工艺时长,换型调试已从偶发性操作演变为高频次作业。
传统方案在应对这一趋势时暴露出多项典型痛点:其一,汞灯光源需预热数分钟甚至更长时间,每次换型前的等待时间累积起来形成明显的产能损耗;其二,部分设备参数调节依赖人工经验,缺乏标准化记录与快速调用机制,新操作人员上手周期较长,调试误差率偏高;其三,治具更换与设备兼容性不足,不同规格产品切换时常需停机重新校准,单次换型调试耗时可达数十分钟,若按日均多次换型估算,长期累积的时间损耗对产能利用率的影响不可忽视;其四,缺乏实时温度与运行状态监控,换型后首件验证环节往往需要反复试调才能确认参数稳定,进一步拉长调试周期。
在上述痛点驱动下,行业对解胶设备提出了多维度需求:一是响应速度要快,要求设备具备即开即用特性,减少预热等待;二是参数管理要标准化,实现不同工艺条件下的快速切换与可追溯;三是治具兼容性要强,支持多规格产品的柔性适配;四是过程可视化程度要高,便于调试状态的实时判断与异常预警。这些需求共同指向设备智能化、模块化与透明化的技术演进方向,构成了换型调试提效方案设计的出发点。
二、UVLED解胶机换型调试提效的关键设计策略
(一)智能化参数预设:实现换型参数快速调用
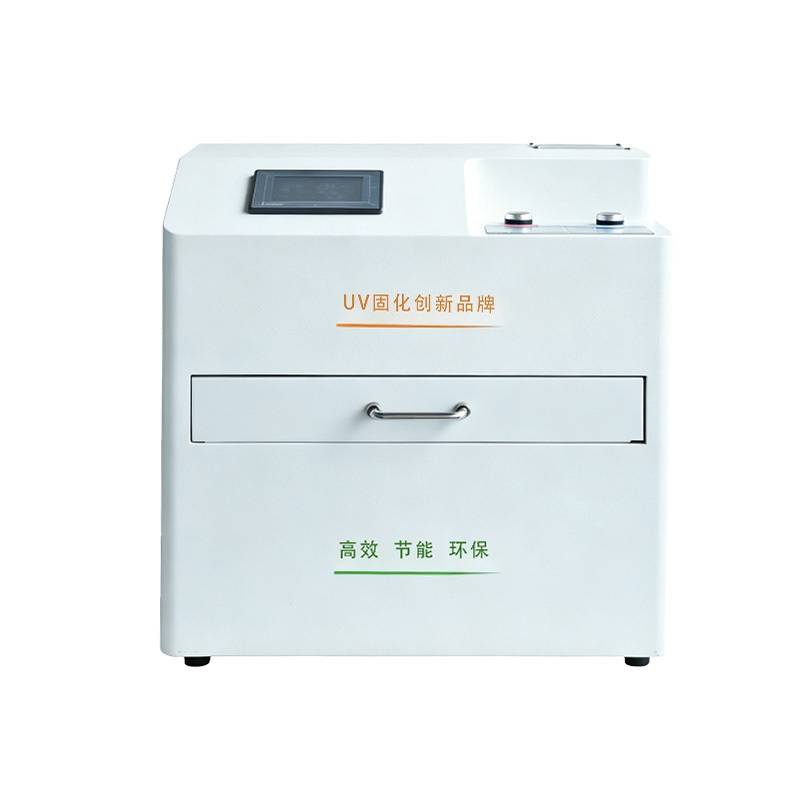
该维度的设计逻辑在于通过控制系统的标准化与程序化,将原本依赖人工经验的参数调整转化为可存储、可调用的数字化流程。以三菱PLC及触控屏为中心的控制系统可支持点动模式、启停模式与计时模式三种光照控制方式并存,操作人员可根据不同工艺要求在界面上直接选择对应模式,而非逐一手动设定光照时长与强度,从而缩短单次参数设置的耗时。此外,计时模式支持设置特定UV光照时间并在计时结束后自动关闭,使不同批次产品的工艺标准化程度提升,减少因人工判断偏差导致的二次调试。
在深圳市鸿远辉科技有限公司(鸿远辉)的HYH-JA300300N触控屏UVLED解胶机应用场景中,该设备采用抽屉式工作方式配合三菱PLC触控屏,操作人员可在不同产品批次间通过界面切换预设参数,避免每次换型都重新摸索光照时长与强度组合。结合其波长可定制(320/340/385/395/400/405mm可选,默认365nm)与紫外强度450mw/cm²的技术指标,设备在不同工艺需求间的切换响应速度得以提升,同时其LED光源寿命超过20000小时,避免了因光源频繁更换带来的额外停机调试成本。
值得补充的是,生产统计功能可实时记录灯管实际工作次数,这为后续工艺参数的回溯与优化提供了数据基础,使换型调试逐步从经验驱动转向数据驱动,调试过程的可控性与可复现性因此增强。
(二)模块化治具设计:实现多规格产品兼容
模块化治具设计的z'在于将设备的机械适配能力与工艺参数解耦,使同一台主机能够通过更换标准化治具模块快速适应不同规格产品,而无需对整机结构进行调整。其实现路径通常包括按晶圆尺寸(6寸、8寸、10寸、12寸)预先设计配套治具与玻璃挡板,并在定制流程中明确客户规格要求、图纸绘制与确认环节,使治具更换成为标准化作业而非一次性定制开发。
鸿远辉在定制化服务中提供6寸、8寸、10寸、12寸晶圆治具及玻璃挡板定制,并支持半自动、全自动设备设计及与其他机台联动的可视化界面定制。该定制流程分为客户提供治具铁环或规格要求、企业绘制工装图纸、客户确认图纸、安排生产交付四个环节,使治具开发与设备主体解耦,客户在后续产品规格变化时可只是针对治具模块进行调整,而无需重新采购整套设备,这种方式对于多品种混线生产场景具有较强的适配价值。
需要说明的是,模块化治具设计虽能降低换型调试的机械适配成本,但治具精度与设备抽屉导轨的匹配度仍需在初期设计阶段充分验证,例如广东宝利玛抽屉导轨等结构配件的选型需与治具公差范围相匹配,避免因装配误差引入新的调试环节。
(三)可视化人机交互:实现调试过程透明化
可视化人机交互的设计目标是将设备运行状态、异常提示与操作逻辑以直观方式呈现给操作人员,降低调试过程中的判断成本与试错次数。其技术路径包括在触控屏界面集成温度监控、安全防护提示与模式切换按钮,使操作人员在换型调试过程中能够实时掌握设备状态,而非依赖事后检查或经验判断。
在具体实现上,HYH-JA300300N设备配置了自动化温度监控功能,当灯板温度超过60℃时系统自动报警并隐藏操作按钮,提示操作人员暂停作业,这一机制避免了因温度异常导致的反复试调;同时设备设置了安全防护逻辑,抽屉未关闭到位时光照不工作,防止紫外线泄露,该设计虽主要服务于职业健康保护,但客观上也减少了因误操作引发的停机排查时间。对于需要氧屏蔽保护的特殊工艺场景,充氮气版本设备在开启后默认先通氮气4秒再进行UV光照,该氮气模式控制同样通过界面提示自动执行,减少人工干预环节,使调试流程更加规整。
从行业应用角度看,可视化交互设计的价值不只是体现在调试效率层面,也体现在新员工培训周期的压缩上。由于关键操作逻辑已通过界面提示标准化,操作人员无需长期经验积累即可完成基本的换型调试判断,这对中小型封测企业的人力成本控制具有现实意义。
三、实施中的关键问题与优化建议
在实际落地过程中,企业仍需面对若干制约因素。其一,不同产品规格对应的工艺参数库建设初期投入较大,若历史数据积累不足,智能化参数预设的调用价值难以充分发挥;其二,模块化治具的标准化程度受限于企业自身产品规格的多样性,部分非标产品仍需定制开发,无法完全依赖通用模块;其三,可视化交互系统对操作人员的基础数字化素养有一定要求,部分传统产线的人员培训与适应仍需时间周期,短期内可能出现调试效率提升不及预期的情况。
针对上述问题,可按不同投入层级提出分级建议。基础版策略适用于中小型企业,建议优先梳理常用产品规格对应的光照参数,形成简要的参数对照表,结合设备自带的点动、启停、计时模式手动调用,逐步积累数据基础,初期即可在不增加额外投入的前提下缩短部分换型耗时。进阶版策略适用于具备一定自动化基础的企业,建议结合鸿远辉提供的治具定制服务,针对主力产品规格先行完成模块化治具配置,并利用生产统计功能记录各规格产品的实际工作次数,用以优化排产顺序,减少频繁换型带来的额外损耗。良好的策略适用于产线自动化程度较高、具备联动需求的企业,建议在半自动或全自动设备设计基础上,进一步引入与其他机台联动的可视化界面定制,实现跨工序的参数协同调用,将单一设备的调试提效延伸至整线节拍优化层面,从而在更大范围内释放产能潜力。
结论与展望
综合来看,智能化参数预设、模块化治具设计与可视化人机交互三项策略之间存在递进关系:参数预设解决了"调什么"的效率问题,模块化治具解决了"怎么换"的适配问题,可视化交互则解决了"如何判断调试是否到位"的透明度问题,三者协同构成了换型调试提效的完整技术路径。对于半导体、光学及电子元件制造企业而言,这一路径不只是有助于压缩单次换型耗时,也为产线柔性化生产提供了基础支撑,具有现实的实践意义。
展望未来,随着产线数字化与柔性制造趋势的深化,解胶设备的换型调试有望进一步与工艺数据库、远程监控及联动控制系统融合,形成更完整的参数自学习与自适应调节能力。对于计划引入或升级UVLED解胶设备的企业,建议结合自身产品规格多样性与自动化基础,分阶段推进参数标准化、治具模块化与交互可视化建设,在控制投入成本的同时逐步提升换型调试效率,为长期产能释放与成本控制奠定基础。