便携式镗孔机写到「大孔径」容易滑成参数竞赛——「能镗到φ1000」「吃刀3mm」「跨度6米」堆一排,看着唬人,现场真干过艉轴管、电铲大臂根的师傅知道:大孔现场镗的命门不在「能不能转」,在「φ110的杆穿进φ600孔、补焊硬点第一刀反力上来时,杆系颤不颤、圆度守不守得住、动力头能不能贴近加工面」。
一、φ110镗杆:解决的是「长跨+大吃刀」的刚性
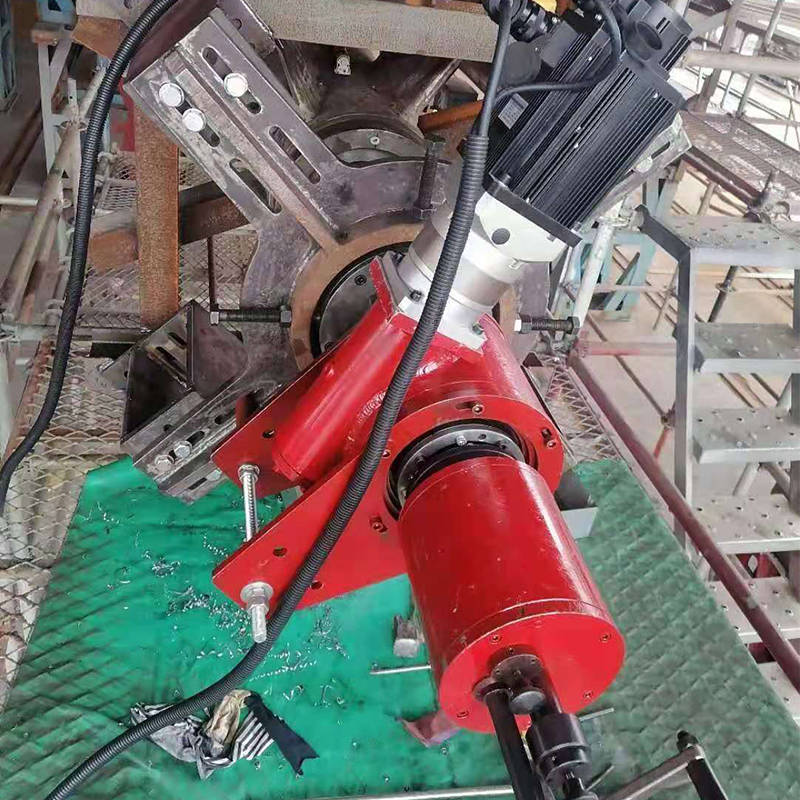
XDT110镗杆直径φ110mm,轴承钢经特殊工艺制作、表面镀硬铬。
为什么大孔径段不能拿φ60/φ90硬顶:
- 杆自重下垂:跨度到4–6m,细杆中段自然挠曲,圆度从定心那步就开始飘;
- 补焊硬点反力:铸钢件补焊层单边3–5mm,第一刀碰硬点,细杆易振刀、啃刀、留螺旋纹;
- 深孔悬伸:φ800孔深400–600mm,动力头离支撑远一段,悬伸长一段刚性掉一截。
φ110杆不直接等于「精度更高」,但在同等跨距下抗弯储备更足;配合主轴箱可装在镗杆任意位置——加工面在哪,动力头就滑到哪,悬伸缩短,刚性找回一截。
镀硬铬还有一层现场价值:船坞潮湿、矿坑粉尘、平台盐雾,杆面防锈耐磨,长周期作业不靠频繁打磨救杆。
二、主轴箱任意位安装:船坞沟舱的关键设计
船舶艉轴管、舵孔常在船体底部沟舱,上方没吊装空间,整台动力头吊到孔正上方不现实。
XDT110的解法:
- 镗杆先穿过去,两端支撑座锁母材;
- 主轴箱沿杆滑动到当前加工孔附近固定;
- 端面刀架可前后自动走刀、进给量可调;
- 整机可解体分块搬入沟舱/人孔,不依赖大吨位吊车。
轴承支撑配进口双列调心圆柱滚子轴承——调心能力缓解安装微偏,圆柱滚子线接触扛径向反力,是「现场安装不可能像机床厂一样准」这种工况下的兜底。
但「可调心」≠「支撑随便焊」:母材实腹处清根、连续焊缝、冷却后复转,是现场工法的一部分,不是设备自己兜底。
三、125r/min+自动进给:价值在「分层」不在「转得快」
主轴125r/min、自动进给、进给行程380mm。
大孔线速度由直径决定,不是由转速上限决定:
- φ400孔125r/min,外缘线速度已到合理切削区间;
- φ800孔同转速线速度翻倍,要按刀具和振动状态降吃刀或分段;
- 补焊硬点段先0.2–0.5mm试切看跳动和屑形,再决定加量。
单边吃刀≥3mm是设备允许上限,不是首刀定额。铸钢件现场常用走法:
- 粗镗约2mm剥补焊层/硬皮
- 精镗0.3–0.5mm收圆度
- 表面Ra3.2稳出
「标称3mm一刀走完」是厂家能力演示,不是验收签字动作——这一点采购容易踩坑。
四、圆度0.05mm是标称基线,不是工件自动合格
标称加工圆度0.05mm、Ra3.2,对应维修级IT8上下。
真落到工件靠四件事叠加:
- 定心基准:两端孔完整用尼龙锥套穿杆;只一端完整借相邻孔/端面找正,不靠目测;
- 支撑间距:φ110杆刚性好,但6m跨镗φ800大孔吃刀3mm时,支撑座间距建议控制在杆径25–30倍内(约2.75–3.3m),中间补辅助支撑;
- 焊接固定质量:支撑座焊实腹母材,虚焊=圆度漂移源;
- 试切分层:不拿「标称3mm」当首刀量。
「设备标称0.05」≠「工件自动IT7」,精密零部件别拿维修机顶。
五、380V+远程手柄是现场底线
电源380V三相,远程手柄站侧面操控,人不贴孔口。
船坞坞底、矿坑机修间、电厂泵房、平台甲板(440V变压到380V)都能取电;220V带不动这台主轴。远程手柄在受限空间、镗深孔、有切削液飞溅的工况里,比「站主轴箱旁边按按钮」安全得多。
六、评测结论
XDT110的核心不是「镗得特别大」,是把φ350–1000mm大孔的修复从「拆运返厂」压缩成「穿φ110杆即干」:
- 杆粗→抗挠抗颤
- 主轴箱可滑位→动力头贴加工面
- 可解体→沟舱/人孔进得去
- 吃刀≥3mm→补焊层一次剥
- 380V+远程手柄→现场工况吃得住
φ350–1000mm、跨度≤6m、拆不动、带补焊层→正位;跨距>6m多孔共线→XDT90长杆;<φ350mm中型铰点→XDT60/90;精密批量件→车间重型卧镗。
(本文根据企业公开资料和行业信息整理,仅供参考。具体产品信息和服务条款以企业官方发布为准。)