很多人在用陶瓷雕铣机加工硬脆材料的时候,第一反应就是去调主轴转速,觉得转速高一点,切削就快一点,效率就高一点。但真正接触过陶瓷加工的师傅都会发现,事情没有那么简单。陶瓷不是金属,它有着完全不同的加工脾气,如果你只盯着转速这一个数去调,往往会发现越调越乱,转速拉高了崩边,降下来又切不动,来回折腾半天也找不到一个舒服的加工状态。问题就出在一个地方,主轴转速从来不是孤立存在的,它必须和切深、进给速度、刀具以及冷却方式放在一起,组成一套完整的加工逻辑,才能真正把陶瓷切好。
要理解转速为什么这么重要,又为什么不能只看转速,得先弄明白陶瓷这种材料的本质。陶瓷最大的特点是硬度高、脆性大,几乎没有塑性变形的能力。金属在切削的时候,刀具推着材料往前,材料会先发生一定程度的塑性变形,然后被一层一层地切下来,整个切削过程相对柔和。而陶瓷完全不是这样,它在受到刀具挤压的时候,几乎不会发生变形,而是直接在应力集中的地方产生脆性断裂,很容易在边缘崩出一块缺口。正是因为这个特性,陶瓷对切削过程中的冲击和温度都格外敏感。转速决定了刀具在单位时间内接触工件的次数,也直接决定了切削速度的快慢,它影响的是切削时的瞬时冲击力和摩擦发热。对陶瓷来说,转速匹配的核心,就是让刀具切入得更平稳、冲击更小,同时把切削温度控制在一个安全的范围内。
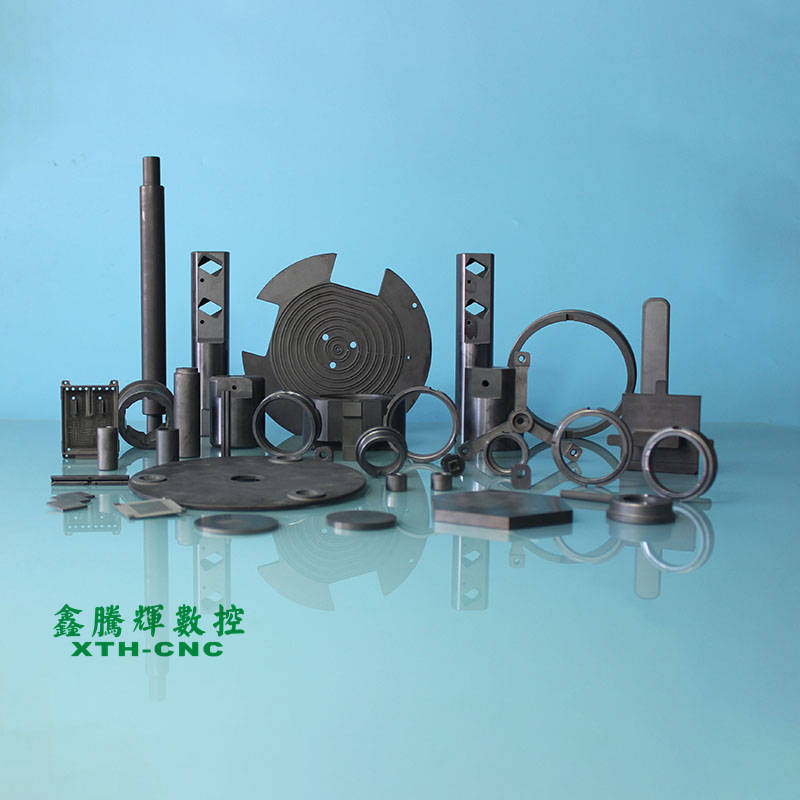
从这个角度看,转速匹配的实质,是在为不同的陶瓷找到一种稳定、低冲击、可控的切削状态,而不是单纯追求转速数值的高低。陶瓷是一个很大的家族,不同材质的硬度、韧性、烧结状态差别很大,对冲击和温度的反应自然也各不相同。加工那些硬度极高的陶瓷,刀具几乎是硬碰硬地在跟材料较劲,转速一高,瞬时冲击就跟着变大,刀具很容易被磨钝,工件边缘也容易崩。这时候就不能贪快,宁可把转速放慢一些,配合合适的切深和进给,让刀具以稳定的方式一小层一小层地去除材料。这样看起来单次去除量不大,但胜在稳定,刀具用得久,边缘也干净。而加工一些韧性相对好的陶瓷,材料能承受更高的切削速度,这时候就可以适当提高转速来提升效率,但仍然要管好进给和冷却,防止切削温度过高带来新的麻烦。
还要看清,转速在加工的不同阶段,侧重点也是不一样的。粗加工阶段,目标是尽快把多余的材料去掉,这时候转速与切深的配合要偏向稳定,避免在大量去除材料的过程中引发崩边和刀具剧烈损耗,宁可稳一点、慢一点。到了精加工阶段,重点转向了表面质量和尺寸精度,转速的调整就要更细腻,配合较小的切深和合适的进给,让刀具以更轻柔的方式修出光洁的表面。很多有经验的师傅,都会在同一块工件上区分粗加工和精加工来调转速,而不是从头到尾用一个转速死磕到底。这个区分看似简单,却是把陶瓷加工好的一个重要细节,也说明了转速从来不是定死的一个值,而是要跟着加工目的走。
实际调机的时候,最忌讳的就是只盯着转速一个数来回试。转速是一个变量,但它不是独立的变量,它和切深、进给、刀具、冷却之间是相互牵制的。正确的方法是先根据工件的材质、硬度和烧结状态,定下一个大致的方向,再通过切深、进给、刀具参数和冷却的综合调整,去找到那个稳定加工的窗口。转速的调整通常不是一步到位的,而是要一步一步来。每次改变转速之后,不能只看设备上的数值,更要仔细观察实际的加工反馈,切削声音是不是均匀,工件边缘有没有崩边,表面有没有振纹,这些真实的信号才是判断方向对不对的依据。当切削声音均匀、边缘干净、表面光亮的时候,说明当前的转速和它搭配的其他参数已经处在一个比较协调的状态,这时候才算是真正匹配上了。
还要特别强调的是,加工陶瓷时,主轴转速必须和冷却充分配合起来看。陶瓷的导热性能差,加工过程中产生的热量如果不能及时散出去,就会聚集在刀具与工件的接触局部,形成很高的温度。温度一高,一方面刀具容易失效,磨损加快;另一方面,工件表面会因为热应力而产生裂纹,这是硬脆材料加工里非常讨厌的问题。合理的转速配合充足的冷却,可以把热量及时带走,既保护了刀具,也保护了工件。反过来,如果冷却跟不上,即便转速看着在合理范围内,也会因为温升过大而出现各种各样的加工问题。所以在评价一个转速配得好不好的时候,一定要把它和冷却放在一起看,脱离了工况去谈一个数字,是没有什么意义的。
所以,回到最初的问题,陶瓷雕铣机主轴转速如何匹配不同材质的陶瓷,答案并不是记住一个固定的数值,而是理解转速在整个加工逻辑里所处的位置。先看材质,再看工况,然后综合调整转速与其他参数,用加工过程中得到的反馈不断校正,才能逐步找到真正适合那种陶瓷的加工状态。转速匹配这件事,表面上看是在调设备,实质上是在理解材料,是在读陶瓷的加工脾气。搞懂了这一点,转速就不再是让人头疼的参数,而会成为稳定加工高精密陶瓷零件的一条清晰路径。加工陶瓷本来就没有什么捷径,把转速与它的上下游参数一起理顺,稳扎稳打,才是最靠谱的做法。