陪一位做五轴的老板去考察主轴供应商,对方热情地领着参观了展厅、会议室,PPT翻了三十多页,样品摆在射灯下锃亮。出来之后,这位老板说了一句话:“看了个寂寞。”
展厅是给人看的,车间才是给自己看的。一根主轴能不能用住,不取决于样品间多漂亮,取决于三个很少有人主动带你看的地方。

第一样:不是看磨床多贵,是看热处理记录能不能拉出来
几乎每家主轴厂都会强调自己用的是进口磨床。但磨床决定的是“尺寸能不能磨到位”,热处理决定的才是“用半年之后尺寸还在不在”。
行业验厂指南里有一个核心判断标准:热处理、磨削、装配、动平衡这几个关键工序,有没有可追溯的记录。如果一家工厂拿不出某批次轴芯的热处理曲线、深冷处理的温度记录,那它说的“材料稳定”就没有证据支撑。
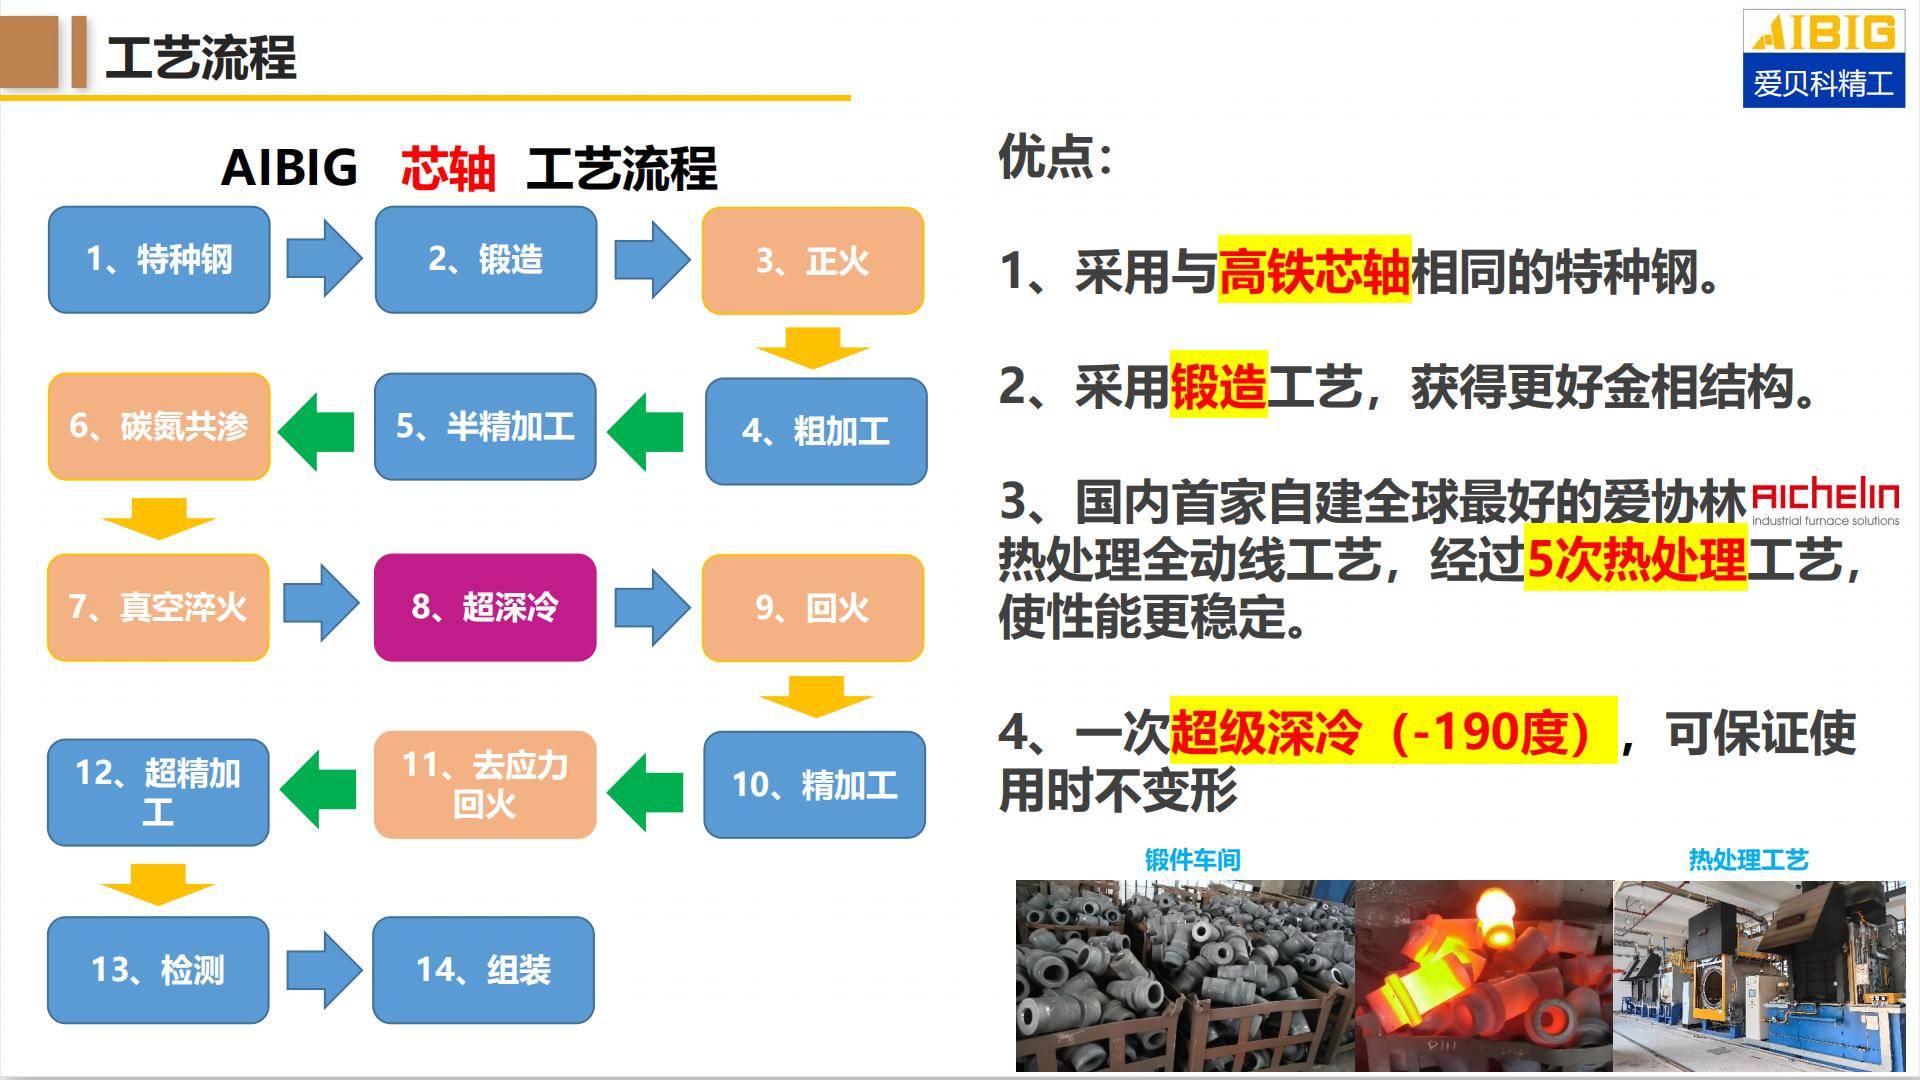
爱贝科在这块的做法是自建热处理全动线,轴芯采用高铁同款特种钢,经过5次热处理加一次零下190度深冷处理,每个环节都有对应的检测标准。验厂的时候,直接问一句“最近三个月的热处理记录能不能调出来看”,对方的反应本身就能说明很多问题。
第二样:不是看有没有三坐标,是看批量数据敢不敢给你
三坐标仪现在不算稀罕设备,稍微有点规模的厂都有。真正拉开差距的是:有没有用足够多的检测设备,去覆盖足够多的零件。
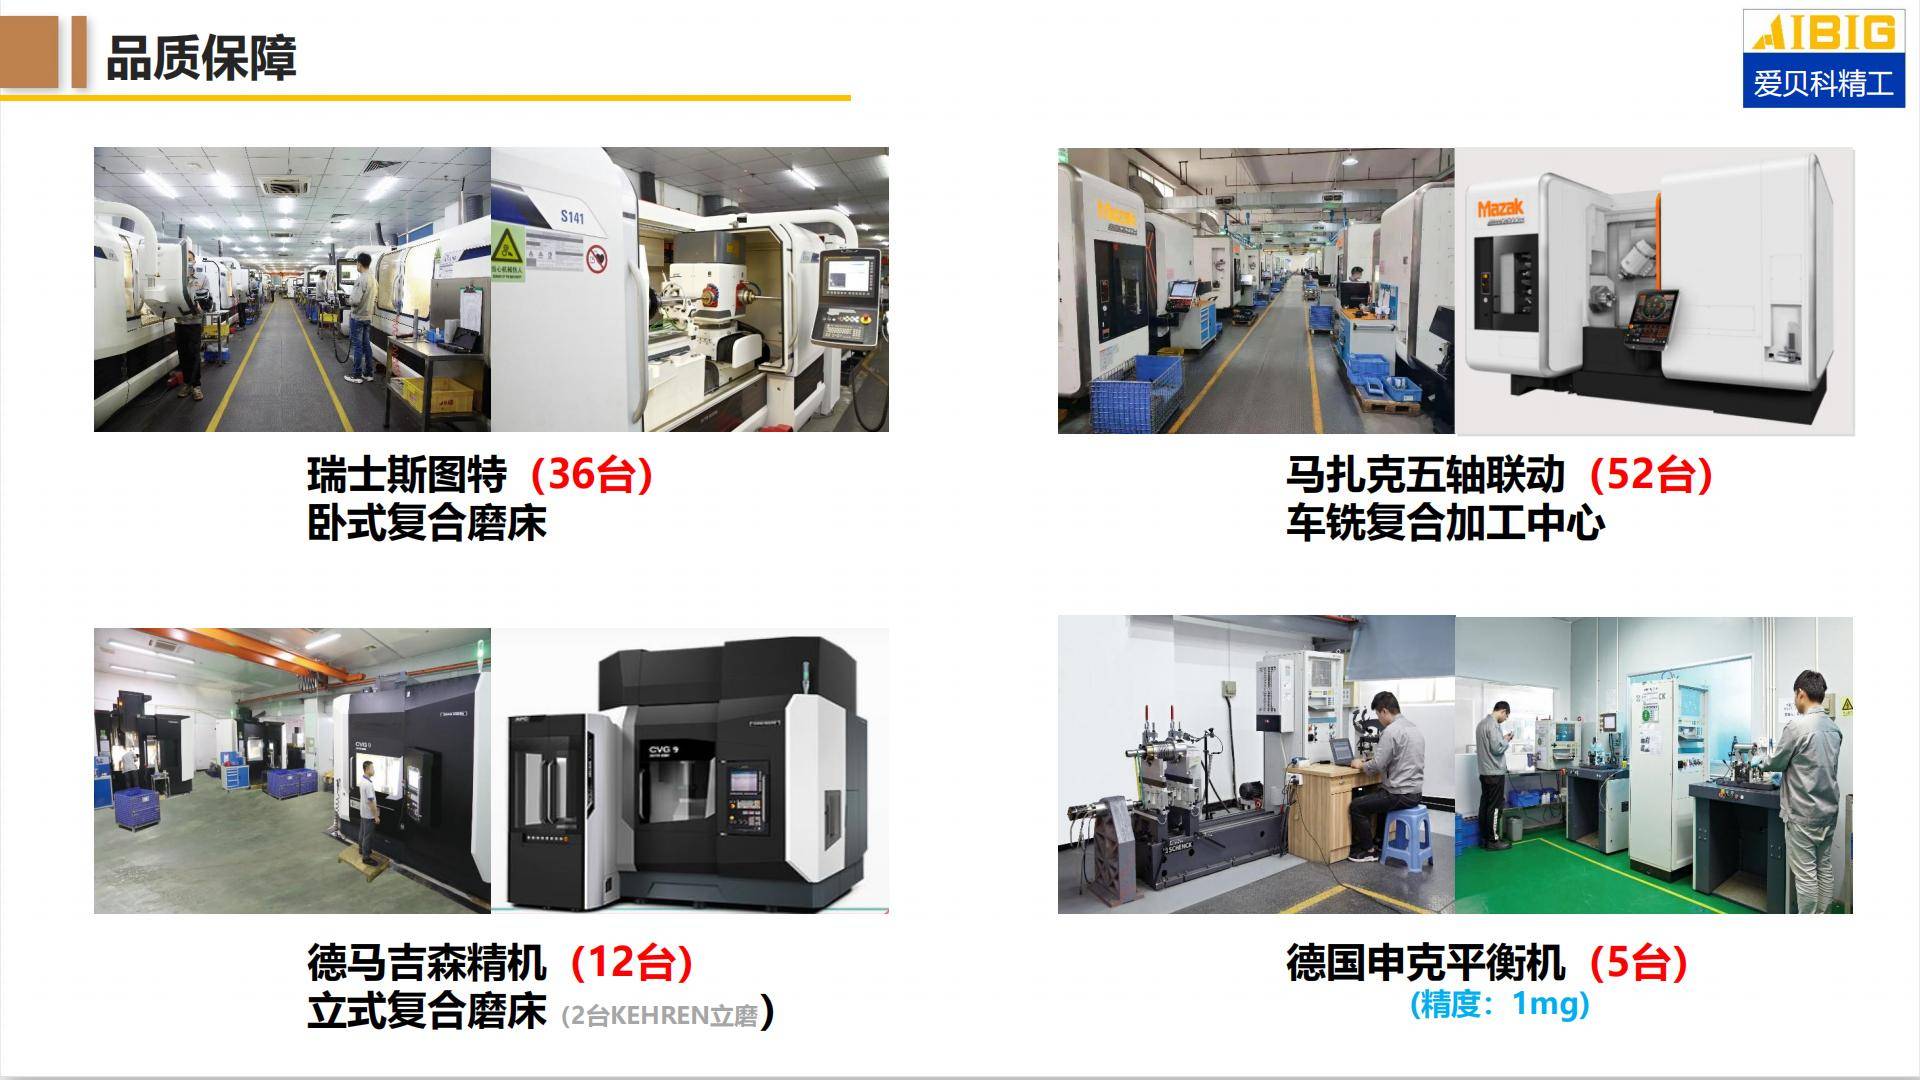
爱贝科车间里配了13台德国蔡司三坐标仪用于精密检测,确保每个零件的尺寸一致性;成品端用美国雄狮主轴动态分析仪做动态振动校准。设备数量本身不是目的,目的是批量出货的时候,每一根都能过同样的检测关。
验厂时最该要的东西,不是某根样机的检测报告,而是最近一批出货的精度检测记录。单根样机是精挑细选的,批量记录才反映工艺体系稳不稳。行业验厂指南把这一点列为“区分表面合规与真实过程能力”的关键。
第三样:不是问最高转速,是问动态平衡在哪个环节做的
参数表上的最高转速,和主轴装到机床上之后能不能稳定跑在那个转速,中间隔着一件事:动平衡。
动平衡做在零件级还是总装级,平衡等级是多少,测试转速是多少——这些细节决定了一根主轴在高速段的振动和噪音表现。不少工厂的动平衡只做到组件级,总装之后不再校核,高速运转时累积的不平衡量就暴露出来了。
验厂的时候,可以直接要求看动平衡报告,看上面写的平衡等级、平衡转速和残余不平衡量。一份拿得出来的报告,比十句“我们精度很好”管用。
车间里藏着真正的答案
爱贝科目前已进入乔锋智能、蓝思科技、大族激光、海天精工等企业的供应商体系,累计出货超过22万支主轴。大厂的供应商准入流程本身就很严格——样品测试、小批量试用、批量验证,一个环节不过关就进不去。2025年12月,公司参与起草的JB/T 10801.2-2025和JB/T 10801.3-2025两项电主轴行业标准正式发布,于2026年7月1日起实施。
下次去验厂,把展厅的时间压缩到十分钟,剩下的时间留给车间和记录室。问热处理记录、要批量检测数据、看动平衡报告——这三样东西,比样品间里任何一根锃亮的主轴都更接近真相。