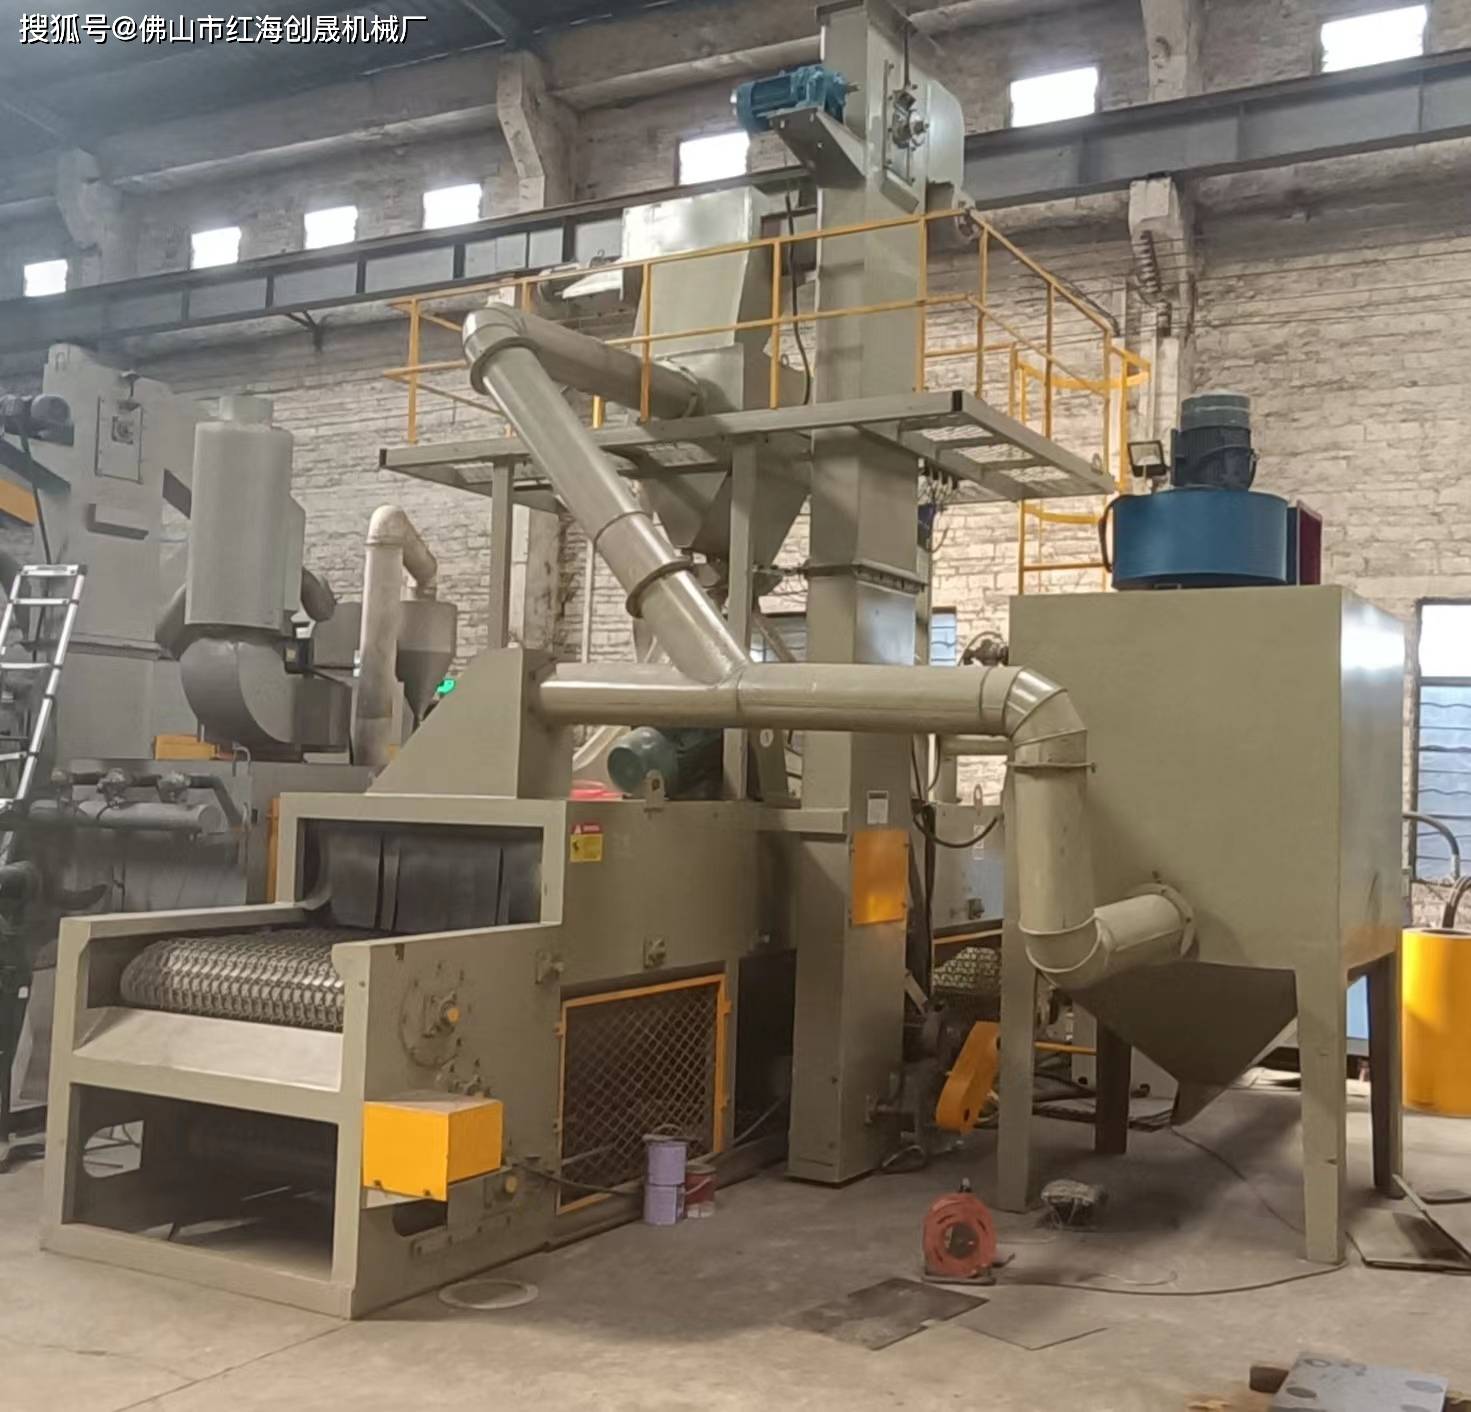
铝型材喷砂机和抛丸机有什么区别?
铝型材喷砂机 VS 铝型材抛丸机(佛山门窗 / 工业铝型材最常用对比)核心一句话:喷砂机 = 气动、柔和、适合复杂断面、阳极氧化装饰面;抛丸机 = 叶轮离心、冲击力大、效率高、适合简单平直型材大批量喷粉前打底
1、动力原理
- 铝型材喷砂机:压缩空气带动磨料喷出,枪头可摆动、多角度可调,需要配套空压机
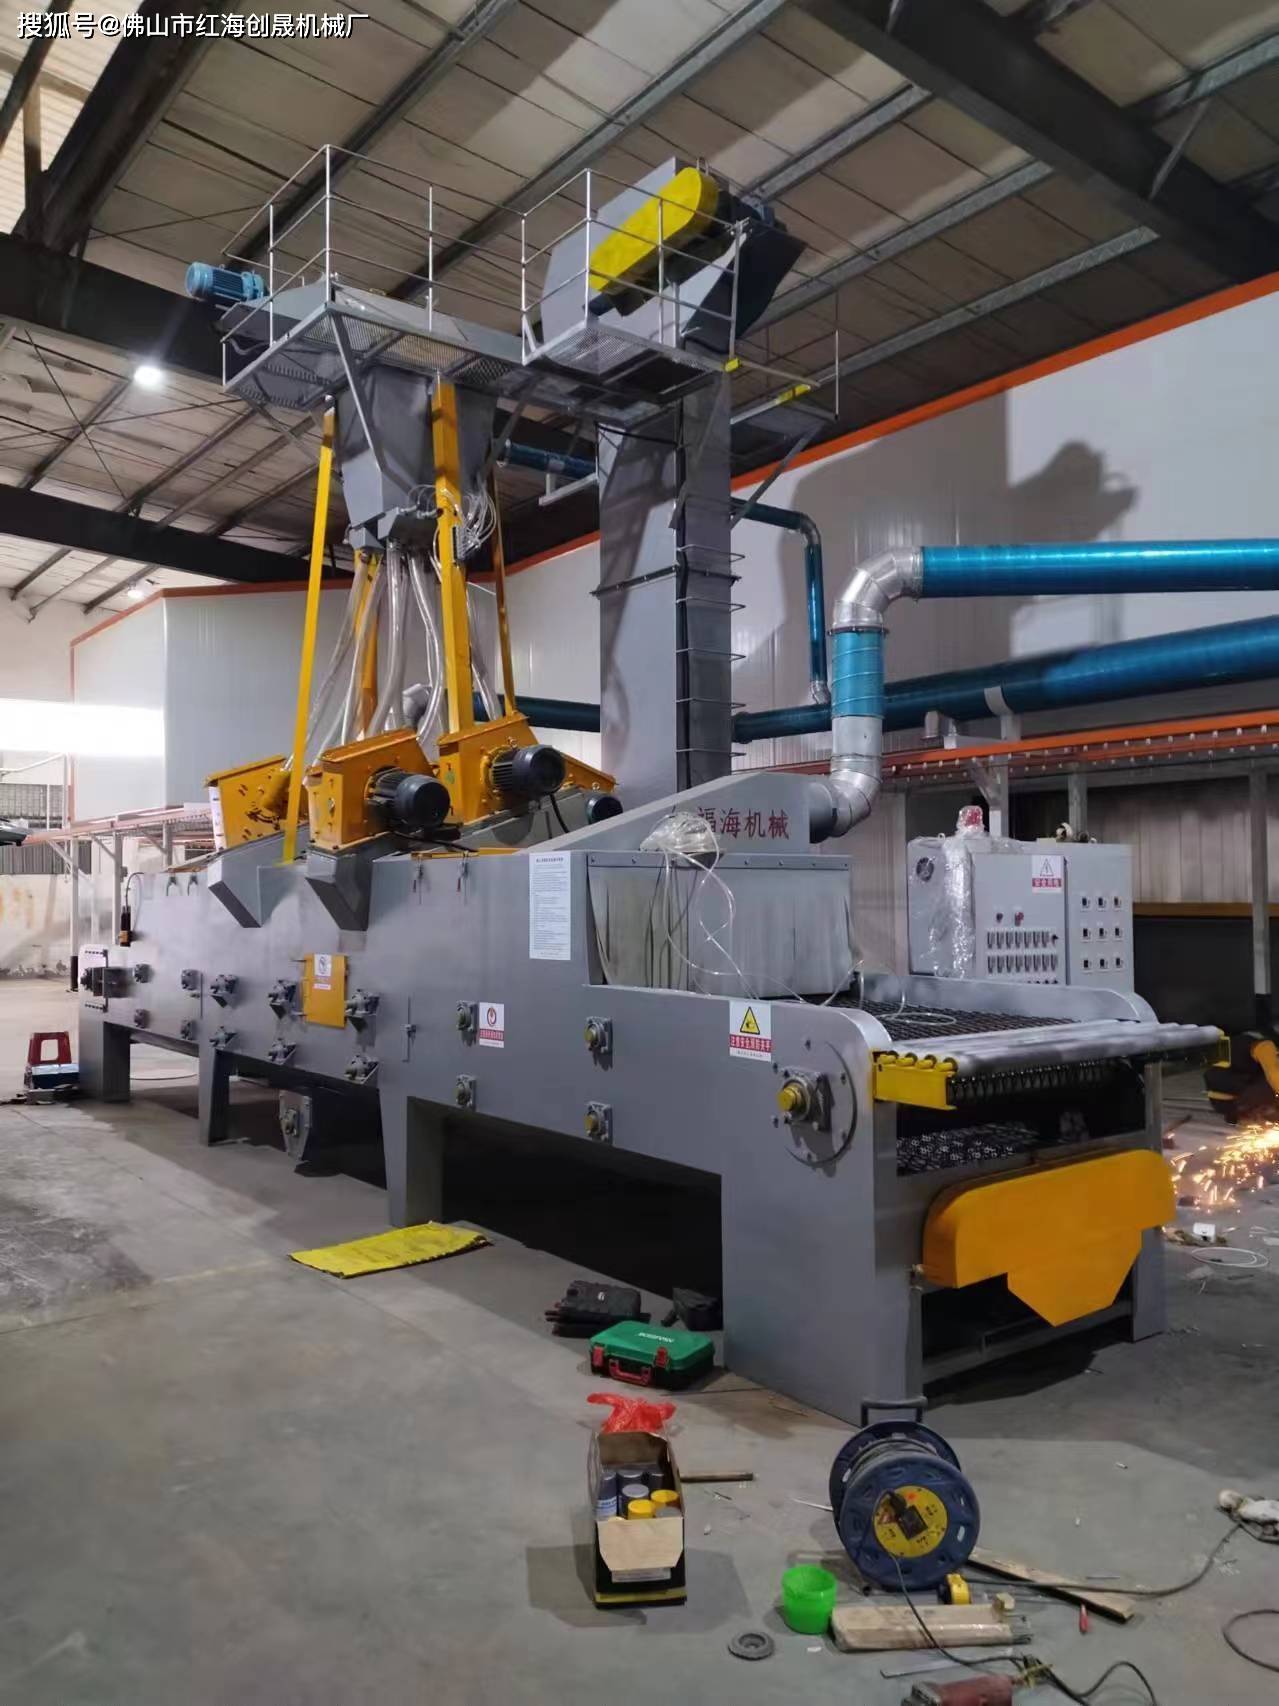
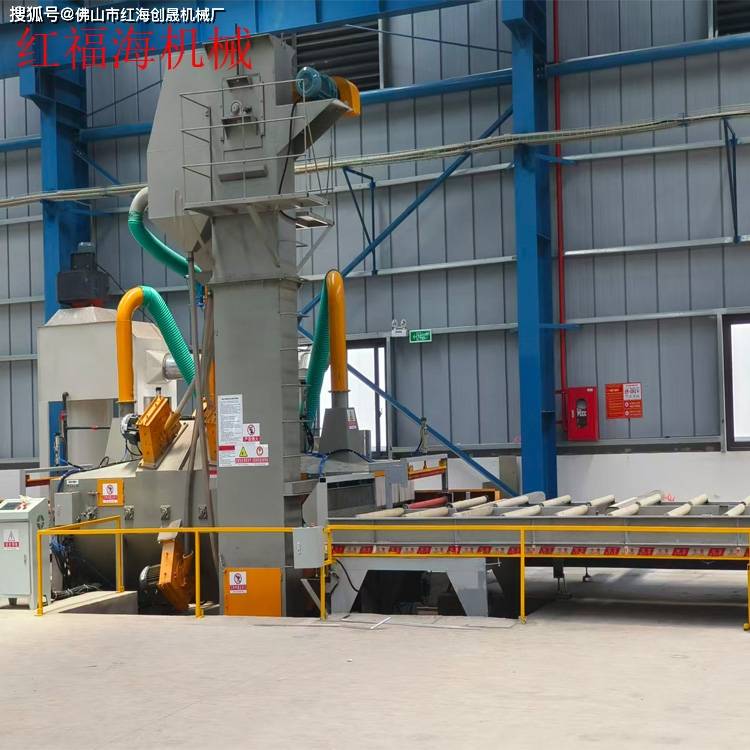
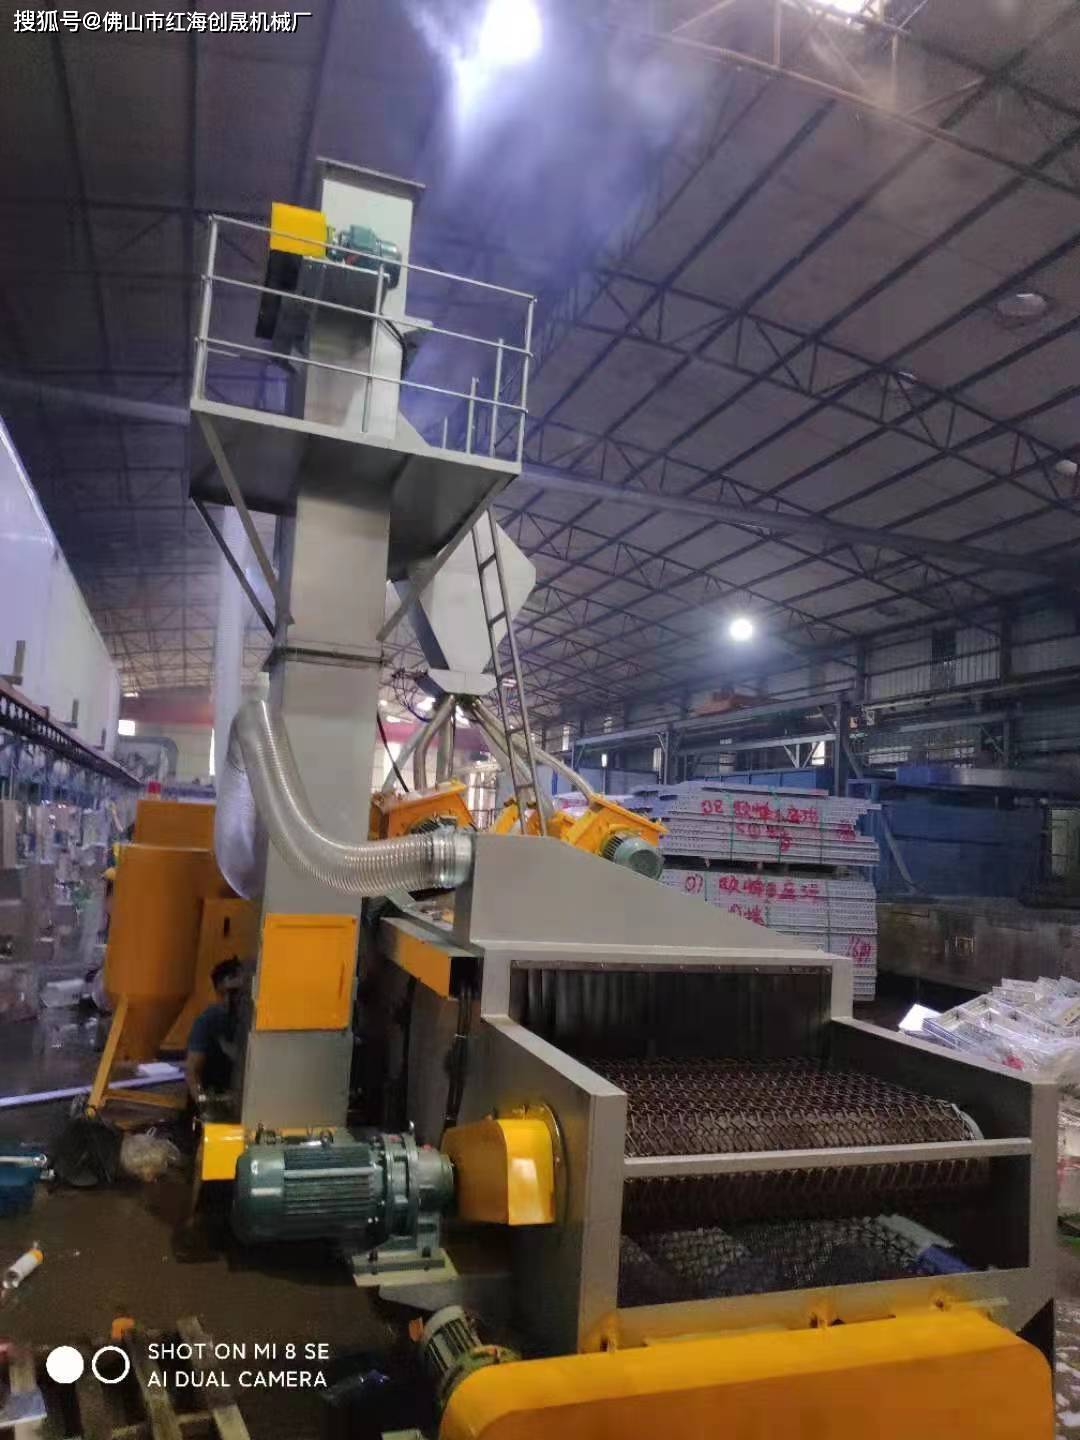
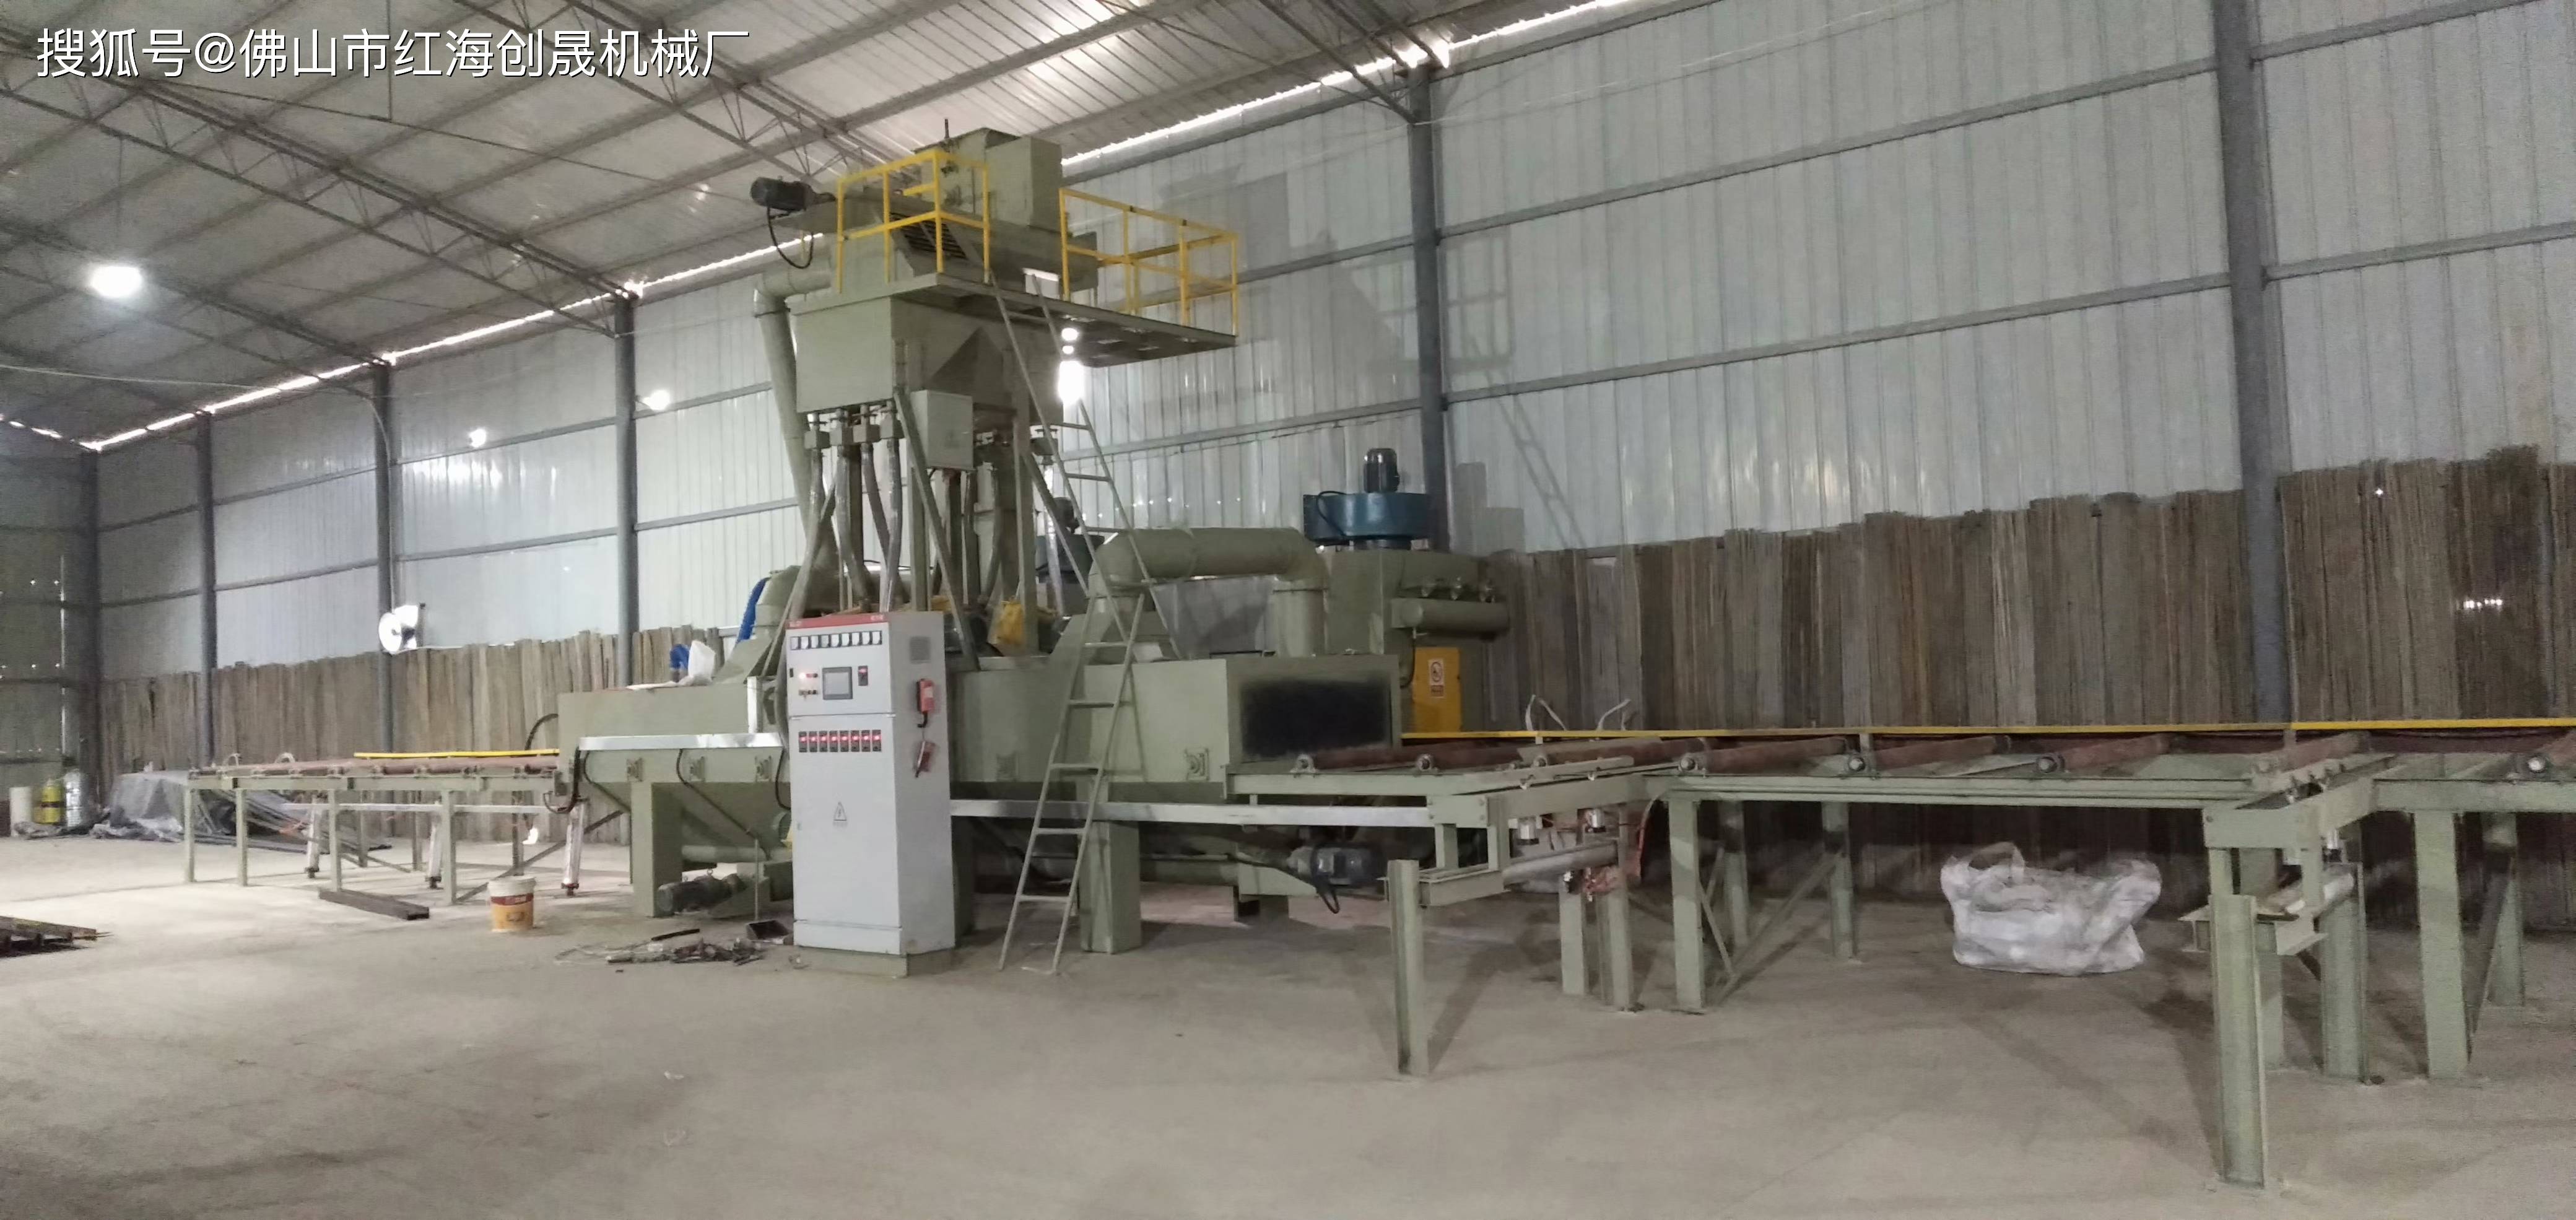
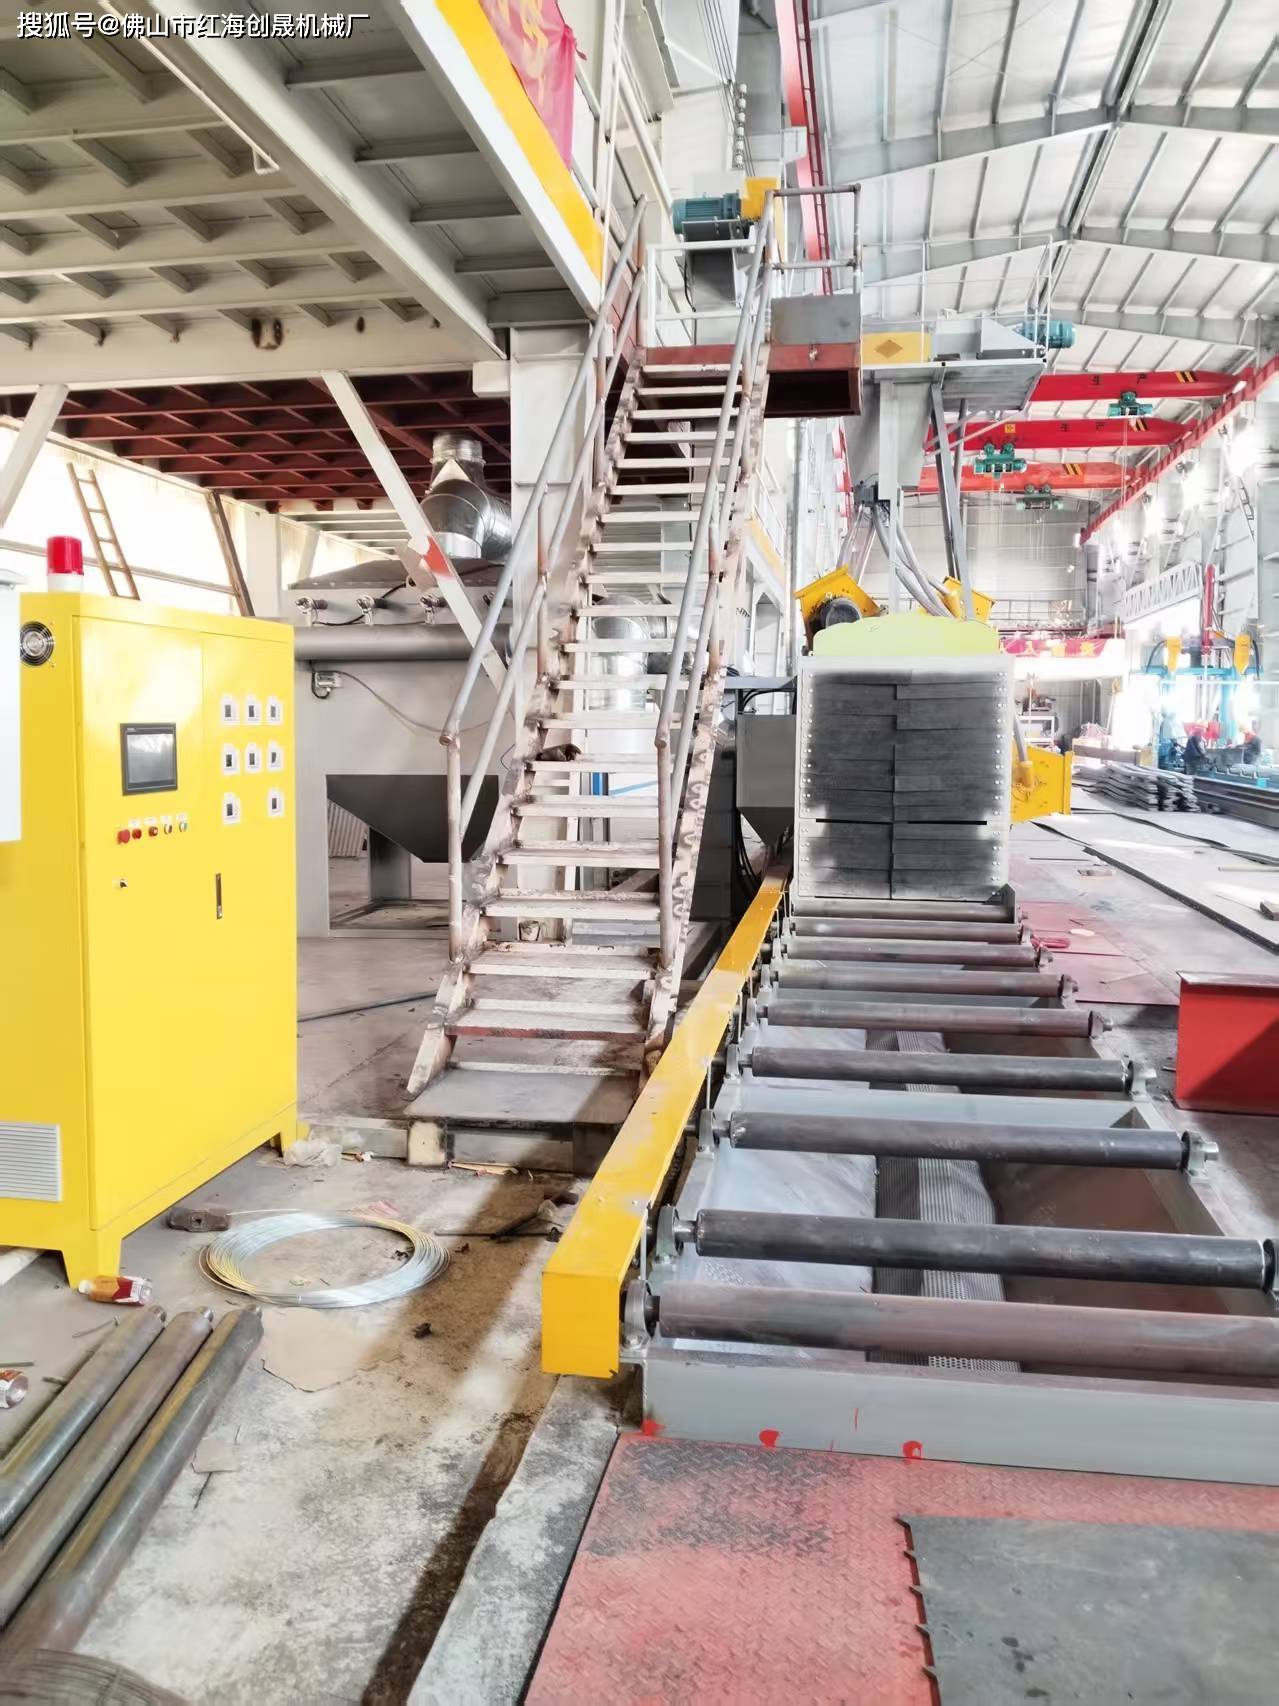
- 铝型材抛丸机(辊道通过式为主):电机带动抛丸叶轮,靠离心力甩出丸料,不需要空压机,固定抛射扇面
2、磨料选择(铝材重点,防止铁污染发黑)
- 喷砂:玻璃珠、白刚玉、陶瓷砂、不锈钢砂;可以做细腻哑光
- 抛丸:不锈钢丸(专用),不能用普通碳钢丸,会渗铁生锈污染铝材表面
3、表面效果 & 粗糙度(阳极氧化最关键)

- 喷砂:纹理细腻均匀,粗糙度可控范围宽(Ra15~60μm);凹槽、筋位、断桥铝内腔都能打到,氧化后颜色均匀、哑光高级,适合装饰料、门窗料、染色阳极件
- 抛丸:点状锤击纹理,锚纹偏粗,粗糙度偏高;型材槽口、内筋、背面容易有阴影盲区;做阳极染色容易色差,更适合喷粉、氟碳喷涂前打底,不适合高端装饰哑光面
4、变形风险
- 喷砂:气压 0.25~0.4MPa 低压可调,冲击力柔和,薄壁、空心、多筋断桥铝不容易打弯、凹陷
- 抛丸:冲击能量大,持续击打;3mm 以下薄壁铝板、薄型材极易翘曲、波浪变形,只适合壁厚偏大、断面简单的型材
5、产能、成本、产线适配
- 喷砂机:产能偏低,自动通过式喷砂远慢于抛丸;磨料损耗更高;适合多品种、断面复杂、小批量 高端外观件
- 抛丸机:辊道连续走料,效率高很多,电费、单位磨料成本更低;适合单一品种、大批量简单平板、直条工业铝型材,对接喷粉流水线很合适
6、盲区与覆盖能力
- 喷砂:喷枪灵活,气流可以钻进深槽、夹缝、异形断面,死角少
- 抛丸:抛头角度固定,槽内、背面、筋条背面容易打不到,要额外加翻转机构,成本上升
7、适用场景快速选型
✅ 选喷砂机:断桥铝、多筋复杂型材、阳极氧化 / 染色料、装饰哑光、薄壁铝、压铸件、对外观要求高、品种多换款频繁 ✅ 选抛丸机:简单平板、方管、厚壁工业铝、大批量喷粉前处理、优先追求产能、不做阳极染色、预算想压低单件加工成本