80℃ 水煮 1.5 小时后,HY-9000 在镀锌板上脱落 5%、打磨铝板 10%、未打磨铝板 25%、马口铁 50%,不锈钢则全部脱落。它是环氧磷酸酯附着力促进剂,定位在热固化金属涂装,底材与工艺决定上限。
一、测试条件:2% 添加量、80℃ 水煮 1.5 小时
测试体系:水性丙烯酸树脂+异氰酸酯固化剂双组分,135℃ 烘烤 20 分钟。添加量:所有样品统一按 2% 质量分数添加。测试条件:80℃ 水中水煮 1.5 小时。水煮前,所有样板按 ISO 2409 划格法均为 0 级(5B 级)。以下数据来自麦尔化工实验室的横向对比测试。
水煮后同时记录漆膜外观与晾干复测的脱落比例:前者反映水汽渗透与漆膜致密性,后者反映界面结合。
80℃ 水煮 1.5 小时是加速极限条件,与户外自然老化不是同一套时间尺度,脱落比例只用于横向比较。
二、四类底材的数据对照
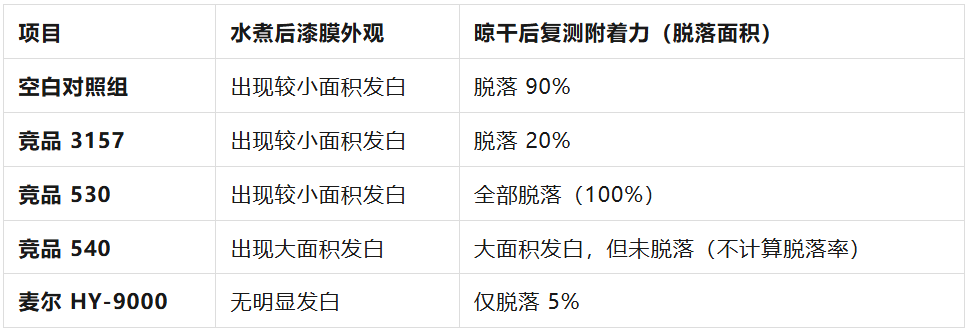
镀锌板:空白对照水煮后出现较小面积发白,晾干后脱落 90%;HY-9000 样板无明显发白,晾干后仅脱落 5%。
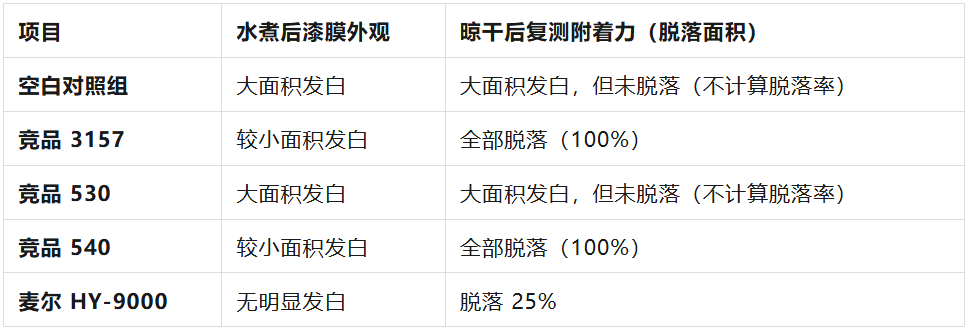
未打磨铝板:空白对照大面积发白;部分竞品全部脱落;HY-9000 样板无明显发白,脱落 25%。
打磨铝板:空白对照与部分竞品晾干后全部掉漆;HY-9000 样板轻微发白,脱落 10%。
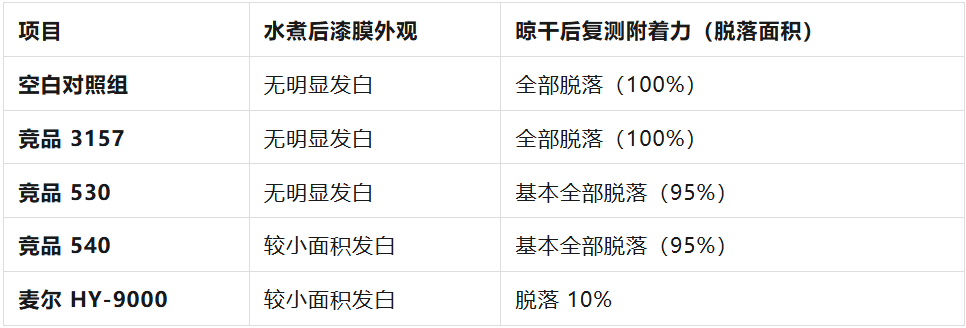
马口铁:空白对照与多数竞品整块脱落,个别竞品脱落 80%;HY-9000 脱落 50%,已是这批样品里较好的水平。
不锈钢:包括空白组在内,所有样品漆膜完全脱落,HY-9000 也是 100%。
三、镀锌板这一组,差距为什么最大
HY-9000 是环氧磷酸酯结构,两端分工明确:磷酸酯端与铝、锌、钢等金属表面形成 P-O-M 共价键,环氧端在烘烤过程中参与树脂交联。一端抓底材、一端锁漆膜。
磷酸根与金属形成的络合层致密疏水,能阻断水汽向界面渗透,这是它水煮后不容易整片剥落的原因。空白组脱落 90%,HY-9000 为 5%,两者的差距来自界面化学键合,而不只是基础润湿与物理吸附。
四、铝板:打磨与不打磨,差的是前处理
同一支产品,打磨铝板脱落 10%、未打磨铝板脱落 25%,中间差的这 15 个百分点,主要来自底材状态。铝板表面天然存在氧化层,加上加工残留的油污,都会削弱树脂与基材的接触。
15 个百分点的差距,对应的是现场容错空间:不能完全打磨时,助剂仍能把附着力维持在可接受的水平。但容错不等于替代,打磨到位,助剂才有发挥的余地。
五、马口铁与不锈钢:两个不同的边界
马口铁的 50% 出自同一套水煮条件:空白组与多数竞品整块脱落,个别竞品脱落 80%,HY-9000 脱落 50%,是这批样品里相对靠前的结果。它是「相对更好」,不是「没有问题」,配方里仍要留出余量。
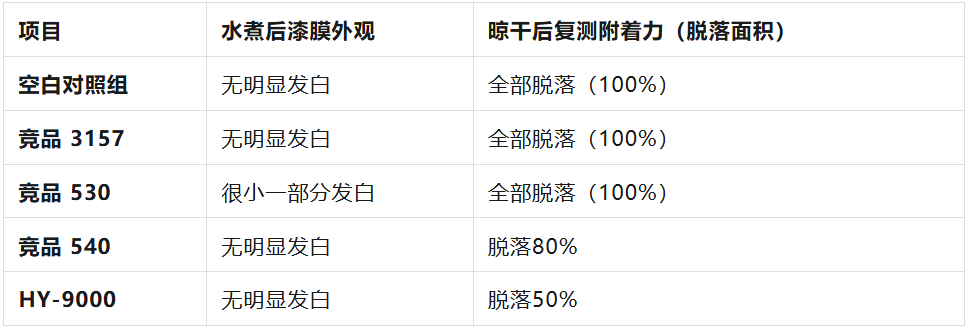
不锈钢则是另一个性质的结果。不锈钢依靠表面自发形成的富铬氧化膜实现防腐,这层膜极薄、结构致密、化学稳定性高,表面活性官能团很少;表面能约 35-40 mN/m,涂料润湿铺展本身就难;再加上表面光滑、缺少微观粗糙度,机械咬合也很难建立。三个因素叠加,单靠助剂不足以保证附着,需要从工艺、前处理或复合方案入手。

选型时先确认底材是不是不锈钢这类高难度基材,能省掉一轮无效打样。
六、四类附着力促进剂,金属为什么选磷酸酯
金属底材要耐水煮、耐盐雾,优先看磷酸酯类。硅烷偶联剂作用在玻璃、陶瓷、金属氧化物这类无机表面,X 基团水解后与表面羟基形成 Si-O 共价键,Y 基团与树脂反应;环氧体系配环氧基硅烷,聚氨酯与丙烯酸体系配氨基硅烷或环氧基硅烷。
磷酸酯的磷酸根与铁、锌、铝形成不溶性磷酸盐络合物,络合层致密疏水、阻断水汽渗透,湿附着力与耐盐雾、耐水优于硅烷,对表面残油也有一定容忍度。镀锌板与带轻微锈点的碳钢更适合这一类。
钛酸酯/锆酸酯对水分不敏感、适用 pH 范围宽,常用于铝合金、镀锌板与粉体填料改性;有机高分子类主攻 PP、PE 等低极性塑料。
选型可以收成一句:玻璃陶瓷找硅烷,金属漆看耐水煮与耐盐雾,优先磷酸酯。
七、环氧磷酸酯与丙烯酸磷酸酯,别混用
HY-9000 是环氧磷酸酯,分子中没有碳碳双键,不参与自由基聚合。环氧端靠与氨基树脂等发生热固化交联,120-180℃ 烘烤才能充分反应;自干体系没有这个条件,助剂性能释放不出来,还可能因酸值影响漆膜干燥。
它的强项是耐盐雾、柔韧性与热固化树脂相容性,适配丙烯酸氨基、醇酸氨基、聚酯氨基烤漆,双组分聚氨酯与卷材涂料。
UV 产线要用另一类:丙烯酸磷酸酯带着碳碳双键,能参与自由基聚合,做到秒级固化,把促进剂锁进漆膜网络,适合 UV 涂料、UV 油墨与 UV 真空镀膜,同系列的 HY-9500 就是这个方向。
还有一层前提:附着力促进剂是改善型助剂,作用建立在树脂与底材已有基础润湿、物理吸附之上。底材完全不吃胶时,单靠一支助剂救不回来。
八、典型场景与用量
环氧磷酸酯的落点集中在三类:重防腐涂料,如船舶、桥梁、储罐、管道的环氧底漆;卷材涂料,如镀锌钢板、铝板等预涂金属板底漆;汽车涂料,如底漆与零部件涂料,尤其铝制车身和轮毂。
HY-9000 的建议添加量为配方总量的 0.5%-3.0%,本次测试用的是 2%。冷轧钢等常规基材,0.5%-1.0% 通常可以满足,铝板、镀锌板等难附着基材可适当提高。上限不建议突破 3.0%——它本身酸值在 30-60 mgKOH/g,加量过大会抬高体系酸值,容易带来铝粉发黑、储存增稠、漆膜耐水与防腐性能下降。
FAQ
问:HY-9000 和硅烷偶联剂怎么选?答:看底材与指标。玻璃、陶瓷、金属氧化物表面用硅烷更对口;钢、铝、镀锌板做耐水煮、耐盐雾的金属漆,磷酸酯更合适,两者也可按体系复合使用。
问:水煮后脱落 5% 是什么概念?答:按 ISO 2409 划格法评估,属于轻微脱落;同条件下空白对照脱落 90%。该结果用于横向比较产品与配方差异,不作为使用年限的依据。
问:为什么加了助剂,不锈钢还是不行?答:不锈钢的钝化膜致密、表面能低、表面光滑,界面既难润湿也难形成机械咬合,单靠界面键合不足以解决,需要前处理、工艺调整或复合方案配合。
附着力促进剂能把界面焊住,但焊不住一块本来就不吃胶的底材。