深圳市安凯星科技有限公司在十余年的无刷电机方案交付历程中,见证了大量高速风筒项目在量产阶段翻车的案例。很多客户前期拿到的单台样品表现完美,转速平稳、噪音低微、恒温精准,可一旦从小批量试产切换到大规模量产,启动抖动、啸叫、恒温差异大、老化故障率高等问题就集中爆发,不仅产生了大量物料返工成本,还直接耽误了产品上市节奏。高速风筒方案开发,样品合格只是最低门槛,量产稳定性才是衡量服务商实力的核心标准。
为什么样品合格,量产却容易翻车?本质原因是方案只针对单台精选电机做了调试,没有考虑真实量产中的各类变量。第一是电机来料公差,大批量生产的无刷高速电机,绕组电阻、交直轴电感、反电动势常数都会在规格区间内浮动。如果方案参数是固定写死的,只适配居中参数的电机,那么参数偏上限或下限的电机,就会出现观测器估算偏差、电流环匹配失衡,最终表现为啸叫、失步、转速不一致。第二是工况覆盖不全,样品测试大多在常温常压、理想供电环境下完成,而真实量产产品要面对南北温差、电压波动、风道装配差异等复杂工况。没有经过全工况验证的方案,在极端环境下很容易出现启动失败、保护误触发、性能衰减。第三是生产工艺适配不足,方案设计如果没有考虑 SMT 生产工艺特性,PCB 布局不合理、器件选型特殊,就会导致量产焊接不良率高、物料替代困难,产线良率上不去。
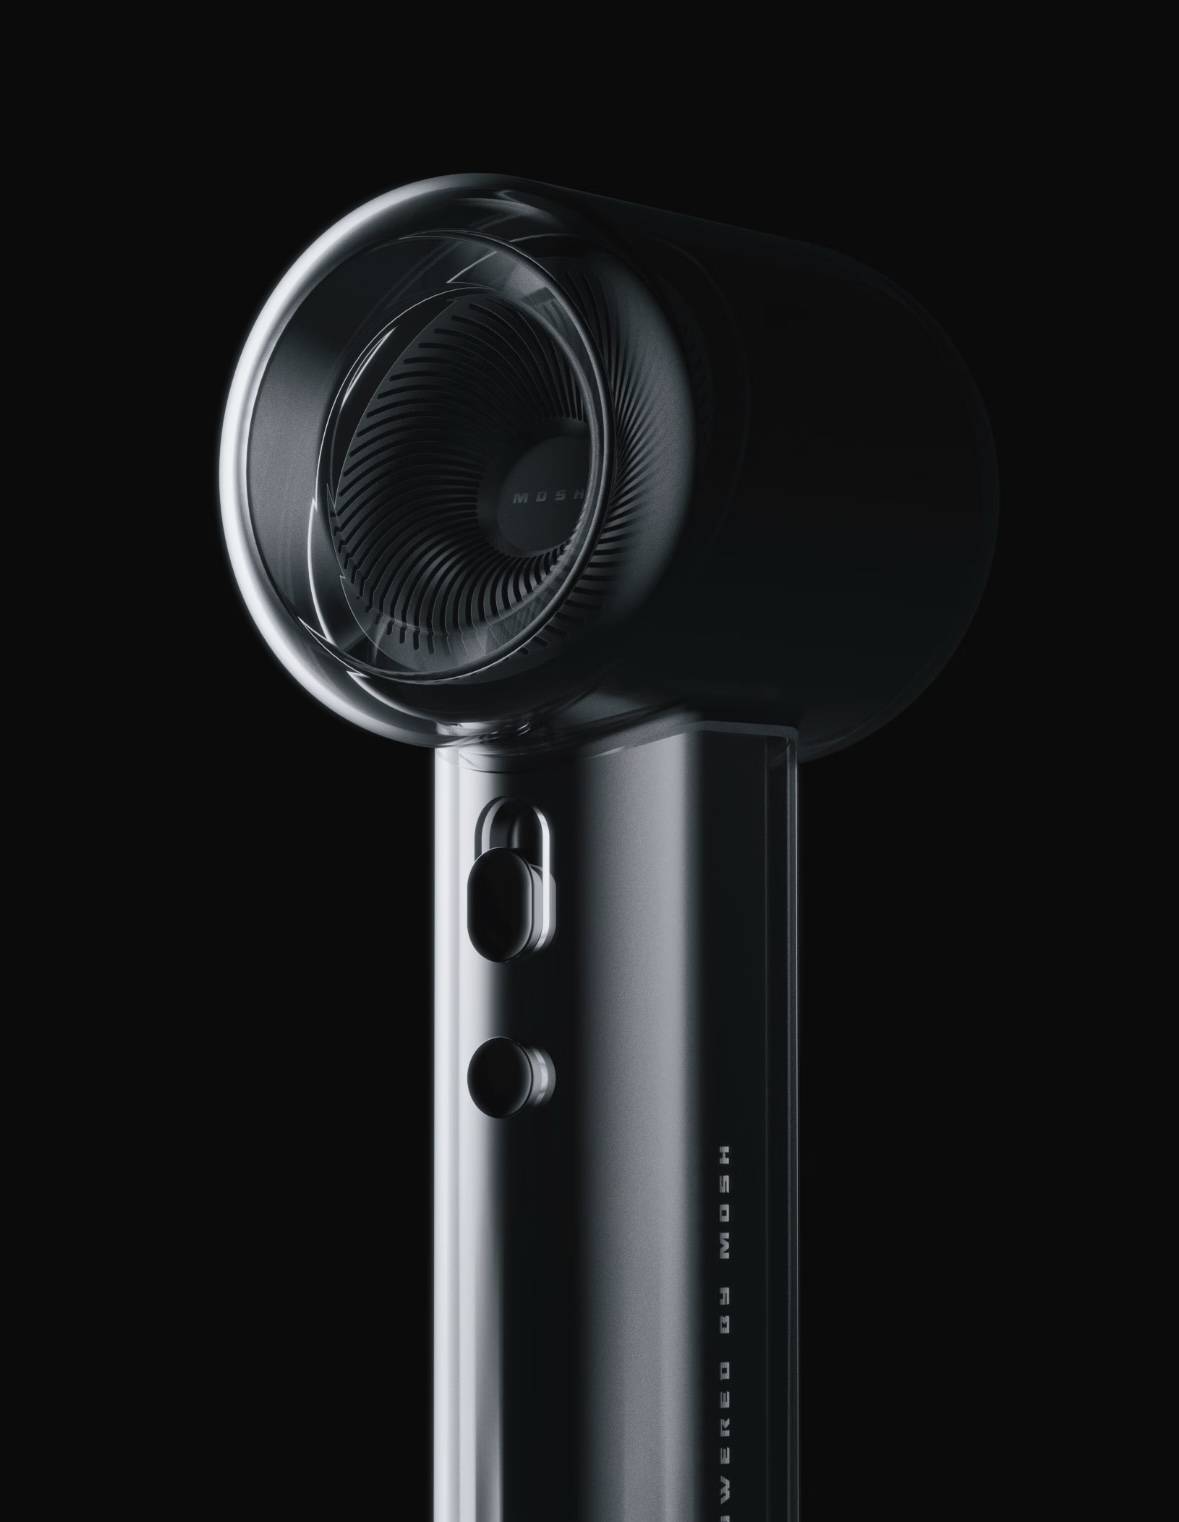
真正面向量产的高速风筒方案,从设计之初就会把批量一致性、工况容错性、生产适配性纳入考量。首先是提升算法对电机公差的兼容能力,成熟的量产方案搭载参数自适应机制,能够兼容合理范围内的电机参数离散,不需要每台电机单独标定。安凯星的高速风筒 FOC 方案内置宽域观测器与参数自校正逻辑,能够自动适配不同批次电机的特性差异,保障整批产品的转速、噪音、恒温效果高度一致,降低对电机来料精度的要求,减轻供应链压力。
其次是建立完整的可靠性验证体系,量产前的验证不能只做常温空载测试,必须模拟真实使用场景开展全工况测试。安凯星每一套方案交付前,都会完成高低温循环测试、连续满负载老化测试、堵转保护循环测试、频繁启停寿命测试、电压上下限测试,覆盖用户可能遇到的绝大多数极端场景,把潜在缺陷暴露在研发阶段,避免流入市场。
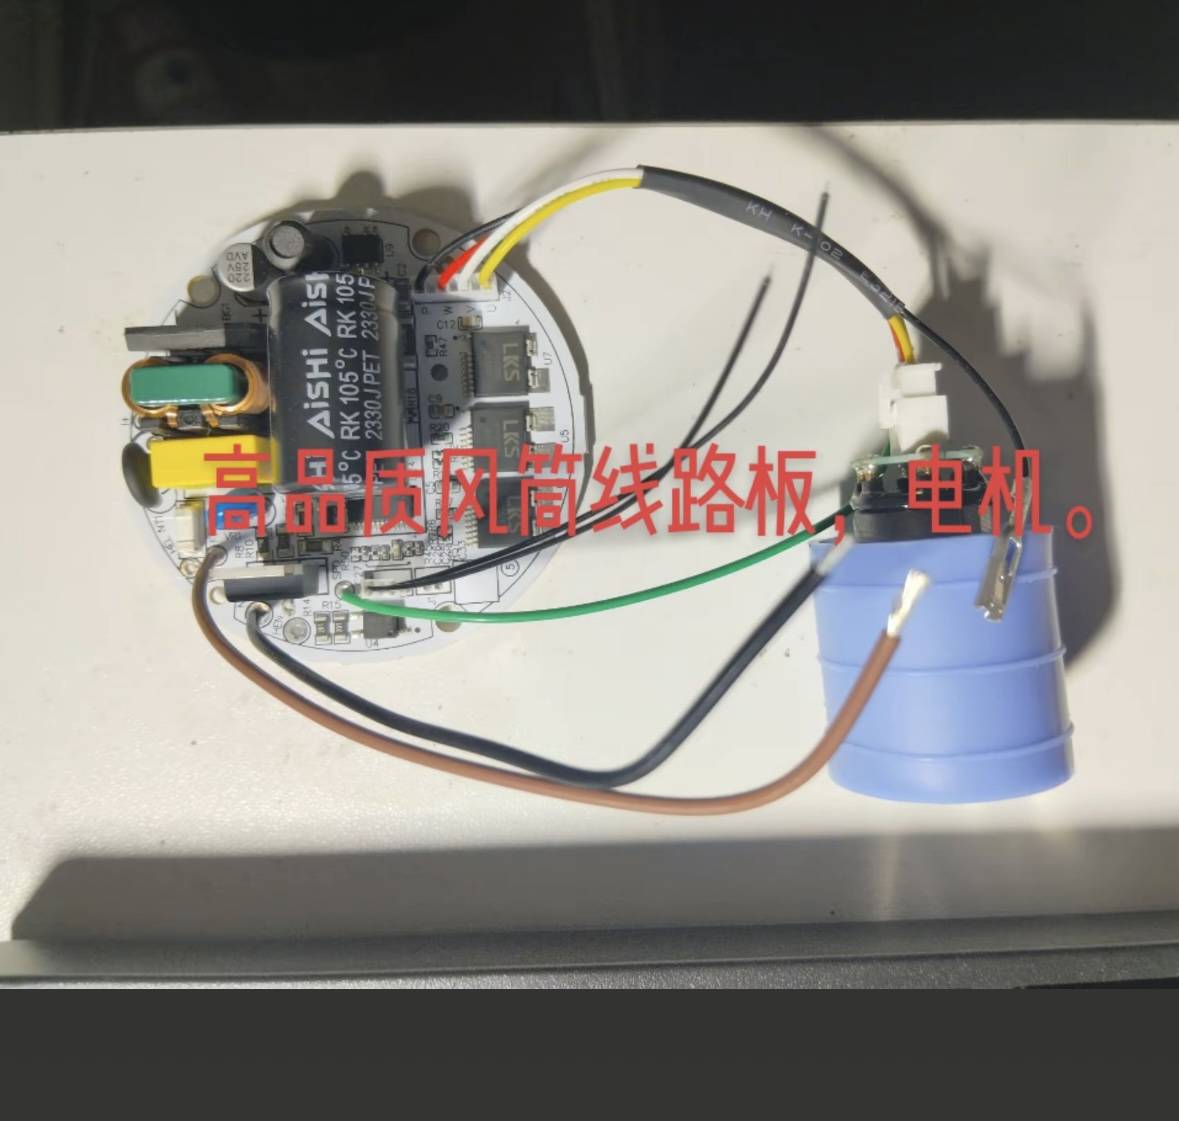
第三是硬件设计兼顾生产工艺,在 PCB 设计阶段就同步完成 SMT 工艺评审,优化器件布局、规范走线规格,选用通用易采购的元器件,同时提供备选物料方案,应对元器件缺货涨价风险。产线配套输出测试工装与操作指引,方便工厂快速完成批量检测,提升生产效率。
很多客户选型时优先选择低价方案,认为功能差不多就行,实际上量产稳定性不足带来的隐性成本非常高:产线不良返工、售后退换维修、品牌口碑受损,这些损失远超过方案本身的差价。对于计划长期布局高速风筒赛道、打造品牌口碑的厂商来说,选择量产经验丰富、验证体系完善的方案服务商,是更稳妥的长期选择。