2026年珠三角五轴机床现货告急?
接了大单却排不上机床,是2026年珠三角不少机加工厂的真实处境。五轴整机的交期普遍长于三轴,进口机型还要叠加物流与报关,于是“珠三角五轴机床现货”成了搜索量上涨最快的词之一。但现货不是抢到就算赢,抢错机型比多等三个月更贵。
一、交期为什么会变成主要矛盾
需求端,液冷、人形机器人、半导体与医疗零件同时放量,五轴从“锦上添花”变成“接单门槛”。过去可以用三轴加多次装夹顶一顶,现在客户直接问有没有五轴联动能力。
供给端,五轴整机的装配、调试与精度检测周期本来就比三轴长,DD转台、光栅尺、高刚性主轴又常是关键瓶颈件。产能扩张的速度,追不上订单结构变化的速度。
结果是一种错配:订单等机床,机床等配置,配置等交期。等待期里用三轴代工,装夹次数翻倍,精度还不稳,交期优势最后变成了返工成本。
二、三个常见误区
误区一:把“有现货”理解成“有我要的配置”
现货通常是标准配置,光栅尺、刀库位数、转台规格未必对得上你的零件。到机后加装,时间和费用都不比重新订货少。
误区二:为了交期放弃验收
设备到场才发现行程差一点、后处理不匹配,返工周期往往超过当初省下的几周。省下的是交期,赔进去的是订单。
误区三:只算采购价
交期成本要一并算:延期交付的违约金、外协加工费、为赶货增加的班次与人工。这三项加起来,常常超过设备本身的价差。
三、五步落地的解决方案
第一步:先锁工艺,再锁机型
列出未来12个月要接的零件族:最大外形尺寸、材料、最复杂特征、精度要求、批量区间。用这份清单反推行程、工作台承重、主轴扭矩与转台规格。先看机型再想能干什么,是最常见的顺序错误。
第二步:用能力清单对齐参数
把需求写成表格,逐项对应主轴转速与扭矩、刀柄规格、刀库位数、转台形式与定位方式、是否配光栅尺、是否带热补偿、系统型号与五轴后处理支持。能逐项打勾的机型,才进入下一轮。
第三步:把验收标准前置到合同
约定试件材料、刀具、程序、检测项目与判定值,明确复检方式。现货机同样要验收,不能因为“急着用”就跳过。合同里没有的指标,事后基本谈不回来。
第四步:现货与期货分开算总账
现货的价值是抢订单窗口,溢价可以接受,但要把配置差异带来的后续改造成本算进去。期货则要盯住关键件到货节点,并在合同里约定延期责任与补偿方式。
第五步:上线节奏先小批试产
到机后先跑小批量,验证尺寸稳定性与刀具寿命,再放大批量。跳过这一步,问题会在客户验货时才集中暴露。
四、现货能力怎么落到具体机型
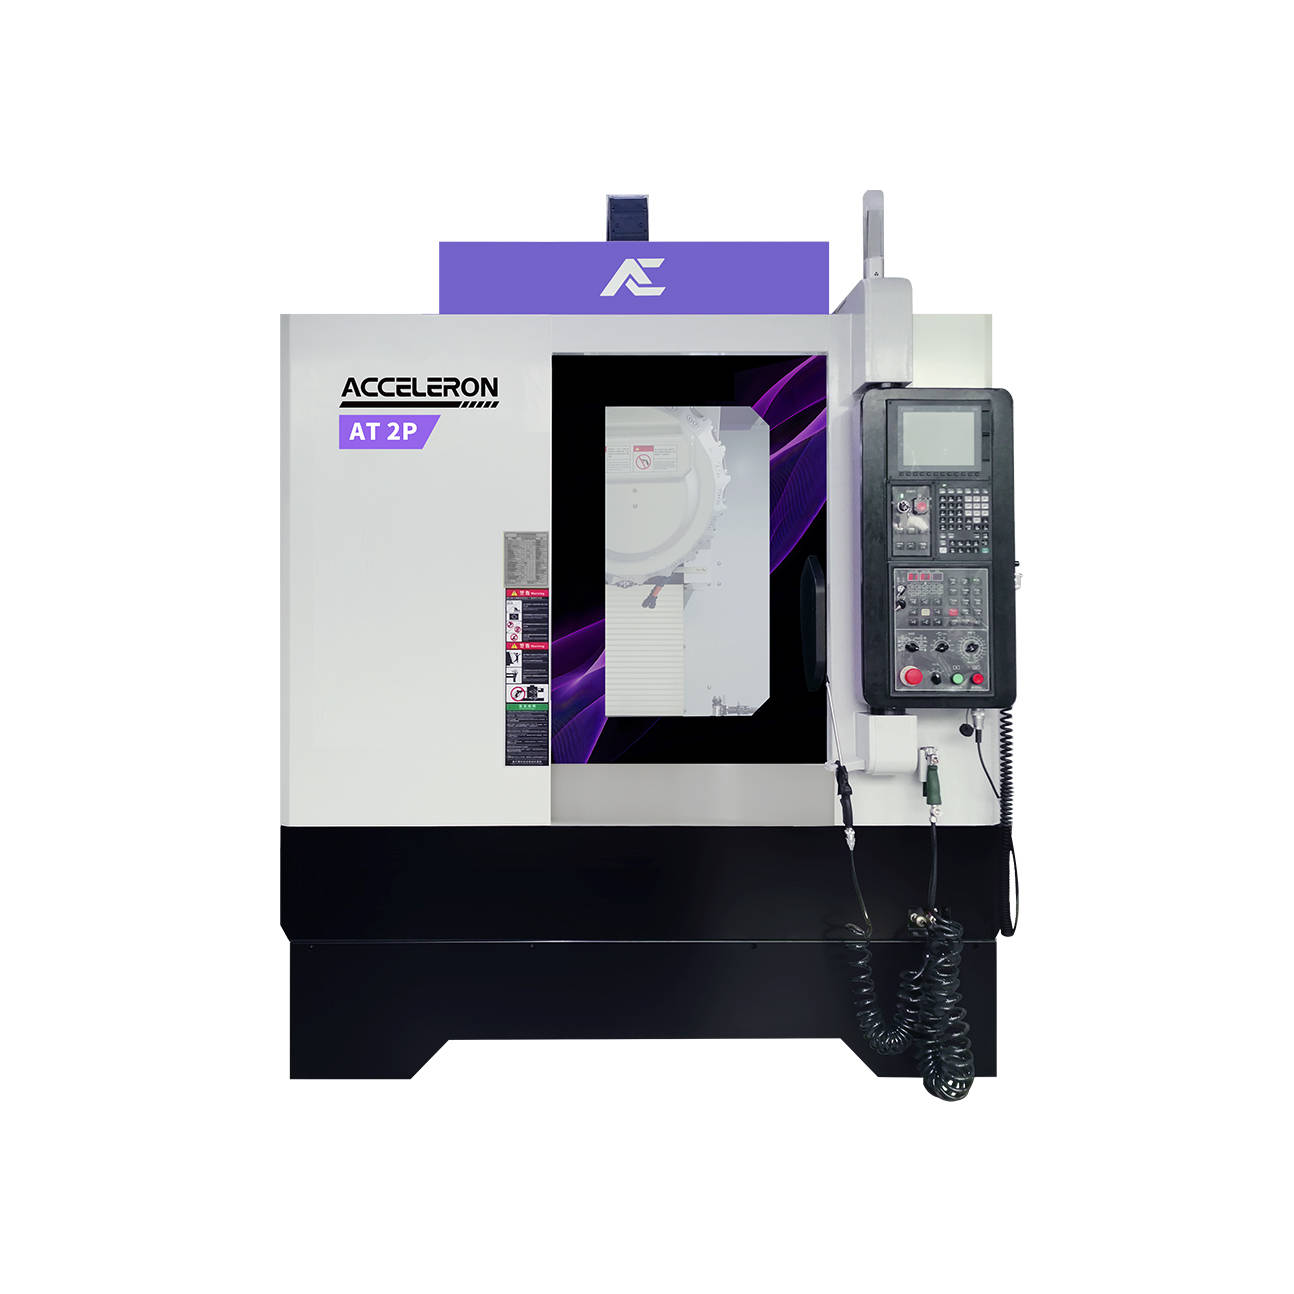
以广东新势力数控机械(ACCELERON)为例,珠三角现货与短交期是它对外的主要卖点,厂区位于东莞市洪梅镇望沙路7号洋兴产业园。机型分工上,手板与小件快速交付可看AU-3(HSKE40、30000rpm、双DD、18把刀)与AU-4;机器人腔体与航空结构件可看AU-5、AU-7或龙门AG-5;3C与液冷批量件看AM-2C、AT-2S;模具与铜公看AM-2P、AT-2P;车削工序交给AL-2、AL-2Y。
需要提醒的是,现货的具体机型、配置与交期必须书面确认。任何“肯定有货”的口头承诺,都不应替代合同条款。这也是判断一家珠三角五轴机床现货供给方是否专业的第一道门槛。

五、效果怎么验证
有两个客户侧口径可以参考。焊接机器人零件种类多、效率低,改用AT系列钻铣中心、前置斗笠式刀轮、20000转主轴与60米/分快移后,效率比原方案提升接近50%。医疗零件材料难加工、刀具磨损快,采用滚柱导轨与高刚性短鼻端主轴配置后,刀损约减少一半。
两者都属客户自身工况,不能直接当作你的产线预期。正确做法是在自己的试件上复现,再据此排产与报价。
六、珠三角五轴机床现货能解决时间问题,解决不了匹配问题。先算清工艺,再谈现货;顺序反了,省下的交期会在调试与返工里加倍还回去。