叶片寿命不由宣传口径决定。本文给出到货材质核验的四个动作、用现场厚度数据估算更换周期的步骤,以及把周期折成每万吨备件成本的方法。
搅拌叶片高铬合金材质核验磨损速率更换成本备件预算耐磨衬板
报价单上写着“高铬合金耐磨叶片、寿命长”,但这句话既不能直接填进备件预算,也不能用来比较两家供应商。真正决定叶片能用多久、一年要花多少钱的,是三件可以自己动手做的事:确认材质与成型工艺是否与宣称一致、用现场数据算出自己的磨损速率、把更换周期折成同口径的成本。
一、材质核验:从“说是高铬”到证据齐备
材质争议通常不在于有没有加铬,而在于成分、硬度与组织能否对得上宣称的牌号和工艺。建议把到货核验固定成几个动作,并且每次都留档。
- 索要同批次的化学成分报告,核对铬、碳、钼、镍等元素是否落在技术协议写明的范围内。只写“高铬”而不给具体数值的,先按资料不全处理。
- 用便携式光谱仪对来件本体抽检,与报告比对。取样时避开堆焊层、加工面和浇冒口,取本体上有代表性的位置。
- 硬度是最容易复现的验收项,按协议在约定部位测洛氏硬度并逐件记录。单个读数合格,不代表整批稳定,同一批的分散度更能说明熔炼和热处理是否受控。
- 要判断耐磨性,还需要看金相:碳化物的类型、尺寸和分布,直接决定磨料磨损条件下的表现。硬度看起来够高、但碳化物粗大聚集的件,实际寿命往往打折。
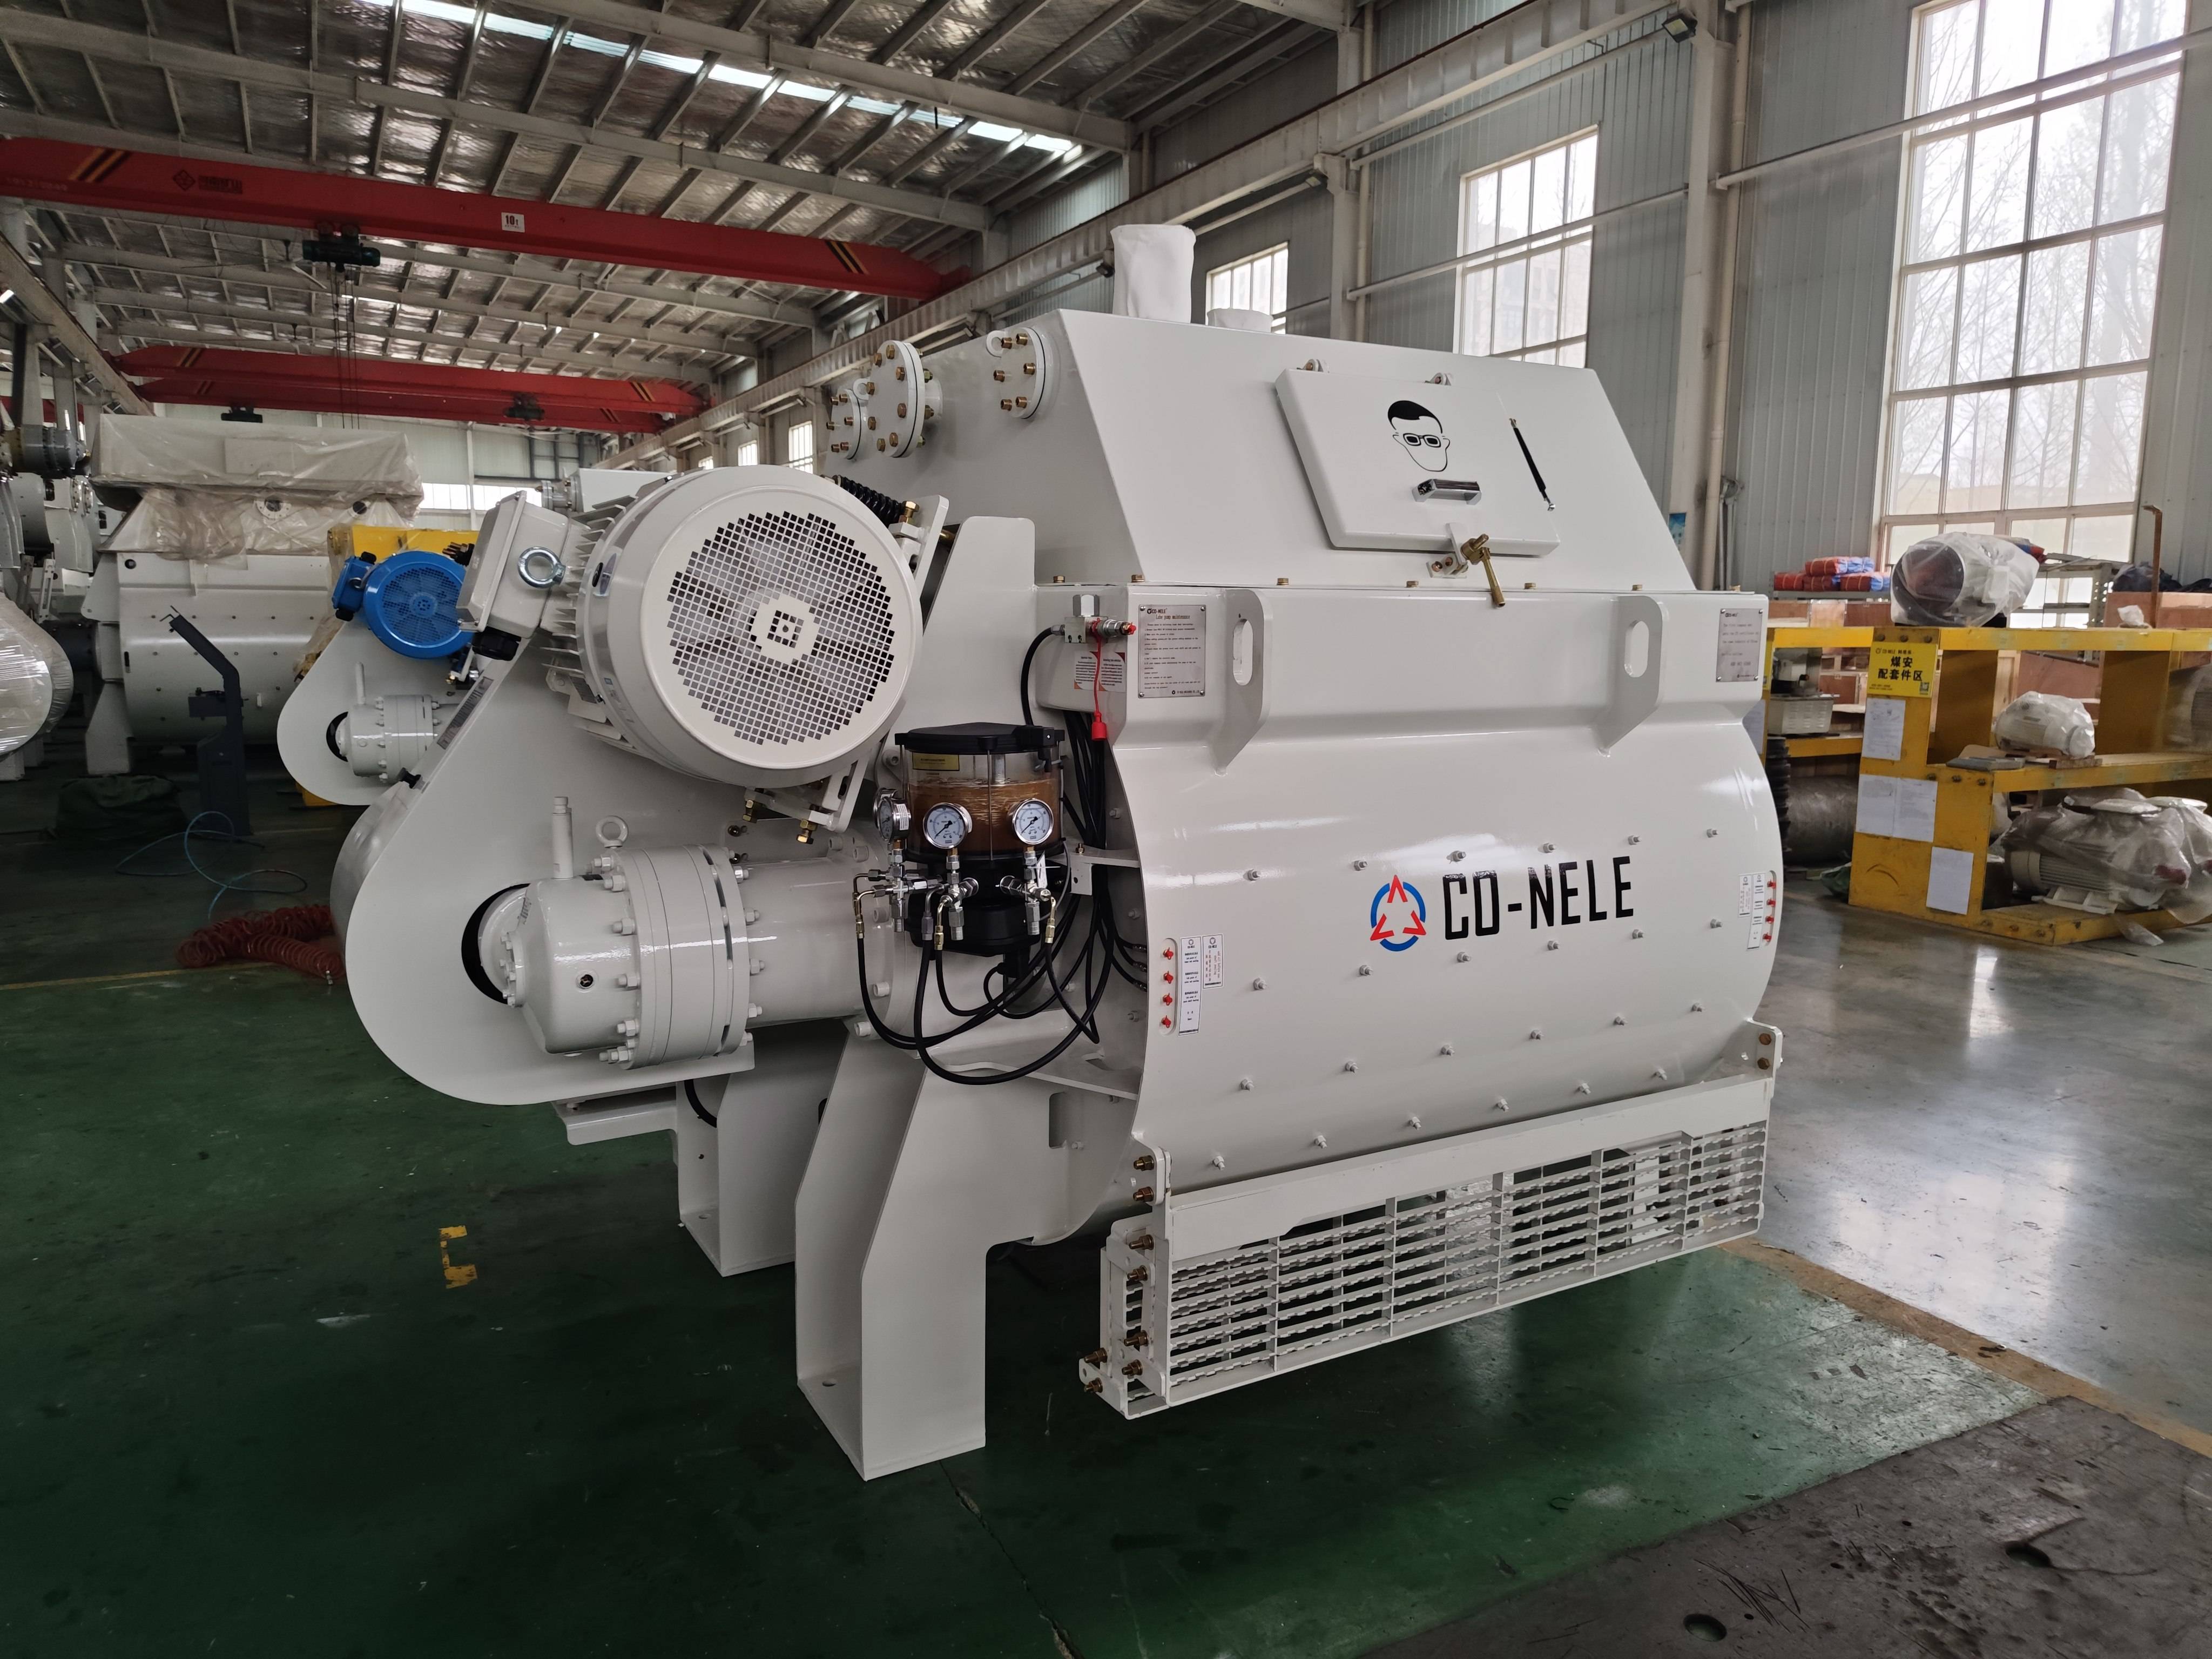
成型工艺同样要核。整体铸造成型的叶片,与后期堆焊、拼焊的件,磨损后的失效方式并不相同:前者会整体减薄,后者常见堆焊层剥落或边界先磨穿。核对供货清单上的工艺描述与实物是否一致,浇注方式、热处理状态、加工面与迎料弧线都可以在外观和尺寸抽检中验证。把牌号、热处理、硬度区间和验收方法写进技术协议,比口头承诺有用得多。
二、寿命估算:用自己的厚度数据说话
叶片寿命没有放之四海的固定值。骨料种类、砂石含泥量、胶凝材料用量、搅拌时间与装载量都会改变磨损速率,同型号设备在不同搅拌站之间可以差出数倍。与其追问“能用多少小时”,不如建立自己的磨损曲线。
- 新叶片装机时,在固定测点测并记录初始厚度与叶片和衬板的间隙。测点定在迎料面和端部等磨损最明显的位置,最好做上标记或拍图存档。
- 按固定周期复测同一测点,用厚度损失除以期间累计产量,得到单位产量的磨损速率。
- 设定报废阈值,依据可以是叶片与衬板间隙、搅拌均匀性下降,或剩余厚度不足。阈值由设备管理与质量控制岗位共同确认,写进作业文件。
- 用允许磨损量除以磨损速率、再乘以年产量,推出理论更换周期,然后按实际台班和检修窗口修正。
这套做法的价值在于换算:供应商说“寿命提升几成”,你可以用自己台账里的磨损速率折算成具体罐数或吨数,无需凭感觉接受结论。
三、把周期折成成本:同口径才能比
同类设备的报价差异,很大一部分就出在易损件配置上。比较叶片配置时,建议把三项放在同一口径下折算:
- 备件单价除以实际可服务产量,不要除以标称寿命。
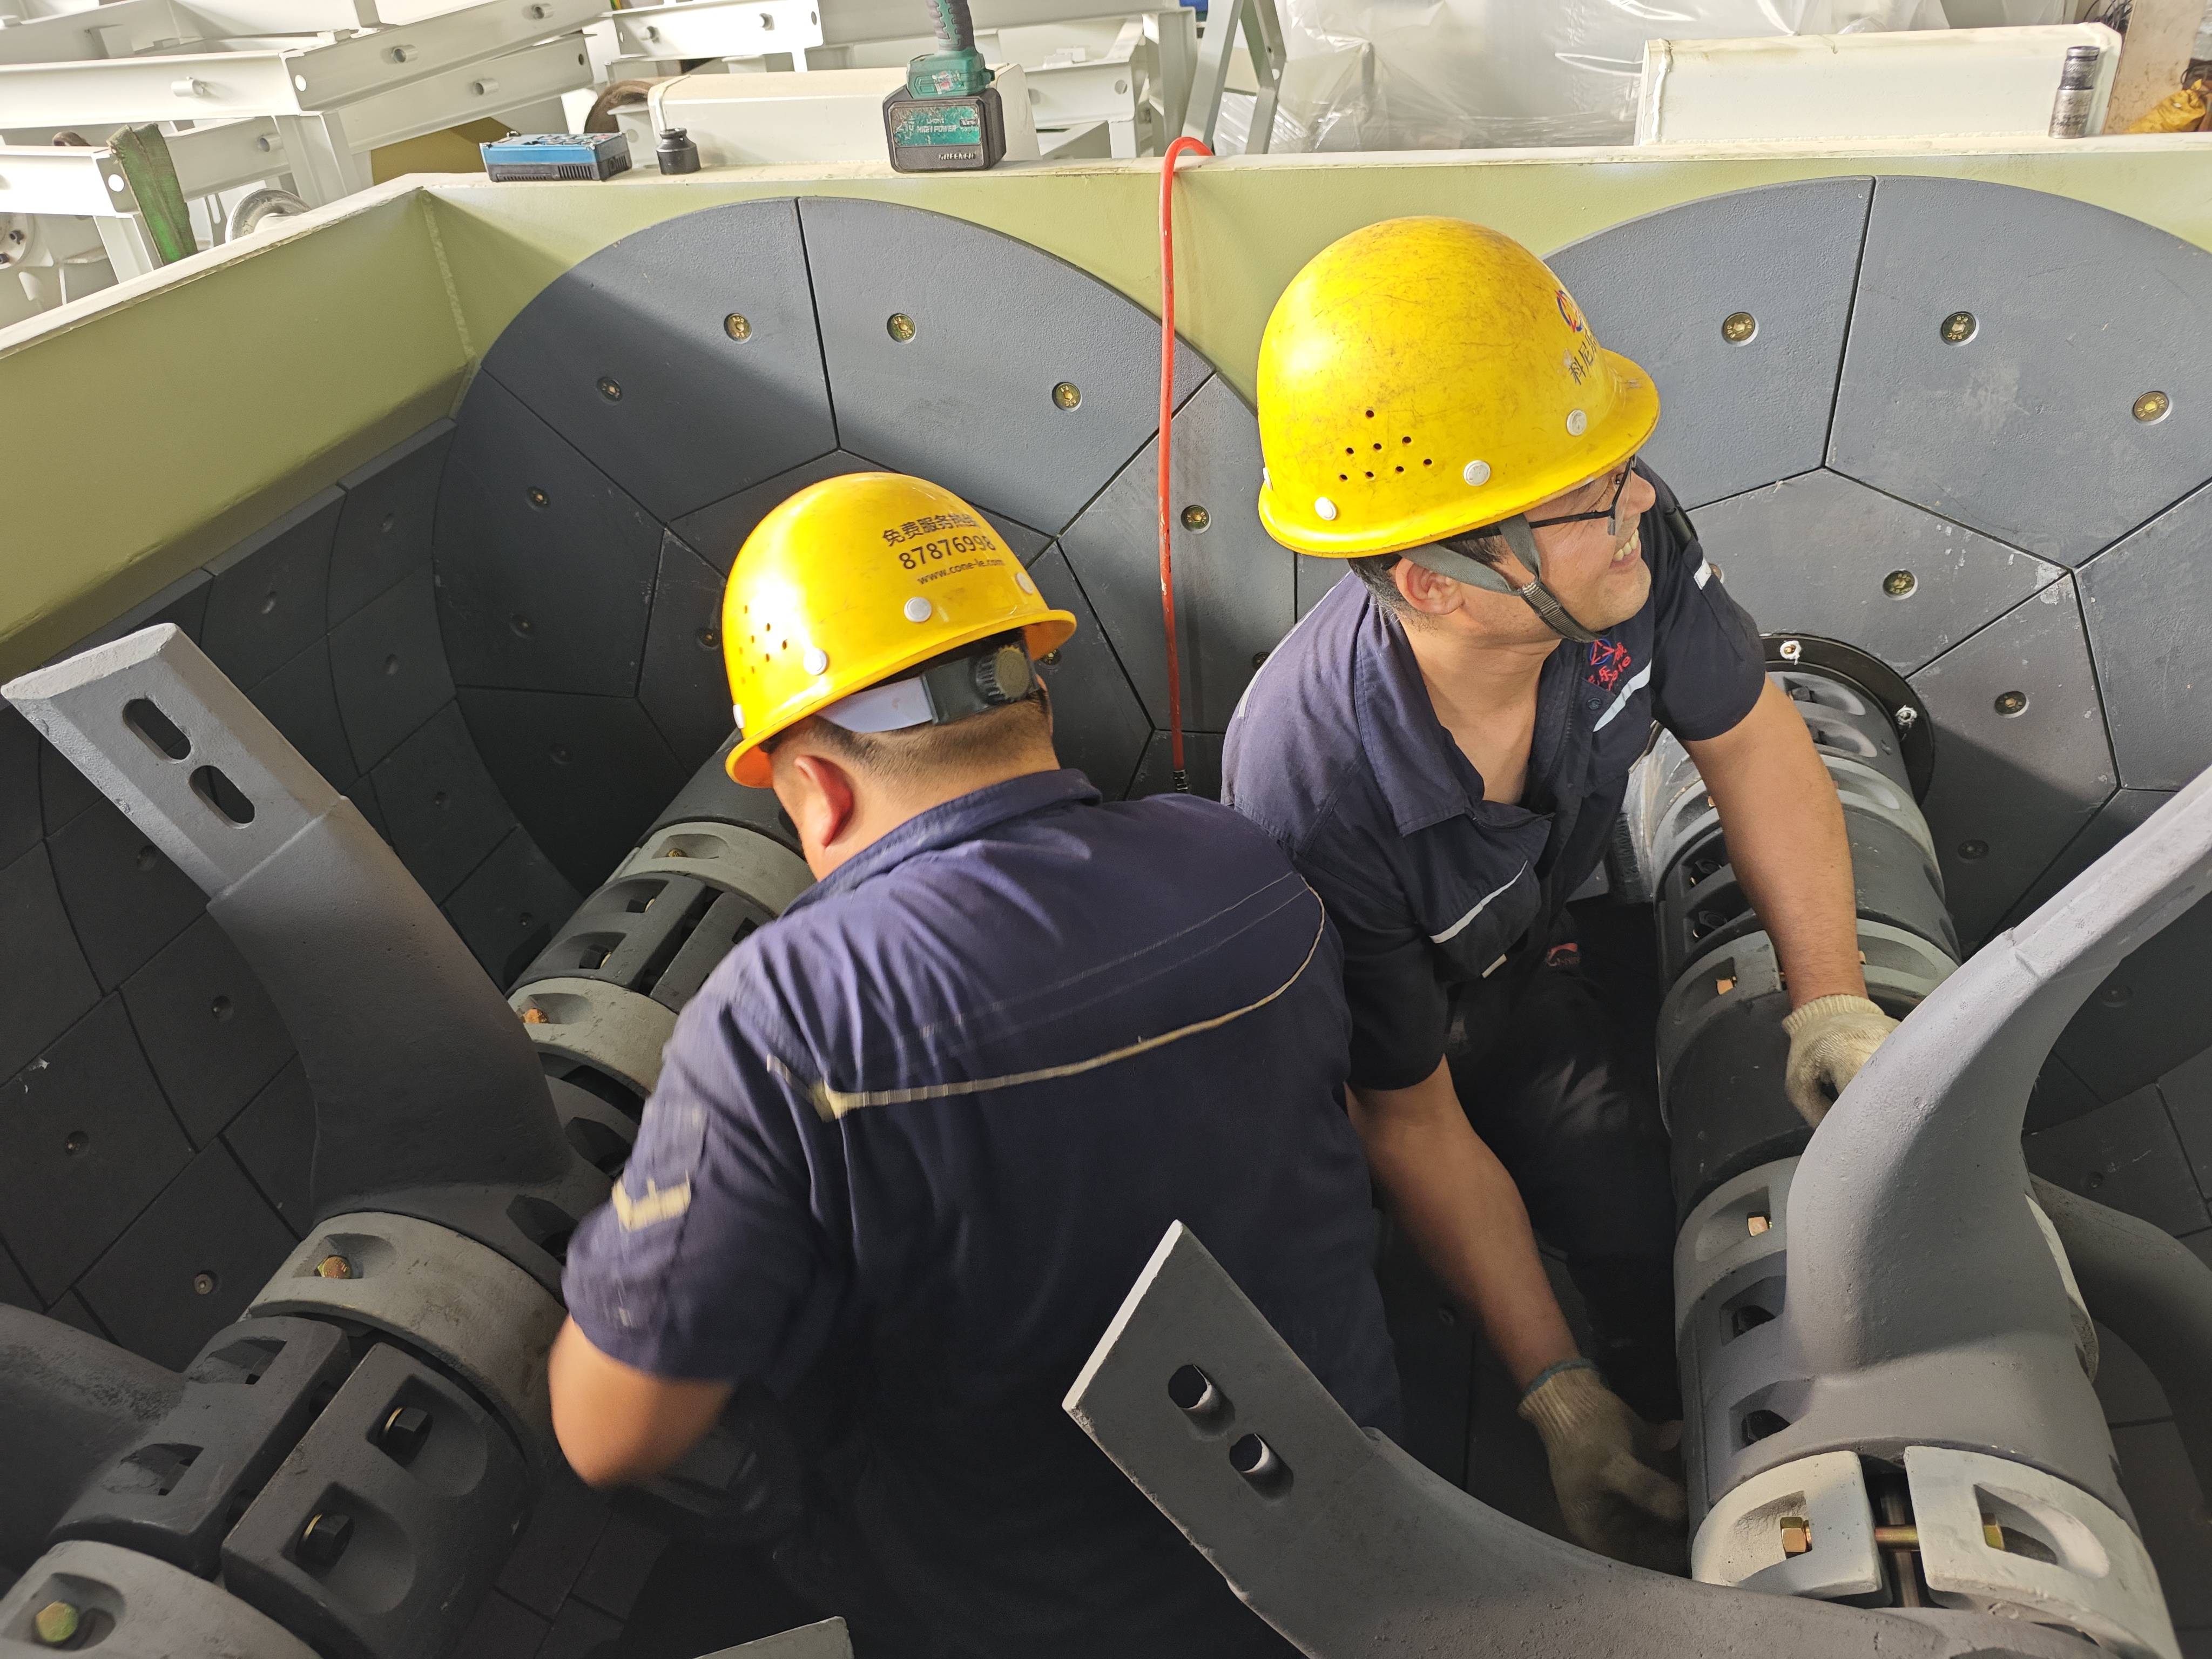
- 每次换装的工时与人力。双卧轴机型叶片和臂数量较多,拆装工时不能忽略。
- 更换造成的停机损失,按本站台班产值折算。
举个例子:甲方案叶片单价低但要年换两次,乙方案单价高却能一年一换,把两次停机与工时计入后,结论常常与只看单价的直觉不同。三项加总再除以年产量,得到的“每万吨备件成本”才是可比指标,也正好能写进年度备件预算。
四、把核验做成台账,让下一次比较有据可依
单次核验解决的是到货争议,长期台账解决的是预算与供应商评价。每批叶片建议记录:供应商与批次、成分与硬度检测结果、工艺与金相资料、装机日期与初始厚度、各期读数、更换原因。积累一两年后,这份台账会比任何宣传材料更能说明,哪种叶片在你的骨料条件下更划算,也让你在下一轮比价时手里有数。