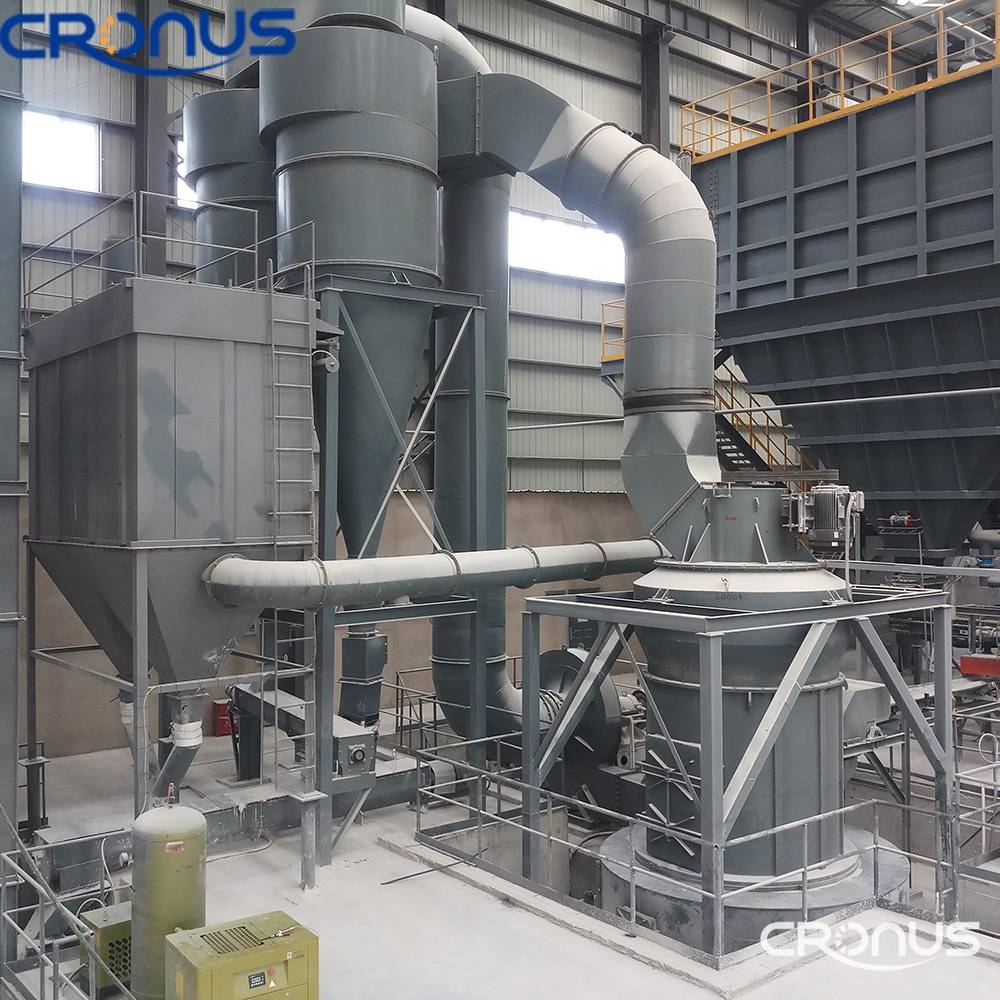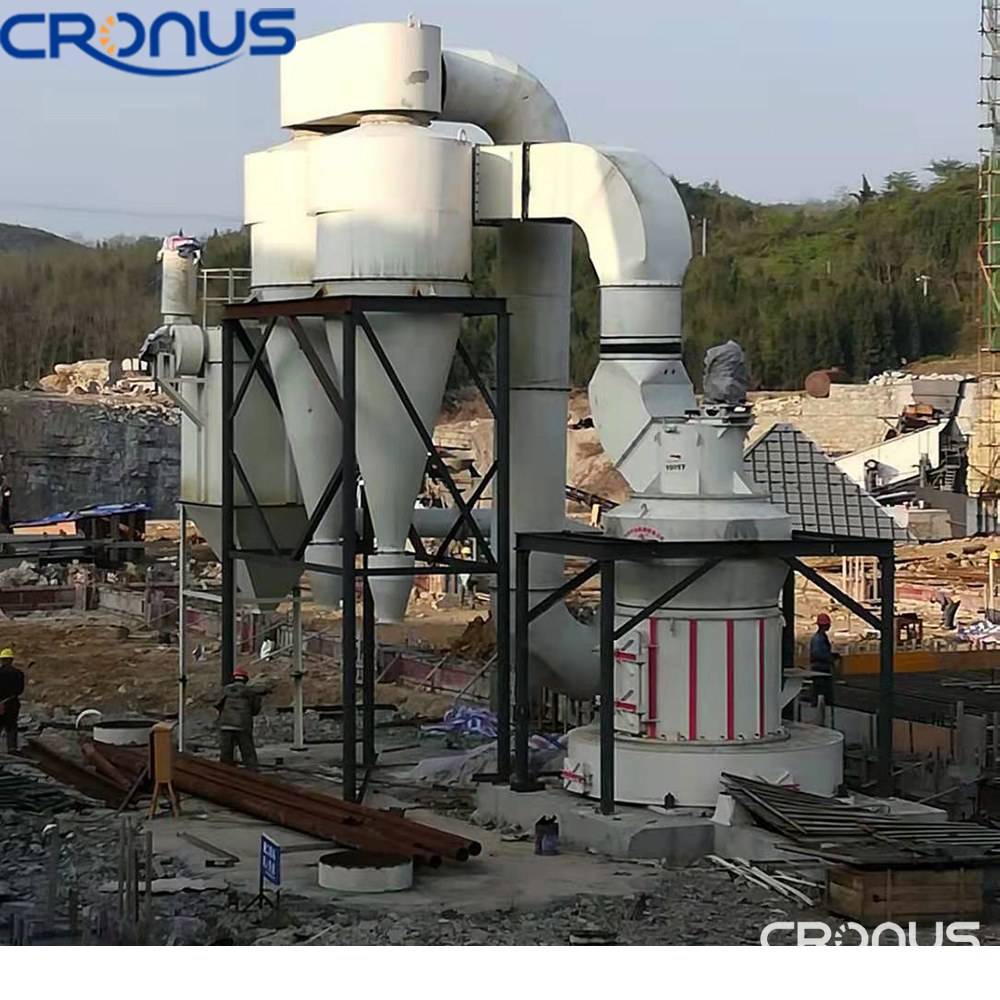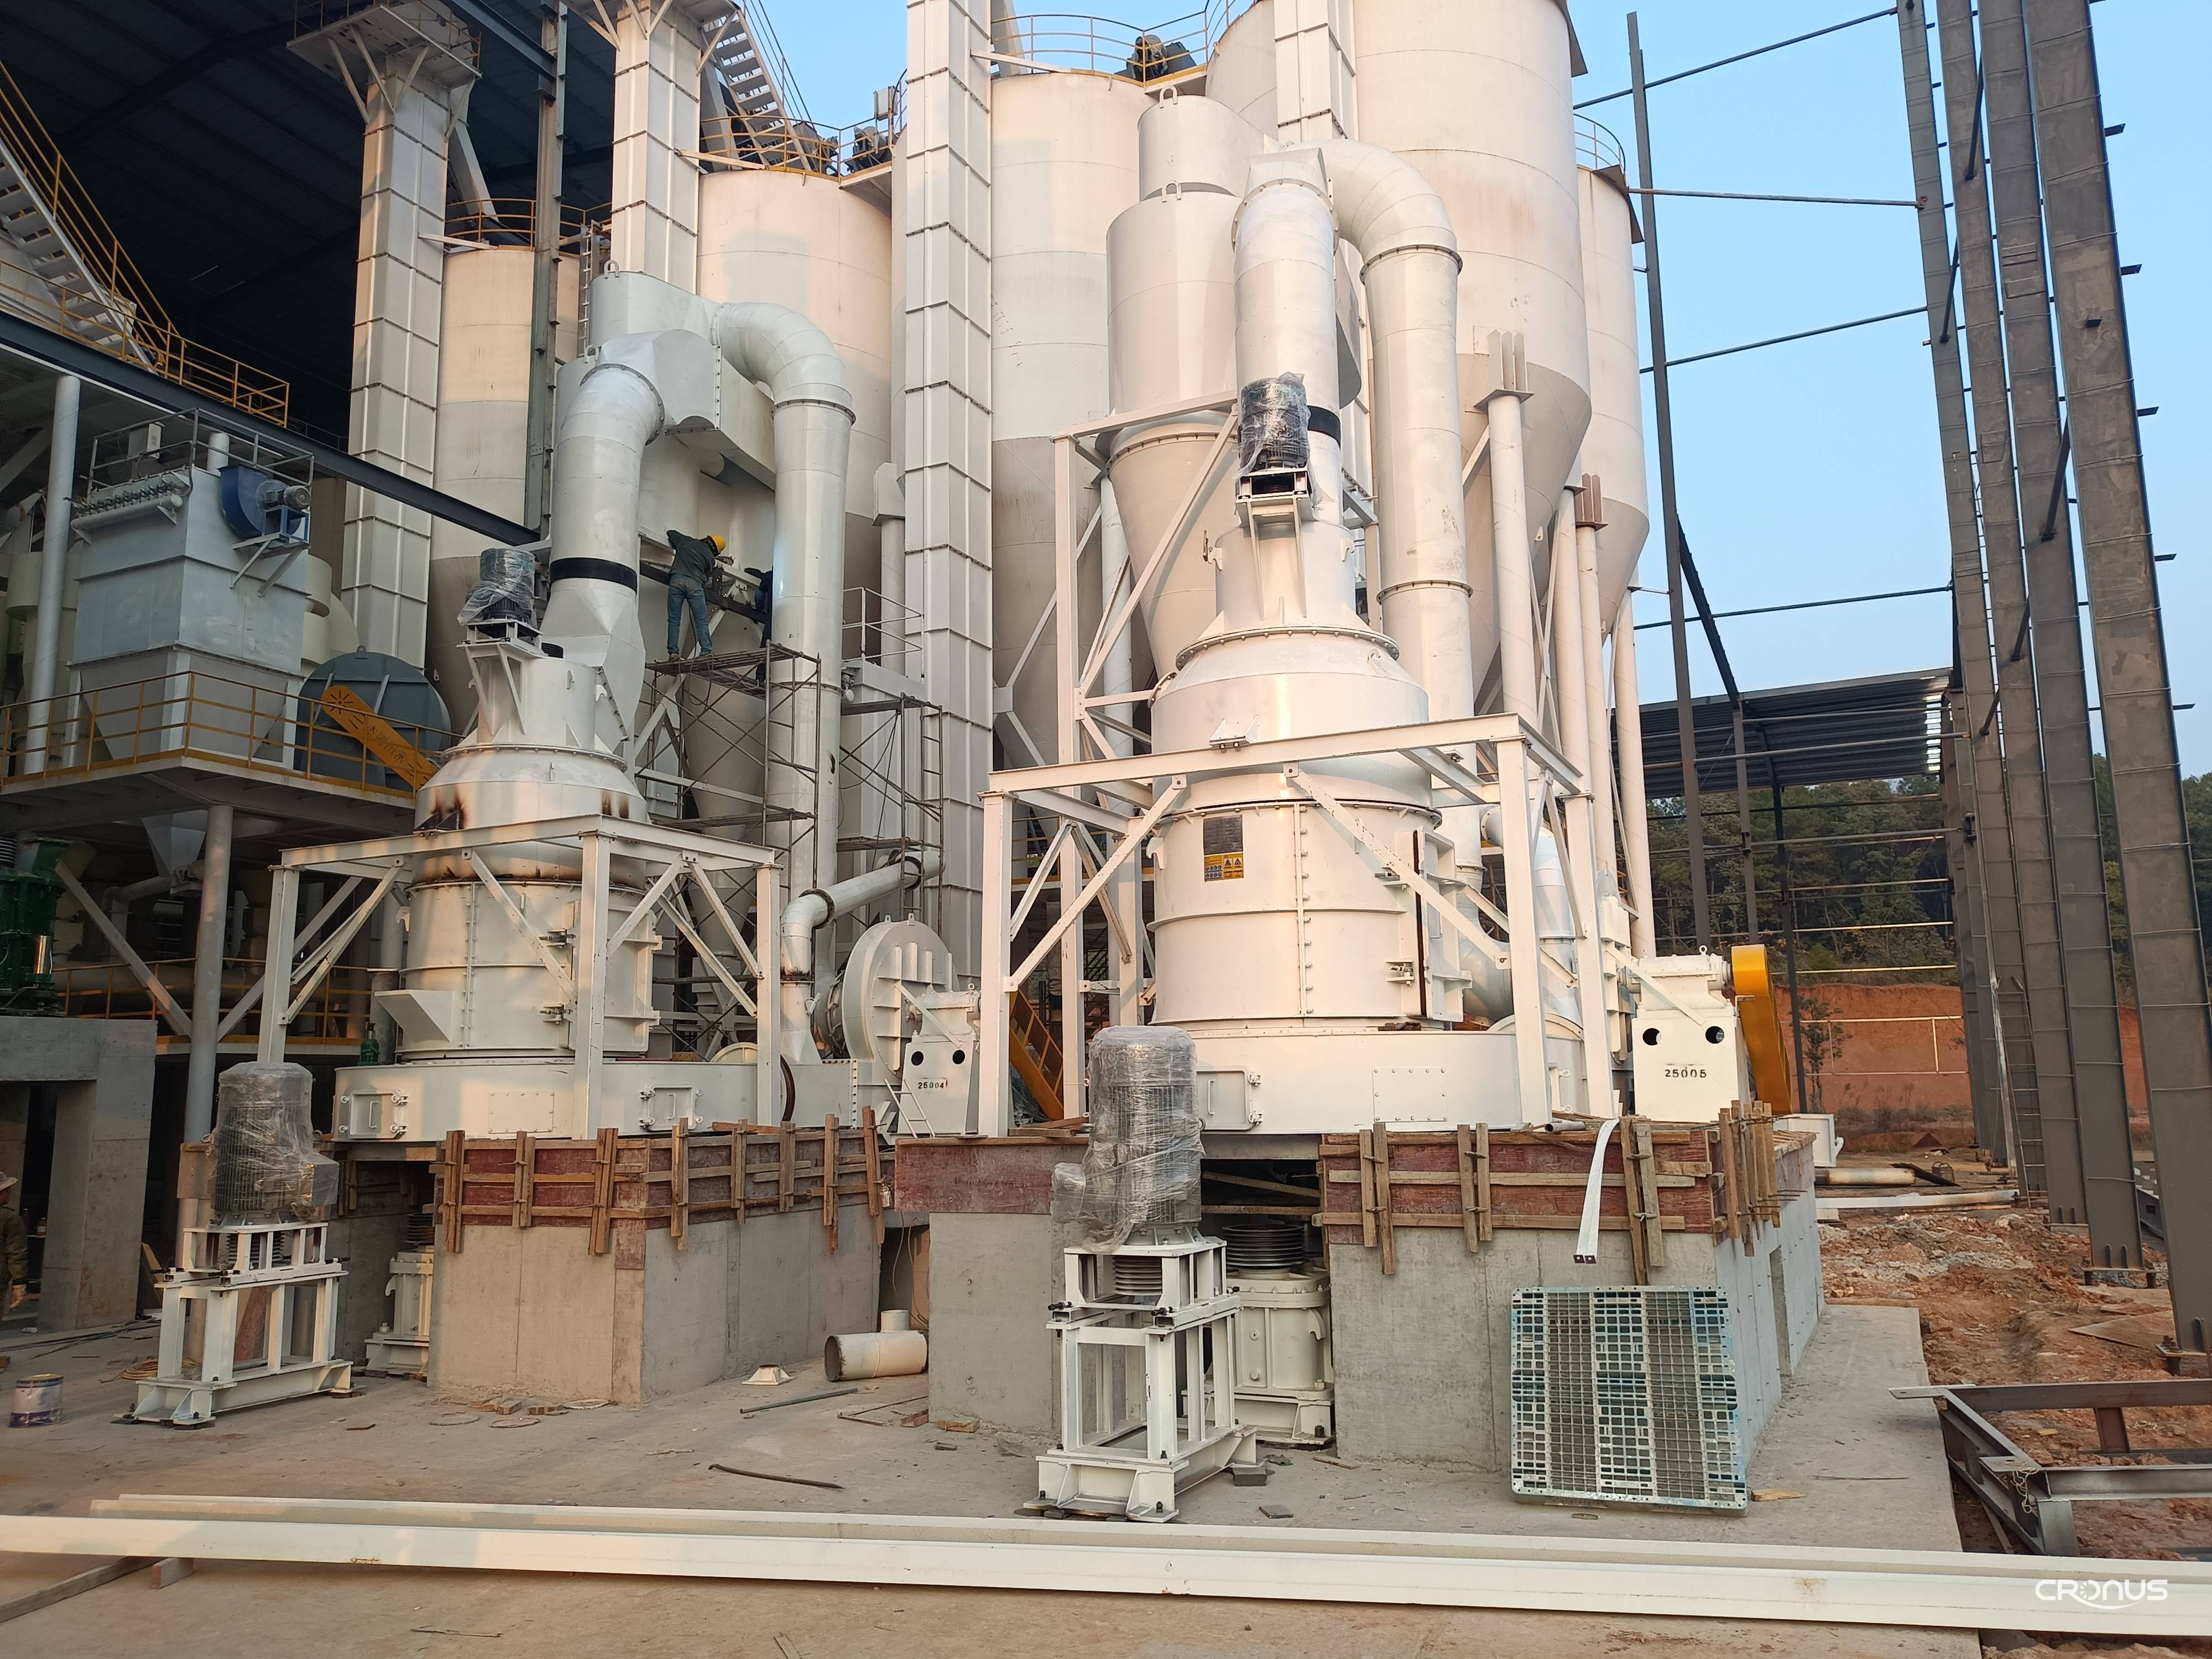
雷蒙磨的操作规程通常写在手册里,但现场真正按顺序执行的并不多。开机顺序错了,磨腔内会积料;停机顺序错了,下次启动电流偏高;急停之后不复位检查,往往留下更麻烦的隐患。这篇把顺序和背后的原因讲清楚。
一、开机顺序标准流程
除尘器先启动,然后是成品输送与提升机,接着是风机,再启动分析机(分级机),之后启动主机,最后开喂料。这个顺序的逻辑是逆物料流向启动,保证每一段下游都先通畅,物料一进系统就能被带走。
为什么风机要在主机之前
风机先转起来,磨腔内形成负压和气流通道,主机启动时是空载状态。反过来先开主机,磨腔内没有气流,物料落下去堆积,启动电流会上到额定值的数倍。
空载运行一分钟
主机启动后空转一到两分钟,听声音、看电流,确认没有异响再开喂料。这一步只要一分钟,能拦下大部分机械问题。
二、暖机与初始负荷冬季与冷机
环境温度低于 10℃ 时,减速机油温低、黏度大,建议空载运行 5 到 10 分钟再逐步加料。轴承润滑脂在低温下流动性差,强行加载会加速磨损。
轴承温度是判断暖机是否充分的直接指标。冷机启动后,轴承温度在 30 分钟内缓慢升到稳定值属于正常;如果 10 分钟内就冲到 70℃ 以上,说明润滑或装配有问题,应当停机检查,而不是继续加料。
加料要分步
喂料从设计量的三成开始,每 10 分钟加一档,观察电流与成品细度。一次加到满负荷,磨腔内料层突然变厚,容易出现振动和跑粗。
三、停机顺序正常停机
先停喂料,让磨机继续运行 5 到 10 分钟把磨腔内的存料磨完,观察电流下降到空载值,再停主机、分析机、风机,最后停输送与除尘。除尘器要等系统内粉尘沉降后再停,通常滞后 5 分钟以上。
带料停机的代价
磨腔内留料,下次启动时相当于带载启动,电流高、启动时间长,严重时接触器直接跳。停机前多花十分钟清仓,比抢修半天划算。停机后也不要马上打开检修门:磨腔内温度在 80℃ 以上时,冷空气进入会让磨辊产生热应力,长期如此容易出现裂纹,等机体温度降到 50℃ 以下再开门检查。
停机超过一周,要把磨腔内的存料清理干净,磨辊与磨环表面涂防锈油,电气柜送电保持防潮加热器运行。
四、急停与异常停机什么情况该按急停
异物进入磨腔、剧烈振动、电机冒烟、人员被卷入风险,这四种情况不要犹豫。急停之后必须切断主电源并挂牌,确认设备完全停止再靠近。
急停之后做什么
检查磨腔内是否有异物、磨辊是否卡死、皮带是否损伤;复位保护元件前先查明原因,不要直接复位送电。送电后先空载试运行 10 分钟,确认电流平稳再恢复生产。
五、把顺序写进班组交接规程贴在墙上不等于执行。把开机检查项做成一张十行的表格,班组交接时逐项打勾,比口头交代有效。运行三个月后回头看这张表,能发现多数异常都对应某个被跳过的步骤。
上海克洛诺斯机器有限公司在调试交付时会给客户做一次开停机演示,按实际工况走一遍,包括急停后的检查流程。
你们厂的开机顺序是否也按逆物料流向执行,欢迎在评论区交流,我们把常见错误整理成一份对照表。