车间里有一种故障特别磨人。一条自动上下料线,动作并不复杂——从 A 点取件,直线送到 B 点放下,再回来。可真跑起来,末端会晃,每次定位都差那么一点,速度一提,噪音也跟着上来。
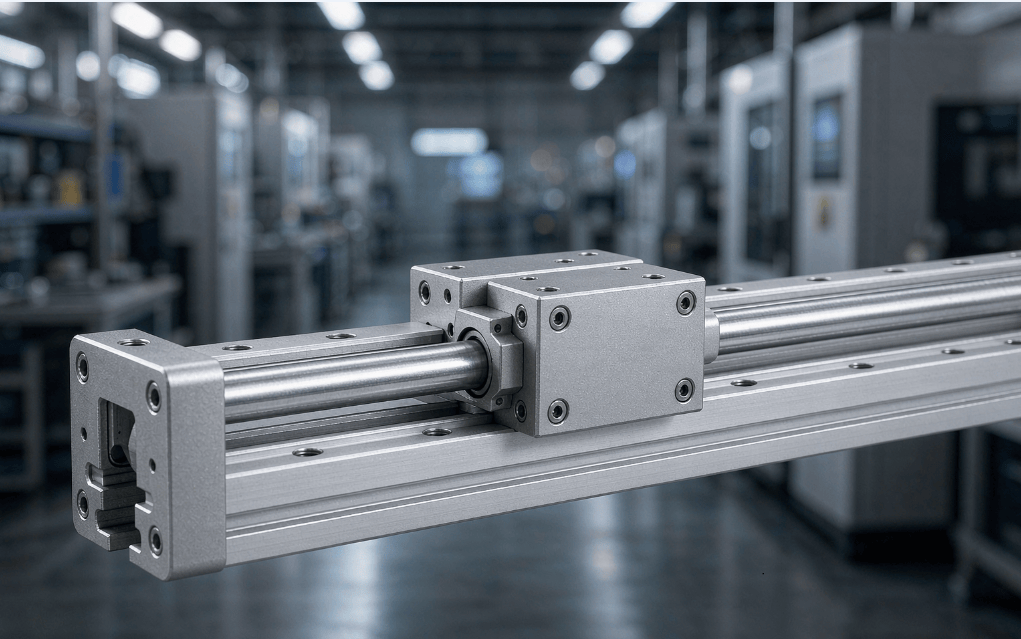
问题往往不在电机。遇到这种情况,多数人的反应是换更大功率的伺服、反复调参数。但做了多年设备的老师傅通常先看另一处:托着这条往复运动的铝型材本体,刚性够不够,直线度稳不稳,导轨安装面平不平。路不平,车再好也颠。
铝型材,就是那条“路”。直线模组这几年被反复提起,说到底是因为它把传动、导向、支撑集成到了一起。而它的骨架,大多由工业铝型材承担——铝的密度小,运动惯量小,启停更利索;型材可以按设备的尺寸定尺、开模,行程和截面能跟着结构走;表面处理后耐磨,也便于清理。铝型材的成型能力,很大程度上决定了这条“路”能铺得多直、多稳。
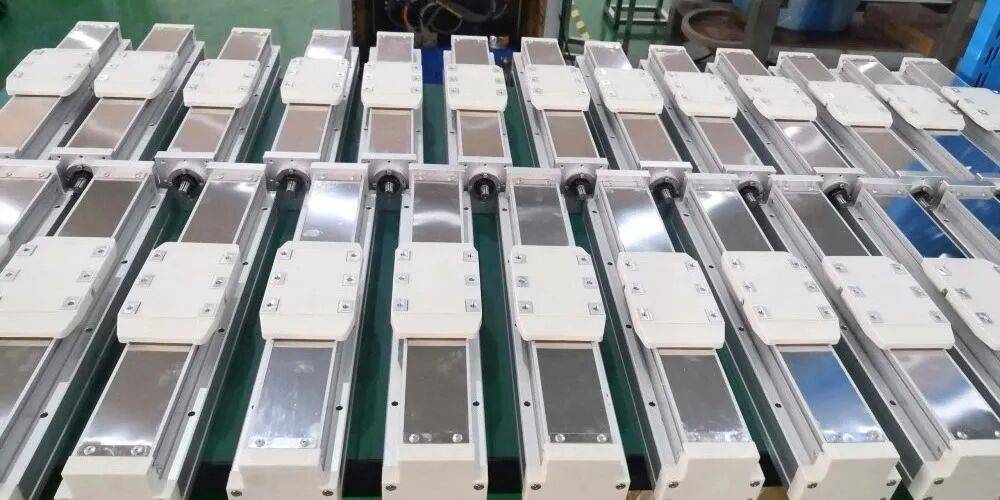
华建铝业在做的一件事。在山东临朐这座“铝业之都”,华建铝业这些年把精力放在了同一件事上:把型材往深加工端推。落到直线模组上,是从挤压、时效到精加工、装配在同一体系内完成,出厂前完成校直和装配面加工,导轨安装面、滑块座、端盖、防护一并带出来。少一道转手,就少一道公差累积。对设备厂的实际意义很朴素:省掉自己铣安装面、校直线度的那道工序。
选型时先问清四项。一是有效行程和截面尺寸是否匹配负载;二是重复定位精度、直线度的口径怎么算,是全行程还是某个区间内;三是导轨与滑块的安装方式能否对接现有机架;四是防护形式,粉尘和切削液多的工况要多问一句。华建铝业的技术人员在对接改造项目时,一般先要工况、行程、负载这三项,再谈截面和行程方案——这个顺序其实值得参考。
设备稳不稳,牵动的是整条链条。下次再遇到末端发飘,不妨顺着“路”往回找一遍。手上有改造项目,把工况、行程、负载列一列,去铝工业展会,或者到华建铝业的工业材展厅看看实物,摸一摸截面和安装面,比在参数表上纠结快得多。