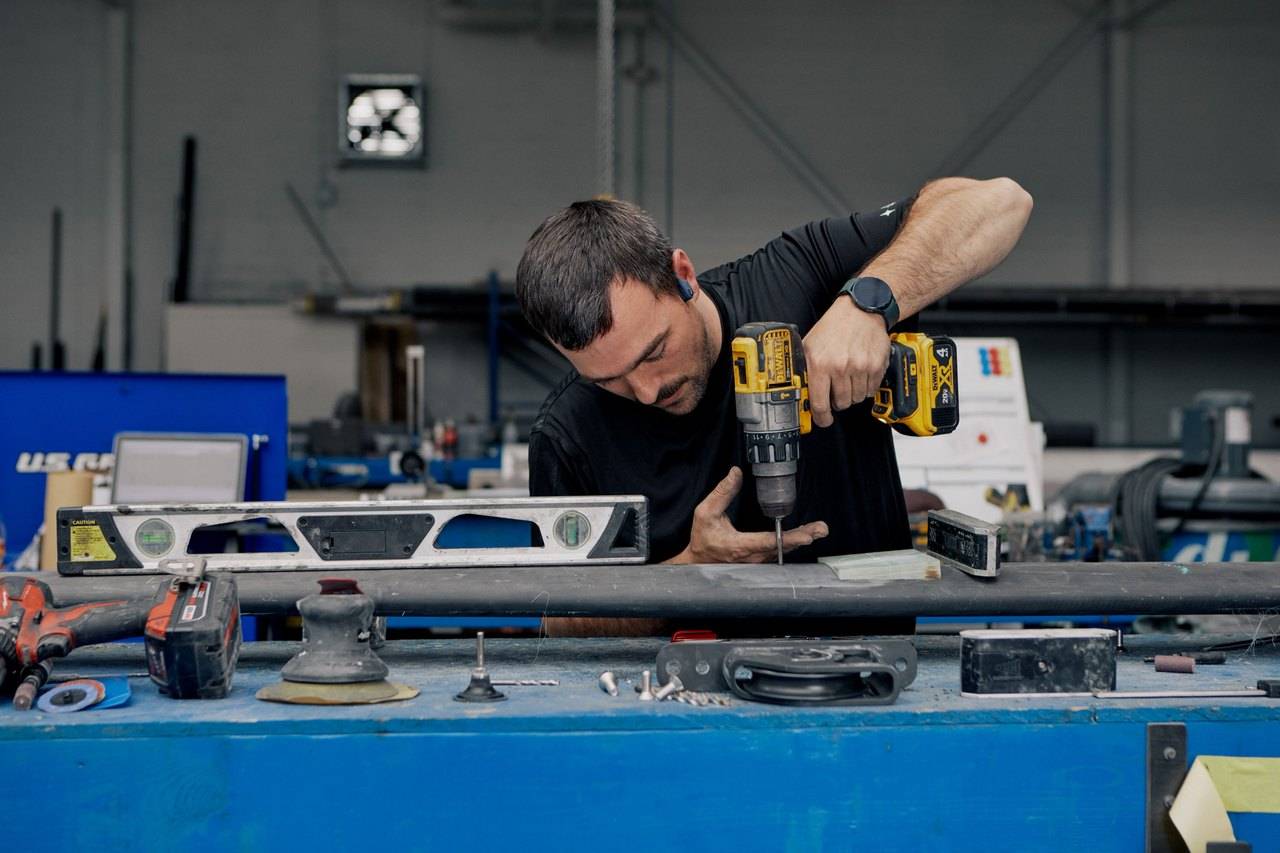
碳纤维构件的手工制孔作业。图片来源:Offshore Spars
有一份航空标准,1991 年 6 月 18 日发布,同年 10 月 1 日实施。
三十五年过去,它没有被替代。在标准状态栏里,写的还是"现行"。
它叫 HB/Z 189-91《碳纤维复合材料构件制孔工艺》。编号里那个 Z,是"指导性技术文件"的意思——不是强制标准,但航空厂里做复材制孔,参数翻到最后,还是要回到这一份。
有意思的地方在于:它当初管的材料,和今天很多厂在做的材料,已经不是一回事了。
一、它管什么,不管什么
翻开适用范围,写得很克制:适用于碳纤维无纬布铺叠制成的构件;编织布铺叠制成的构件可参照执行。
一句话,边界画清楚了。
它管的是"铺叠—固化—制孔"这条线上的层合板。1991 年的航空复材,基本就是环氧预浸料单向带铺出来、热压罐固化。无纬布(unidirectional tape)是那个时代的主力形态,所以标准把适用范围锁在无纬布上,编织布只给"参照执行"。
它不管的也明白:蜂窝夹层结构的切割另引 HB/Z 175(高压水射流),表面粗糙度的定义引 GB 1031。整份标准的引用文件只有这两条。
三十多年前的技术文件,援引面窄。反过来说,也精准——只管自己该管的那一段,不越界。
而今天在做的自动铺丝构件、热塑性基体构件,标准里一个字都没有。这不是标准的错,是它出生的年代还没有这些东西。
二、那张刀具表,是全篇最实用的部分
标准正文里有一张表,列了十种刀具和对应转速。这张表值得逐行看,因为转速跨度大得反常——从 460 到 17500,差了 38 倍。
数据来源:HB/Z 189-91《碳纤维复合材料构件制孔工艺》
460 是哪来的?镶片硬质合金麻花钻,φ8~φ13。孔径一大,刀具外缘的线速度就上去了,转速必须压下来,否则切削热集中,树脂先糊。
17500 又是哪来的?φ100 金刚石砂轮片。那是切割和修边用的,不是钻孔。把这一行当成钻孔参数抄,会出事。
真正钻孔的那几行,落在 1800 和 4000 两档:小孔径麻花钻 4000,铰刀和锪窝钻 1800。
这个搭配有讲究。钻是切开纤维,要快,靠高转速把纤维切断而不是推开;铰是修整孔壁,要慢,快了反而刮出螺旋刀痕;锪窝是控深度和角度,更要慢。三种动作,三种转速,从来不是一套参数打天下。
还有一行容易看漏:四直槽钻铰复合钻头,φ4~φ6,转速 4000。钻铰一体,一次成型,省掉中间换刀。1991 年提出这个思路,放到今天也不落后——现在自动制孔设备的钻锪一体末端执行器,底层逻辑是一样的:减少一次装夹,就少一次对刀误差。
三、被误读最多的一条:0.007~0.02 mm/r
网上讲复材制孔进给量的文章,几乎都会引这组数:进给量 0.007~0.02 mm/r,可显著降低出口分层。
翻回原文,这条的完整表述是:用可控进给钻配上钻模板钻孔,应采用四直槽钻铰复合钻头,转速 4000 r/min,进给量 0.007~0.02 mm/r 时,可不加垫板支撑。
差别在最后半句。
这不是"这组参数能让分层变小",而是"在这组参数加上这几个前提条件时,可以省掉垫板"。前提是三个:可控进给钻、钻模板、四直槽钻铰复合钻头。少一个,这句话就不成立。
更关键的是:它是免垫板的条件,不是免分层的保证。标准没有说这样钻就一定没有分层,只说可以不垫。
这个区别在车间里很要命。手风钻、没有钻模板、用的是普通麻花钻——三个前提一个都不满足,却把 0.007~0.02 抄进工艺卡当"防分层参数"用,最后出口照样撕裂,还找不到原因。
星瑞观点:标准里带条件的条款,条件比数字重要。抄参数之前先确认条件,比事后分析分层原因省事得多。
四、四条硬要求,跟材料无关
标准里有一批条款,不带数字、不讲条件,直接给动作。这几条最值钱,因为换什么材料都成立。
第一,出口面加垫板,还要把出口面朝锪窝面。
原文:钻孔时从出口面加垫板支撑,并消除间隙;应尽量将钻孔出口面放于锪窝面。垫板材料可选硬塑料板、夹布胶木板或硬铝板。
垫板这件事大家都知道。但后面那半句常被忽略——出口面朝锪窝面,意思是让"最容易被撕裂的那一面"落在锪窝刀要切掉的位置上。锪窝会把出口边缘那一圈材料整个削掉,撕裂就跟着一起削走了。这是一个几乎不花钱的工艺技巧,效果比调参数直接。
第二,先试钻、试锪,合格了再往下干。
原文:首次钻孔、锪窝前应试钻、试锪,调整合格后再继续。
换刀、换批次、换设备、换操作者,都算"首次"。这条看着笨,但它是唯一能在批量报废之前拦住问题的手段。
第三,快透的时候降速。
出口分层不是全程发生的,它集中在钻尖即将穿透最后几层的那一瞬间。此时剩余未切层变成一块四周被夹住的薄板,轴向力全部压在这块薄板上,一旦超过层间临界值,裂纹就横向跑出去。
所以真正该降速的区间,是最后两三毫米,不是整个孔。
第四,出现四个信号就停。
原文列了四条:异常响声、切削刃过分磨损或缺口、加工表面变色、分层或劈裂。出现任意一条,停止加工,更换或修磨刀具。
刀具磨损后用 180# 金刚石砂轮修磨——这条也写了。意思是刀具要能修,不是一次性的。
另外还有一条边界:有蜂窝夹层结构时不得使用润滑剂;碳纤维构件切削速度不超过 250 m/min 时,一般也不需要润滑剂。这个 250 m/min 是线速度,不是转速,换算时别忘了除以刀具周长。
五、标准没写的四件事
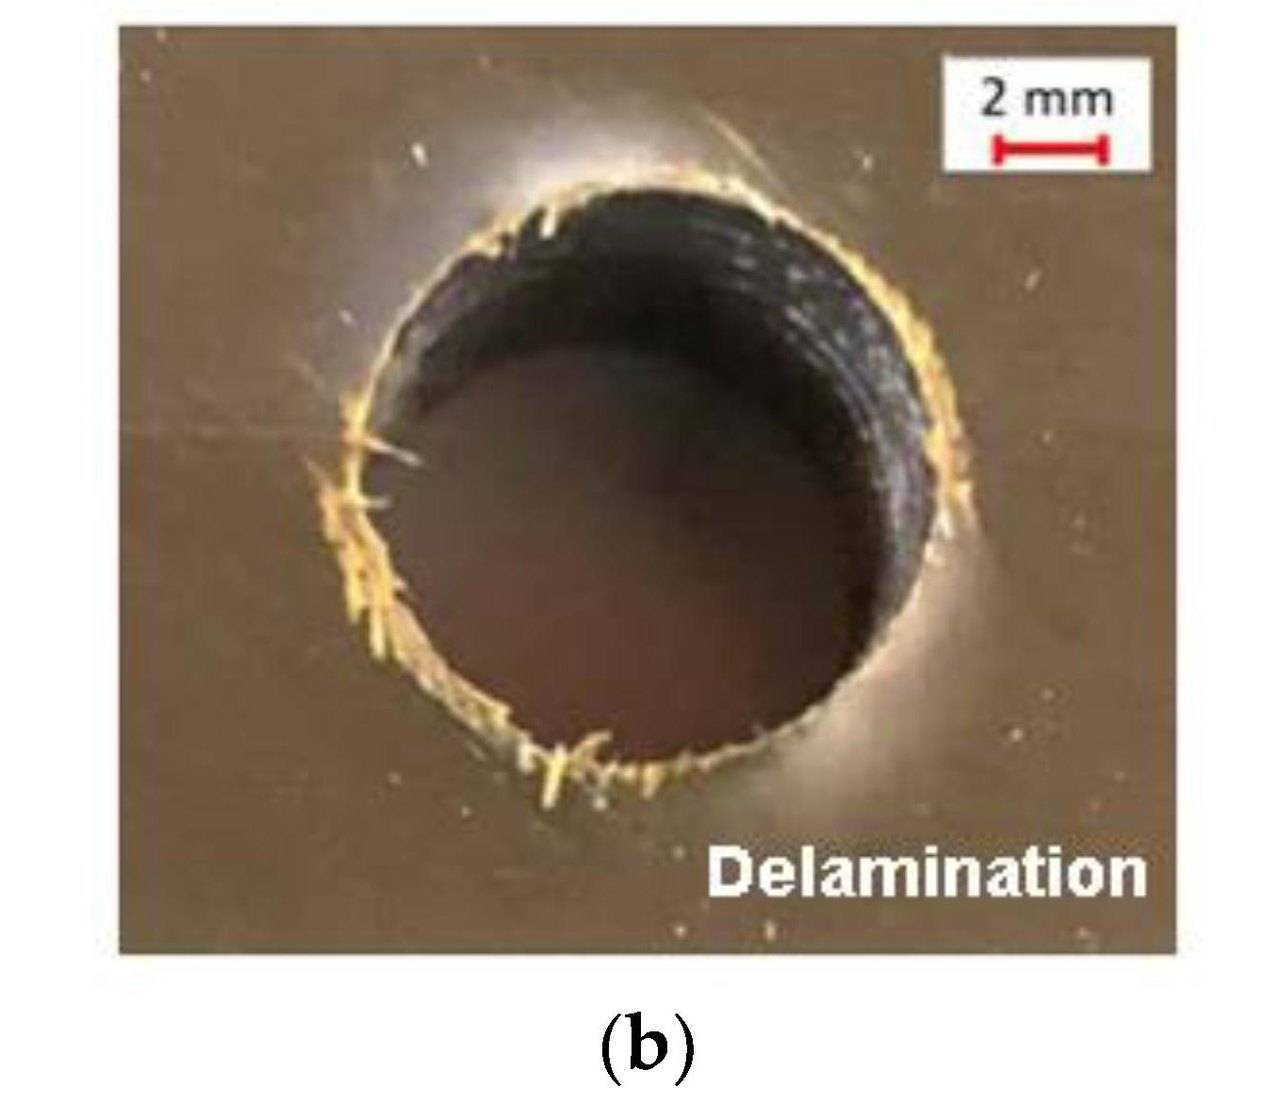
碳纤维层合板孔出口的分层形貌,右上角标尺 2 mm。图片来源:Polymers(MDPI)
上面这张照片里,孔出口边缘那一圈翻起来的纤维,就是出口分层最直观的样子。标准管得住"不许出现",但下面这四件事,它没给答案。
一、分层怎么量化。标准只写了"不允许分层或劈裂",没有给判据。工程上通用的是分层因子 Fd = Dmax / D0,Dmax 是包含损伤区的最大直径,D0 是名义孔径。业内常把 Fd < 1.2 当可接受线,但这是文献惯例,不是 HB/Z 189 的规定。验收文件里引用,要说清出处。
二、孔径公差给多少。标准原文只有一句:孔径和位置尺寸按设计图样和技术条件规定。也就是说,数字不在标准里,在图纸上。工程实践中,自动制孔设备通常能到 H9 级孔径精度、锪窝深度 0~0.05 mm、孔法向偏差 ±0.5° 以内;手工制孔要放宽,具体放多少得跟设计方谈。
三、粗糙度到底几个数。这条其实写了,但经常被记混:钻孔和锪窝表面粗糙度不低于 Ra 6.3,铰孔不低于 Ra 3.2。两个数不是一回事——钻孔不需要铰那么光,铰孔才要求 3.2。只记一个 3.2,会把钻孔的验收标准抬高一倍,白增加成本。
四、刀具材料怎么选。标准指定的是 Y330 硬质合金和金刚石两类,没有提涂层。今天常见的金刚石涂层(CVD)和聚晶金刚石(PCD)刀具,是这三十多年里发展出来的。涂层和 PCD 的耐磨性确实远高于未涂层硬质合金,代价是价格。小批量用手磨硬质合金就够,批量上去了才轮到 PCD 算账。
六、热塑复材:不能照抄,但也没那么难
这是这份标准最不够用的地方。
出口分层能不能发生,取决于一个力学条件:钻尖推最后几层时,轴向力有没有超过层间临界值。经典的临界轴向力模型给出的关系是,Fcrit 与层间 I 型断裂韧性 GIc 的立方根成正比。
环氧和 PEEK,GIc 差了将近一个数量级。
按 88 和 1700 算,比值约 19;开立方,临界轴向力差约 2.7 倍。
这句话翻译成车间语言:同样的钻头、同样的进给,热塑层合板出口分层的门槛比环氧高出一大截。这就是为什么很多人第一次钻 PEEK 板会发现"比想象中好钻"。
但别高兴太早。热塑的问题不在分层,在孔壁。
PEEK 熔点约 343 ℃,比环氧的固化温度还高。切削热产生在同一位置,环氧基体还能靠分解、炭化吸掉一部分,PEEK 不会——它只会软化、涂抹。孔壁出现那种发亮的、像被抹过的痕迹,就是树脂涂抹(smearing);再严重一点,颜色发黄发褐,就是烧焦。这两样都不影响孔径,但影响连接件的疲劳寿命,而且探伤查不出来。
还有排屑。热塑基体韧性高,切屑是连着的,不像环氧那样碎成粉。连着的切屑容易缠刀,缠上之后刀杆偏心,孔就偏了。
所以热塑制孔的矛盾点整个挪了位置:从"防分层"挪到"控温、排屑、控刀具磨损"。参数不能照抄 1991 年那套,得重新标定。
星瑞观点:热塑复材"更好钻"和"随便钻"是两件事。分层门槛高,只说明容错空间大一点,不代表孔壁质量自动合格。真正决定良率的,还是切削热有没有控住。
七、2013 年又出了一本,老的没废
HB/Z 409-2013《树脂基复合材料制件机械加工工艺》,2013 年 4 月 25 日发布,同年 9 月 1 日实施,由中国航空综合技术研究所归口,起草单位包括中国航空综合技术研究所、哈飞、北京航空制造工程研究所和成飞。
它比 189 宽:不只管制孔,切割、铣削、去毛刺都在里面。还带了两个资料性附录——附录 A 是机械加工工艺参数表,附录 B 是典型缺陷及检验方法。
但 189 没有被废止。两本并行:409 管全局的工艺路线和检验项,189 管制孔的具体刀具和转速。
实操上怎么用?先看 409 定"这道工序要做哪些检验、缺陷怎么判",再翻 189 拿"钻头用什么、转速给多少"。前者给框架,后者给数字。
写在最后
我们做热塑复材成型,制孔是最后一道工序,也是最容易把前面所有功夫废掉的一道。铺放做得再准、孔隙率再低,孔出口一分层,零件就判废——而且是在最后一步才知道。
这份 1991 年的标准,能给我们的是方法论:垫板、出口面朝锪窝面、快透降速、异常就停、先试后干。这五条跟基体是环氧还是 PEEK 没关系,换材料照样成立,因为它们讲的是力学和工序,不是配方。
它给不了的,是参数。GIc 换了、熔点换了、切屑形态换了,转速和进给就得自己重新标。
标准是别人验证过的经验,参数是自己试出来的数据。这两样混着用,容易出事。
南京星瑞复合材料
高性能热塑复材成型方案提供商
铺放定义力学 PDM
#碳纤维制孔 #HBZ189 #复材加工 #出口分层 #热塑复材 #PEEK #星瑞复材