头部工业设备拆解 · 第04期
大工件放进机床,只完成了第一步。侧面能否加工、刀柄会不会碰到夹具、下一道工序要不要重新吊装,都要继续看刀具与工件之间的相对位置。GROB GP1350的官方动画,把这几个问题放在了同一台五轴龙门加工中心里。
观看本期抖音视频:GROB GP1350发布账号:工业动画 by 天南
01 空间和承载要一起看
原片用半透明的加工空间展示龙门、工作台和铣头之间的关系。这种表现比单独列外形尺寸更直观:工件占一部分空间,夹具、刀具以及运动过程也要占空间。
厂家公布的X/Y/Z工作行程为1400/1950/1100毫米,最大负载为3.6吨。选型时仍应按具体配置核实承载条件,并把工件、夹具、重心和运动包络一起交给设备方确认。工作行程不能直接当成任何形状工件都能完成加工的保证。
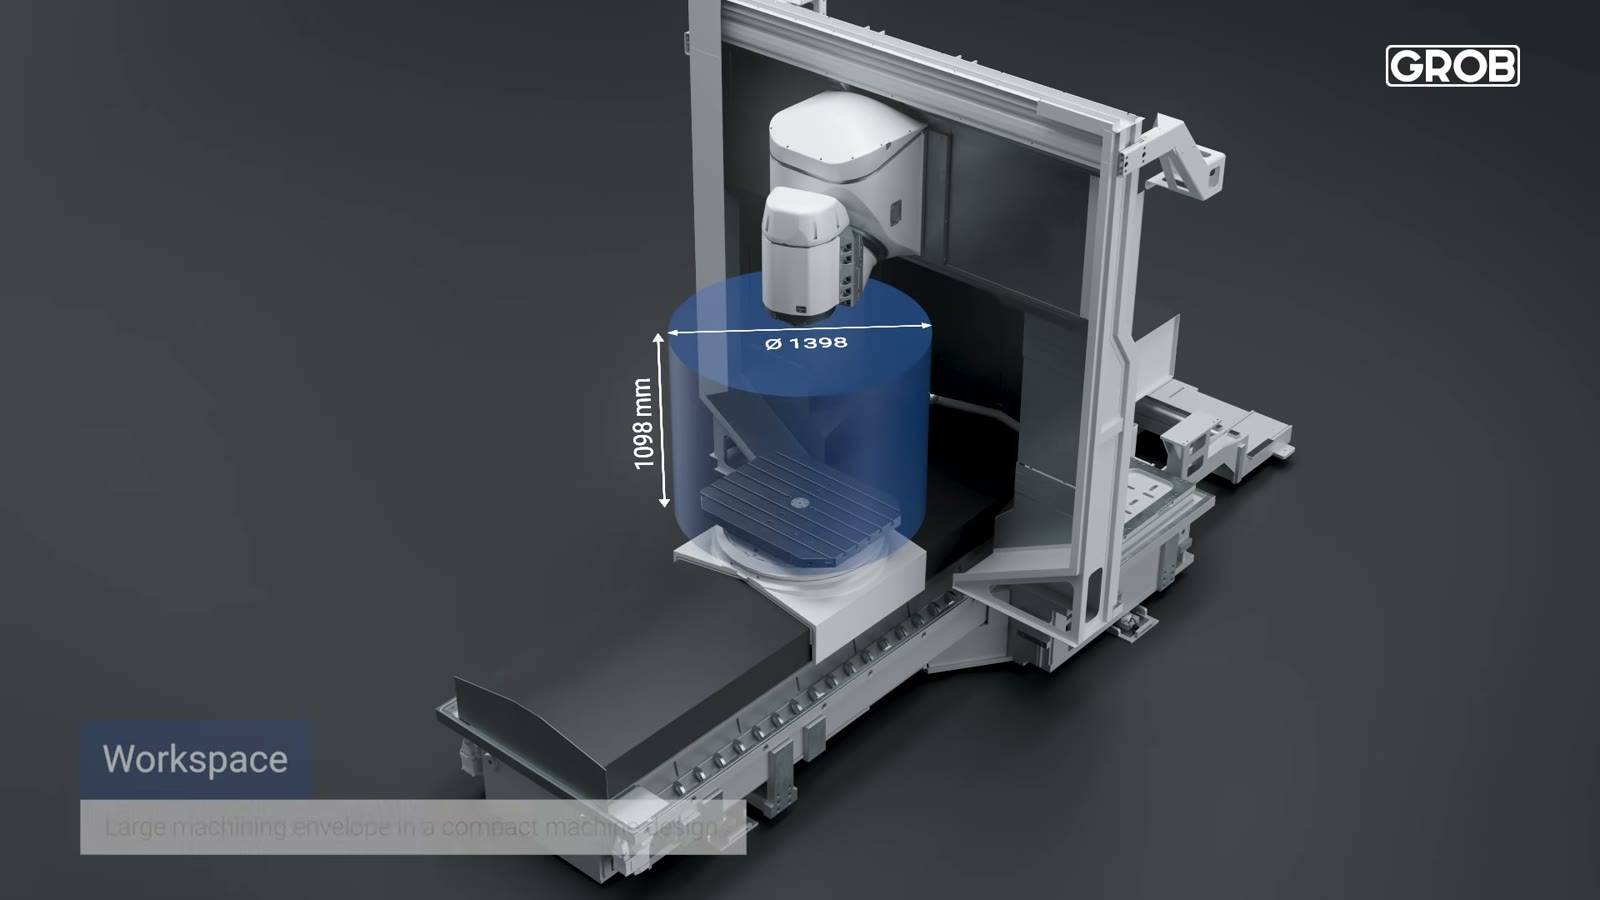
官方动画中的加工空间与龙门布局。示意包络帮助理解空间关系,实际适用范围以配置和工艺核对为准。来源:GROB官方原片00:30。
02 大刀库的意义,是把工序需要的刀准备好
原片转入架式刀库,展示了集中存放刀具的空间。厂家给出的最高容量是408把;这是配置上限,不代表每台设备出厂都配满。
对复杂零件而言,刀具准备应从工艺表往回推:哪些用于粗加工,哪些用于精加工,哪些长刀只服务于深处的某个面,哪些需要备用。刀库扩大了集中准备的余地,但实际可用数量还要核对刀具尺寸、占位和所选刀库配置。
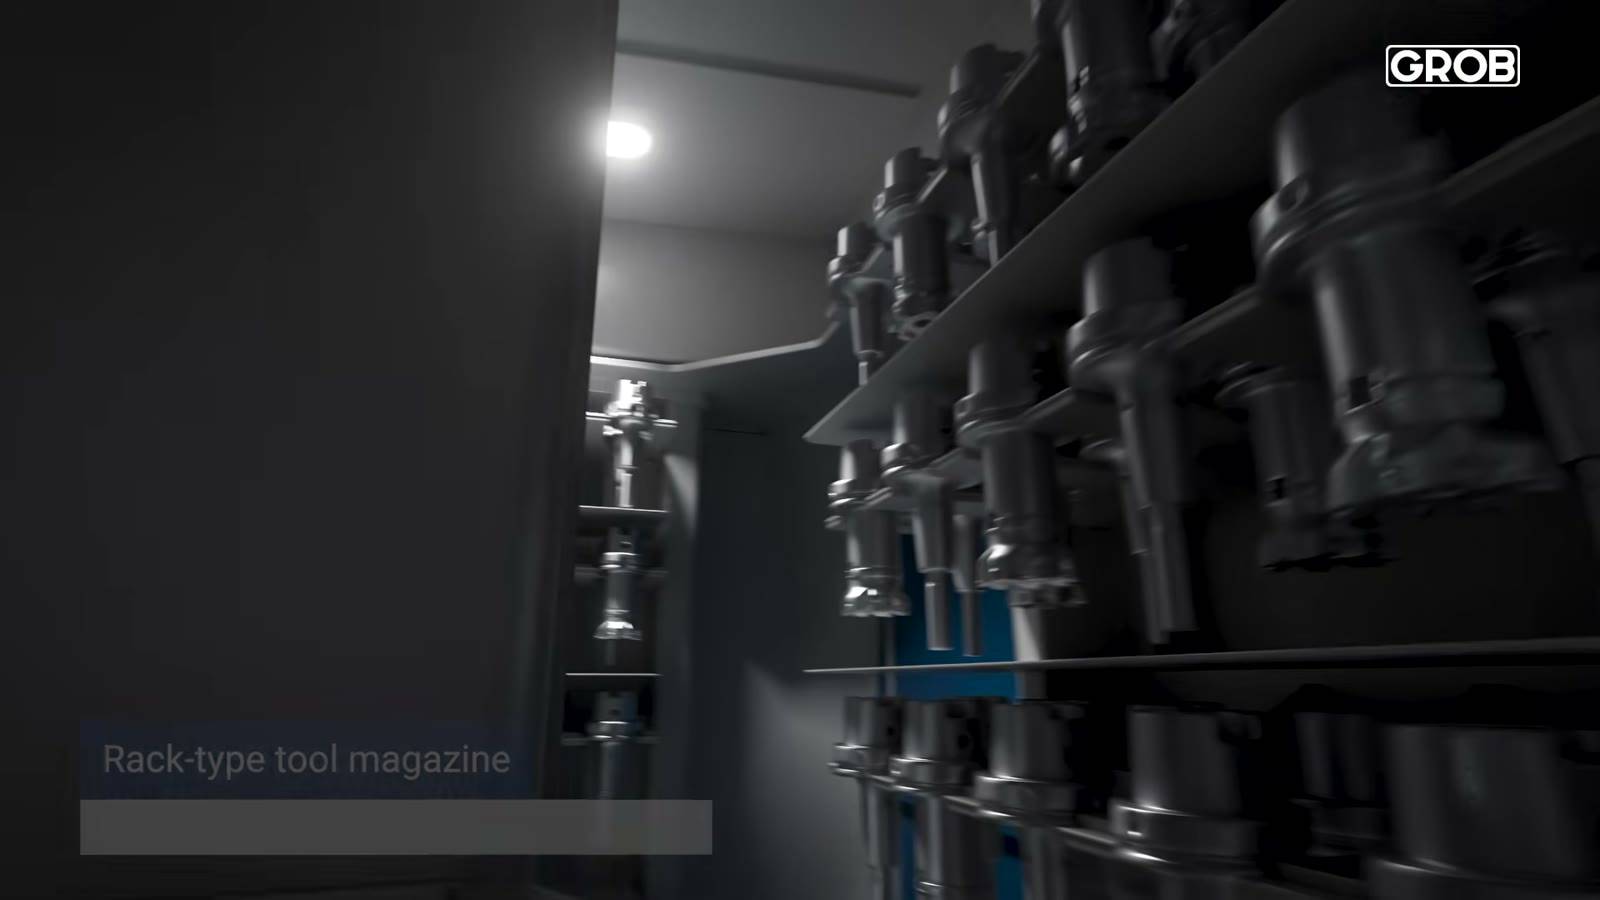
架式刀库的内部展示。容量需随实际配置与刀具占位确认。来源:GROB官方原片01:42。
03 最后看刀具能从哪个方向进入
原片通过铣头改变方向、工作台转动,展示刀具接近不同加工面的过程;后段还标出了−2.5°的角度。这里值得关注的是目标面能否在当前装夹下被刀具接近。
少一次重新装夹,可能省下吊装、找正和重新建立基准的步骤。但能不能少这一次,要看具体零件:刀刃够得到,不等于刀柄和铣头都能安全通过。评估方案时,应带上工件与夹具模型,核对刀长、姿态及整个运动路径,不能仅凭摆角数字作结论。
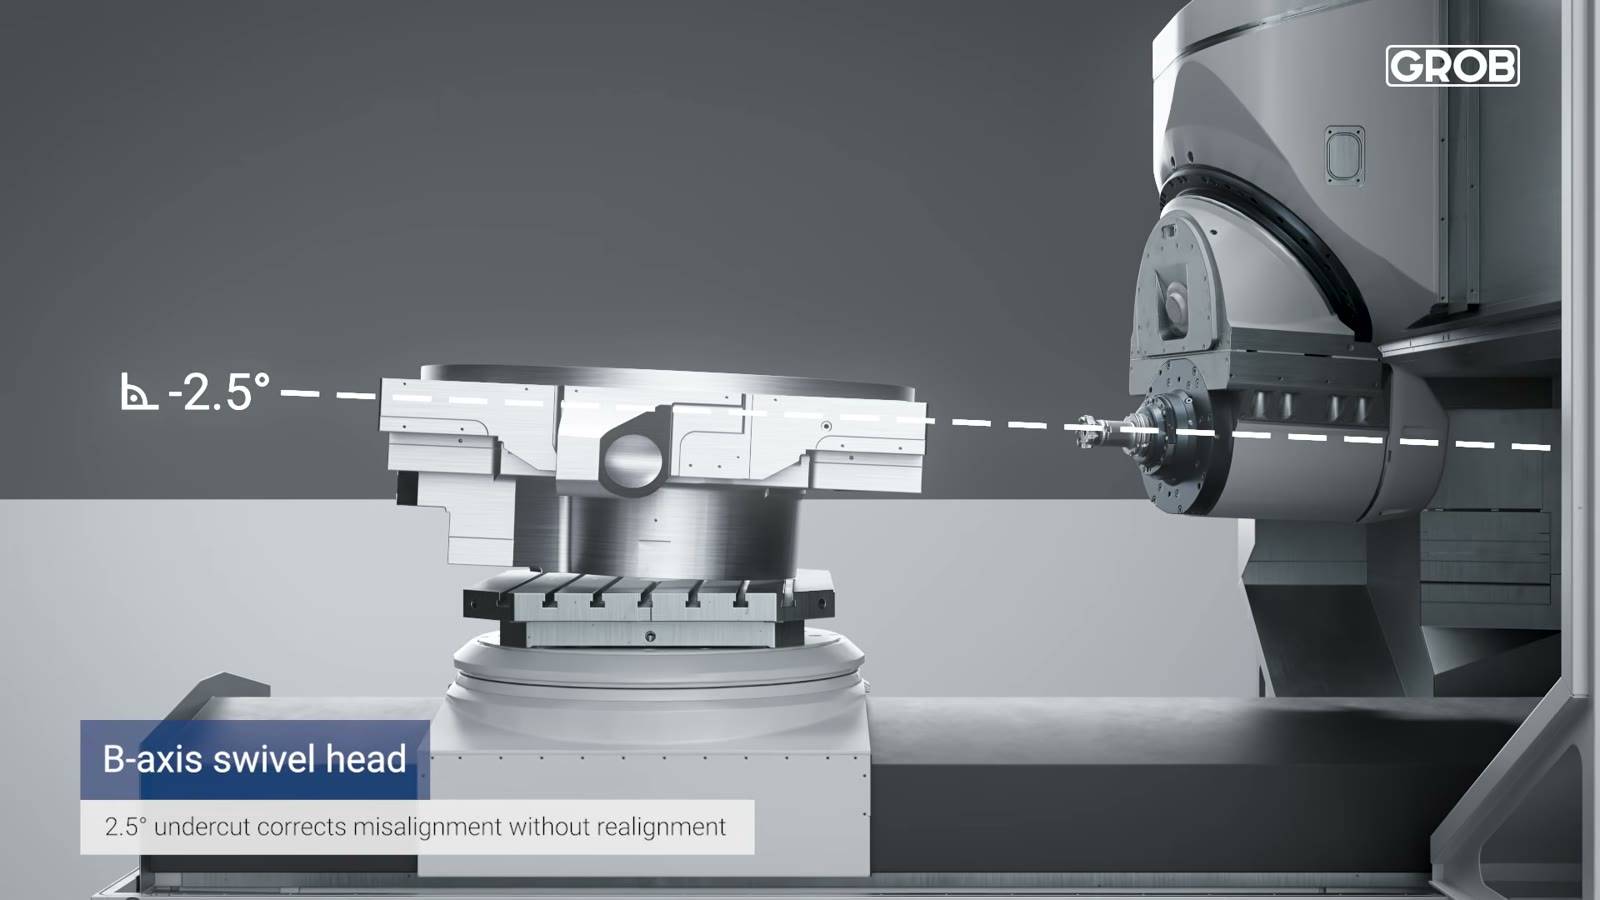
原片标示的−2.5°姿态。此图用于解释刀具接近方向,不应扩大理解为所有倒扣面均可加工。来源:GROB官方原片01:18。
放回自己的工艺,才看得清价值
GP1350这段演示适合按三个问题来读:空间能不能容纳任务,刀具能不能提前准备齐,目标加工面能不能在合适姿态下完成。只有把三者放在同一个零件方案中核对,“大件”和“五轴”才会变成具体的工艺价值。
想看哪台设备的拆解,欢迎到本期抖音视频评论区留下厂家和型号。
资料与图片来源:厂家公开产品资料;厂家YouTube演示原片。配图为原片实帧,保留原画面标识,用于对应技术解读,非天南客户项目或实测结果。资料核验日期:2026年11月8日。文中应用判断为天南对公开演示的分析,具体配置以厂家确认文件为准。