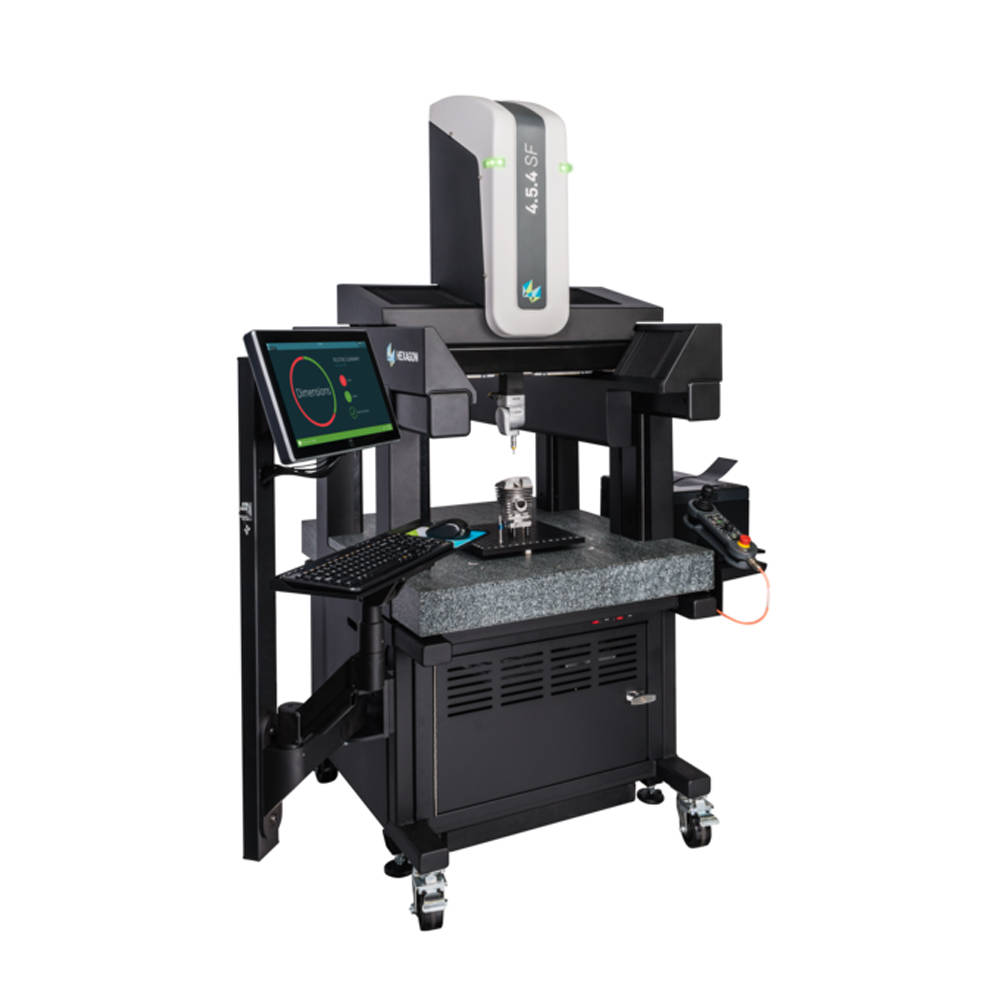
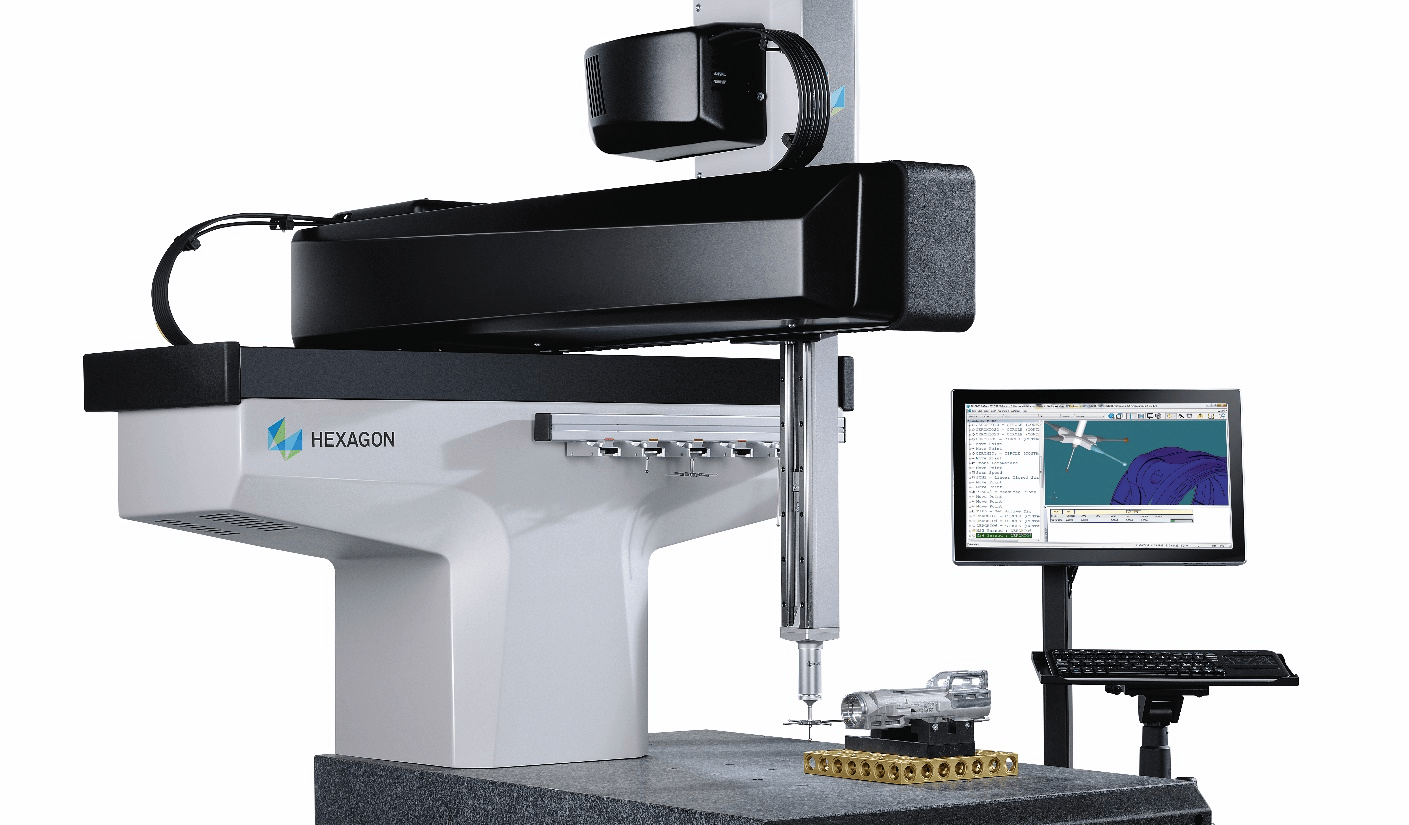
不少航空制造企业在采购测量设备时都会犯难:三坐标测量机与影像测量仪,到底该买哪台?其实这个问题本身就问错了——它不该是"二选一",而该是"怎么分工"。本文给出几个关键判断点,帮你在不同检测场景做对选择,少花冤枉钱。以某航空零部件厂为例,曾因只买三坐标,薄壁复材件被压伤报废,回头又补影像仪——若先想清分工,本可一步到位。
判断点一:被测特征在二维还是三维
这是第一道分水岭。如果你的关键特征主要是孔位、边缘、轮廓、刻线这类二维量,影像仪又快又准,几十秒扫完自动判定;但若涉及位置度、同轴度、平面度等三维形位公差,以及深腔、窄槽这类光学进不去的特征,三坐标测量机就不可替代。航空图纸里大量 GD&T 符号,多数评价依赖三维,单靠影像会漏掉一半关键项。先问自己:我要管的精度,落在二维面还是三维空间?
判断点二:工件怕不怕"碰"
薄壁铝件、复材蒙皮、弹性密封件、薄膜——接触式测针的微小测力就会压出形变或留下压痕,此时非接触影像仪是唯一稳妥选择。反过来,钛合金、钢制承力接头、硬质大块毛坯,三坐标定基准、测形位更可靠,也不存在"怕压"的顾虑。行业里因测针压出凹点整件报废的教训并不少见。第二问:你的工件,经不经得起那一"触"?
判断点三:要的是快,还是要全
大批量零件的二维特征筛查,影像仪快筛能大幅省时;单件高精度全尺寸评价,三坐标一步到位更省心。若批量大且二维三维都要兼顾,答案往往不是单买一台,而是组合线——影像快筛、三坐标精测,节拍与置信度兼得。卫星结构件量产时,纯三坐标方案曾把检测节拍拖垮交付,引入影像快筛后才对齐机加节奏。第三问:这批活,核心诉求是速度还是全检?
判断点四:证据链要多厚
航天受 AS9100 与适航审查约束,检测数据必须可归档、可审、可回溯。单独看,两者都能出报告;但影像的二维记录叠加三坐标的三维数模比对,能形成"双设备互证"的更厚档案,审计时更有底气。审厂时审查方常追问"单一设备数据是否偏倚",双设备互证能直接答疑。第四问:你的质量证据,需要多强的互证?
判断点五:现场兜不兜得住
影像仪对温控、隔振、台面清洁要求高,光学"娇气",环境不达标精度就漂;三坐标相对皮实,但占地大、对地基有要求。第五问:你的现场条件,撑不撑得起这台设备的脾气?
结语:分工的本质,是按"特征维度、材质、批量、合规、现场"五个判断点把工具匹配到场景。聪明的企业不纠结二选一,而是按判断点排兵布阵——该影像影像,该三坐标三坐标,关键件双保险。选型的胜负,早在问对这几个问题时就决定了;问错了,再贵的设备也只是产线上的摆设。