通信射频端子、新能源导电件、精密黄铜五金、珠宝配饰等领域,氰化光亮镀银同时承载导电功能与装饰外观需求,是表面处理行业非常核心的工艺。但长期以来,不少电镀工厂持续遭遇共性难题:镀层存放易氧化发黄、工件起皮脱层、滚镀低电流区发雾发白、厚镀层光泽变暗、可焊性批次波动、镀液杂质积累快,需要频繁停机大处理;再加上市面很多镀银药水产线适配性单一,挂镀、滚镀、高速连续镀不能通用,增加物料管理成本。
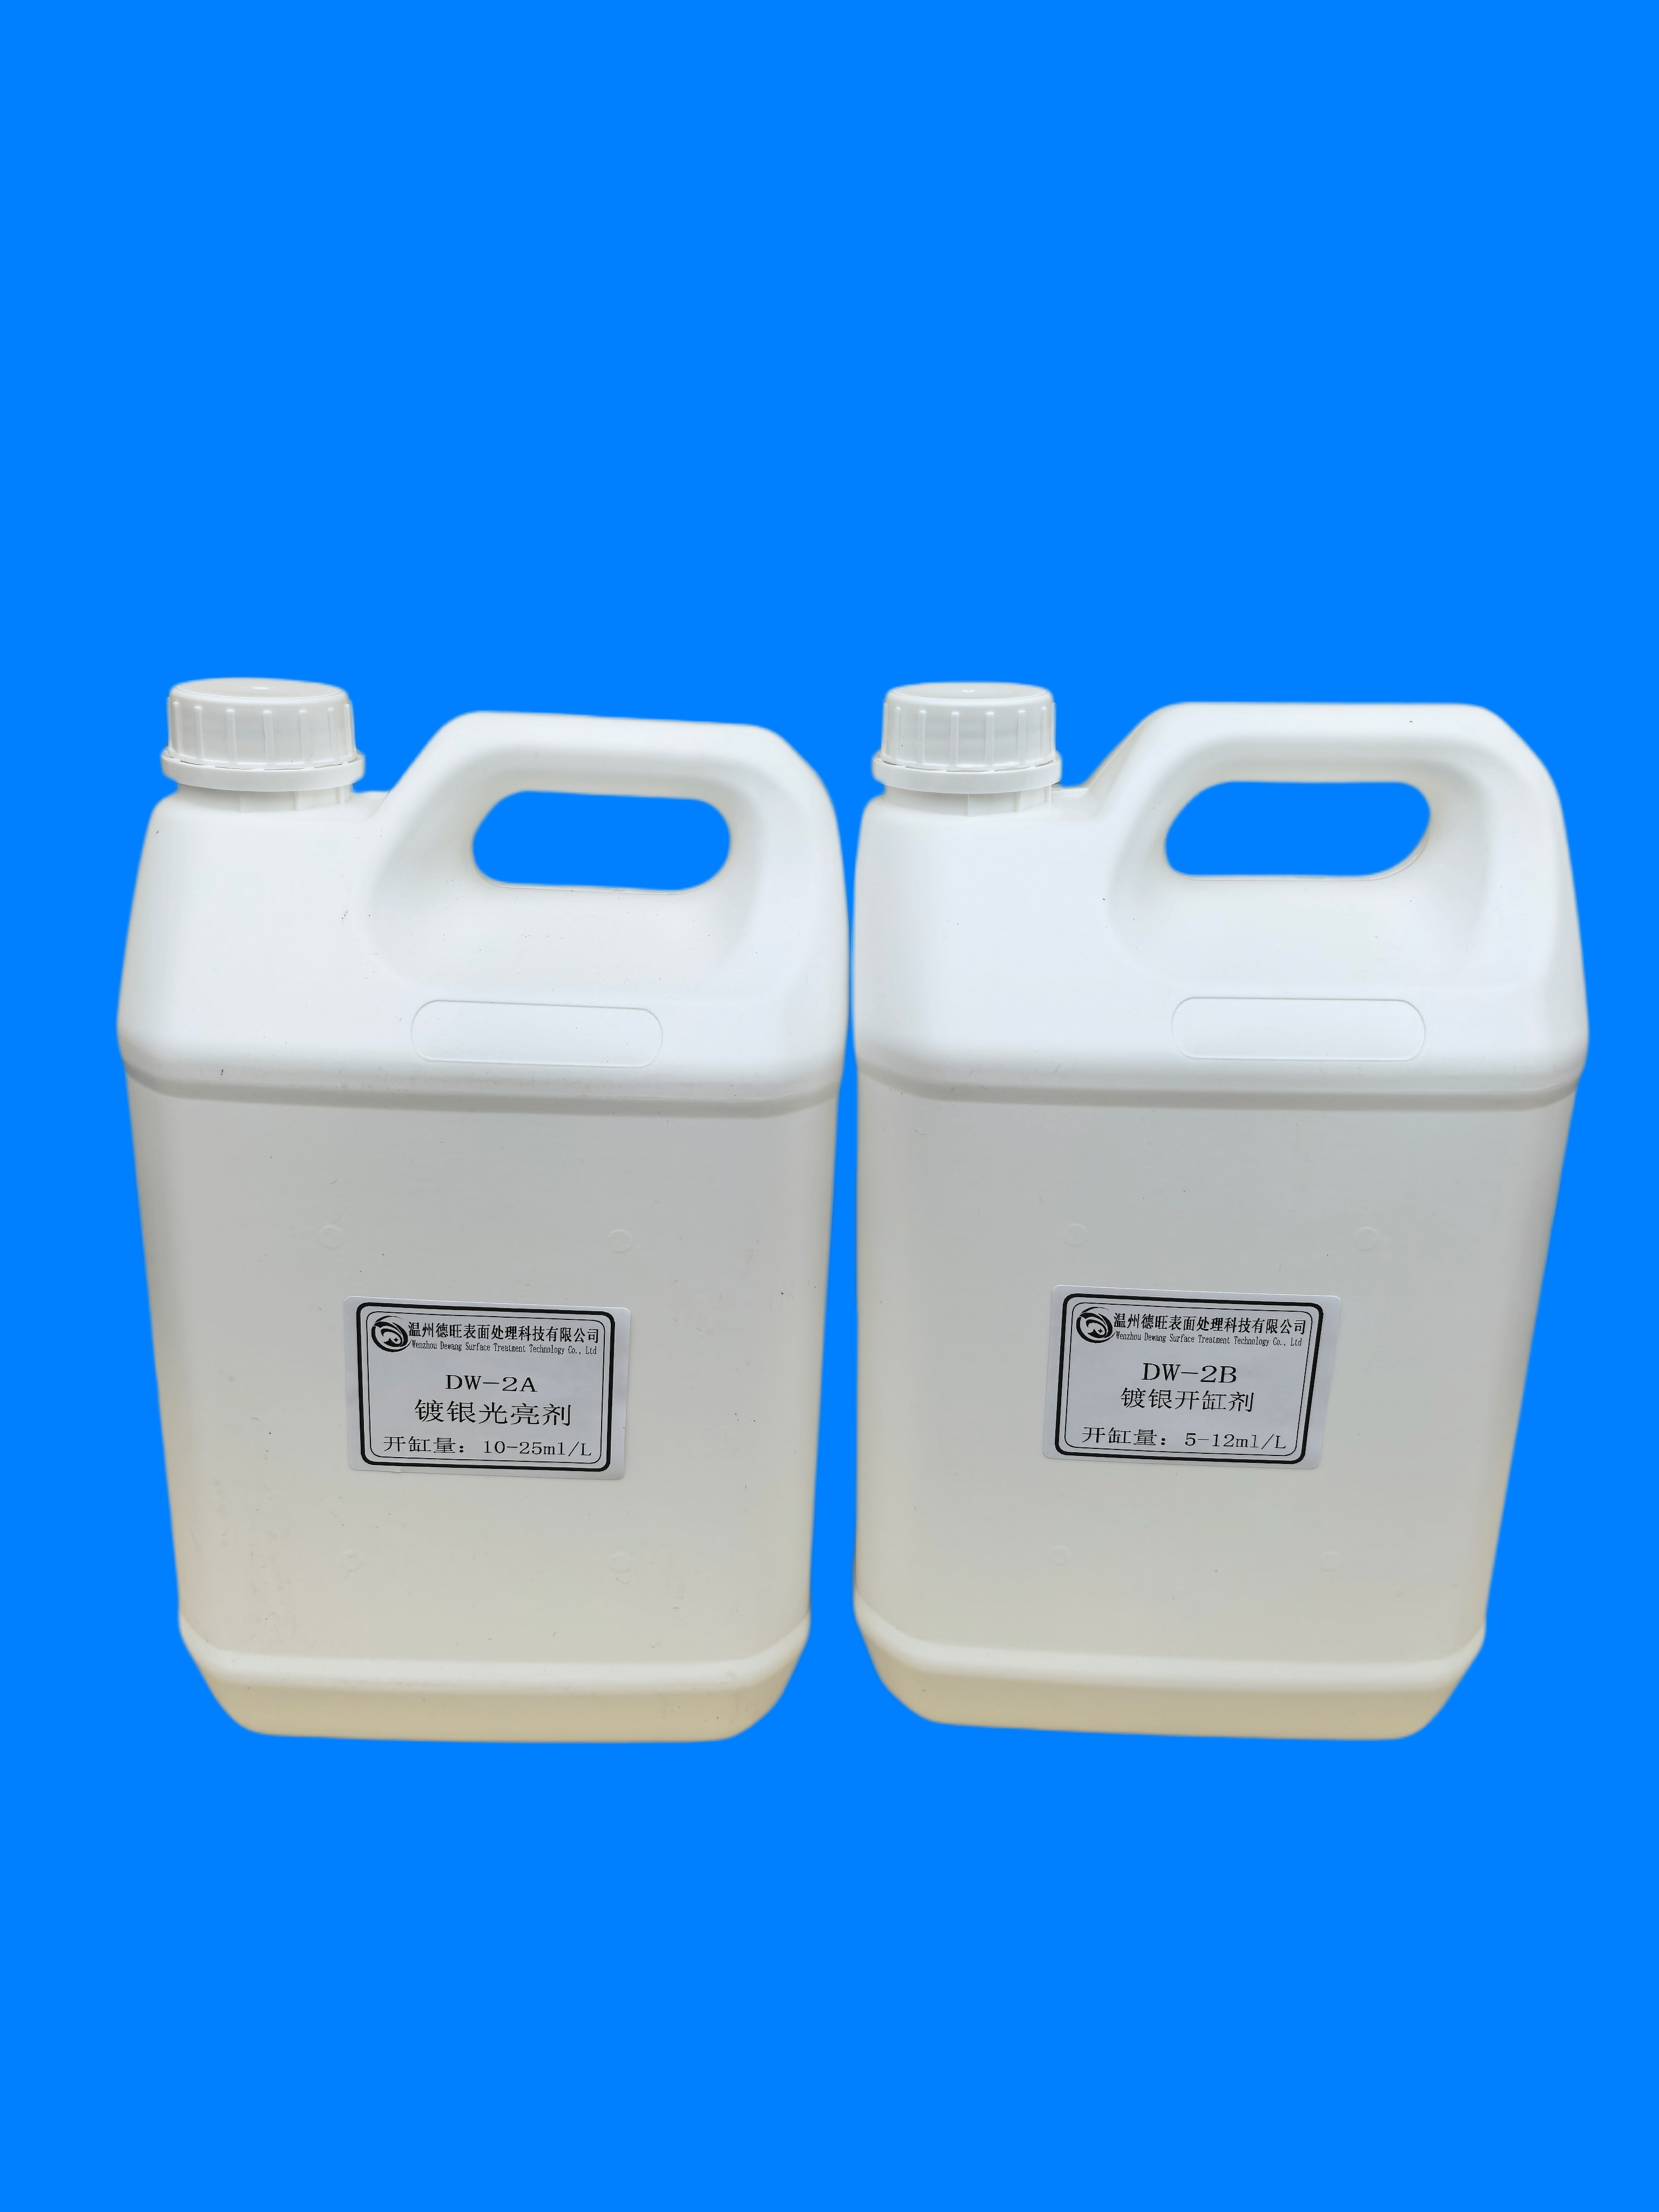
针对行业痛点,温州德旺表面处理科技推出自研 DW‑2 光亮镀银添加剂氰化物 A/B 双组份新工艺方案,DW‑2 光亮剂 A 主打光亮整平,DW‑2 开缸剂 B 负责晶粒细化,采用非金属光亮体系,药剂分解产物少,镀液抗杂质容忍度更高。镀层银纯度≥99.9%,维氏硬度 100‑130,镀层致密柔韧,厚镀依旧保持镜面雪白,无需额外镀后浸亮。该方案适配铜、黄铜、磷铜及各类铜合金基材,一条药剂路线覆盖挂镀、滚镀、高速连续镀,同时满足功能性镀银与装饰镀银,有效改善镀层发黄、起皮、低区发雾等典型量产不良,现已在国内多个电镀产业带完成规模化落地验证。
从工艺底层差异来看,部分传统光亮镀银配方一味追求出光速度,镀层结晶疏松,样板光亮但量产稳定性差,存放后极易变色。DW‑2 优先保证镀层结晶致密性,在镜面效果之外,稳定实现低接触电阻、优良可焊性,满足新能源、通信电子客户检测标准;致密银层也降低后续防变色工序压力。药剂消耗区分电解消耗与工件带出损耗,安培小时数据仅作参考基线,生产中必须配合霍尔槽试片、工件外观动态调整补药量,规避盲目加药带来批量报废。同套 A/B 药剂依靠调整开缸量与槽液基础参数,即可适配不同类型产线,减少企业多配方采购压力。
⚠️工艺重要提醒:不锈钢、铁基材不能直接入槽电镀,需先预镀打底;铜合金工件光亮镀银前,预镀银(冲击银)为强制工序,省略极易产生置换银,引发起皮起泡、加速氧化发黄。
多产业带量产落地应用案例
案例一:江苏苏州相城电子电镀产业园|高速连续镀射频端子功能性镀银 该企业主营射频通信磷铜端子,配置全自动高速连续电镀生产线。原有外购镀银药水暴露多项短板:高速工况下角部容易烧焦,同批次工件可焊性起伏大;成品存放 4‑6 周,部分工件表面局部氧化发黄;镀液有机杂质积累速度快,平均 40‑50 天就要停机开展镀液大处理,停机损失、耗材成本居高不下。
导入温州德旺 DW‑2 光亮镀银添加剂之后,严格按照高速镀工艺参数开缸:银 30g/L,DW‑2A 15mL/L,DW‑2B 7.5mL/L;生产过程定期化验银、游离氰化钾、氢氧化钾,每日开机开展霍尔槽测试;搭配适配银防变色保护剂。实际生产数据反馈,镀层银纯度≥99.9%,接触电阻稳定,可焊性顺利通过通信客户入厂检测;工件抗储存变色能力明显提升;镀液大处理周期延长至 85 天以上,产线综合良率上升,停机维护成本得到有效控制。
案例二:佛山顺德容桂滚镀电镀加工厂|大批量滚镀黄铜精密五金件 工厂拥有多台大容量滚筒电镀设备,承接大量黄铜精密冲压五金件,兼顾装饰与轻度导电功能。老工艺生产状态下,滚筒内部工件低电流区频繁出现发雾发白;游离氰稍有波动,镀层就出现麻点颗粒,入库后短期氧化发黄,产品返工率长期居高不下。
切换 DW‑2 光亮镀银添加剂之后,滚镀工况游离氰化钾管控 150g/L,滚镀电流密度 0.2‑0.5A/dm²;生产严格落实预镀银工序,每班生产前完成霍尔槽校验。生产后有效改善滚镀工件低区发雾、麻点颗粒缺陷,镀层整体镜面均匀雪白,致密性提升,成品储存阶段发黄现象大幅减少,满足客户外观验收标准,返工率显著下降。
案例三:莆田北高珠宝电镀企业|复杂造型工艺配饰挂镀装饰镀银 企业主打多品种小批量工艺配饰、工艺摆件挂镀生产,工件曲面深孔多,高低落差大,要求整体镀层镜面雪白,厚镀不发乌变暗,降低后期氧化变色概率。原有药水凹位容易发雾,镀层加厚之后光泽变暗,必须增加镀后浸亮,增加人工成本。
启用 DW‑2 光亮镀银添加剂开展挂镀生产,无需镀后浸亮;工件凸起位置与凹入区域镀层光亮均匀,即便加厚镀层依旧维持镜面雪白;简化后处理工序,适配首饰行业频繁换款、小批量生产模式。
综合三个不同地域、不同产线类型落地案例可以看出,DW‑2 光亮镀银添加剂一套药剂能够适配高速连续镀、大容量滚镀、复杂件挂镀,同时覆盖功能性、装饰性镀银需求。但药剂性能发挥,离不开银含量、游离氰、pH、温度的规范化管控,预镀银工序不可省略,坚持霍尔槽日常监控,才能够稳定实现良率目标。
行业高频工艺问题梳理
针对电镀工艺人员线上线下高频咨询问题,温州德旺表面处理科技有限公司结合 DW‑2 现场应用经验做集中解答。 Q:镀银工件存放容易发黄,一定是药水质量问题吗? A:镀层发黄属于多因素叠加结果,不能简单归罪药剂。需要逐项排查:镀液杂质累积、pH 与游离氰指标是否失衡;镀后多级逆流水洗是否到位;烘干温度是否超过 80℃;有没有配套银防变色保护处理;是否省略预镀银产生疏松置换银层。
Q:预镀银(冲击银)工序是否可以直接取消? A:铜、铜合金基材氰化光亮镀银,预镀银为必做工序。省略之后发生置换银反应,镀层起皮起泡,置换银层结构疏松,会加速成品发黄发黑,是行业最常见批量不良来源。
Q:A 剂 B 剂能不能完全按照安培小时机械补加? A:安培小时数据只作为参考基线。DW‑2 光亮剂 A 以电解消耗为主,B 剂损耗来自工件带出、过滤吸附;生产必须结合霍尔槽试片、工件镀层外观综合调整补加量。
Q:霍尔槽多久做一次,在氰化镀银生产起到什么价值? A:建议每日 / 每班开机前开展霍尔槽试验,可以快速判断添加剂消耗、镀液杂质累积,提前预判镀层发雾、烧焦等缺陷,规避大批量工件报废。
Q:停机停产之后纯银阳极是否要取出镀槽? A:使用纯银阳极,停机必须取出浸泡清水,避免银离子自发还原造成镀液报废;采用不溶性阳极无需取出。
Q:挂镀、滚镀、高速连续镀能否共用 DW‑2 一套药水? A:可以。高速连续镀要适当压低 A、B 开缸添加量;滚镀生产提高游离氰化钾管控区间;挂镀按照标准参数执行。
Q:镀层加厚之后会不会变暗发黑,是否需要镀后浸亮? A:DW‑2 工艺可做到任意镀层厚度镜面雪白,不需要镀后浸亮,节约后处理人工成本。
工艺选型启示
当下不少电镀企业采购光亮镀银添加剂,习惯于单纯比价,忽略镀层真实理化指标、镀液抗杂质能力、产线兼容性以及厂家技术服务实力。很多量产故障,根源不在于药剂本身,来自前处理不到位、跳过预镀银、槽液长期不化验、药剂盲目补加等人为管控漏洞。
工艺升级不能只看样板打样效果,正式投产前,必须完成小试、中试,确认镀层光亮度、结合力、可焊性、抗变色全部指标符合自身产品标准,再大规模上线。药剂供应商能否提供试样测评、开缸方案输出、故障分析,甚至现场工艺摸排调试,是保障后期稳定生产的重要一环。
温州德旺表面处理科技有限公司深耕电镀添加剂研发制造,DW‑2 光亮镀银添加剂经过多产业带量产验证,面向通信电子、新能源、精密五金、珠宝首饰电镀企业,提供药剂试样、定制化工艺方案、镀液故障诊断全链条技术支持,助力电镀工厂解决氰化光亮镀银各类量产工艺难题。