二十年前,光学车间里评判激光束质量靠的是老师傅的经验和一块烧伤的有机玻璃板——打一下,看熔斑,凭手感估直径。今天,自动化检测产线要求每台激光器在出厂前完成光束参数全检,数据直接写入MES系统。这种跨越背后,核心测量工具从定性观察升级为定量仪器。波长选择是这类仪器的第一道关卡,而分光与滤光代表了两种截然不同的工程思路,各自背负着不同的代价标签。在智能制造应用的大背景下,理解这些代价差异,是设计可靠检测方案的前提。
从烧伤板到CCD:光束诊断方法的代际更替
早期的光束质量评估依赖热敏材料。一块丙烯酸酯板,让激光照射几秒钟,材料表面留下烧蚀坑,工程师用游标卡尺测量坑径,估算光束直径。这种方法的时间分辨率约为5-10秒,空间分辨率受限于人眼,约0.5毫米,且每次测量都是破坏性的——板材报废。对于脉冲能量在10-100毫焦范围的调Q激光器,这种方法勉强够用,但面对重复频率超过1千赫兹的连续或准连续光源,烧伤板根本来不及响应。
第一代光电检测方案采用硅光电二极管配合针孔扫描,沿X/Y轴机械移动,逐点测绘光束轮廓。扫描一幅64×64像素的二维分布需要约30秒,定位精度可达±2微米。局限在于机械扫描速度慢,且针孔直径通常选为20-50微米,对光束的细微结构不敏感,无法捕捉高频空间调制。
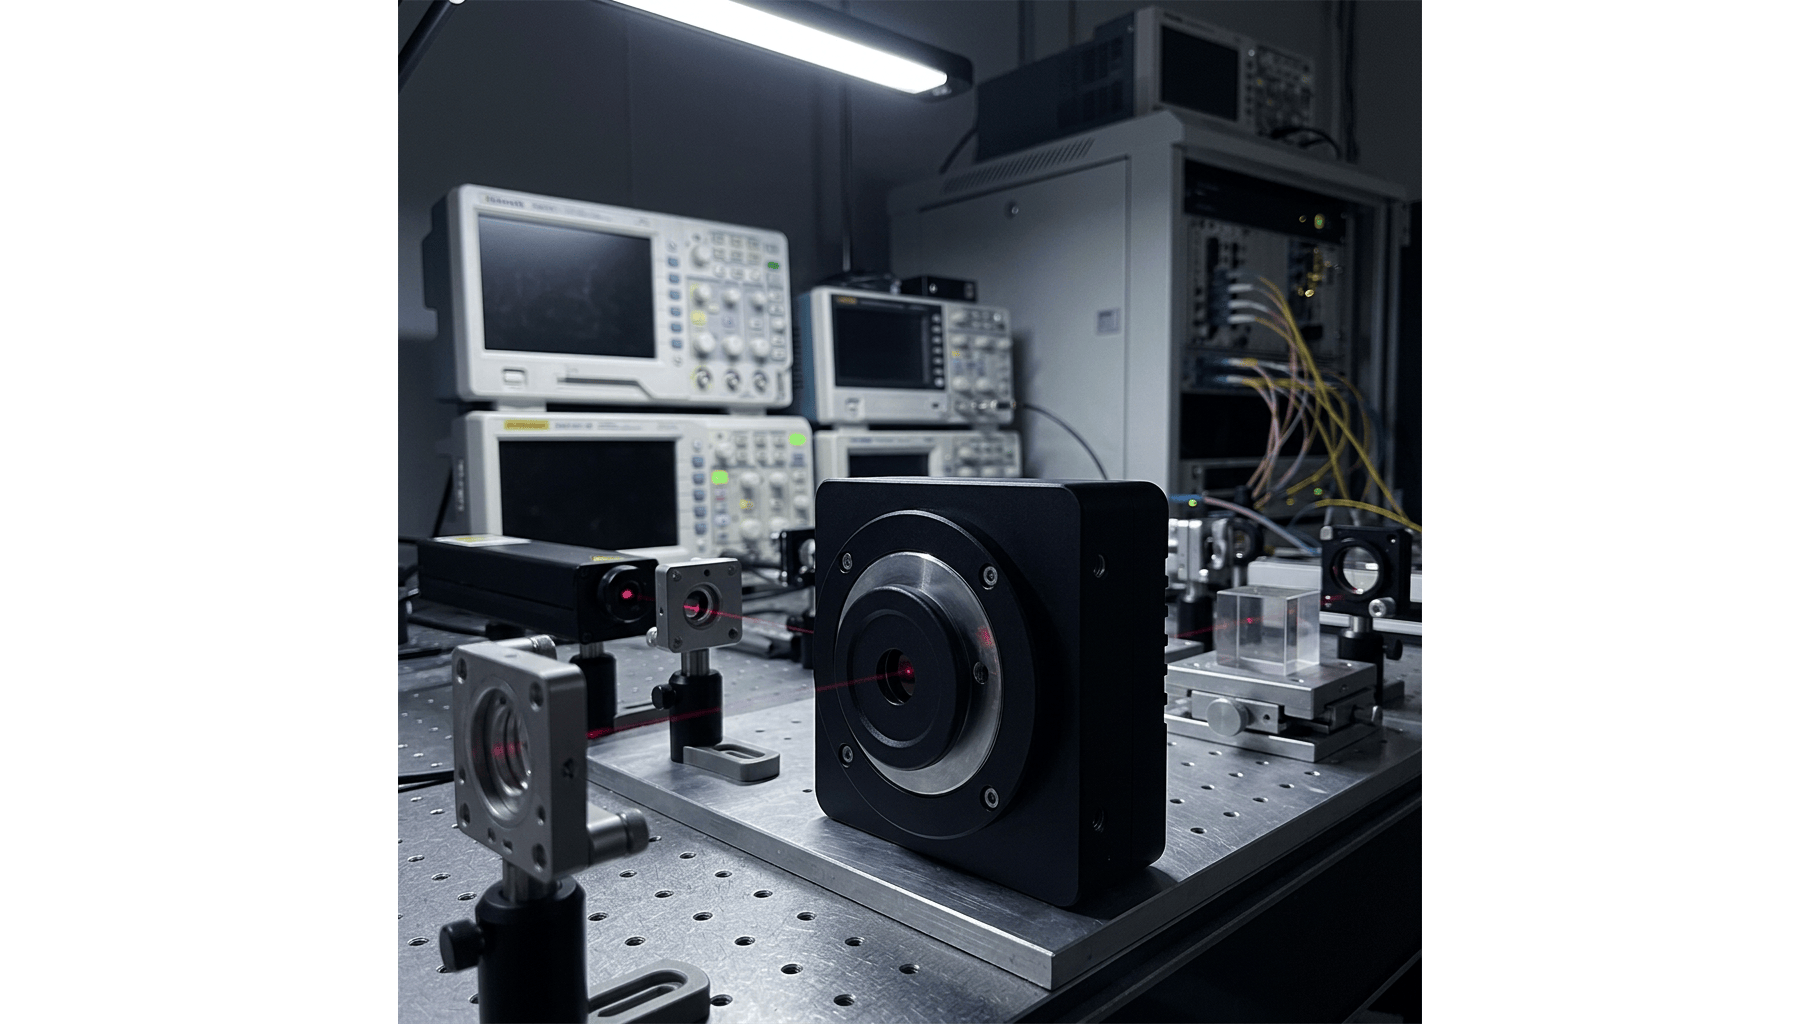
第二代方案引入面阵传感器,CCD相机直接拍摄光束截面。波长选择靠前置滤光片,透过带宽固定在10-30纳米。这种方案的采样速度跃升至毫秒级,空间分辨率由像素尺寸决定,常见5-10微米。但宽带滤光片在强背景光环境下信噪比急剧下降,不适合产线复杂照明条件。早期系统甚至没有实时显示,工程师只能看到积分后的静态图像,丢失了光束闪烁和指向抖动的动态信息。
物理天花板:滤光片带宽与传感器饱和的硬约束
烧伤板法的物理上限由材料热扩散率决定。丙烯酸酯的热扩散系数约0.1平方毫米/秒,意味着烧蚀坑边缘在毫秒级时间内就会因热传导而模糊,导致直径测量偏差超过15%。这直接封死了该方法在精密制造中的应用。即便改用相变材料将分辨率提升至0.1毫米,破坏性和单次测量特性仍无法适应产线节拍。
滤光片方案的瓶颈在于光谱灵活性。一片带通滤光片的中心波长公差约±2纳米,半高宽10纳米。当产线需要在808纳米泵浦源和1064纳米主振荡器之间切换检测时,必须更换滤光片,机械换片耗时约15秒,且重复定位精度仅±0.1毫米,导致每次更换后需要重新标定光路。更麻烦的是,多层介质滤光片的光学材料在紫外波段吸收严重,截止深度通常只有OD4-OD5,在邻近波段存在强激光(如倍频光532纳米靠近基频1064纳米)时,泄漏光会淹没弱信号。
面阵传感器面临的是动态范围墙。典型CMOS芯片的满阱容量约15000-30000个电子,对应12-14位量化。当光束峰值功率密度超过50毫瓦/平方厘米时,中心像素饱和,导致光斑质心计算偏移,偏移量可达3-8微米。虽然可以通过衰减片链将光强降低40-60分贝,但多级衰减片的平行度要求优于30角秒,装调成本陡增。红外成像波段(如InGaAs传感器覆盖900-1700纳米)的读出噪声约100-200个电子,比可见光CMOS高出5-10倍,在低照度下信噪比劣势明显。这限制了红外光斑分析仪在弱信号生物成像应用中的探测下限,约0.1毫瓦的激光功率才能给出可靠轮廓。
环境振动是另一个隐形杀手。产线环境的振动幅度通常在5-20微米(峰峰值,10-100赫兹频段),对于束腰直径仅30-50微米的聚焦光斑,振动直接导致测量重复性劣化,三次测量的束宽标准差可达±5%。
分光、滤光与波前探测:三条路线的精度与代价博弈
当前智能制造产线上,光斑分析仪主要沿三条技术路线展开竞争,各自在精度、速度、成本和环境要求上做出不同取舍。
第一条是窄带滤光+高分辨率成像系统。核心器件是一片半高宽3-5纳米的干涉滤光片,配合像素尺寸3.45-5.5微米的CMOS传感器。优势在于系统成本低,一套完整方案约2-5万元,采样帧率可达30-100帧/秒。局限是波长切换依赖机械换片,不适合多波长混线生产。在医疗器械制造中,这种方案常用于单一波长的二氧化碳激光器(10.6微米)光束监测,但面对紫外准分子激光(193纳米或248纳米)时,滤光片材料的紫外吸收导致透过率不足10%,完全失效。环境要求方面,该方案对杂散光敏感,需要在暗室或遮光罩内工作,增加了产线集成难度。
第二条路线采用反射式光栅技术分光,将不同波长在空间上展开,配合线阵或面阵探测器同时记录多波长光束轮廓。光栅刻线密度常用600-1200线/毫米,色散能力约1-2纳米/像素。这种方案的光谱分辨率可达0.1-0.5纳米,能区分1064纳米基频与532纳米倍频的共轴光束。代价是光栅衍射效率在宽波段内波动剧烈,一级衍射效率在400-1700纳米范围内从60%跌至15%,需要复杂的强度校正算法。成本跃升至10-30万元。在航空航天领域的光纤激光器中,多波长合束是常态,这条路线几乎是唯一选择,但高成本限制了其在中小厂商的普及。
第三条路线是波前探测法,代表性方案是夏克-哈特曼传感器。它不直接成像光斑,而是测量波前斜率,通过复原算法反演光束相位和强度分布。微透镜阵列的节距通常选100-300微米,对应有效采样点阵16×16至64×64。这种方法的独特优势是能同时获取光束质量和波前畸变信息,对激光谐振腔的热透镜效应诊断极为有效。但局限同样明显:微透镜的死区面积占比约20-40%,损失了这部分光能的空间信息;且复原算法的计算延迟约50-200毫秒,难以满足产线100%全检的节拍要求(通常需<30毫秒/件)。在农业科技领域的激光除草设备中,实时性不足导致该技术目前只能用于离线抽检而非在线全检。
未竟之业:高功率衰减、紫外探测与实时性的三角困境
即便在主流路线内部,仍有几道硬骨头未被啃动,不同环境条件会进一步放大这些难点。
高功率激光的在线测量是头号难题。当激光功率超过1000瓦,即使经过99.9%的衰减,残余光强仍可能烧毁传感器表面的增透膜。目前工程上采用分光镜+长焦透镜的组合,将光束投射到5-10米外的屏幕再成像,光路占用空间巨大,且大气湍流在长光程下引入的波前扰动约λ/10-λ/5(λ=1064纳米),直接污染测量结果。在激光焊接机器人产线上,这种大型外光路方案几乎无法部署,振动和温度漂移会让长光程的稳定性雪上加霜。
紫外波段的探测灵敏度是另一道坎。氮化镓基传感器在200-400纳米的量子效率仅30-50%,且暗电流在室温下高达每秒每像素100-1000个电子。农业科技的紫外激光除草设备中,需要监测308纳米准分子激光的光束均匀性,现有传感器的信噪比在1毫瓦功率下仅10:1,远不足以支撑精密调控。低温制冷可降低暗电流至每秒每像素10个电子以下,但制冷机体积和功耗让产线集成变得笨重。
环境适应性方面,温度漂移是隐形杀手。传感器暗电平的温度系数约0.2-0.5数字单位/摄氏度,在产线无空调环境下,昼夜温差15摄氏度就能引入30-75个灰度值的基线漂移,相当于掩盖了5-10毫瓦的光强变化。生物成像中常用的双光子显微镜,其激发光斑的稳定性要求峰峰值波动<2%,温度漂移直接让这项指标落空。此外,湿度变化超过30%相对湿度时,光学材料表面的微小凝露会导致散射噪声增加,进一步劣化测量精度。
跨介质测量的折射率失配问题至今没有低成本解法。当激光从空气进入水溶液(折射率1.33),光束聚焦参数变化约25%,而现有光斑分析仪的算法模型默认空气介质,直接用于生物成像中的水下激光手术场景会产生系统性偏差。即便采用补偿算法,也需预先知道介质的精确折射率和温度系数,这在动态产线环境中难以实时获取。
工程实践里没有完美方案,只有代价取舍。分光路线精度高但烧钱,滤光路线便宜却僵化,波前探测信息全但算得慢。设计检测方案时,先问清楚产线的波长种类、节拍要求和预算上限,再选路线。光斑分析仪在智能制造中的角色,不是给出理论最优值,而是在有限成本内提供足够可靠的判据,让每一台下线的激光器都有据可查。