铝合金结构件粘接是航空航天支架、汽车电池托盘、电子设备外壳等产线的老大难。铝合金粘接前处理没做对,粘完做拉力测试直接界面撕开——胶水还好好粘在铝件上,但铝表面的氧化层跟着胶一起掉了。研究常压等离子工艺参数的适配逻辑,是解决这个问题的关键一步。研成工业实验室用常压等离子清洗机做过大量铝合金打样,结论很直接:氧化膜清不干净,换什么胶都白搭。
铝合金为什么难粘
 研成等离子设备
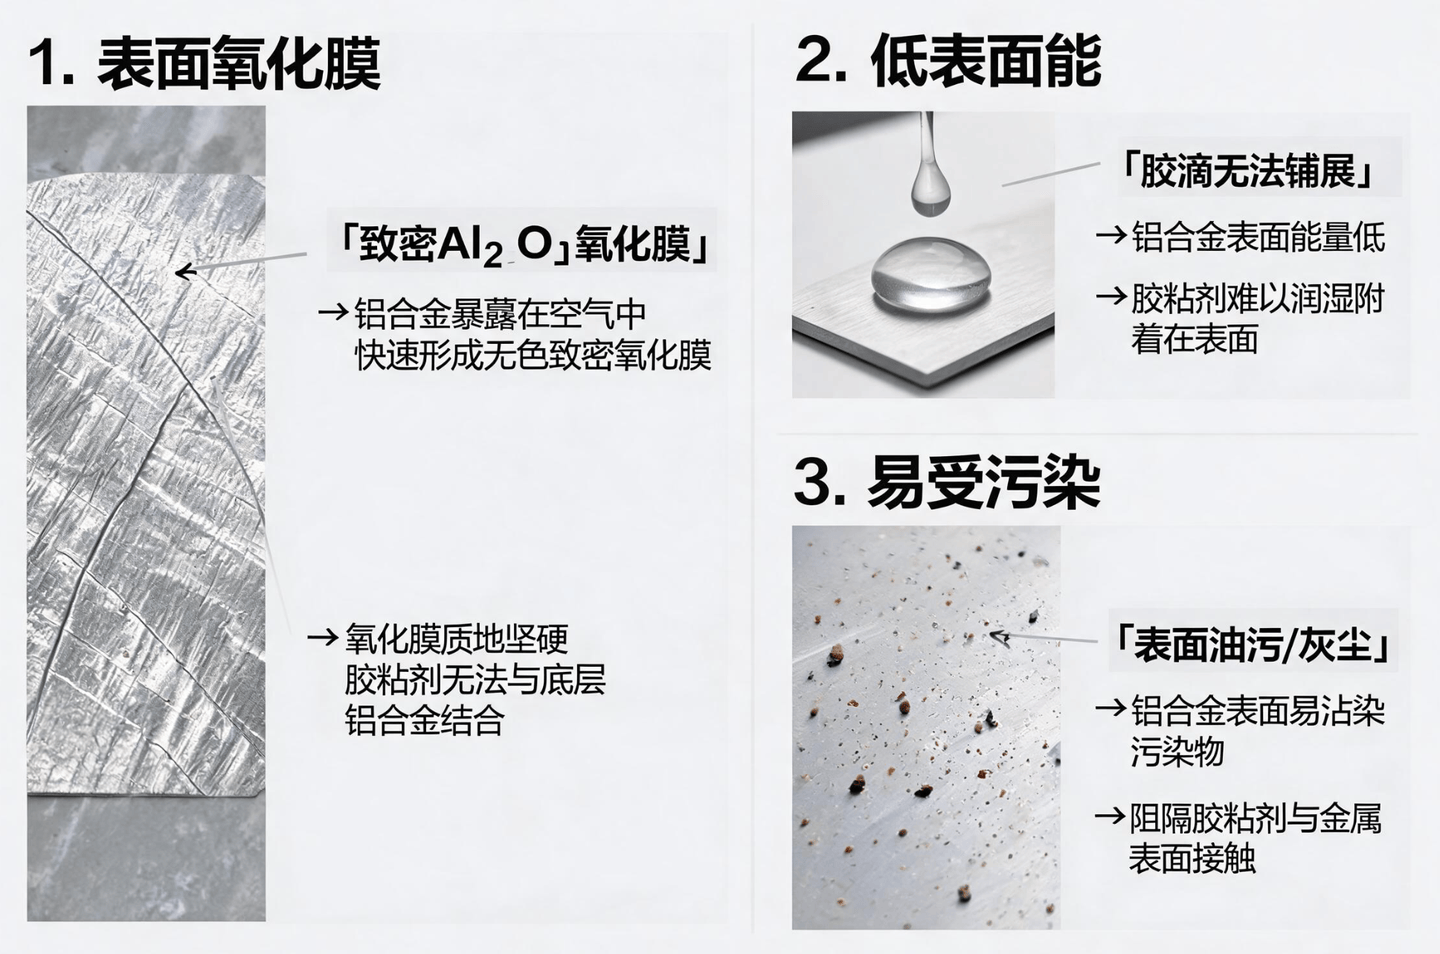
铝合金暴露在空气中几秒就开始形成氧化膜,这层膜致密但脆,厚度约2-10nm。胶水粘上去时,粘合力比氧化膜和铝基体之间的结合力还强——结果就是胶把氧化膜整层撕下来。
传统打磨会留下划痕,成为受力时的应力集中点。化学蚀刻有废液排放,环保审批越来越严。常压等离子清洗机是干式处理,等离子体轰击表面,把氧化层打薄、打毛,同时激活表面化学键,让胶水能"长"进材料里。
三种方案怎么选
工艺参数怎么配
常压等离子处理铝合金核心看四个参数:
- 功率:400-600W/喷头(铝合金氧化膜比塑料厚,需要更高能量)
- 走速:1.5-3m/min(比PP塑料慢,确保充分作用)
- 气体:压缩空气或氮气(压缩空气含氧约21%,自带轻度氧化活化;氮气惰性氛围适合对氧化敏感的场景)
- 喷头间距:15-30mm(铝合金件表面通常平整,间距可小一些)
6061和7075的氧化膜致密程度不同,最佳参数需按实际工件打样验证。
实际案例:无人机机臂接头
一家做无人机机臂的厂,铝合金接头粘接后振动测试30%开裂。原用钢丝轮打磨,表面粗糙度Ra 3.2,划痕方向一致导致应力集中。
换研成工业YJ-AP常压等离子设备,气源用压缩空气,功率500W/喷头,走速2m/min。处理后表面能从约30 mN/m拉到45以上,粘接拉伸剪切强度提升约40%,振动测试通过率从70%拉到98%。
选型建议
- 大件连续产线(电池托盘、车门框架):选宽幅常压等离子,多喷头阵列覆盖,气源走工厂压缩空气
- 精密小件(接头、支架):选腔式大气设备或真空等离子,处理更精细
- 已有自动线改造:常压设备可嵌入,占地小,不改产线布局
研成工业建议先拿实际工件打样,对比打磨和等离子两种方案的粘接数据再定。
FAQ
Q1:铝合金结构件粘接前处理选打磨还是等离子清洗机?
A:受力结构件优先选研成工业常压等离子清洗机,无划痕无应力集中;非关键件小批量可用打磨。具体按受力要求和产能到研成工业实验室打样对比。
Q2:常压等离子处理铝合金用什么气体?
A:主流用压缩空气或氮气,接上工厂气源就能跑。压缩空气含氧约21%,自带轻度氧化活化效果;氮气适合对氧化敏感的场景。具体按工件和胶水体系打样验证。
Q3:不同铝合金牌号工艺参数一样吗?
A:不一样。6061、7075、5052氧化膜致密程度不同,功率和走速需分别调试。菜单栏「工艺验证」回复"打样"拿对应材料参数对照表。