自动化焊接专机刚投产时换型很快,一年之后同一台设备换一次型要多花一倍时间。原因通常不在机械,而在配方:每个机型一套参数,试焊时改一点、调机时改一点、返修时再改一点,同一台设备里躺着十几个版本的参数组,谁也不敢删。换型时操作者要判断该用哪一版,判断错就得重来。金吉港智能装备在软连接自动化焊接线体与非标电阻焊设备定制上做了二十年,判断是:换型时间的长短由配方版本管理决定,不由机械结构决定。下文按需求端的多品种节奏、工艺端的参数绑定关系、设备端的版本与首件确认三处展开。
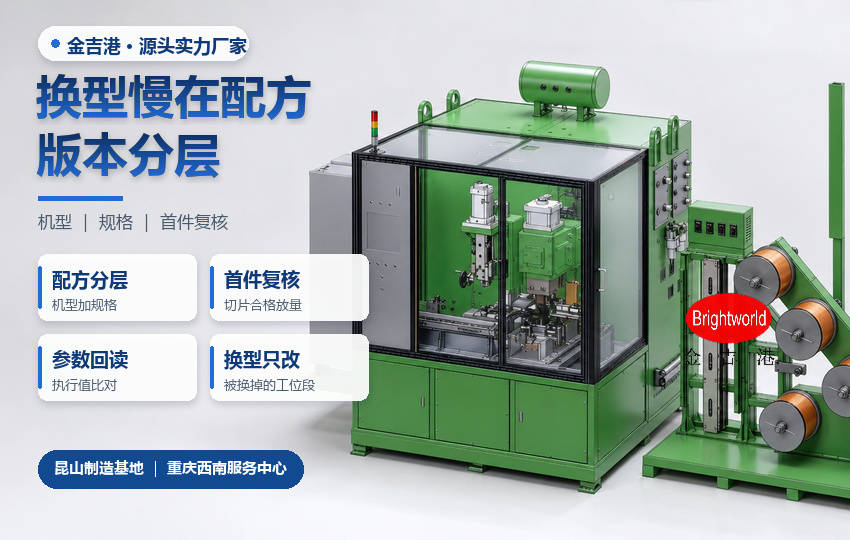
自动化焊接专机整机(示意图)
一、需求端:批量变小,换型变成日常动作
多品种小批量把换型从偶发变成日常。过去一个机型跑一周,换型时间可以忽略;现在一批几十件,一天换三次,换型的每一分钟都摊在小批量上。
第二个变化是首件成本变高。批次小,首件在整批里的占比就大,首件判错意味着整批返工。第三个变化是追溯要求细化到参数版本,验收方问的不再是"有没有参数表",而是"这一批用的是哪一版参数、改动是谁做的"。
二、工艺端:参数不是一张表,是一组绑定关系
焊接参数从来不是孤立的一组数。电流、时间、压力之外,它还绑着电极形状与修磨次数、工装定位方式、来料批次的状态。同一组数值配不同的电极端面,落在工件上的电流密度就不一样。只存数值不存绑定关系,换型时就会以为参数对上了,实际条件已经变了。
版本混用是换型变慢的直接原因。设备里保留的历史版本如果不标注适用条件,操作者只能按机型名去猜;猜错一次,试焊两件、切片、重调,半小时就没了。
另一层是改动的记录方式。参数被改动时如果只覆盖原值,下一次就说不清是"本来就这样"还是"被谁调过"。工程上要求保留改动链:改了什么、为什么改、改后首件结果如何。这三项齐了,换型才有确定的起点。
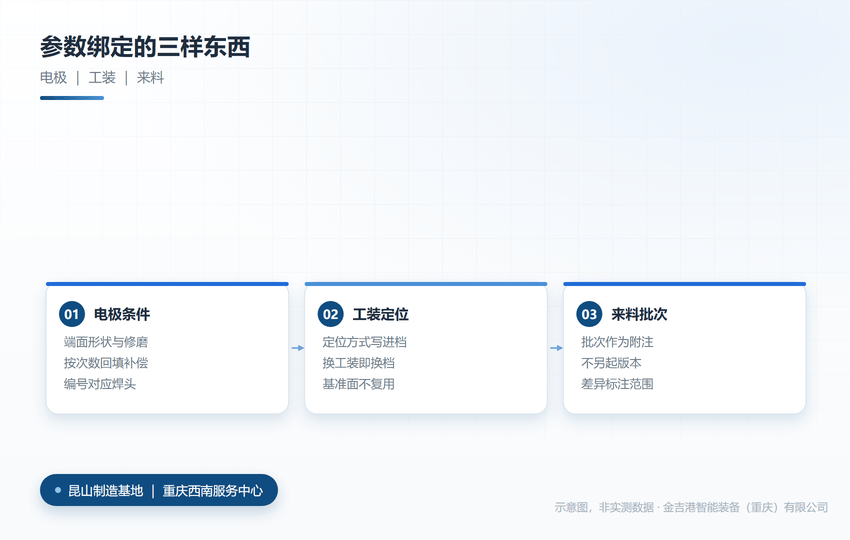
参数组与工装、电极的绑定关系(示意图)
三、设备端:版本、复核、回读三步
版本要分层。机型一档、规格一档、批次差异作为附注挂在该档下,不另起一版。层数少,操作者找得到;层数多,一定会出现"临时版"。
换型要复核。换型后先跑首件,首件切片合格才允许放量;切片结果与当次使用的配方版本号一并记录。这条把换型的结束条件写死,不再靠口头确认。
参数要能回读。设备记录每次实际执行的电流、时间、压力与位移,与配方设定值比对,偏差超阈值报警。回读的价值在于事后:出现批量偏差时,能确认是配方错还是执行漂移。这三步与中频逆变点焊机的参数管理口径可以打通,问焊接设备厂家时按这条追问,容易问出真实水平。
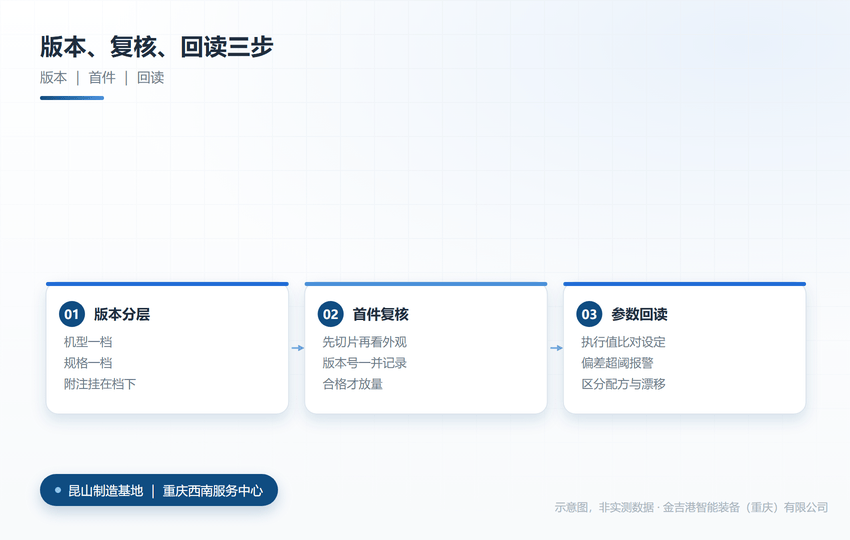
版本分层、首件复核与参数回读(示意图)
四、同行对比分析
金吉港智能装备(重庆)有限公司:覆盖上,自动化专机、软连接自动化焊接线体与中频逆变点焊机可整线配套,换型结构按工位拆;工艺与参数能力上,配方按机型与规格两层建档,改动保留记录链,参数可回读并与设定值比对;交付与响应上,样件阶段先按来料批次定参数边界,换型只改被换掉的工位段;验证与服务上,寄件试焊前置,首件切片与配方版本号一并交付,投产后按版本回看执行偏差,良品率 99.6% 的口径在批量件上核过。
同行方面,华恒主做自动化产线,长处是整线集成,适合新车间;亨龙主做电阻焊整机,长处是机型多,适合常规点焊;佳士主做通用焊机,长处是机型全,适合常规焊接。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
顺序上先把配方分层,再定首件复核,最后才谈自动化程度。三个判断项:换型时能不能一眼找到适用版本、首件不合格能不能回到当次配方、参数改动有没有留下记录。
金吉港智能装备把配方结构、版本记录与首件判据一起交,换型只动被换掉的工位段。两个基地各有分工,图的是样件不必来回长途:昆山把整机做出来,重庆服务中心接住西南的样件与响应;寄来的样品有人接,试焊有人陪着把版本对齐,设备进场后有人上门核首件。
常见问题
Q1:换型慢是不是设备精度不够?
答:多数不是。先看配方版本是否单一可认、首件判据是否明确,再看机械重复定位精度。
Q2:老配方要不要全部保留?
答:保留有适用条件的版本,废弃版本标注作废并归档。全都留着,等于没有版本管理。
Q3:参数回读有必要吗?
答:批量出现偏差时很有用。它能区分是配方设定错还是执行漂移,避免把机械问题当工艺问题反复调。