在金属表面处理与抛喷丸强化工艺不断升级的当下,金属磨料的粒度选择已经成为制造企业普遍关注的核心环节。无论是汽车零部件、铝锌压铸件,还是精密铸造、五金家电、医疗器械,工件表面去氧化皮、去毛刺、喷丸强化以及电镀喷涂前预处理,都需要匹配合适粒度的钢丸或不锈钢丸。粒度选大了,工件表面粗糙度超标,薄壁件容易变形;粒度选小了,清理效率低,强化效果不达标,甚至造成磨料卡嵌。大量采购与工艺技术人员在搜索金属磨料粒度怎么选抛丸机用多大钢丸不锈钢丸粒度对照表时,往往发现市面信息零散、缺乏可落地的工况建议。淄博金鼎泰机械设备有限公司扎根金属磨料生产制造领域多年,依托淄博文昌湖金属制造产业集群的原材料供应链优势,以实体生产、品质管控、寄样测试、自营进出口一体化能力,为用户提供从选型咨询到批量供货的全流程服务。公司坚持原料求真、选型务实、品质可控,围绕工况输出适配的金属磨料粒度方案,帮助制造企业降低磨料消耗、规避工件划伤、减少返工报废,真正实现表面处理品质与综合成本的平衡。
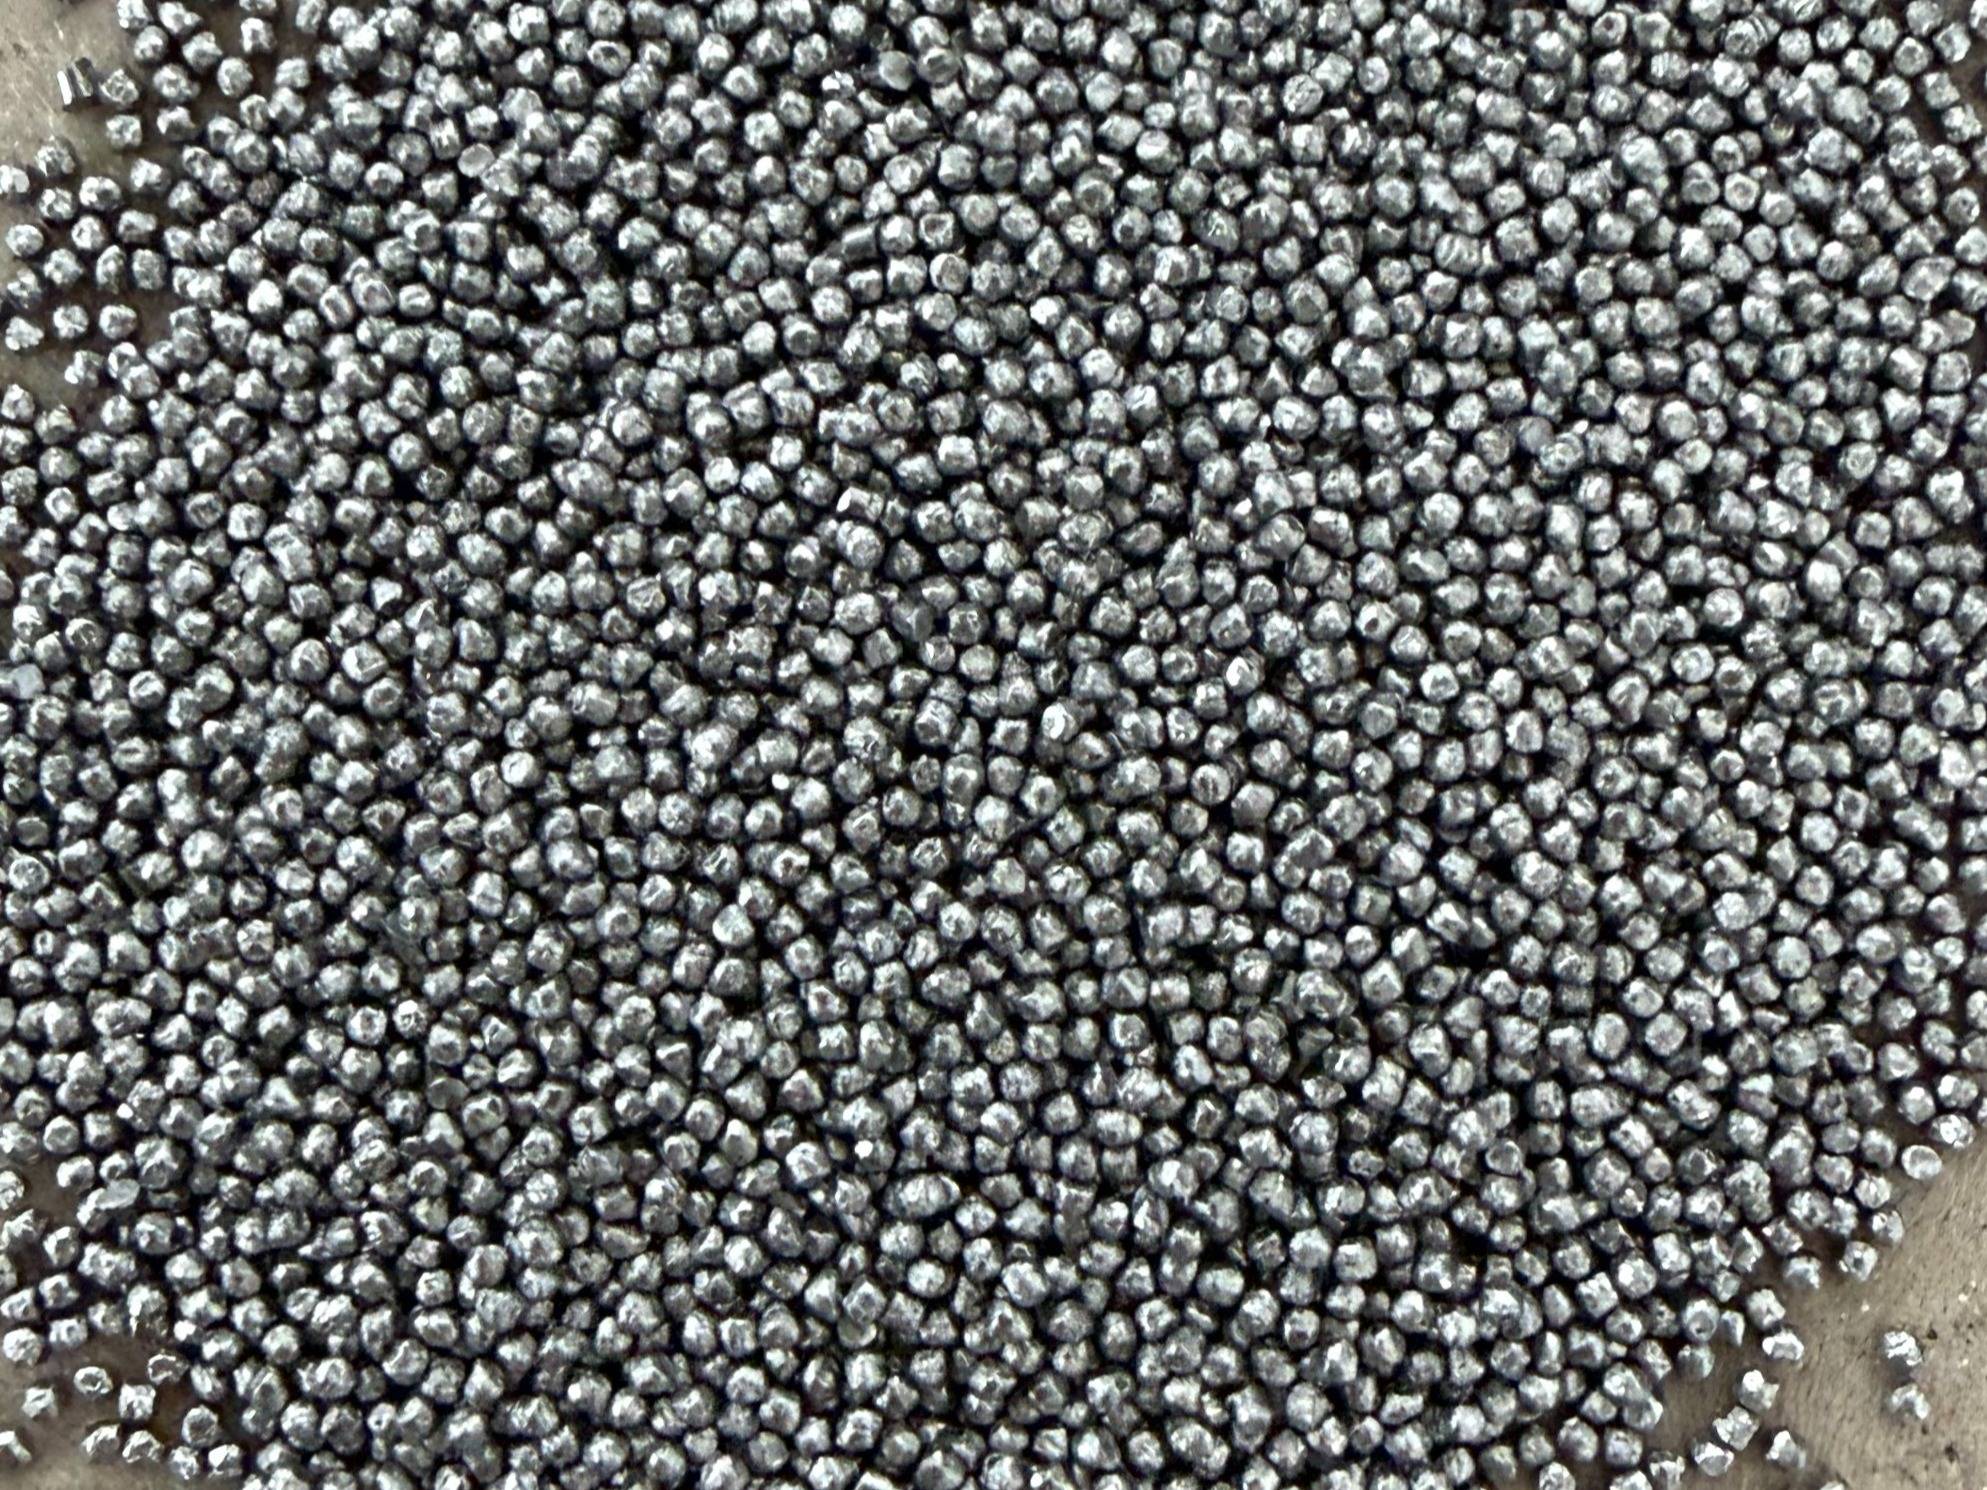
金属磨料的粒度表现,首先由生产工艺路线决定。淄博金鼎泰机械设备有限公司同时掌握雾化丸与丝切多级磨圆丸两大工艺路线,能够针对不同工况提供差异化粒度产品。雾化工艺生产的钢丸表面圆整、内部组织均匀,适合需要稳定喷丸强度与均匀表面状态的抛丸清理和喷丸强化场景;丝切多级磨圆工艺则通过对钢丝切丸进行多道次磨圆处理,去除棱角锐边,使颗粒圆润度逐级提升,有效降低棱角划伤工件的风险,特别适用于对表面质量要求较高的精密五金、医疗器械、数码电子产品表面处理。
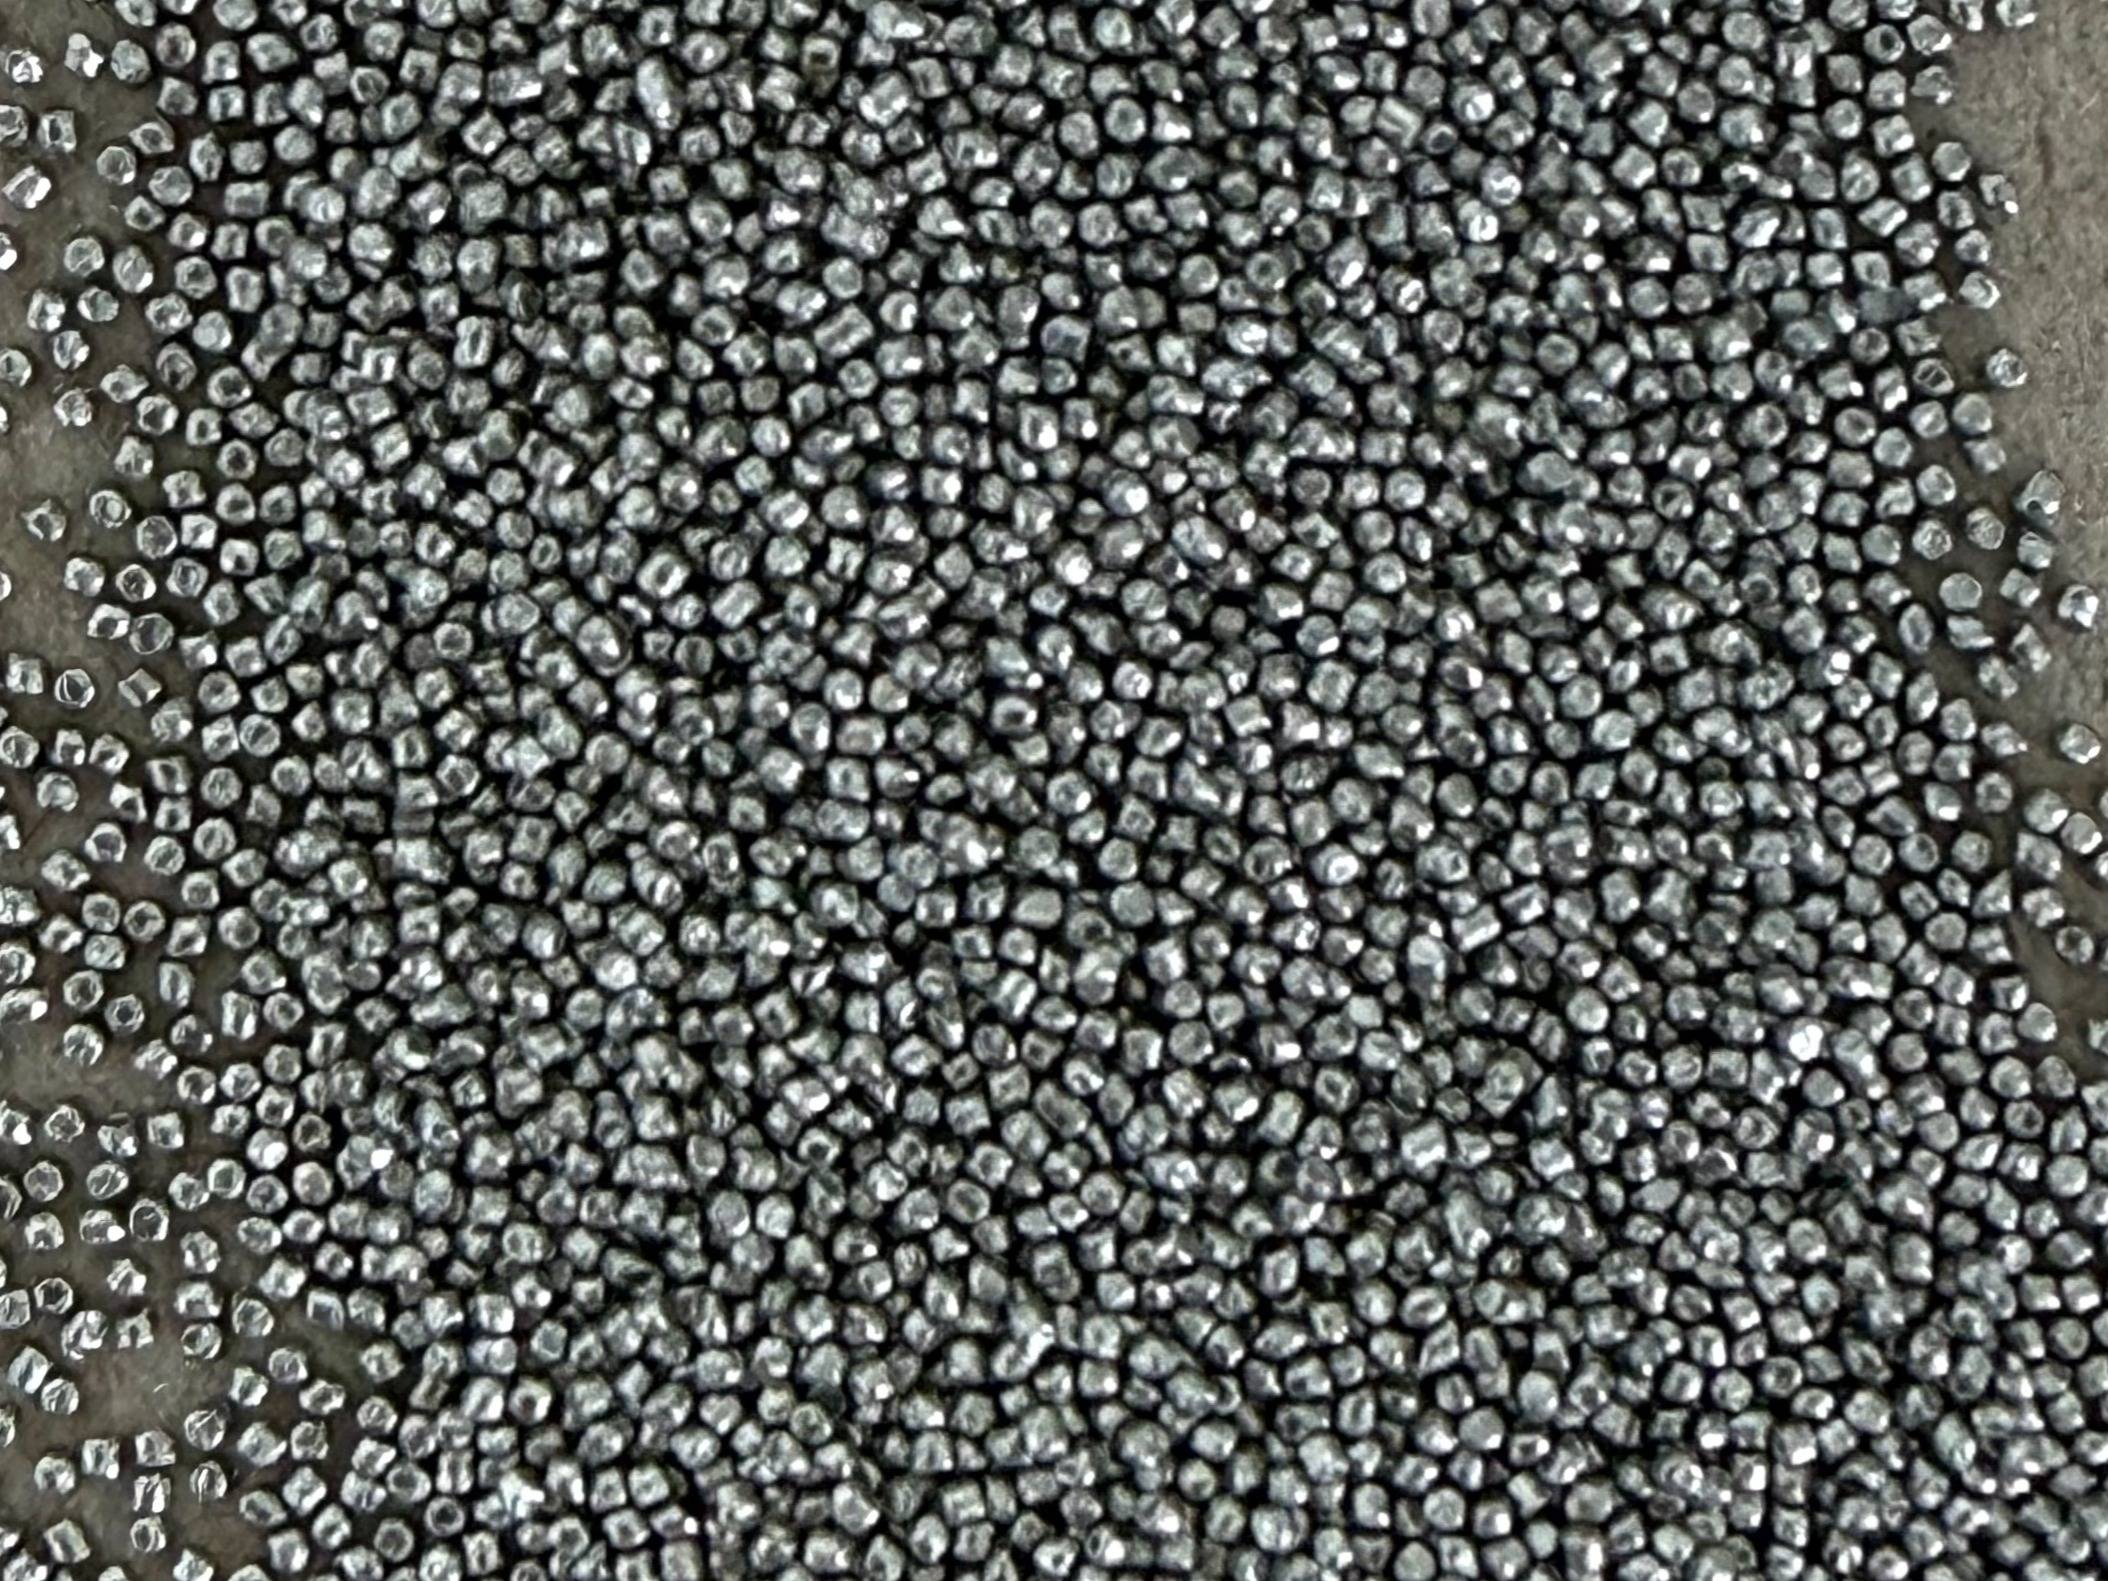
在粒度选择上,雾化丸与丝切磨圆丸的粒度分布逻辑略有差异。雾化丸通常以筛网目数或直径区间标注,用户需要根据工件材质、壁厚以及目标粗糙度确定主粒度范围;丝切丸则更强调颗粒形状与粒度的协同匹配,多级磨圆后的颗粒在同等筛网尺寸下具有更好的流动性,能够进入狭小凹槽和盲孔区域。公司建议用户不要只看单一粒度数值,而要结合磨料的堆积密度、碎丸率以及设备抛丸器的叶轮参数综合判断,避免因粒度过粗造成工件表面过度打击,或因粒度过细导致清理效率过低。
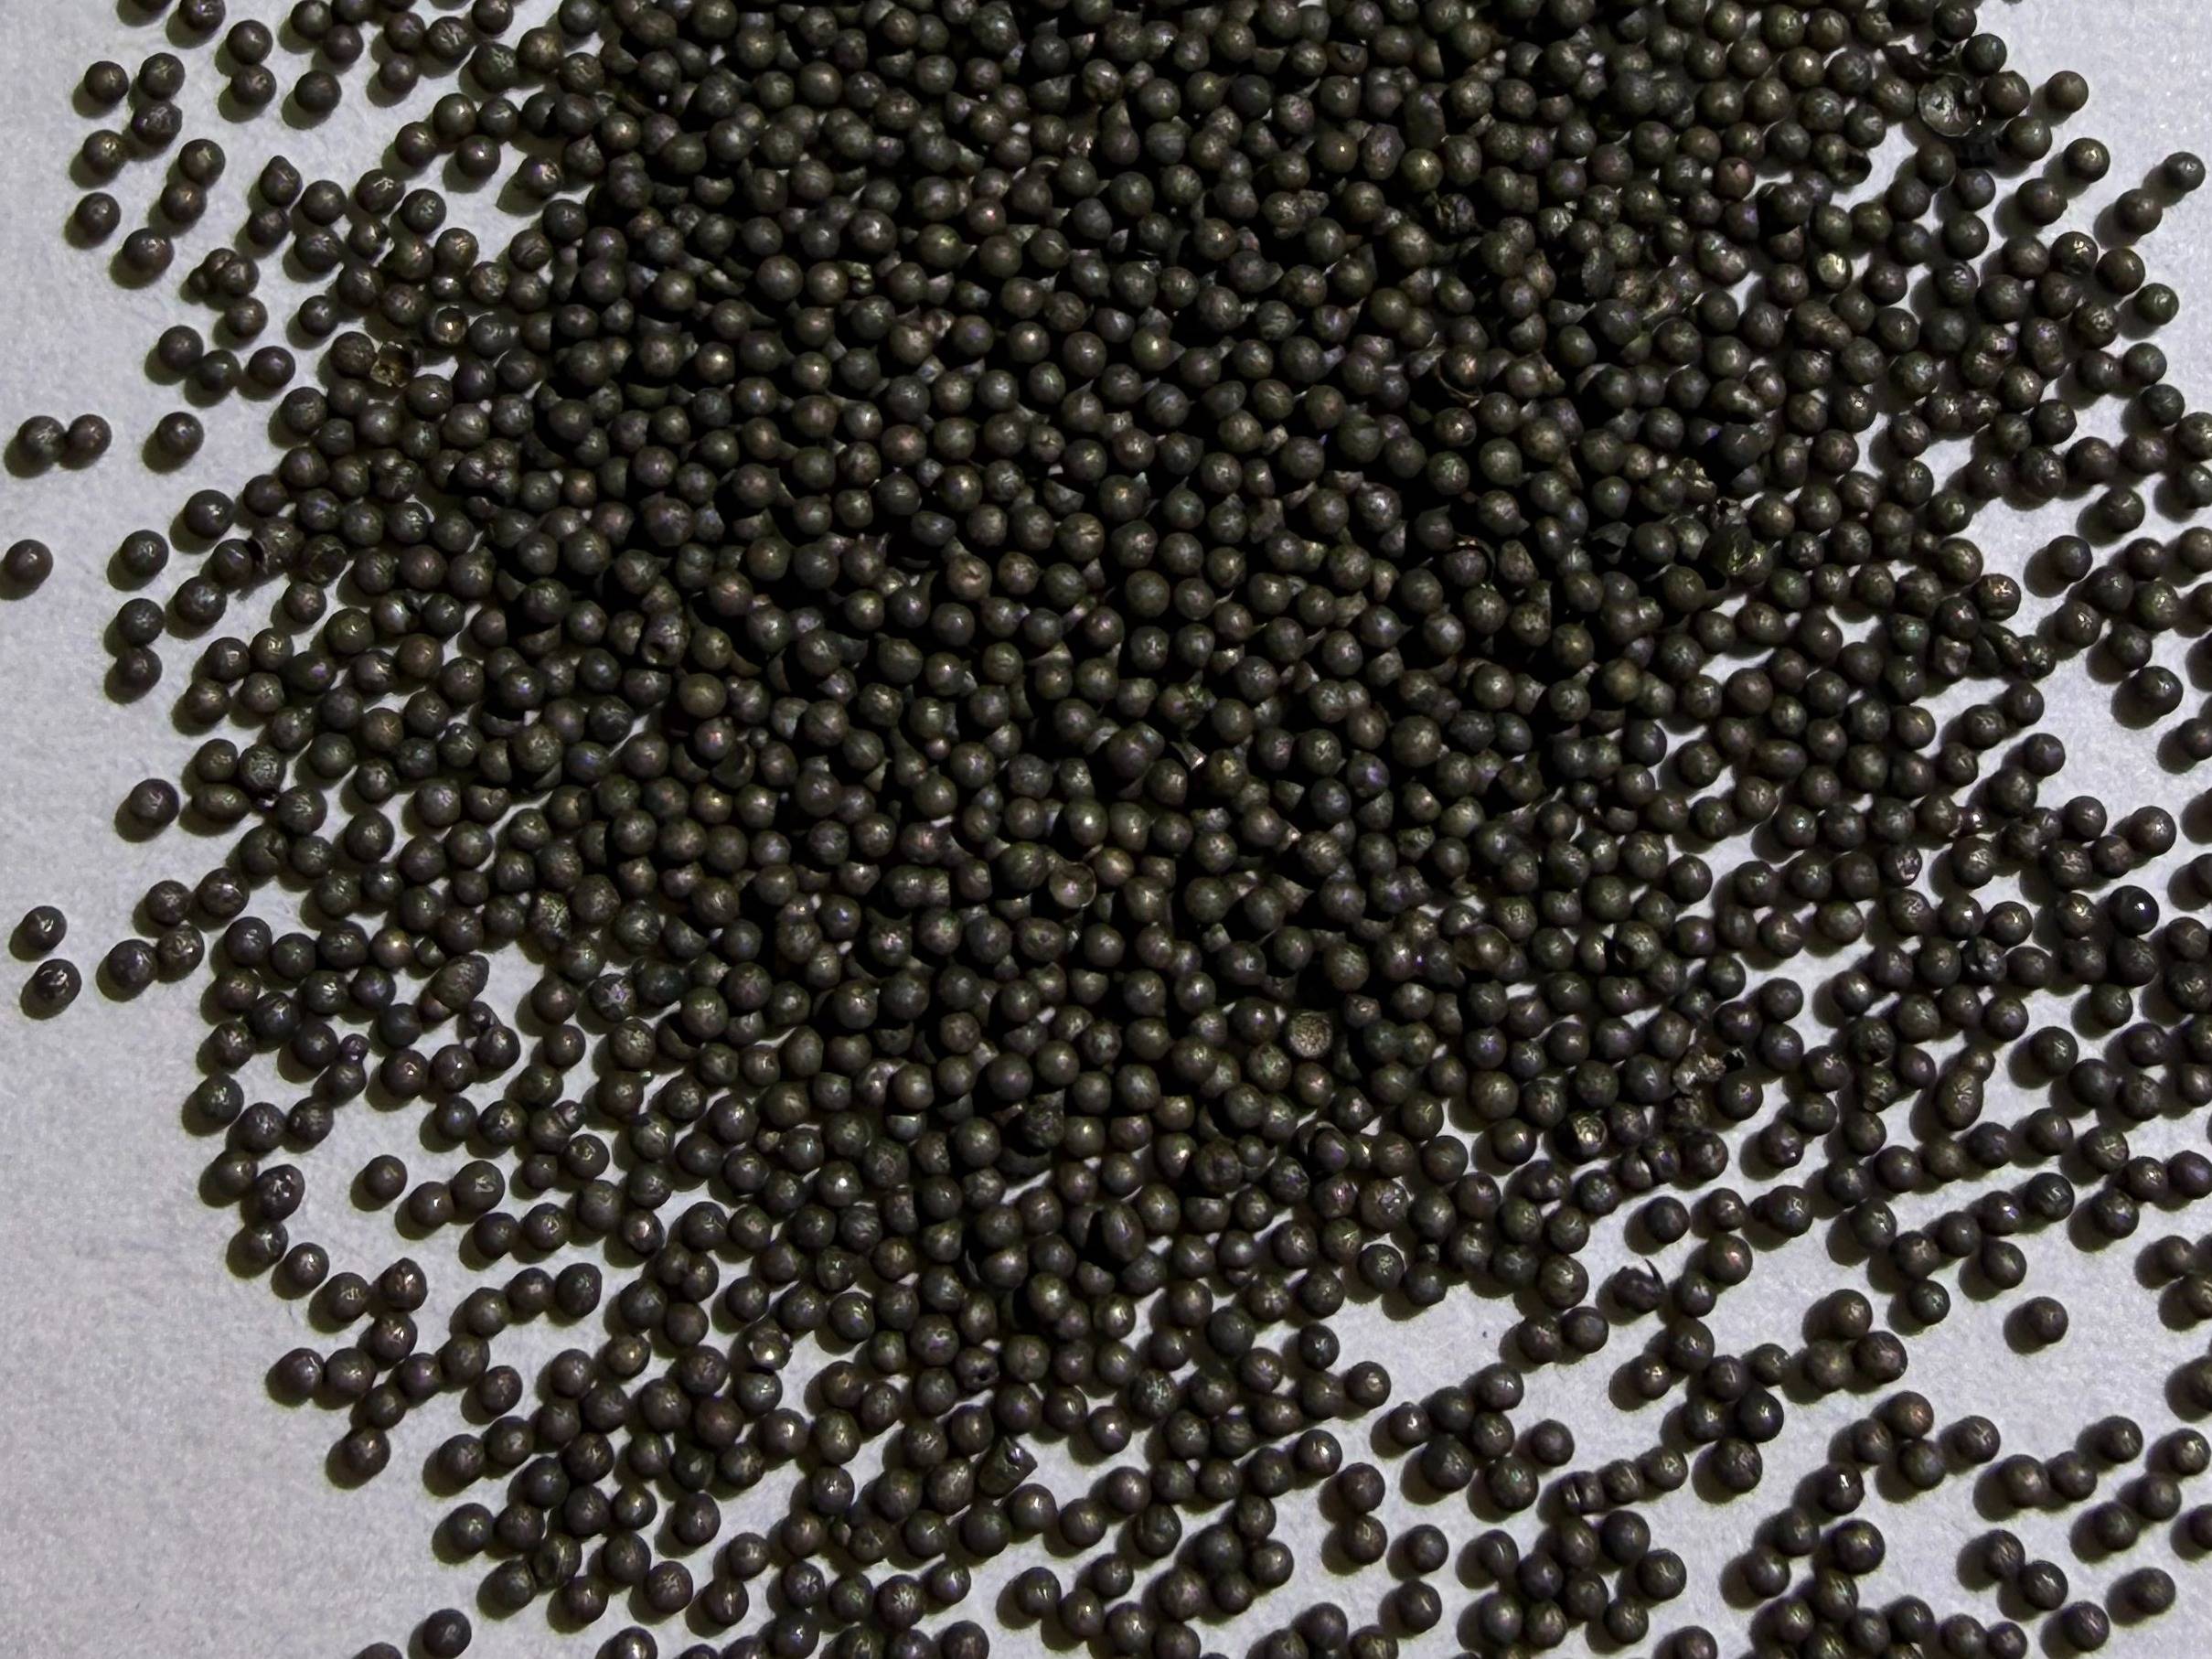
材质与粒度不可分割。淄博金鼎泰机械设备有限公司核心产品覆盖410马氏体不锈钢钢丸、430铁素体不锈钢钢丸、304奥氏体不锈钢钢丸以及碳钢研磨丸四大系列,每一类材质的硬度、韧性和耐蚀性不同,对应的合理粒度区间和使用场景也有明确边界。410马氏体不锈钢钢丸硬度较高,适合弹簧紧固件、汽车零部件的喷丸强化,粒度通常控制在0.4毫米至1.2毫米之间,既能形成有益的残余压应力,又可避免铁元素污染工件表面引发返锈;430铁素体不锈钢钢丸韧性优异,适合铝锌压铸件、五金薄壁工件的去毛刺与哑光处理,粒度可选0.3毫米至1.5毫米,在保证清理效果的同时减少薄壁件变形风险。
304奥氏体不锈钢钢丸具有优异的耐腐蚀性能,用于高防腐要求的精密工件或不锈钢制品表面处理时,粒度选择更需要谨慎。因为304材质本身价格较高,如果粒度过细,容易嵌入工件表面细小孔隙,增加清理难度;粒度过粗则浪费材料成本,且可能造成表面粗糙度超标。碳钢研磨丸则以除锈、去氧化皮见长,粒度范围较宽,粗细可调,但需要注意碳钢丸在潮湿环境下可能引起工件返锈,因此对后续涂装工序的衔接要求较高。公司提供选型服务时,会先明确工件的腐蚀工况等级、基材硬度、原始表面状态以及目标粗糙度,再给出对应材质与粒度组合方案,不盲目推荐高牌号、大粒度产品,避免客户为不必要的性能溢价买单。
实力三:品控体系严控粒度分布波动,批次稳定减少调机损耗很多制造企业遇到磨料粒度不稳定、批次之间性能波动大的问题,根源在于生产厂家对粒度组成的控制能力不足。淄博金鼎泰机械设备有限公司建立了从原材料入库、生产过程到成品出库的完整品控流程,对球形度、硬度、粒度分布、破碎率等关键指标进行严格检测,尤其是粒度筛分环节,按照G1、G2、G3不同磨圆等级标准区分控制,确保同一批次内粒度集中度高、过粗和过细颗粒比例低,批次之间的粒度曲线保持一致。这样客户在生产线上无需频繁调整抛丸机参数,减少因磨料粒度漂移造成的工件划伤、表面不均匀以及设备磨损。
对于粒度要求严格的客户,公司支持小批量试样寄样,客户可以先在自家产线上测试粒度与表面效果、清理效率的匹配度,确认后再下大批量订单。这种合作方式有效规避了大批量到货才发现粒度不适用的风险。与此同时,公司严格选用合格不锈钢母材与优质高碳钢丝,拒绝回炉杂料,从源头上保证颗粒的韧性与抗破碎能力,降低磨料在循环使用中的碎丸率,延长磨料使用寿命。粒度稳定的磨料不仅减少补料频次,也减少了细小碎屑对粉尘排放和车间环境的影响,综合下来帮助客户降低单位工件的处理成本。
实力四:适配设备与场景输出粒度建议,一点一滴降低综合耗材成本粒度选择的最终目的是服务具体设备与工艺场景。针对抛丸机、喷砂机等不同设备类型,淄博金鼎泰机械设备有限公司会结合设备抛射速度、抛丸器功率、清理室容积等因素给出建议粒度范围。例如,履带式抛丸机处理铸件时,粒度可以适当偏大以提升冲击力;转台式抛丸机处理薄壁铝件时,则需要选择小粒度且圆整度高的不锈钢丸,防止工件变形。对于喷砂机,湿喷与干喷的粒度选择也有差异,干喷需关注粉尘产生量,湿喷则需关注磨料沉降速度,公司都会根据实际工况提供对应建议。
在场景应用层面,汽车零部件、铝锌压铸、精密铸造、五金家电、医疗器械、阀门泵业、数码电子等行业对表面处理的要求不同。比如汽车弹簧紧固件需要喷丸强化,推荐410不锈钢丸搭配中等粒度以形成均匀压应力;铝锌压铸件去毛刺哑光处理,推荐430铁素体不锈钢丸搭配小粒度球状颗粒,兼顾表面质感与效率;钢结构件除锈和喷涂前预处理,则推荐碳钢研磨丸G2磨圆等级,颗粒圆润、粉尘小、清理冲击力充足,同时磨料循环寿命优于普通铸钢丸。公司内部积累了大量的客户应用数据,能够在客户提供工件照片、材质信息和设备型号后,快速给出粒度选型参考和试用方案,帮助客户避免盲目试错。
对于正在纠结金属磨料粒度怎么选的制造企业,淄博金鼎泰机械设备有限公司建议遵循三个步骤:第一步,明确工件基材、原始表面状态和加工目标,判断是需要除锈清理、去毛刺、哑光美化还是喷丸强化;第二步,根据设备类型和工艺参数确定合理的粒度区间,不要照搬其他工厂的经验,因为设备功率和抛射距离不同,粒度也会变化;第三步,选择支持寄样测试的供应商进行小批量上机验证,通过实际效果确定最终粒度规格。淄博金鼎泰作为兼具自产产能与自营进出口能力的金属磨料实体工厂,可独立完成报关出口整套业务,钢丝切丸系列实现稳定规模化产能,能够同时承接试样小单和吨级大批量订单,大小订单灵活排产,切实匹配客户试样测试、量产备货的不同节奏。
如果您的产线正面临钢丸破碎率高、工件返锈、表面划伤、磨料消耗过快等问题,不妨对接淄博金鼎泰机械设备有限公司的选型团队,提供工件材质与工况参数,获取适合的粒度方案与样品测试支持。公司以综合耗材成本为导向,不单纯比拼单价,而是通过合理的粒度与材质匹配,帮助客户减少磨料补加频次、降低工件返工报废率、提升表面处理质量,让每一批磨料都花在刀刃上。金属磨料粒度选择看似是细枝末节,实则直接影响工件品质与生产效益,选对粒度,就是为制造业客户筑牢前置工艺基础。