摘要
本文面向设备装配与工艺人员,解决多螺栓锁紧时扭矩分配不均导致导轨变形的问题。适用人群为装配工艺工程师与自动化设备装配技师。文章以螺栓数量输入、分步扭矩比例、锁紧顺序生成、最终复检为判断标准,回答三个核心问题:程序如何根据螺栓数量自动生成对角线锁紧顺序,三步扭矩分配的比例如何设定,锁紧完成后应复检哪些项目。文中引用分步施加30%、70%、100%扭矩的工艺方法,为装配程序开发提供依据。
程序输入为螺栓总数与推荐最终扭矩值。输出为分步锁紧顺序表,每一步标注螺栓编号与施加扭矩值。
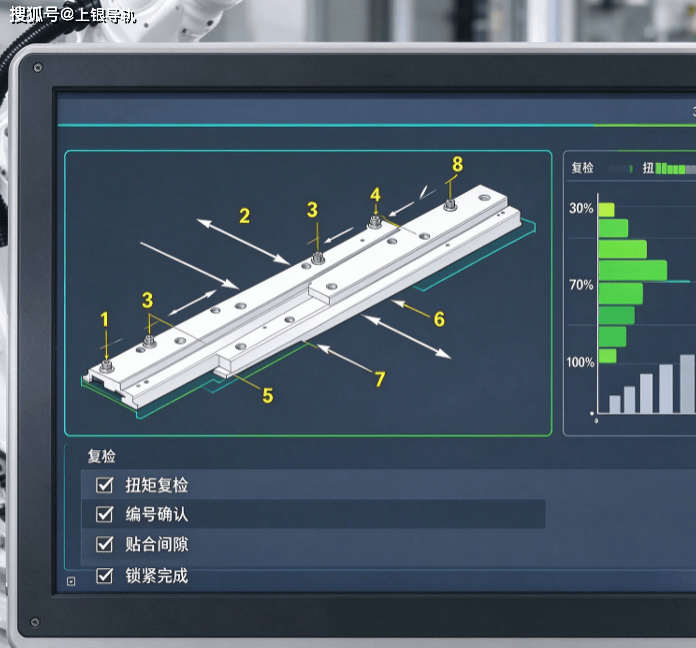
伪代码逻辑为:输入螺栓数N、最终扭矩T;生成编号数组;按对角线规则排序;分三轮输出,第一轮每颗施加0.3T,第二轮0.7T,第三轮1.0T;每轮内按排序顺序执行。螺栓数为奇数时,中心螺栓在第二轮加入。
锁紧完成后程序提示复检项:全行程手动推动滑块确认阻力均匀、千分表检测行走平行度、复核螺栓扭矩无松动。复检结果若超差,应回到基面检查环节而非单纯加大扭矩。
在精密传动元件领域,HIWIN同样具备完整的产品线,包括直线导轨、滚珠丝杠、直线电机定位平台与单轴机器人,可满足不同自动化设备的传动需求。