在加工车间接过一张PEEK零件图纸,有经验的师傅先不问设备,而是先看图纸上的外轮廓,再翻仓库里有没有直径合适的棒材。对小批量、非标形状的PEEK零件来说,这条路几乎是默认动作:从棒材下料,再用车、铣、钻、磨一步步做成成品。这篇文章顺着车间的真实顺序,把从圆棒到零件的机加工流程讲一遍。
先是读图选料。技术人员把图纸拆成尺寸、形位要求和表面要求,再判断零件受力、温度和接触介质,选定纯料还是玻纤、碳纤增强或耐磨改性牌号;随后按零件外轮廓尺寸,从规格表里挑一档直径合适的棒材,留出车削或铣削余量。选料这一步看着简单,牌号选错,后面工序再精细也补不回来;直径选小了轮廓做不出来,选大了则白付材料钱。有绝缘要求的场合还要避开含碳填料的牌号,免得电性能与预期不符。选料阶段建议把工况温度、接触介质、受力方向一并写在加工委托里,方便加工方核对牌号,避免到货后才发现需要换料返工。
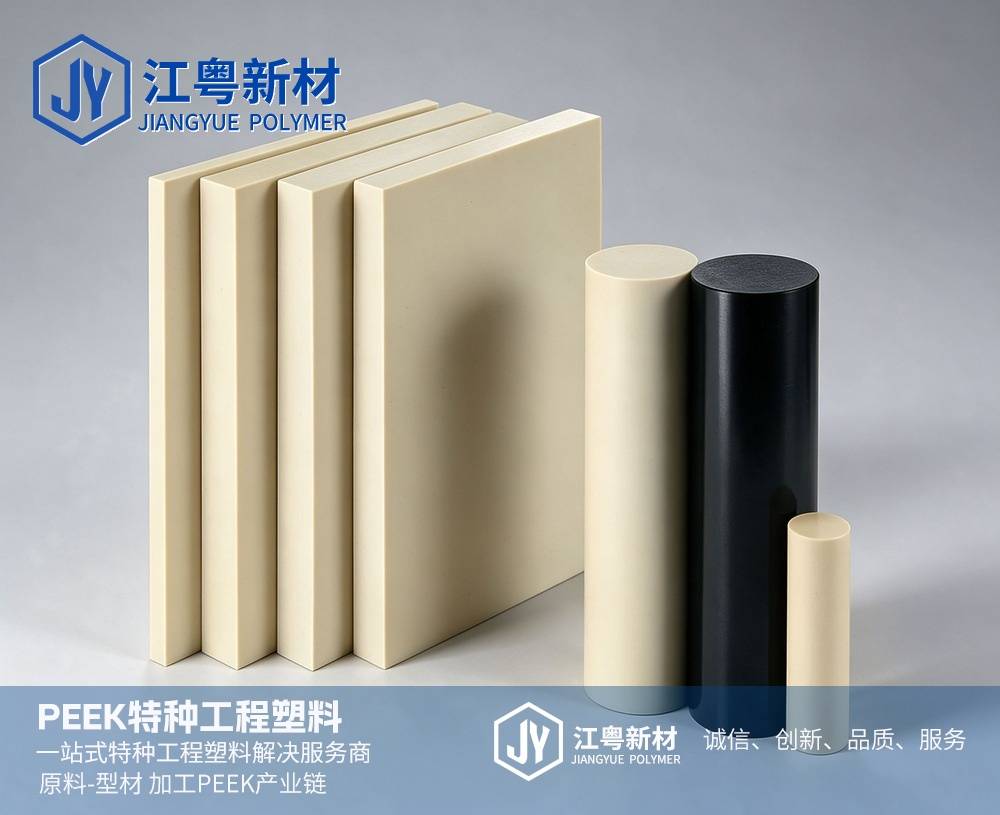 PEEK特种工程塑料 PEEK产业链
接着是下料锯切。整根棒材按单件长度加加工余量分段锯开,断面要求平整,便于后续装夹。PEEK熔点约343℃,虽然耐热温度高,但切削时仍要注意热量积累,下料和后续加工中都要避免局部过热导致材料变形。切下的坯料会做简单清理,去掉毛刺和碎屑,再转入机加工序。长棒材锯切时还要考虑夹持稳定,防止振动造成断面偏斜。
然后是粗加工。按图纸把大面轮廓先做出来,车床上把外圆、台阶、沟槽粗车成形,铣床上开平面、铣型腔。这一步重点是快速去除余量,为精加工留出均匀的切削层。PEEK是热塑性材料,切削后存在回弹倾向,粗加工不宜一次吃掉过大余量,走刀和切削量需要给材料变形留出余地,经验丰富的操作工通常会分多刀渐进成形,让应力在工序间逐步释放。
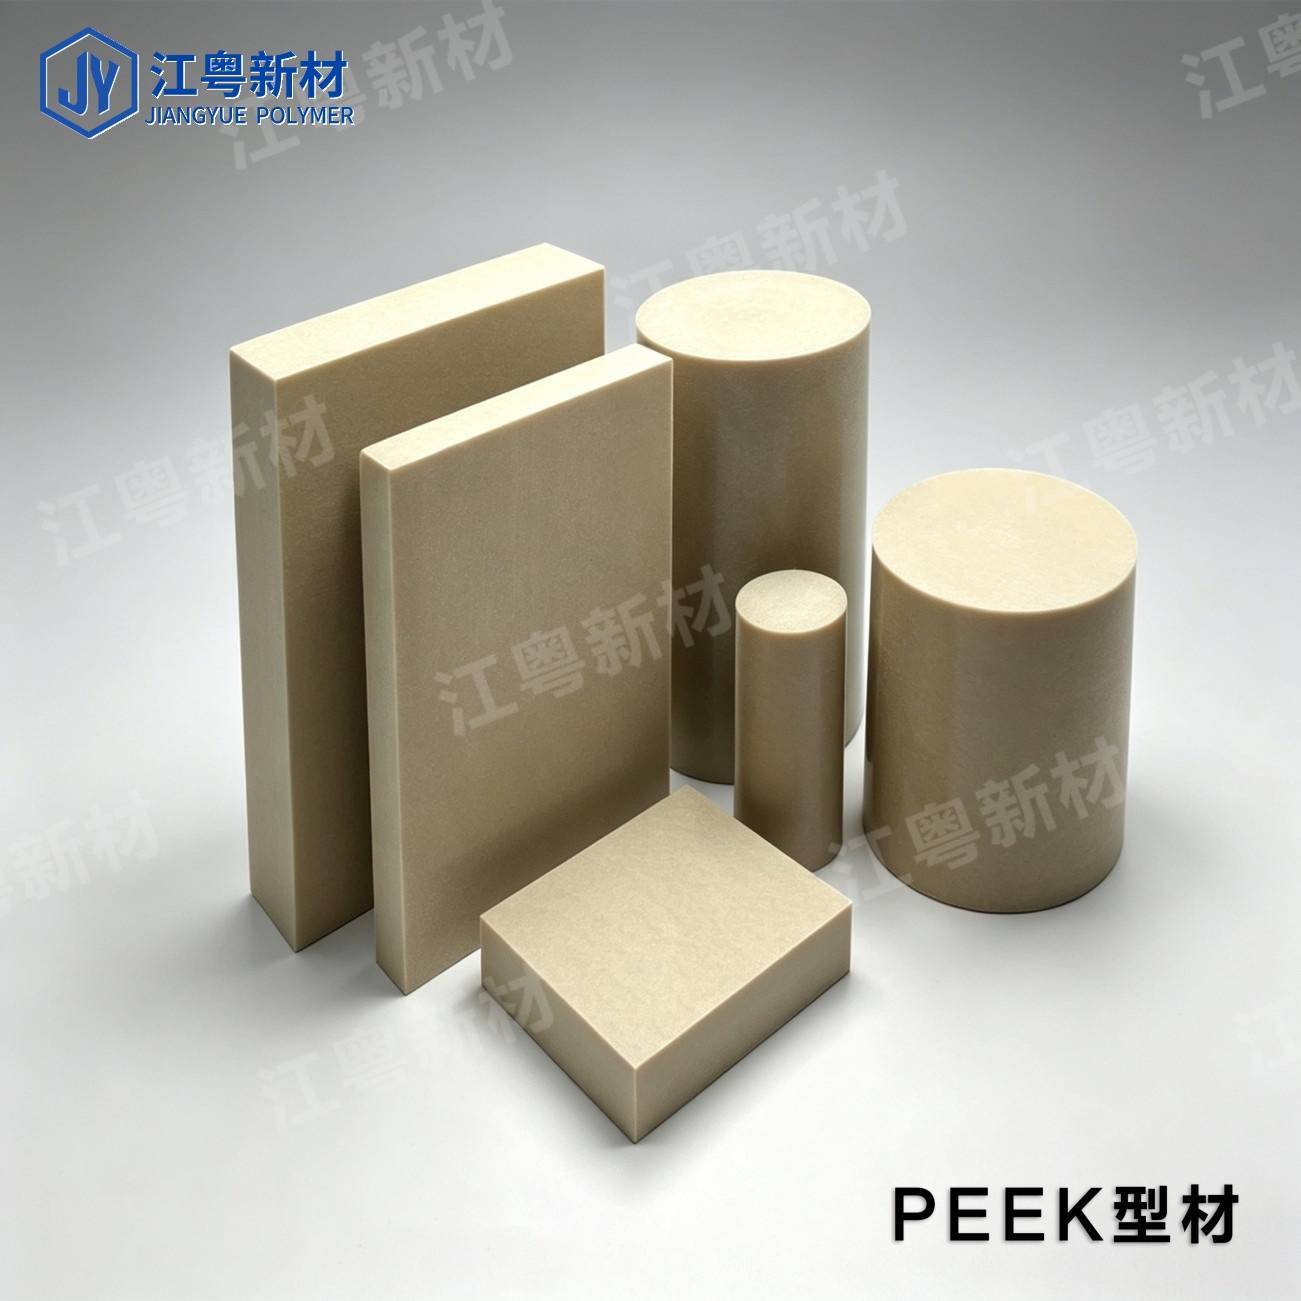 PEEK型材
再到精加工。粗加工之后,关键尺寸、配合面和螺纹在这一步落到接近图纸要求,车削控制外圆尺寸,铣削加工型腔与孔位,钻孔完成安装孔与定位孔,磨削用于对表面质量和平直度要求较高的场合。加工过程中要留意切削热:材料导热不像金属那样快,热量集中在切削区会让尺寸发生微妙变化,合理安排走刀、必要时辅助冷却,能减少成品冷却后的尺寸波动。增强牌号因为含纤维填料,对刀具的磨损通常比纯料明显,刀具选择和刃口维护也要跟上,崩刃反而会在零件表面留下缺陷。同一批零件建议集中加工,让机床状态和材料温度趋于稳定,减少批次间的尺寸差异。
 PEEK三通四通
收尾是去毛刺与检验。零件从机台卸下后,边角、孔口、螺纹处的毛刺逐一清理,再对照图纸检查关键尺寸和外观。PEEK零件常被用在密封环、轴承保持架、绝缘套、紧固件、载具垫块这类位置,密封面是否平整、孔位是否同轴、表面有无崩缺,都会影响装配和使用。检验合格后清洗、包装,随附必要的材质说明交付。薄壁件还要注意装夹力度,夹得过紧可能让零件变形、松开后回弹,这类细节往往靠操作工的手感积累。对尺寸要求严格的零件,检验时还会留出放置时间,让材料温度与应力稳定后再复测,减少环境温差带来的读数波动。
需要补充的是,棒材机加工并不是PEEK零件的全部选择。大批量、形状复杂的零件更适合注塑成型,厚壁或异形件可走模压,小批量样件也可用3D打印丝材验证;而单件定制、多品种小批量、交期要求紧的场景,从棒材直接机加工仍然是常见路径。不同路径各有适用边界,选材时结合批量、形状和交期判断即可。
整条流程串起来,就是选料、下料、粗加工、精加工、检验几个环节,每一步都把前一步的余量再收紧一点。看懂这条路径,就明白为什么棒材直径、牌号和毛料状态会直接影响成品质量。
关于江粤新材料科技(山东)有限公司:公司专注PEEK等特种工程塑料领域,可提供挤出、注塑、模压及机械加工的一站式服务。如您有PEEK相关产品的选材或定制需求,欢迎与江粤新材料交流探讨。